Informations sur les additifs et guides techniques
Analyses de l'industrie, articles techniques et guides pratiques de formulation par les experts ASTRA
Dernières analyses
Articles techniques et actualités de l'entreprise
Collaboration avec les fournisseurs d'additifs : 2–3 partenaires, formulation plus rapide
Collaborer avec des fournisseurs d'additifs fait passer les achats d'un achat transactionnel à une formulation conjointe et à des améliorations produit plus rapides. La valeur principale à court terme est une itération de formulation plus rapide grâce à l'expertise laboratoire du fournisseur et au support d'échantillons, et non un meilleur prix au kilogramme. Votre première étape : sélectionnez deux ou trois fournisseurs d'additifs stratégiques et lancez un pilote ciblé avec un brief clair et des métriques définies.
Formulation d'additif personnalisée : évaluer quatre classes de chimie avant la montée en échelle
Une formulation d'additif personnalisée offre une dispersion ciblée, un contrôle de mousse ou une performance rhéologique qu'aucune chimie standard ne peut égaler, soutenue par une documentation fournisseur qui satisfait la revue réglementaire. Les chimistes formulateurs d'Astra Chemical recommandent généralement d'en envisager une lorsqu'une ligne de production présente une dérive QC persistante, lorsqu'un revêtement ou une encre ne parvient pas à atteindre les cibles VOC ou de réactivité selon des règles comme celles que l'[EPA finalise pour les revêtements aérosols](https://www.epa.gov/system/files/documents/2025-01/aerosol-coatings_final_frn.pdf), ou lorsque des calculs de coût en usage indiquent des économies par la réduction du dosage.
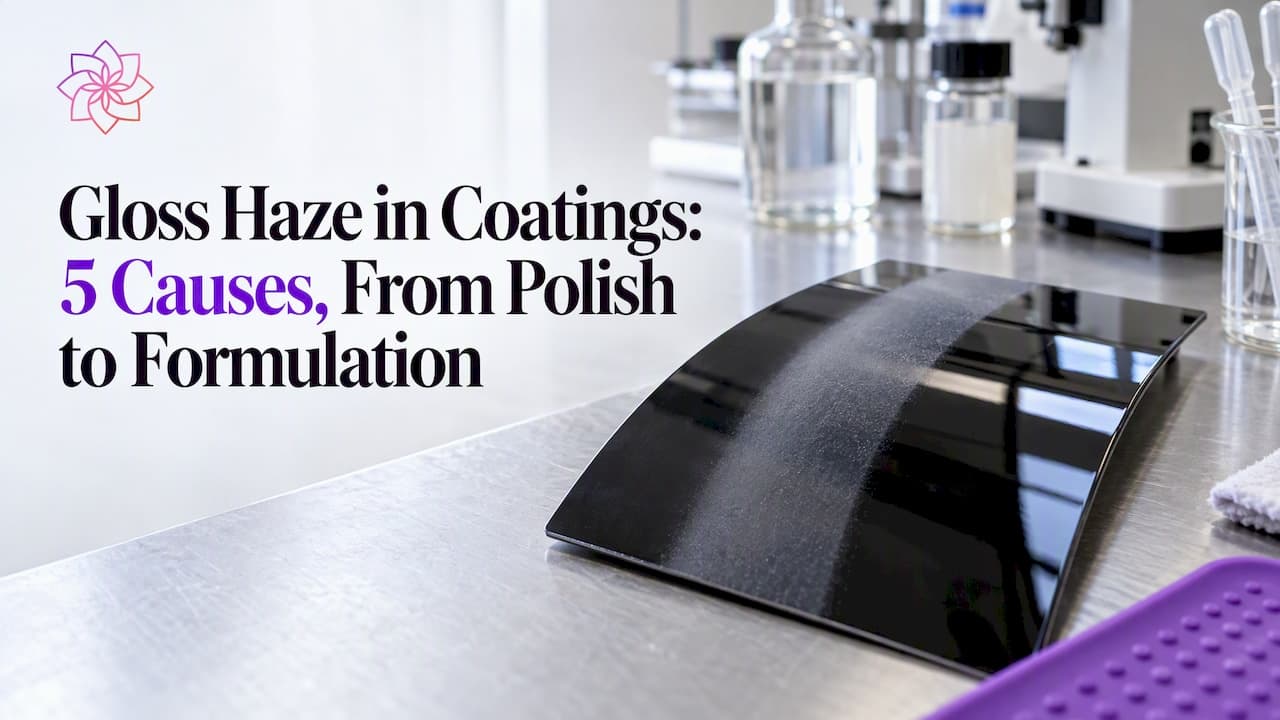
Voile de brillance dans les revêtements : 5 causes, du polissage à la formulation
Le voile de réflexion est une diffusion laiteuse de la lumière près du reflet spéculaire sur un film par ailleurs brillant, et lorsqu'il apparaît juste après le polissage ou l'application, un essuyage à l'alcool isopropylique suivi d'un polissage de finition sur un tampon souple le résout dans la plupart des cas. Lorsque le voile persiste après correction, nous avons généralement affaire à une floraison cristalline, à une séparation de phase ou à un défaut de formulation qui appelle l'intervention du fournisseur ou du laboratoire.
Contrôle de la viscosité de millebase : remplacer une cible unique par des fenêtres de cisaillement
Une viscosité de millebase stable provient de la définition d'un profil rhéologique spécifique au cisaillement, de la sélection d'une chimie de dispersant et de modificateur rhéologique adaptée au pigment et à l'équipement, et du contrôle du cisaillement de broyage, de la température et du temps de séjour, chaque ajustement étant vérifié contre les seuils de jauge de broyage et de taille de particule. Ces cibles doivent être liées à des tests mesurables, incluant les balayages au rhéomètre rotatif, les relevés de jauge de broyage et les données de taille de particule, et notre équipe Astra R&D fournit un support technique et des conseils d'échantillonnage lorsqu'une formulation nécessite un étalonnage plus fin.
Formulateurs : réglez la thixotropie pour atteindre 90 % de récupération en moins d'une minute
Le contrôle de la thixotropie signifie gérer deux phénomènes liés : la rupture structurelle sous cisaillement et la récupération une fois le cisaillement arrêté, et nous ajustons les deux via la chimie de formulation et les paramètres de procédé plutôt que l'un seul. Les leviers principaux sont les modificateurs rhéologiques, les dispersants et le dosage d'éther polycarboxylique (PCE), associés à des cibles de mesure telles que le ratio de récupération et le temps de récupération issus d'un [test de thixotropie à 3 intervalles](https://wiki.anton-paar.com/us-en/basics-of-thixotropy/). Bien fait, cela procure une performance anti-affaissement, une pompage fiable et un nivellement contrôlé dans une même formulation.
Évitez les défaillances de recouvrabilité à six semaines avec les démoussants Astra R&D pour formulateurs
Lorsque la recouvrabilité est la contrainte déterminante, les démoussants non siliconés ou des polysiloxanes à faible dosage et conçus sur mesure surpassent les chimies siliconées classiques car ils minimisent la migration de surface et la contamination intercouches. Le second levier est le contrôle de procédé : la contrainte de cisaillement lors de l'incorporation, la charge en gouttelettes ou en particules et le point d'ajout (broyat versus phase de dilution) déterminent si un démoussant chimiquement sain se comporte bien en production. Nous recommandons de valider ces deux choix par un essai de recouvrabilité de type ISO avant le passage à l'échelle.
Additifs de revêtement : évitez les avis de 60 jours Prop 65, testez l'exposition des poudres
La Proposition 65 s'applique aux additifs de revêtement lorsque leur manipulation, leur transformation ou leur utilisation finale crée une exposition au-dessus des niveaux de « Safe Harbor » de l'OEHHA, et non simplement parce qu'une substance répertoriée apparaît quelque part dans la formulation. Les formulateurs doivent traiter l'évaluation de l'exposition, et non la seule présence chimique, comme le critère opératoire. La première étape pratique consiste à vérifier la matière première contre la liste OEHHA actuelle et à cartographier la manière dont l'additif est susceptible d'être rencontré par les travailleurs ou les utilisateurs finaux, en priorisant les voies d'inhalation avant toute autre chose.
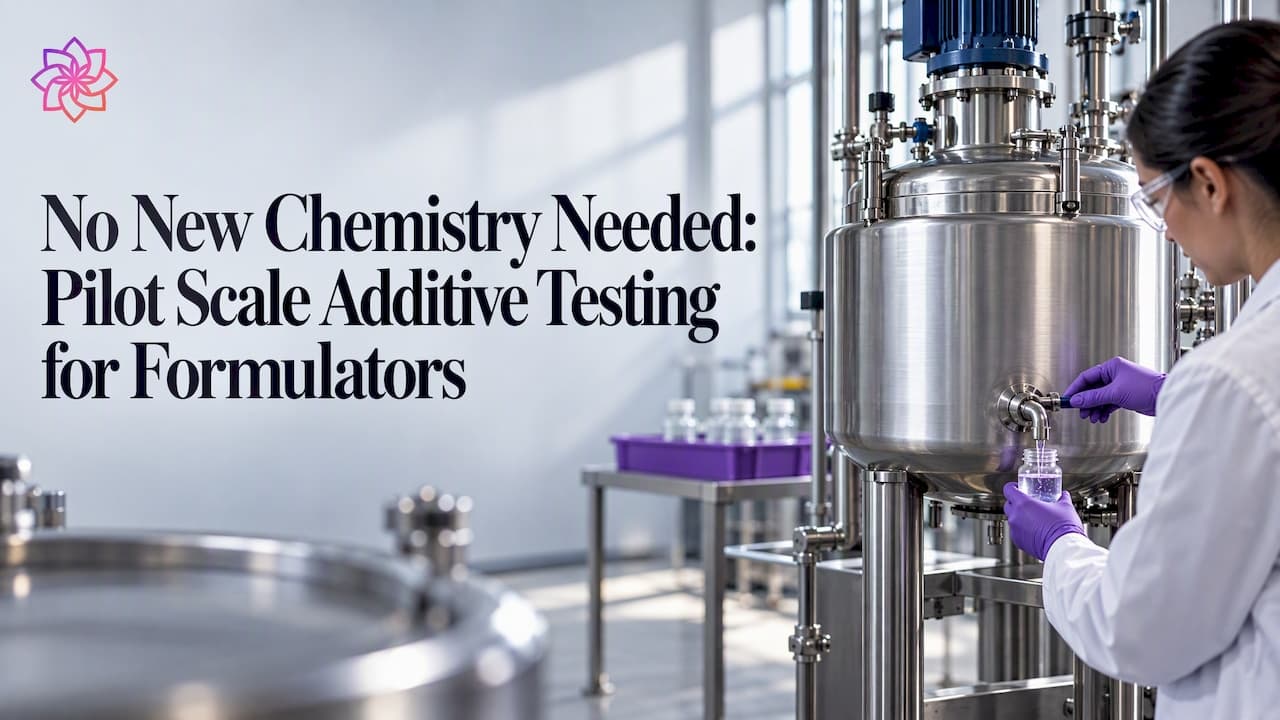
Pas besoin de nouvelle chimie : essais d'additifs à l'échelle pilote pour formulateurs
Les essais d'additifs à l'échelle pilote constituent le stade de production intermédiaire et contrôlé qui vérifie la performance de l'additif et les paramètres critiques de procédé avant le passage à l'échelle commerciale. Il confirme la stabilité de formulation dans des conditions de fonctionnement réalistes, [identifie les variables de procédé](https://www.callaghaninnovation.govt.nz/products/solve/capabilities/pilot-scale-processing/) qui régissent les résultats au volume de production, et réduit le risque de surprises coûteuses lors du déploiement complet. Cet article décrit la séquence d'essai, les priorités de mesure et une liste de contrôle praticienne applicable directement par les équipes de formulation.
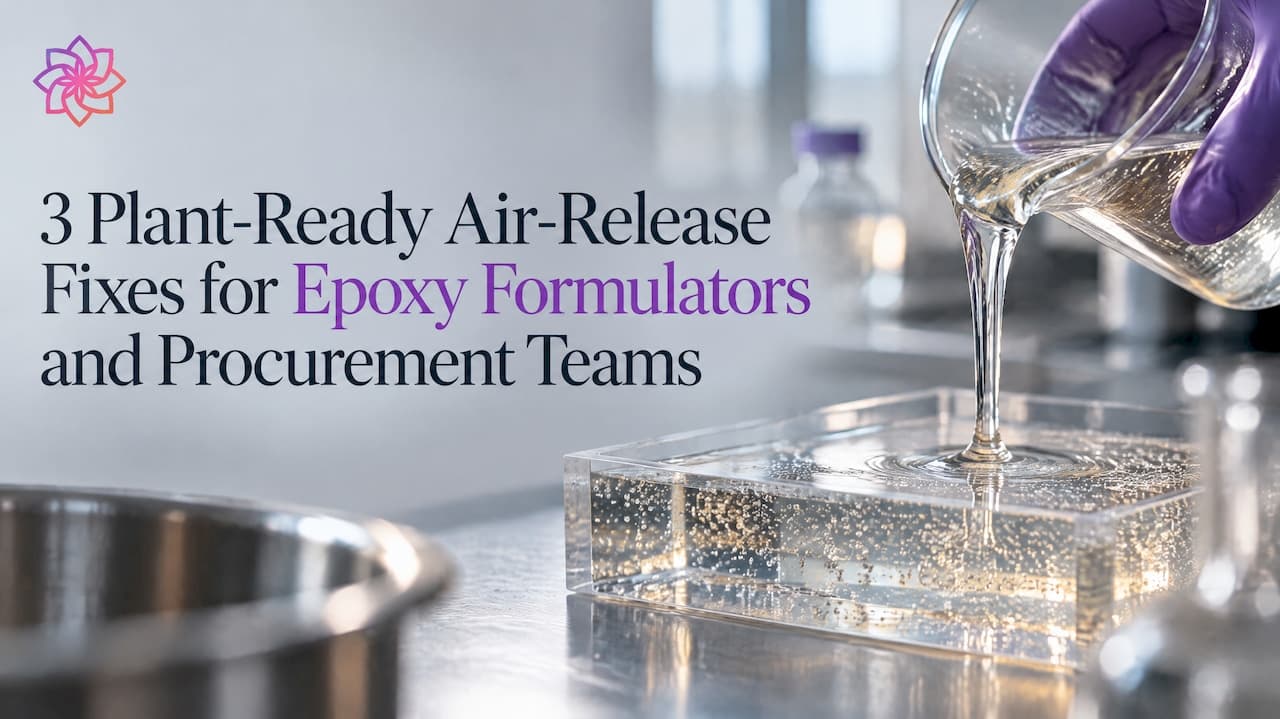
Formulateurs et approvisionnement : 3 correctifs prêts pour l'usine pour la libération d'air dans l'époxy
La libération d'air dans la résine époxy est la propriété de formulation et de procédé qui détermine si l'air piégé s'échappe pendant le mélange et la cure ou devient un vide permanent. Trois leviers corrigent une mauvaise libération d'air : contrôler la viscosité et le profil de cure pour que les bulles aient le temps de remonter, incorporer un additif interne de libération d'air compatible, et resserrer les contrôles de procédé et de mélange pour limiter l'enrôlement d'air dès le départ. Les fournisseurs d'additifs développent et qualifient typiquement des systèmes d'additifs pour exactement ce problème, et les formulateurs évaluant une correction sont invités à demander des échantillons pour essai.
Criblez 120 additifs en une seule analyse DIA : criblage d'additifs pour formulateurs
Pour un travail de découverte large, les flux de travail non ciblés LC/GC-HRMS identifient la plus large gamme d'additifs inconnus ou suspects en une seule analyse. Lorsque la conformité réglementaire ou la quantification à très faible niveau est l'objectif, les méthodes ciblées LC-MS/MS ou GC-MS en mode MRM offrent la sensibilité que le criblage non ciblé ne peut égaler. Les techniques d'analyse directe et les approches d'optimisation à haut débit ou bayésienne servent les tâches de triage et de sélection de formulation où la vitesse l'emporte sur la sensibilité exhaustive, à condition que chaque flux de travail soit validé contre des étalons appariés à la matrice avec des limites de détection documentées, des limites de quantification et des données de récupération.
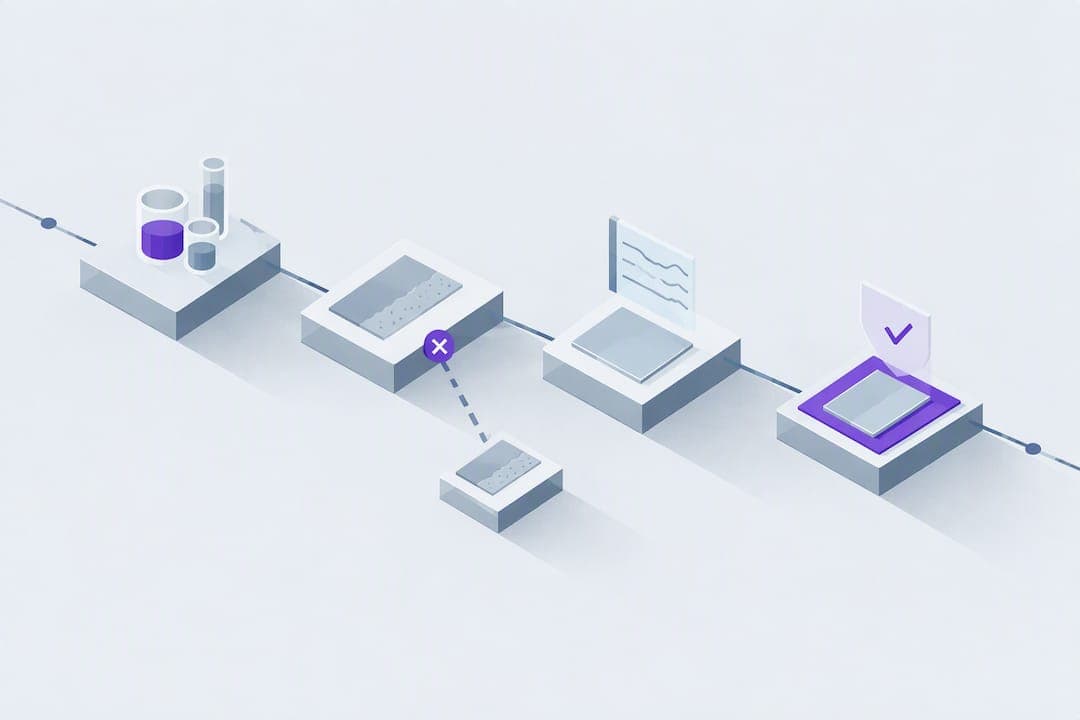
Stop aux défauts de recouvrement : le protocole en 4 étapes d'Astra pour la compatibilité des antimousses
Le bon antimousse est la chimie la moins incompatible qui élimine la mousse à la dose efficace la plus faible, une efficacité confirmée par une étude en échelle et une incorporation correcte. Les formulateurs qui recherchent un abattement maximal avant de vérifier la compatibilité échangent régulièrement des problèmes de mousse contre des cratères, des yeux de poisson ou des défauts d'adhérence au recouvrement. Avant de passer à une chimie plus forte, réalisez une courte échelle de dosage, ajoutez au stade du broyage lorsque la formulation le permet et inspectez les tirages pour détecter les défauts de surface.
Éliminer les cratères dus aux antimousses sans reformuler : triage pour les formulateurs
La plupart des cratères imputés à un antimousse sont en réalité un problème de dispersion ou de contamination déguisé, et non un échec de formulation. Avant de toucher à la formule, réduisez la dose d'antimousse, faites recirculer ou remuer le lot pendant plusieurs minutes, puis réalisez un nouveau panneau d'essai. Si les cratères rétrécissent ou disparaissent, l'antimousse était surdosé ou mal dispersé ; s'ils persistent à l'identique, examinez la contamination ou une véritable incompatibilité, traitées ci-après.
Évitez les reprises coûteuses : 3 vérifications de laboratoire pour corriger la perte de brillance des peintures
La perte de brillance, souvent appelée « recul » (dieback), désigne le ternissement ou le voile qui affecte un film de peinture après un séchage en apparence normal ; elle remonte presque toujours à des solvants encore enfermés sous la surface ou à une réaction de réticulation qui s'est mal déroulée. L'action immédiate est simple : arrêtez d'appliquer des couches supplémentaires, laissez le film sécher sans interruption dans des conditions stables et vérifiez le tack avant de décider si le problème relève d'une erreur d'application ou d'un défaut plus profond dans la formulation.
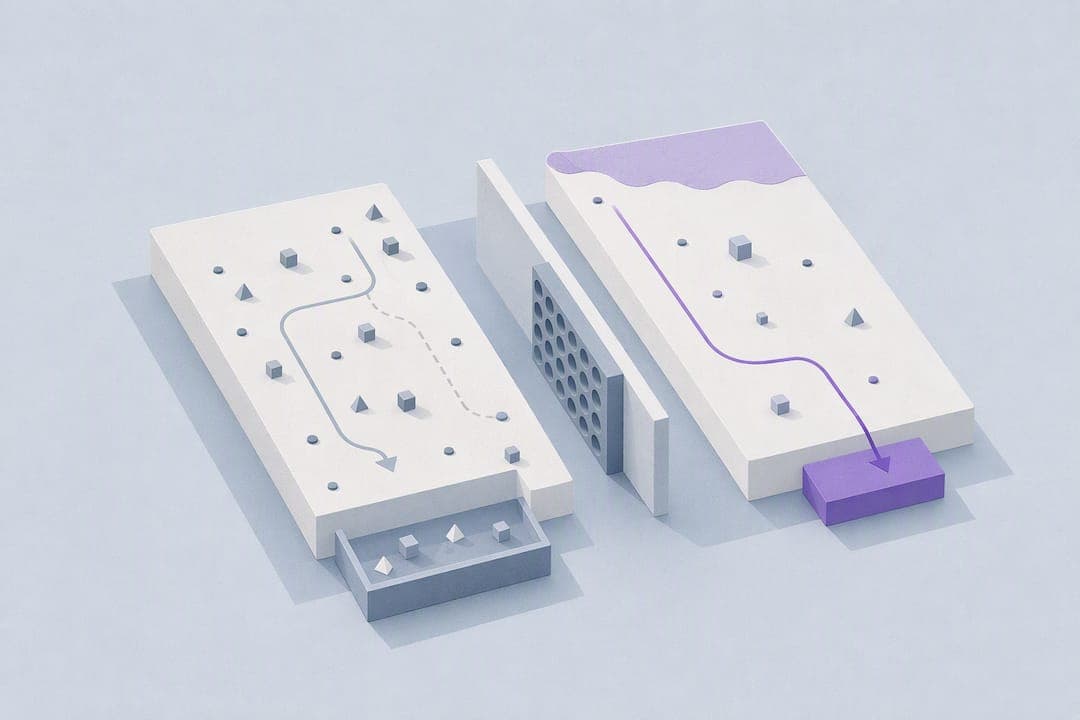
Formulateurs : 5 vérifications en laboratoire pour choisir des défomateurs siliconés ou non siliconés
Utilisez des émulsions de silicone (PDMS) lorsque le procédé tolère des traces de siloxane et nécessite une destruction de mousse à faible dose et à large plage sur toute l'étendue des températures et du pH. Passez à des chimies sans silicone — à base d'huile, de polyéther ou en poudre — lorsque les exigences aval de revêtement, d'impression ou de contact alimentaire ne peuvent absorber un entraînement de silicone. Le compromis est constant : le silicone gagne en efficacité de dose et en persistance, le non-silicone gagne en compatibilité et en simplicité réglementaire. Le contact alimentaire ajoute une contrainte impérative, puisque seuls certains grades inscrits spécifiquement par la FDA sont admissibles.
Cartographier d'abord les modes de défaillance pour réduire le risque de passage à l'échelle dans la sélection d'additifs
Commencez par associer le mode de défaillance dominant de la formulation à la famille d'additifs qui en est responsable, puis menez un court essai de faisabilité en laboratoire parallèlement à une vérification des capacités du fournisseur avant de vous engager sur une ligne budgétaire. Les décisions de sélection doivent être jugées sur la compatibilité, le coût d'utilisation, l'exposition à la conformité et le risque de passage à l'échelle, et non sur le seul prix unitaire. La prochaine étape immédiate est un criblage ciblé : une famille d'additifs, un mode de défaillance, un fournisseur qualifié disposé à documenter le résultat.
Priorité aux achats : intensifier la production d'additifs sans retards d'approvisionnement
Passer la production d'additifs de spécialité à l'échelle est un exercice de réingénierie, et non une simple version agrandie du lot de laboratoire. Le succès repose sur trois piliers non négociables : une maîtrise de la chaleur, du mélange et du temps de séjour conçue par l'ingénierie ; des preuves pilotes validées avant l'engagement des capitaux ; et une chaîne d'approvisionnement qualifiée et redondante. Les équipes techniques soutiennent souvent ce travail directement, en proposant des tests d'achat et des conseils de formulation qui détectent les modes de défaillance avant qu'ils n'atteignent l'atelier.
Prévenir la floculation des pigments pour les formulateurs : le playbook en 4 étapes d'Astra
La floculation des pigments cesse lorsque trois contrôles agissent de concert : un mouillage correct pour chasser l'air et ouvrir les agglomérats, une chimie de dispersant suffisamment bien ancrée pour maintenir les particules à distance, et un réseau rhéologique qui les maintient en suspension une fois séparées. Si un lot présente les premiers signes de floculation, effectuez d'abord une vérification du mouillage, puis un test rapide de cisaillement et de redispersion, puis un court test de stabilité accélérée avant de toucher au dosage.

Stoppez les échecs de passage à l'échelle : cinq tests achats pour le soutien de formulation
Le meilleur soutien de formulation associe un partenaire technique en additifs à une validation documentée du laboratoire au pilote, et non une fiche technique et un appel commercial. Cela signifie que le fournisseur évalue les candidats selon la performance, la compatibilité, la conformité, la stabilité du procédé et le coût d'usage avant que quoi que ce soit n'arrive dans votre usine. Les équipes achats doivent exiger ces preuves dès le départ. L'accompagnement personnalisé en formulation peut être structuré autour de ce cadre.
5 tests du laboratoire à l'usine pour choisir un antimousse pour adhésifs PSA
Lancez vos essais de défaisseur avec un silicone organo-modifié et une chimie sans silicone à base de polyéther, menés côte à côte. Testez les deux candidats dans la formulation complète, dans des conditions de cisaillement production ou de cisaillement simulé, et non dans un bécher au repos. La compatibilité et la dose efficace minimale comptent plus que la vitesse brute d'élimination de la mousse, car un antimousse surdosé ou inadapté provoque davantage de défauts de film que la mousse qu'il était censé éliminer.

Formulateurs : 3 indicateurs de contrôle qualité pour qualifier un producteur d'additifs pour revêtements
Un producteur d'additifs pour revêtements est un fabricant qui formule, teste et fournit des dispersants, des antimousses, des modificateurs de rhéologie et autres produits chimiques de performance, avec un soutien technique et des programmes d'échantillons à l'appui. L'action immédiate pour un formulateur est simple : demander une trousse d'échantillons adaptée à l'application, une fiche technique et des recommandations de stabilité ou de compatibilité avant de s'engager dans une démarche de qualification.
Mesurer la thixotropie dans les adhésifs avec le cisaillement par paliers et le 3iTT pour stopper le fluage
La thixotropie dans les adhésifs est une baisse réversible de la viscosité sous cisaillement, dépendante du temps, qui se rétablit progressivement une fois le cisaillement arrêté, et non instantanément comme dans la simple rhéofluidisation. Ce retard de récupération est tout l'enjeu : il permet à l'adhésif de s'écouler facilement à travers une buse ou une pompe, puis de reconstruire au repos suffisamment de structure pour conserver la forme du cordon et résister au fluage avant que le durcissement ne le fige en place. Tout ce qui vient ensuite, du choix des additifs au réglage du rhéomètre, existe pour contrôler la rapidité et l'exhaustivité de cette reconstruction.
Quatre vérifications de laboratoire que les formulateurs utilisent pour corriger la brume dans les vernis, par la R&D
La brume dans les vernis remonte presque toujours à l’une de cinq sources : diffusion par les particules, inadéquation des indices de réfraction, mauvaise dispersion du millbase, migration des additifs ou emprisonnement d’humidité lors du séchage. Commencez par vérifier la taille des particules et la compatibilité de l’indice avec la résine, puis réalisez un re-broyage du millbase piloté par un dispersant avant de toucher à quoi que ce soit. Attendez-vous à des compromis : retirer des nanoparticules anti-rayures pour réduire la brume atténue souvent la résistance au marquage ; planifiez donc l’essai correctif en tenant compte des deux critères à la fois.
Éliminer la mousse en un seul poste : le guide pratique R&D pour les usines d'émulsions polymères
La méthode la plus rapide et la plus fiable pour contrôler la mousse en polymérisation en émulsion consiste à recourir à un antimousse silicone-polyéther ajusté en compatibilité, ou à une alternative minérale ou moléculaire présélectionnée, dosé en bas de la plage recommandée par le fournisseur et qualifié sur votre propre formule. Les antimousses silicones ASTRA DF®, les gammes sans silicone ASTRA DF NS® et les dispersants ASTRA DISP® d'Astra-chemical couvrent chacun différents points de ce spectre. Aucune référence ne doit entrer dans un réacteur sans une présélection préalable au banc d'essai.
Guide des formulateurs, du laboratoire à l'usine, pour la dispersion des pigments et la DLS
La plupart des problèmes de dispersion des pigments remontent à l'un des quatre coupables suivants : un mouillage insuffisant, un dispersant inadapté ou une erreur de dosage, un solvant de dilution qui arrache le dispersant de la surface du pigment, ou un broyage insuffisant. Le triage le plus rapide consiste en un test de frottement combiné à un petit échelonnage de dosage du dispersant, vérifié par des mesures de diffusion dynamique de la lumière (DLS) et de turbidité. Confirmez le mode de défaillance auquel vous êtes confronté avant de modifier l'équipement ou la chimie, et les correctifs ci-dessous se suivent dans l'ordre.
Chimistes des revêtements : diagnostic de laboratoire en 4 étapes pour l'affleurement et le noyage
Le flooding (affleurement) est un déplacement uniforme de la couleur de surface causé par la migration verticale des pigments pendant la formation du film, tandis que le floating (noyage) produit des stries ou des plages marbrées résultant d'une séparation horizontale des pigments, généralement due à un écoulement convectif dans le film humide. Ces deux défauts trouvent leur origine dans une dispersion pigmentaire instable et des gradients de tension superficielle qui se forment au fur et à mesure que le solvant ou l'eau s'évapore, comme expliqué en détail dans [Gestionnaires immobiliers : protéger la peinture commerciale | Sigma Painting](https://sigmapainting.com/blog/commercial-paint-durability). La prévention repose sur deux leviers : une dispersion suffisamment robuste pour résister à la floculation, et un processus de séchage qui limite la convection des cellules de Bénard avant la prise du film.
Formulateurs : maîtrise de la mousse au mélange par le procédé d’abord (jusqu’à 8 % d’économies)
La mousse lors du mélange est généralement maîtrisable lorsque les corrections de procédé passent en premier et la chimie en second : réduisez le vortex, optez pour l’introduction des poudres sous la surface ou la recirculation en ligne, et réservez le démoussant à faible dose après qualification de la compatibilité. Les recommandations issues des [rapports sur la technologie du mélange alignés sur l’AIChE](https://www.mixers.com/resources/mixing-technology-reports/reduce-foaming-and-air-entrapment-during-mixing/) et de l’Astra R&D Team confirment cette séquence : corrigez d’abord l’entrée mécanique d’air avant de vous précipiter sur un bidon.
Réduire le temps de broyage de 20 à 60 % pour les formulateurs avec des tactiques éprouvées en production
Pour réduire le temps de broyage de façon fiable, priorisez la sélection des billes (plus petites, à plus forte densité), augmentez la vitesse périphérique contrôlée et le débit pour un broyage en multi-passages, et corrigez la chimie du dispersant et la qualité du prémélange avant toute autre intervention. Les revues de procédé de l'équipe Astra R&D constatent systématiquement que ces trois leviers, testés ensemble lors d'un essai structuré, raccourcissent souvent le temps de broyage de plusieurs dizaines de pour cent sans sacrifier les cibles de taille de particule.
5 variables que les formulateurs doivent cribler avant une formulation de démoussant sur mesure
Une formulation de démoussant sur mesure se justifie dès qu'un produit standard échoue de façon répétée dans des conditions de procédé réelles, que ce soit en raison d'un pH extrême, d'une charge de tensioactif élevée, d'une température élevée ou de limites réglementaires imposées par le donneur d'ordre (OEM). Trois variables — le pH, la concentration en tensioactif et l'exposition thermique ou aux solvants — déterminent si un antifiomant standard tiendra le coup. Lorsqu'elles ne le permettent pas, l'étape pratique suivante consiste à envoyer un échantillon de procédé pour un criblage en laboratoire avant de s'engager dans des essais en usine.
Formulateurs : spécifications de dispersion de pigments pour jet d'encre pour prévenir les défaillances de buse
Une dispersion de pigments pour jet d'encre est une suspension concentrée de particules de pigment broyées, stabilisées dans un vecteur liquide, conçue pour être éjectée proprement à travers une tête d'impression sans décantation, floculation ni obstruction des buses. Parmi toutes les spécifications d'une fiche technique de dispersion, une distribution granulométrique serrée combinée à une haute pureté ionique est ce qui compte le plus. Cette combinaison détermine la disponibilité de la tête d'impression sur des mois de production et accroît la latitude de formulation dont dispose un chimiste lors de l'ajustement des co-solvants.
Reproduire la contrainte de seuil des peintures pour formulateurs et laboratoires selon ASTM D7836
La contrainte de seuil est la contrainte de cisaillement minimale nécessaire pour mettre une peinture en écoulement, et elle régit le compromis entre la résistance au coulure et à la sédimentation tout en conservant un nivellement régulier après application. L'objectif pratique pour les revêtements hydrosolubles à film mince est simple : viser au-dessus de [1 Pa au repos pour la stabilité au stockage](https://www.specialchem.com/coatings/guide/rheology), et en dessous de 0.25 Pa après application à cisaillement élevé pour le nivellement. [ASTM D7836](https://store.astm.org/d7836-13r25.html) est la norme contre laquelle les formulateurs doivent tester.
Comment obtenir une dispersion uniforme des pigments à effet sans perdre l’effet optique
Comment obtenir une dispersion uniforme des pigments à effet sans perdre l’effet optique. La meilleure pratique pour une dispersion stable des pigments métalliques ou nacrés est un pré‑mouillage contrôlé suivi d’une énergie mécanique mesurée, pas un broyage « à la force ». Un cisaillement excessif fracture les paillettes et détruit la brillance. L’équipe R&D d’Astra accompagne les formulateurs dans le screening des dosages et le passage à l’échelle de ces systèmes.
Qu'est-ce qui cause la perte de force colorante dans les peintures et encres
La perte de force colorante est la réduction mesurable du pouvoir tintorial (tinting power) d'un pigment, qu'elle soit due à une mauvaise dispersion, à une floculation, à un changement de phase cristalline du pigment ou à des dommages lors du broyage. Les causes immédiates les plus fréquentes, classées par occurrence dans le dépannage en production, sont la sous-dispersion et la floculation, le choix ou le dosage incorrect du dispersant, le surbroyage et les interactions de phase pigment/solvant. Avant de passer à une refonte de formulation, effectuez trois vérifications :
Mouillage vs dispersion : ce qui distingue réellement les deux
Mouillage vs dispersion : ce qui distingue réellement les deux. Les agents mouillants abaissent la tension superficielle du liquide afin qu’une résine ou un solvant s’étale sur la surface du pigment ; les agents dispersants s’adsorbent sur cette surface mouillée et maintiennent les particules séparées une fois que le broyeur les a désagglomérées. Utilisez un mouillant lorsque l’incorporation du pigment est lente ou incomplète pendant le grind‑in. Utilisez un dispersant lorsque la base de broyage se mouille correctement mais que la viscosité monte, la couleur dérive ou que les particules refloculent au repos. Les mesures de **potentiel zêta** et un test de sédimentation sur paillasse indiquent quel mode de défaillance vous combattez réellement ; l’équipe R&D d’Astra considère cette étape de diagnostic comme non négociable avant d’ajuster un additif.
Délais de livraison des additifs : à quoi s'attendre et comment les raccourcir
Les additifs spécialisés de formulation — dispersants, antimousses et modificateurs rhéologiques — passent généralement de la commande à la livraison en **10 à 30 jours**, selon les [données de chaîne d'approvisionnement de l'industrie chimique](https://elchemy.com/blogs/supply-chain/lead-time-in-supply-chain-insights-for-chemical-manufacturers). Les grades sur mesure, les produits classés dangereux et les chimies spéciales à faible volume dépassent régulièrement cette fenêtre. L'action au plus fort impact pour les équipes achats et formulation est de confirmer deux choses avant l'émission du bon de commande : la disponibilité du créneau de production actuel du fournisseur et le délai prévu pour le certificat d'analyse (CoA) qui libère le lot pour expédition.
Comment qualifier les fournisseurs d'additifs avant la première commande
Les preuves minimales requises pour approuver un nouveau fournisseur d'additifs en vue d'une commande d'essai sont un certificat d'analyse (CoA), une fiche de données de sécurité (FDS/SDS), une fiche technique (TDS) et la divulgation des méthodes de test utilisées derrière chaque paramètre du CoA. Cette documentation ne suffit pas à elle seule. Vous avez également besoin de deux CoA de lots concordants, ou d'un historique documenté d'échantillons conservés, avant qu'une commande d'essai ne passe aux essais de formulation.
Obtenir une dispersion pigmentaire stable dans les peintures et encres
L'obtention d'une dispersion pigmentaire stable repose sur trois étapes séquentielles : le mouillage, la désagglomération et la stabilisation. Sautez ou précipitez l'une d'entre elles, et le lot échouera en aval, que cela se traduise par une perte de brillance, une floculation en pot ou une dérive colorimétrique après la dilution (letdown).
Prix des Dispersants : Guide de Coûts pour l'Acheteur en Approvisionnement
Les dispersants anioniques et non ioniques de qualité standard se négocient à [$2,00–4,50 le kilogramme](https://www.indexbox.io/store/world-dispersants-for-water-based-paints-market-analysis-forecast-size-trends-and-insights/), tandis que les dispersants polymériques premium atteignent 5,00–8,50 $/kg. Les dispersants de qualité batterie se situent bien au-dessus des deux : de 12 $/kg pour les formulations anodiques standard à 55 $+/kg pour les chimies spécialisées de nouvelle génération. Trois facteurs expliquent l'essentiel de cet écart : la volatilité des matières premières comme l'oxyde d'éthylène et l'acide acrylique, les conditions contractuelles et de volume négociées par l'acheteur, et les surcharges logistiques ou réglementaires ajoutées au prix de base.
Dispersions Pigmentaires pour Adhésifs : Guide de Sélection pour le Chimiste Formulateur
Une dispersion pigmentaire pour adhésifs est une pâte ou suspension de pigment pré-dispersée, conçue pour délivrer une couleur et une opacité stables et reproductibles lors de son incorporation (letdown) dans une formulation adhésive. L'action la plus importante pour tout formulateur est de confirmer la compatibilité dispersion-liant, la chimie du dispersant et une dose maîtrisée avant de s'engager dans une montée en échelle, car ces trois variables déterminent si l'incorporation tient ou flocule directement sur le sol de l'atelier.
Calcul du Dosage de Dispersant : la Méthode Basée sur la Surface
Commencez par la surface du pigment, pas par un pourcentage issu d'une fiche technique. Pour les systèmes stabilisés électrostatiquement, le point de repère de départ du secteur est [d'environ 0,5 mg de dispersant par m² de surface de pigment](https://www.specialchem.com/coatings/guide/dispersant-loading) ; pour les systèmes stabilisés stériquement, le repère monte à environ 4 mg/m². À partir de là, le calcul se déroule en deux étapes : multipliez cette valeur mg/m² par la surface spécifique BET du pigment (m²/g) pour obtenir les mg de dispersant par gramme de pigment, puis ajustez cette valeur sur la masse de votre lot pour obtenir le % en poids.
Pseudoplastique vs Thixotrope : Guide du Formulateur sur le Comportement au Cisaillement
Un matériau est pseudoplastique lorsque sa viscosité diminue lorsque la vitesse de cisaillement augmente, et cette diminution est instantanée, sans délai temporel. Un matériau est thixotrope lorsque sa viscosité chute sous un cisaillement soutenu, puis se rétablit avec le temps après l'arrêt du cisaillement, un processus de reconstruction de la structure. Le ketchup et de nombreux polymères fondus sont principalement pseudoplastiques ; les peintures latex et certaines boues de forage gélifiées sont des systèmes thixotropes classiques. Une même formulation peut être uniquement pseudoplastique, uniquement thixotrope, les deux à la fois, ou ni l'un ni l'autre ; confondre ces deux notions est l'une des erreurs les plus fréquentes dans les rapports rhéologiques des secteurs des revêtements et des produits d'hygiène.
Écoulement vs. Nivellement dans les Revêtements : Guide du Formulateur
La fluidité détermine la façon dont un revêtement s'étale et mouille le subjectile pendant l'application ; le nivellement, la façon dont le film humide lisse les irrégularités de surface après l'application. On ajoute un modificateur d'écoulement lorsque le problème est la viscosité ou le mouillage, et un agent de nivellement lorsque la peau d'orange, les marques de pinceau ou les cratères persistent après optimisation de la rhéologie et de l'équilibre des solvants.
Potentiel zêta dans les dispersions : guide du formulateur
Potentiel zêta dans les dispersions : guide du formulateur. Le potentiel zêta est le potentiel électrocinétique au plan de cisaillement, la frontière entre la couche d'ions fortement liée entourant la particule et la phase dispersante. Comme métrique pratique de stabilité, les valeurs supérieures à +30 mV ou inférieures à −30 mV indiquent généralement une répulsion électrostatique suffisante pour résister à la floculation ; les valeurs comprises entre −10 mV et +10 mV sont pratiquement neutres et sujettes à l'agrégation. Pour le formulateur, l'essentiel est de comprendre que le potentiel zêta est une métrique comparative et reproductible de contrôle qualité fondée sur la théorie DLVO, et non un prédicteur autonome de la durée de conservation.
Dispersion du dioxyde de titane : guide haute charge et faible viscosité
Dispersion du dioxyde de titane : guide haute charge et faible viscosité. La stratégie à base de polyacrylate de sodium (PAAS) de faible masse moléculaire, associée à un ordre d'ajout contrôlé et à une séquence de broyage humide, est la voie la plus fiable vers une dispersion aqueuse stable de dioxyde de titane à haute teneur en solides pour les revêtements et les adhésifs. Repères : teneur en solides jusqu'à ~50 % en poids, faible viscosité à 100 s⁻¹, potentiel ζ absolu ≥ 30 mV et indice de stabilité Turbiscan (TSI) minimal.
Dispersion du noir de carbone : méthodes pratiques pour formulateurs
Dispersion du noir de carbone : méthodes pratiques pour formulateurs. Une dispersion fiable du noir de carbone exige trois actions séquentielles : le mouillage complet des surfaces des agrégats, la rupture mécanique contrôlée des agglomérats et la stabilisation chimique contre la ré-agglomération.
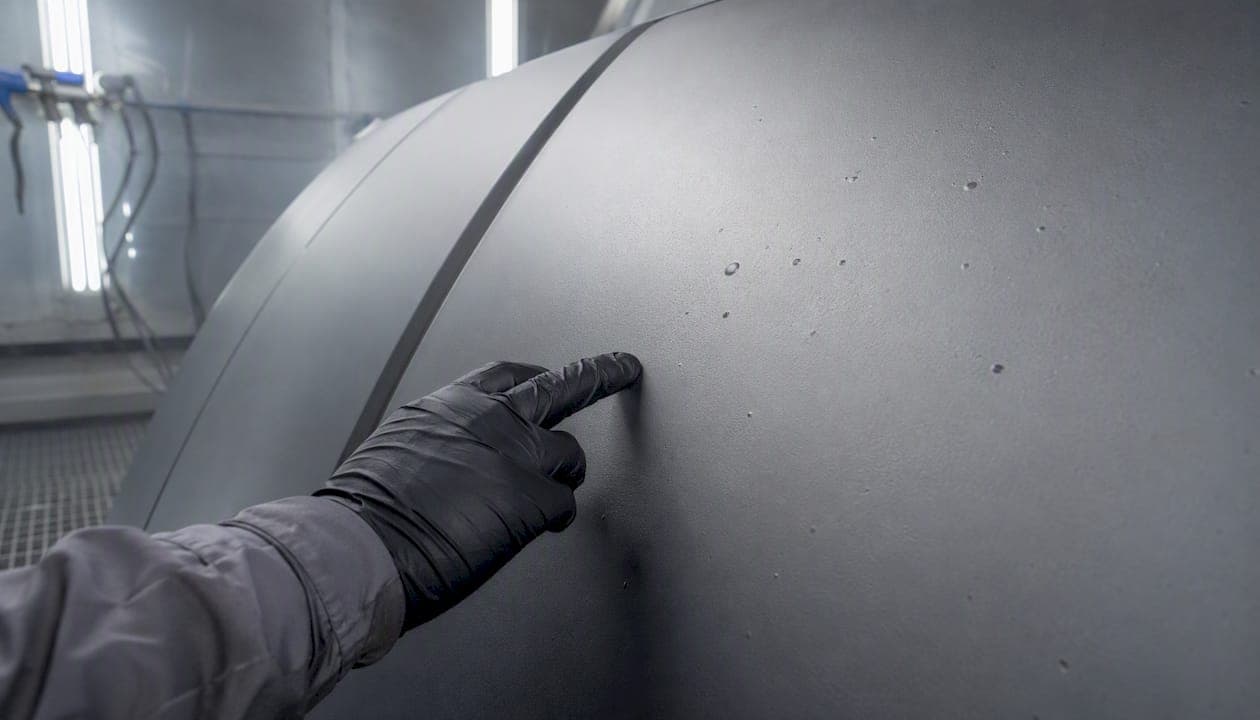
Yeux de poisson en peinture : causes, prévention et réparation
Les « yeux de poisson » sont de petits cratères circulaires qui apparaissent dans le film humide juste après la pulvérisation, lorsque une contamination de surface ou un déséquilibre de tension de surface repousse le revêtement du support. Causes, prévention, réparations selon la gravité et diagnostic rapide atelier.
Additifs pour systèmes époxy : guide complet de sélection
Pourquoi les revêtements époxy et les systèmes de sols échouent sans un jeu d'additifs conçu sur mesure, comment antimousses, dispersants, nivelants, promoteurs d'adhérence, modificateurs de silicone réactifs, additifs antistatiques et thixotropes sont adaptés à la chimie de l'époxy, et quelles erreurs de formulation créent des cratères, une efflorescence aminée ou une mauvaise adhérence sur béton.
Additifs pour revêtements polyuréthane : guide complet de sélection
Pourquoi la chimie du 2K PU est gouvernée par l'isocyanate, comment les modificateurs de silicone réactifs se lient au réseau PU, et comment choisir promoteurs d'adhérence, dispersants, antimousses, additifs de glisse et modificateurs de rhéologie pour le 2K PU solvanté, le PU aqueux et les sols PU.
Modificateurs de rhéologie pour revêtements : guide pratique de sélection
Pourquoi la rhéologie est la propriété la plus sous-estimée des formulations de revêtements, comment les comportements newtonien, pseudoplastique et thixotrope diffèrent en pratique, comment fonctionnent les épaississants acryliques associatifs, alcalino-gonflants, polyuréthane et à base de cire dans les systèmes aqueux, et comment les choisir et les doser sans coulures ni sédimentation.
Antimousses pour Revêtements : Guide Siliconés vs Sans Silicone
Comment la mousse se forme et survit, pourquoi le compromis avec les cratères relève de la physique et non d'un défaut produit, la règle des deux étapes et l'antagonisme antimousse-agent mouillant.

Guide Complet des Additifs pour Revêtements : Sélection, Chimie et Formulation
Référence professionnelle du formulateur sur les dix familles d'additifs fonctionnels qui déterminent si un revêtement fonctionne en laboratoire, sur la ligne de production et sur le terrain.
Dispersants pour Revêtements : Sélection, Chimie et Optimisation du Dosage
Comment fonctionnent les dispersants, comment accorder la chimie d'ancrage au type de pigment, comment trouver le dosage optimal avec l'essai en trois points et les sept erreurs qui grignotent l'intensité colorante, le brillant et la durée de conservation.
Changer de fournisseur d'additifs pour revêtements : guide pratique de migration
Comment auditer votre portefeuille d'additifs, trouver des alternatives par fonction et chimie plutôt que par marque, mener un criblage de laboratoire, des essais de production et une qualification client à risque minimal, et mesurer les économies réelles.
Diluants réactifs et additifs fonctionnels : le guide complet
Pourquoi les diluants réactifs réduisent la viscosité sans COV et intègrent le film, comment les groupes terminaux — OH, époxy, amino, acrylate — déterminent la compatibilité, et comment catalyseurs, siccatifs, coalescents et régulateurs de pH façonnent le film durci.
7 erreurs critiques dans les formulations aqueuses
Les sept erreurs de formulation qui expliquent la majorité des défaillances en revêtements aqueux : pourquoi chacune se produit, ce qu'elle coûte, et ce qui la corrige.
Promoteurs d'adhérence pour revêtements : le guide complet
Pourquoi les revêtements se délaminent sur les métaux, les plastiques et les surfaces repeintes, comment les agents de couplage construisent un pont chimique entre film et substrat, quelle chimie correspond à quelle surface, et comment formuler et tester l'adhérence de façon fiable.
Agents de nivellement : le guide complet d'une finition parfaite
Pourquoi les défauts de surface relèvent de la tension superficielle, en quoi diffèrent les chimies siliconée et sans silicone, quel compromis de recouvrement gouverne la plupart des choix, et comment employer les agents de nivellement pour le glissement, le soft-touch, l'effet martelé et l'anti-graffiti.
Agents mouillants pour revêtements : guide complet de sélection
Pourquoi les revêtements se rétractent, forment des cratères et des yeux de poisson, la différence entre mouillage du substrat et du pigment, comment la tension statique et dynamique détermine le produit, et comment le sélectionner pour les systèmes aqueux, solvantés et UV.