Comment réduire le coût de formulation des revêtements et des adhésifs
Réduire le coût de formulation d'un revêtement, d'un adhésif, d'une encre ou d'un système composite signifie rarement acheter des matières premières moins chères. Cela signifie abaisser le coût d'utilisation du produit fini : dosage minimal efficace des additifs, meilleure valorisation du pigment, moins de lots rejetés, temps de dispersion et de désaération plus courts, et une chaîne d'approvisionnement qui fournit la même performance de matière d'un lot à l'autre. Un prix au kilogramme plus bas qui exige un dosage plus élevé, ou qui introduit de la mousse, de l'envahissement ou une dérive de viscosité, est en pratique un additif plus cher.
Réduire le coût de formulation d'un revêtement, d'un adhésif, d'une encre ou d'un système composite signifie rarement acheter des matières premières moins chères. Cela signifie abaisser le coût d'utilisation du produit fini : dosage minimal efficace des additifs, meilleure valorisation du pigment, moins de lots rejetés, temps de dispersion et de désaération plus courts, et une chaîne d'approvisionnement qui fournit la même performance de matière d'un lot à l'autre. Un prix au kilogramme plus bas qui exige un dosage plus élevé, ou qui introduit de la mousse, de l'envahissement ou une dérive de viscosité, est en pratique un additif plus cher.
Ce guide expose une démarche méthodique destinée aux directeurs techniques, aux chimistes de formulation et aux responsables achats : comment établir une référence, comment déterminer le dosage efficace minimal, où les dispersants, les antimousses et les modificateurs de rhéologie influent sur le coût, et comment transposer une formule optimisée en production de masse sans perdre les économies.
En bref
- Le coût d'utilisation, et non le prix au kilogramme, est la bonne mesure : calculer le coût d'additif par unité de produit fini au dosage minimal qui satisfait la spécification.
- Réaliser une étude de la demande en dispersant par pigment et un plan d'expériences par additif ; l'un et l'autre remplacent l'approximation par une fenêtre de procédé définie.
- Calculer le dosage sur la base de la matière active, et consigner à la fois le dosage tel que fourni et le dosage actif, afin que les effets de véhicule ne faussent pas les comparaisons entre candidats.
- Évaluer les antimousses et les dispersants ensemble, car chacun modifie la performance de l'autre, et valider au cisaillement et à la température de production plutôt qu'à des conditions de laboratoire idéales.
- La régularité des lots et la discipline de mesure protègent les économies après le changement d'échelle.
Table des matières
- Pourquoi le prix au kilogramme induit en erreur
- Étape 1 : définir la référence
- Étape 2 : calculer le dosage sur une base de matière active
- Étape 3 : trouver le dosage efficace minimal par plan d'expériences
- Étape 4 : réaliser une étude de la demande en dispersant par pigment
- Étape 5 : traiter les antimousses comme un poste de coût, non comme un palliatif
- Étape 6 : ne pas présumer de synergie dans les mélanges d'additifs
- Étape 7 : transposer les économies en production
- Un modèle de calcul du coût d'utilisation
- Notre point de vue sur le coût d'utilisation
- La place des additifs ASTRA
- Les pièges courants qui annulent les économies
- FAQ
- Sources
Pourquoi le prix au kilogramme induit en erreur
Les additifs représentent généralement une faible part, en poids, de la nomenclature des matières, mais ils gouvernent des résultats porteurs de coûts importants : taux de pigment, temps de broyage, taux de défauts, reprises et durée de conservation. Comparer deux dispersants ou deux antimousses sur le seul prix facturé ignore au moins cinq variables.
| Variable | Effet sur le coût réel |
|---|---|
| Teneur en matière active | Un produit au prix au kilogramme plus bas peut contenir moins de matière active : il en faut davantage pour le même effet. |
| Dosage efficace minimal | Un candidat efficace à 0,3 % sur la formule totale coûte moins cher qu'un candidat moins cher qui en exige 0,6 %. |
| Temps de procédé | Un mouillage et une dispersion plus rapides augmentent le débit du broyeur et réduisent la consommation d'énergie par lot. |
| Taux de défauts et de reprises | Cratères, piqûres, envahissement, flottation et sédimentation se traduisent directement en rebuts et en retraitement. |
| Variation lot à lot | Des lots irréguliers imposent une requalification et des marges de sécurité plus larges, donc un dosage plus élevé. |
Une formule de travail utile pour la comparaison est le coût d'additif pour 1 000 kg de produit fini, calculé en multipliant le dosage sur la formule totale (tel que fourni) par le prix au kilogramme, puis en tenant compte de toute réduction de pigment, de résine ou de solvant que l'additif permet. C'est dans ce terme d'ajustement qu'apparaît l'essentiel des économies.
Étape 1 : définir la référence
Aucune économie ne peut être démontrée sans référence. La démarche de validation décrite par SR-FMG dans son guide de validation des additifs fonctionnels avant la production de masse commence par l'essai de la formulation actuelle sans l'additif dans des conditions contrôlées. La même logique s'applique aux projets de coût :
- Figer la formulation actuelle, les lots de matières premières, l'équipement de mélange, l'historique de cisaillement et la température.
- Mesurer les propriétés critiques : profil de viscosité, finesse de broyage, brillant, force colorante, volume de mousse et temps d'effondrement, aspect du feuil, adhérence et stabilité au stockage.
- Consigner le dosage actuel des additifs à la fois tel que fourni et sur base active.
- Convertir la formule complète en coût par unité de volume et par unité de masse de produit fini.
- Consigner le rendement, le taux de rejet et le taux de reprise actuels, car ils déterminent si une réduction de dosage constitue une véritable économie.
Une référence qui omet les taux de défauts tend à produire des « économies » qui disparaissent dès le retraitement du premier lot hors spécification.
Étape 2 : calculer le dosage sur une base de matière active
Les additifs sont fréquemment fournis sous forme de mélanges, dilués dans un solvant, de l'eau ou un véhicule minéral. Le guide SR-FMG note que le dosage doit être calculé sur la base de la matière active chaque fois que l'additif est un mélange, et cite des erreurs de l'ordre de 40 % en sous-dosage ou en surdosage lorsque seul le chiffre tel que fourni est utilisé. Les plans de validation doivent consigner à la fois le dosage total de produit et le dosage actif, car les véhicules ont leurs propres effets : les véhicules minéraux peuvent augmenter la viscosité, tandis que les véhicules solvants peuvent influencer la contribution en COV et le temps de séchage.
Un exemple chiffré illustre la distorsion. Considérons deux antimousses, A et B, tous deux évalués à 0,4 % tel que fourni :
- Antimousse A : concentré à 100 % de matière active à base de silicone.
- Antimousse B : 60 % de matière active, le reste étant du véhicule.
À dosage tel que fourni égal, B apporte 60 % de la matière active apportée par A. Si B semble moins performant, la conclusion peut refléter un sous-dosage plutôt qu'une chimie inférieure. La comparaison correcte se fait à dosage actif égal, suivie d'une comparaison de coût au niveau actif minimal exigé par chacun. C'est seulement alors que le prix au kilogramme devient significatif.
Étape 3 : trouver le dosage efficace minimal par plan d'expériences
Les essais qui font varier un facteur à la fois trouvent un dosage qui fonctionne dans les conditions de laboratoire. Ils ne révèlent pas les interactions entre dosage, température et temps de mélange, d'où provient la variabilité de production. Le même guide SR-FMG recommande une approche de plan d'expériences et note qu'un plan factoriel 2^3 permet de cribler le dosage, la température et le temps de mélange avec moins d'essais tout en identifiant les effets statistiquement significatifs.
Une séquence pratique :
- Criblage. Réaliser un plan factoriel 2^3 à huit essais avec des niveaux haut et bas de dosage d'additif, de température et de temps de mélange. Ajouter des points centraux pour détecter une courbure.
- Choix des réponses. Choisir des réponses mesurables : volume de mousse après un temps fixe, finesse Hegman, viscosité à deux gradients de cisaillement, brillant à 60 degrés et nombre de défauts sur un tirage.
- Modéliser et contraindre. Ajuster le modèle, puis identifier le dosage le plus bas qui maintient chaque réponse dans les spécifications sur la plage de température et de cisaillement testée.
- Confirmer. Réaliser des lots de confirmation au dosage proposé et aux limites de la fenêtre de procédé.
- Fixer le dosage d'exploitation. Spécifier un dosage avec une marge définie au-dessus du minimum, afin qu'une dérive normale du procédé ne provoque pas de défaillances.
La marge est en soi une décision de coût. Une marge étroite économise de l'additif mais augmente le risque de rejet ; une marge large fait l'inverse. Le modèle expérimental permet de quantifier ce compromis au lieu de le présumer.
Étape 4 : réaliser une étude de la demande en dispersant par pigment
Le pigment est généralement le composant le plus coûteux d'un revêtement ou d'une encre, et sa valorisation dépend de la qualité de dispersion. Un pigment mal dispersé abaisse la force colorante et l'opacité, ce qui conduit les formulateurs à compenser par un taux de pigment plus élevé. Le niveau de dispersant correct est donc l'un des leviers les plus directs sur le coût de formulation.
Dans un article sur l'application des outils Six Sigma à la demande en dispersant des pigments, publié par l'American Coatings Association, les auteurs plaident pour une évaluation régulière de la demande en dispersant, dans des termes pertinents pour les besoins pratiques du formulateur, le coût devant être mis en balance avec la performance. La méthode est simple dans son principe :
- Préparer une série de pâtes de broyage à taux croissants de dispersant rapporté au poids de pigment, en maintenant constants le taux de pigment, les billes de broyage et le temps de broyage.
- Mesurer la viscosité de chaque pâte de broyage, généralement sur une plage de gradients de cisaillement.
- Tracer la viscosité en fonction du taux de dispersant. Le minimum de la courbe indique la demande en dispersant, c'est-à-dire le point où la surface du pigment est saturée.
- Confirmer en mesurant la force colorante, le brillant et la stabilité sur la peinture après dilution finale.
En dessous de l'optimum, les particules floculent et la viscosité augmente. Au-dessus, l'excès de dispersant ajoute du coût et peut compromettre la résistance à l'eau, l'adhérence ou la dureté du feuil. Comme la demande en dispersant évolue avec la surface spécifique du pigment, chaque grade de pigment et même chaque classe de lot de pigment mérite sa propre valeur. Un dosage « universel » unique sur une gamme de couleurs surdose certains pigments et en sous-dose d'autres.
La littérature technique associe également les dispersants polymères de haut poids moléculaire à des bénéfices de coût. Le manuel des additifs de PCI Magazine décrit une amélioration du coût grâce à une dispersion plus rapide et un débit plus élevé, à des besoins de charge pigmentaire réduits par une force colorante accrue, et à une bonne rhéologie avec peu de mousse. La capacité d'un grade donné à concrétiser ces bénéfices dans un système spécifique doit être démontrée au laboratoire, ce qui est l'objet de l'étude de demande.
Étape 5 : traiter les antimousses comme un poste de coût, non comme un palliatif
Le contrôle de la mousse est souvent ajouté de façon réactive, après l'apparition d'un défaut sur la ligne, et le dosage dérive à la hausse avec le temps. Chaque incrément peut introduire des défauts de surface, tels que des cratères ou une perte de brillant, et peut ensuite exiger un additif de nivellement pour compenser, ce qui ajoute un second coût.
Une approche plus économique :
- Choisir la chimie en fonction du système. Les antimousses à base de silicone sont généralement efficaces à faible dosage mais comportent un risque plus élevé de défauts de surface dans certains systèmes. Les options non silicone conviennent aux applications où l'aptitude au recouvrement et la cratérisation sont critiques. La décision doit suivre le subjectile, le système de résine et la méthode d'application.
- Adapter le point d'ajout à la fonction. Les antimousses ajoutés au broyage maîtrisent la mousse pendant la dispersion ; ceux ajoutés à la dilution finale traitent la mousse pendant le remplissage et l'application. Répartir la dose entre les étapes réduit souvent la consommation totale.
- Mesurer la mousse au cisaillement du procédé. Un antimousse performant dans un essai statique en éprouvette peut échouer en dispersion à grande vitesse ou en pulvérisation airless.
- Tenir compte de l'évolution réglementaire. Comme l'observe la revue des additifs de contrôle de la mousse de PCI Magazine, les limites de COV sont passées d'exigences « faibles COV » à des exigences « zéro COV ». Un antimousse qui apporte des COV peut imposer une reformulation ultérieure : le coût total du cycle de vie doit donc être pris en compte au moment du choix.
ASTRA Chemical fournit les deux gammes d'antimousses, silicone et non silicone (ASTRA DF® et ASTRA DF NS®), afin que la chimie soit choisie en fonction de la compatibilité avec le système et non de la disponibilité.
Étape 6 : ne pas présumer de synergie dans les mélanges d'additifs
Les équipes techniques associent parfois deux ou trois additifs en attendant que chacun contribue indépendamment, voire synergiquement. Des travaux sur la formulation d'inhibiteurs de corrosion présentés dans Formulating for Cost Performance avertissent que la plupart des inhibiteurs en mélange sont moins efficaces que leurs composants individuels, car ils entrent en compétition pour les sites actifs. Bien que cet article concerne les inhibiteurs en traitement des eaux, le principe se transpose aux additifs de revêtements qui agissent aux surfaces et aux interfaces : agents mouillants, dispersants, antimousses et additifs d'écoulement peuvent entrer en compétition pour la même surface de pigment ou la même interface air-liquide.
Les conséquences sur le coût sont précises :
- Le dosage optimal d'un composant dans un mélange est souvent inférieur au dosage nécessaire lorsqu'il est utilisé seul : empiler des dosages à pleine dose revient donc à dépenser trop.
- Chaque additif doit être évalué seul, puis par paires, selon la même structure de plan d'expériences qu'à l'étape 3.
- Simplifier une combinaison, en retirant un additif qui ne contribue plus une fois le dispersant optimisé, compte parmi les réductions de coût les plus fiables disponibles.
Étape 7 : transposer les économies en production
Une formulation optimisée validée sur un lot de laboratoire de 500 g peut échouer à 5 000 kg si l'énergie de mélange, l'élévation de température, l'ordre d'ajout ou la précision de mesure diffèrent. Trois contrôles préservent l'économie.
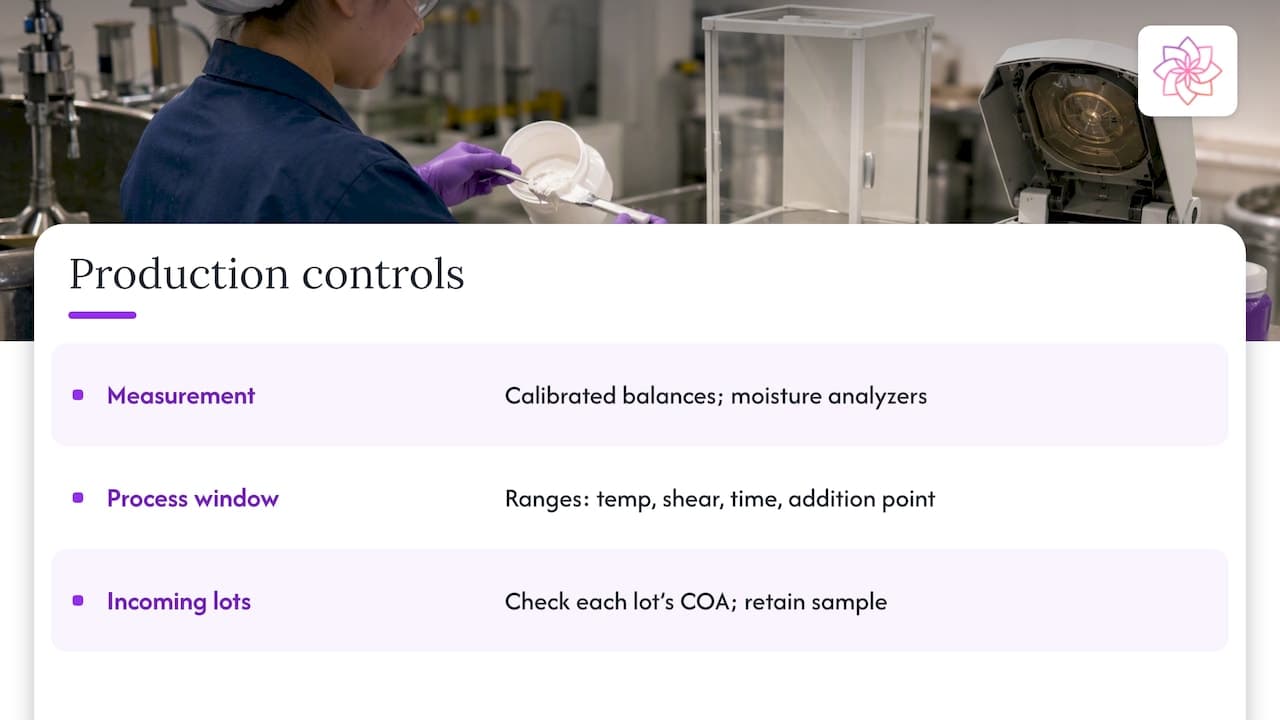
Précision de mesure. Un dosage de 0,2 % sur un lot de 2 000 kg représente 4 kg, et une erreur de pesée de plusieurs centaines de grammes sort le dosage d'un optimum étroit. Des balances étalonnées et, pour les matières premières sensibles à l'humidité, des analyseurs d'humidité étalonnés maintiennent la formulation telle que fabriquée alignée sur celle qui a été validée. L'humidité des pigments, des charges ou des véhicules décale également le dosage actif effectif.
Documentation de la fenêtre de procédé. Consigner les plages validées de température, de cisaillement, de temps de mélange et de point d'ajout, sur la base du plan d'expériences, et les intégrer au dossier de lot.
Vérification des lots entrants. Vérifier chaque lot d'additif par rapport à son certificat d'analyse et conserver un échantillon témoin. La régularité lot à lot du fournisseur permet une marge de sécurité plus étroite, ce qui constitue en soi une réduction de coût.
Un modèle de calcul du coût d'utilisation
La structure suivante aide à décider entre un additif actuel et un candidat. Les chiffres sont illustratifs et doivent être remplacés par les données propres du formulateur.
| Poste | Additif actuel | Additif candidat |
|---|---|---|
| Prix au kg (tel que fourni) | Saisir le devis réel | Saisir le devis réel |
| Teneur en matière active | Selon la fiche technique | Selon la fiche technique |
| Dosage efficace minimal (tel que fourni) | Issu du plan d'expériences | Issu du plan d'expériences |
| Coût d'additif pour 1 000 kg de produit | Dosage × prix | Dosage × prix |
| Variation de pigment ou de résine permise | Référence | Variation mesurée |
| Temps de broyage ou de dispersion par lot | Référence | Variation mesurée |
| Taux de rejet et de reprise | Référence | Variation mesurée |
| Coût net pour 1 000 kg | Total | Total |
Les équipes achats et techniques devraient remplir ce tableau conjointement. Les achats détiennent généralement les données de prix et de volume ; les équipes techniques détiennent les données de dosage, de temps de procédé et de défauts. Chaque ensemble pris isolément donne une réponse incomplète.
Notre point de vue sur le coût d'utilisation
Nous abordons le coût de formulation depuis la position d'un fabricant de dispersants, d'antimousses, de modificateurs de rhéologie et d'additifs fonctionnels pour revêtements. D'après notre expérience auprès des producteurs de revêtements, d'adhésifs, d'encres, de plastiques et de composites, le coût récupérable le plus important est rarement le poste additifs du bon de commande. C'est la combinaison d'un surdosage introduit pour couvrir la variabilité du procédé, d'un empilement d'additifs accumulé au fil de plusieurs reformulations, et du temps de qualification perdu lorsque les lots du fournisseur varient.
C'est pourquoi nous positionnons nos produits autour de trois engagements : une performance comparable à celle des marques haut de gamme pour un coût d'utilisation total inférieur, un accompagnement à l'optimisation du dosage, appuyé par une qualification en laboratoire, et une régularité des lots étayée par une documentation répondant aux besoins réglementaires et de production. Nous encourageons nos clients à qualifier à dosage actif égal et à partager leurs conditions de procédé, afin que les recommandations reflètent le cisaillement, la température et le subjectile réels plutôt qu'une valeur par défaut de catalogue. Un candidat qui ne démontre pas un coût net inférieur par unité de produit fini dans les conditions propres du client ne doit pas être adopté, et le modèle de coût ci-dessus est conçu pour rendre cette détermination évidente.
— Astra R&D Team
La place des additifs ASTRA
ASTRA Chemical fabrique et fournit des dispersants (ASTRA DISP®), des modificateurs de rhéologie (ASTRA REO®), des antimousses silicone et non silicone (ASTRA DF® et ASTRA DF NS®), ainsi que d'autres gammes d'additifs fonctionnels pour les revêtements, les adhésifs, les encres, les plastiques et les composites, avec un support technique et des conseils de formulation sur mesure. Les formulateurs qui souhaitent commencer par une étude de la demande en dispersant peuvent consulter la page du dispersant pigmentaire ASTRA F®, ou voir la gamme de produits ASTRA complète et demander des échantillons et une consultation technique pour une qualification sur leurs propres pigments et résines. Les prix sont communiqués sur demande.
Les pièges courants qui annulent les économies
- Comparer à dosage tel que fourni égal. Cela pénalise les produits à faible teneur en matière active et favorise les produits dilués, comme le montre l'étape 2.
- Valider uniquement dans les conditions de laboratoire. Le cisaillement, l'élévation de température et l'entraînement d'air en production diffèrent de ceux mesurés à l'échelle du banc.
- Ignorer la stabilité au stockage. Une formulation optimisée pour les propriétés à l'état neuf peut floculer, se séparer ou perdre son efficacité d'antimoussage après des semaines en entrepôt, ce qui génère des retours.
- Changer plusieurs variables à la fois. Remplacer ensemble le dispersant, l'antimousse et le modificateur de rhéologie rend impossible l'attribution des économies ou des défaillances.
- Négliger les critères matière au-delà du prix. Le guide SpecialChem des revêtements durables et circulaires cite la performance, le coût, l'empreinte environnementale, la crédibilité de la chaîne d'approvisionnement et le comportement en fin de vie parmi les critères de sélection des matières premières. Un projet de coût qui ignore les autres peut devoir être répété.
FAQ
Quel est le moyen le plus rapide de réduire le coût des additifs sans dégrader la performance ?
Déterminer le dosage efficace minimal par un plan d'expériences et le calculer sur base active. La plupart des formulations portent une marge de dosage fixée lors d'une reformulation antérieure et jamais revue. La réduire au minimum validé, plus une marge de sécurité définie, procure généralement la première économie, la moins risquée.
Un additif moins cher est-il parfois le bon choix ?
Oui, lorsqu'il satisfait à la spécification à un dosage et un temps de procédé qui donnent un coût net inférieur par unité de produit fini. La comparaison doit se faire à teneur en matière active égale, en incluant les taux de défauts et de reprises. Un prix au kilogramme plus bas ne suffit pas à établir une économie.
À quelle fréquence faut-il réévaluer la demande en dispersant ?
La réévaluer chaque fois que le grade de pigment, le fournisseur, le traitement de surface ou le taux de la pâte de broyage change. La surface spécifique du pigment gouverne la demande en dispersant : un changement de source de pigment peut donc déplacer l'optimum même lorsque le grade nominal est identique.
Réduire le nombre d'additifs réduit-il le coût ?
Souvent, oui. Les additifs peuvent entrer en compétition pour les mêmes surfaces : une combinaison assemblée au fil de plusieurs reformulations peut donc contenir des composants qui ne contribuent plus. Tester chaque composant seul et en combinaison, et retirer ceux qui ne montrent aucun effet mesurable.
Sources
- Guide to Validating Functional Additives Before Mass Production, SR-FMG
- Using Six Sigma Tools to Evaluate Pigment Dispersant Demand Performance, American Coatings Association
- 2012 Additives Handbook, PCI Magazine
- Evolving Foam-Control Additives, PCI Magazine
- Formulating for Cost Performance
- Sustainable and circular coatings: a formulator's approach to material selection, SpecialChem
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.