Vitesse de mélange et mousse : maîtriser l'entraînement d'air dans les revêtements
La vitesse de mélange influe sur la mousse par deux effets concurrents : une vitesse plus élevée du mobile ou de la pale apporte davantage de cisaillement, ce qui améliore le mouillage, la désagglomération et l'homogénéisation, mais entraîne aussi plus d'air dans le lot et fragmente cet air en bulles plus petites, plus difficiles à évacuer. L'objectif pratique n'est donc ni la vitesse la plus basse ni la plus élevée, mais la vitesse la plus haute à laquelle la surface reste fermée et l'air entraîné demeure maîtrisable, associée à un antimousse adapté au système. Cet article expose les mécanismes, une procédure de choix, une démarche d'essai et de changement d'échelle, ainsi que le rôle de la chimie des antimousses pour les formulateurs de revêtements, d'adhésifs, d'encres et de composites.
La vitesse de mélange influe sur la mousse par deux effets concurrents : une vitesse plus élevée du mobile ou de la pale apporte davantage de cisaillement, ce qui améliore le mouillage, la désagglomération et l'homogénéisation, mais entraîne aussi plus d'air dans le lot et fragmente cet air en bulles plus petites, plus difficiles à évacuer. L'objectif pratique n'est donc ni la vitesse la plus basse ni la plus élevée, mais la vitesse la plus haute à laquelle la surface reste fermée et l'air entraîné demeure maîtrisable, associée à un antimousse adapté au système. Cet article expose les mécanismes, une procédure de choix, une démarche d'essai et de changement d'échelle, ainsi que le rôle de la chimie des antimousses pour les formulateurs de revêtements, d'adhésifs, d'encres et de composites.
En bref
- La mousse exige de l'énergie mécanique et un tensioactif stabilisant ; dans une formulation, les agents mouillants, les dispersants et les émulsifiants apportent la stabilisation, tandis que le mélangeur apporte l'énergie.
- Les problèmes de mousse dépendent moins du régime en rpm que de la vitesse périphérique, de la profondeur du vortex, de la position du mobile et du niveau de liquide : ajuster la géométrie et l'ordre d'ajout avant de réduire la vitesse.
- Choisir la vitesse par étapes : l'augmenter jusqu'à ce que le vortex entraîne de l'air, revenir au point où la surface est fermée, et confirmer la qualité de dispersion par la finesse de broyage, non par l'aspect.
- Vérifier chaque modification par la densité (poids par gallon) et l'aspect du feuil, et changer d'échelle sur la vitesse périphérique et la puissance par volume, non sur les rpm.
- Un antimousse correctement choisi, ajouté au bon stade, élargit la fenêtre de vitesse utilisable ; un antimousse surdosé ou incompatible produit des cratères et du voile.
Table des matières
- Pourquoi la mousse se forme et persiste pendant le mélange
- Comment la vitesse de mélange agit sur la mousse et l'entraînement d'air
- Géométrie du mélangeur et pratiques d'exploitation qui réduisent la mousse avant de changer la vitesse
- Choisir la vitesse de mélange pour une formulation donnée
- Réduire la mousse sans perdre la qualité de dispersion
- Valider les modifications et passer à l'échelle
- Perspective : à quoi remontent habituellement les problèmes de vitesse de mélange
- Qualifier une combinaison de dispersant et d'antimousse
- FAQ
- Sources
Pourquoi la mousse se forme et persiste pendant le mélange
La mousse est une dispersion de gaz dans un liquide, et sa formation dépend de deux conditions. La première est l'apport d'énergie : de l'énergie mécanique est nécessaire pour générer de la mousse, tandis que les tensioactifs favorisent sa production en stabilisant les films liquides. La seconde est la persistance : la mousse ne survit que tant que les lamelles entre les bulles résistent à l'amincissement et à la rupture. Dans les mousses grand public comme le shampoing et la bière, les molécules de tensioactif qui enrobent les bulles stabilisent la mousse en entravant la coalescence.
Dans un lot de revêtement ou d'adhésif, le même principe s'applique, avec davantage de stabilisants présents que dans la plupart des systèmes. Les dispersants, les agents mouillants, les épaississants associatifs, les émulsifiants et les tensioactifs résiduels des émulsions de résine s'adsorbent tous à l'interface air-liquide. Les pigments et les charges apportent une contribution supplémentaire : les particules dont la surface est partiellement mouillée peuvent s'ancrer aux parois des bulles, et une viscosité croissante ralentit le drainage et la remontée des bulles. Il en résulte qu'une formulation stable et bien dispersée est, presque par définition, également bien armée pour retenir la mousse.
Deux populations de mousse sont généralement distinguées en pratique :
- La mousse de surface, une couche de grosses bulles au-dessus du lot. Elle est visible, s'effondre généralement après l'arrêt du mélange et constitue surtout un problème de manutention et de volume de remplissage.
- L'air entraîné (micro-mousse), des bulles fines dispersées dans la masse. Il est souvent invisible pendant le mélange, augmente la viscosité apparente, abaisse la densité et apparaît ensuite sous forme de piqûres, de cratères, de bulles ou d'une perte de brillant dans le feuil sec.
La seconde population est celle qui compte commercialement, car elle détermine les taux de défauts en aval.
Comment la vitesse de mélange agit sur la mousse et l'entraînement d'air
La vitesse agit sur la mousse par plusieurs mécanismes distincts, et les séparer explique pourquoi une simple réduction des rpm échoue parfois.
Formation de vortex et entraînement en surface
À faible viscosité, un mobile axial ou radial proche de la surface produit un vortex. Lorsque la vitesse augmente, le vortex s'approfondit jusqu'à atteindre le mobile, ou la surface devient suffisamment turbulente pour replier de l'air dans le liquide. Ce seuil, souvent appelé début de l'entraînement d'air, dépend du diamètre du mobile, de la hauteur de liquide au-dessus du mobile, de la géométrie de la cuve et de la présence de chicanes. Une fois franchi, l'apport d'air augmente fortement, et non proportionnellement, à chaque nouvelle hausse de vitesse.
Fragmentation des bulles induite par le cisaillement
L'air entraîné ne reste pas sous forme de grosses bulles lorsque le champ de cisaillement est intense. Un fort cisaillement local près de la pale fragmente les bulles en bulles plus petites. Les petites bulles remontent lentement, car la vitesse de remontée décroît avec le carré du diamètre de bulle dans un liquide visqueux, et elles sont stabilisées plus efficacement par le tensioactif adsorbé. Un lot mené à vitesse périphérique élevée après l'entrée d'air peut donc retenir davantage de micro-mousse qu'un lot mené plus lentement, même si ce dernier pouvait paraître plus turbulent.
Viscosité et étape de dispersion
Pendant l'étape de broyage ou de dispersion, la viscosité est volontairement élevée afin que le cisaillement se transmette efficacement aux agglomérats. Dans ce régime, l'air incorporé ne peut pas s'échapper, car la remontée des bulles est retardée. L'air entraîné à ce stade est le plus difficile à éliminer ensuite. Pendant la dilution finale, la viscosité baisse, les bulles se déplacent plus librement, mais des solutions de résine et d'additifs riches en tensioactifs sont ajoutées, ce qui augmente la stabilisation. Chaque étape a son propre mode de défaillance, ce qui explique qu'une vitesse fixe convienne rarement à tout le cycle.
La vitesse périphérique, pas les rpm
Les rpm décrivent la rotation de l'arbre, alors que le cisaillement subi par une particule dépend de la vitesse périphérique de la pale, qui évolue avec les rpm et le diamètre de pale. Deux disperseurs au même régime avec des diamètres de pale différents produisent des vitesses périphériques, des cisaillements et des entraînements d'air différents. Annoncer une vitesse en rpm sans le diamètre donne un chiffre qui ne peut pas être transposé d'un équipement à l'autre.
Géométrie du mélangeur et pratiques d'exploitation qui réduisent la mousse avant de changer la vitesse
Plusieurs ajustements réduisent l'entraînement d'air sans sacrifier le cisaillement, et ils doivent être évalués avant d'accepter une vitesse plus basse.
- Immersion du mobile. Maintenir la pale bien au-dessous de la surface afin que le vortex ne l'atteigne pas. Un point de départ courant pour les disperseurs à grande vitesse consiste à choisir un diamètre de pale par rapport au diamètre de cuve et une hauteur de liquide qui conservent le motif d'écoulement caractéristique en tore, la pale étant positionnée à environ un diamètre de pale au-dessus du fond. Les rapports exacts doivent être fournis par le constructeur de l'équipement.
- Niveau de liquide et volume de remplissage. Un faible niveau de liquide au-dessus de la pale favorise la formation de vortex. Le volume de remplissage doit laisser une hauteur libre pour la mousse qui se forme effectivement.
- Ordre d'ajout. Ajouter les poudres lentement en bordure du vortex, sous la surface si l'équipement le permet, plutôt qu'en les versant de haut. Les poudres sèches entraînent de l'air adsorbé dans le lot. Ajouter les composants riches en tensioactifs après la phase de fort cisaillement lorsque la formulation le permet.
- Type de mobile. Les pales dentées, les turbines à pales inclinées et les agitateurs d'ancre à faible cisaillement diffèrent par la quantité d'air qu'ils pompent. Adapter la pale à l'étape (dispersion ou dilution finale) est souvent plus efficace que changer la vitesse.
- Chicanes et montage excentré. Briser le mouvement giratoire supprime le vortex central profond tout en préservant le débit de masse.
- Protection de la surface libre. Les lignes de recirculation et les tuyauteries d'alimentation doivent déboucher sous la surface du liquide, et non au-dessus.
- Vide ou pression. Lorsque l'équipement le permet, un mélange sous pression réduite élimine l'air pendant ou après la phase de fort cisaillement, ce qui est particulièrement utile pour les adhésifs et les résines composites.
Choisir la vitesse de mélange pour une formulation donnée
La procédure suivante permet de fixer une vitesse défendable à l'aide de l'équipement de laboratoire disponible dans la plupart des laboratoires.
Étape 1 : définir les critères de qualité
Fixer des objectifs mesurables avant de changer la vitesse : finesse de broyage (Hegman ou équivalent), viscosité à un gradient de cisaillement défini, densité par rapport à la valeur théorique et aspect du feuil sur un tirage au tire-film. La vitesse est ensuite réglée sur ces critères, et non sur l'aspect du lot dans la cuve.
Étape 2 : établir le seuil d'entraînement d'air
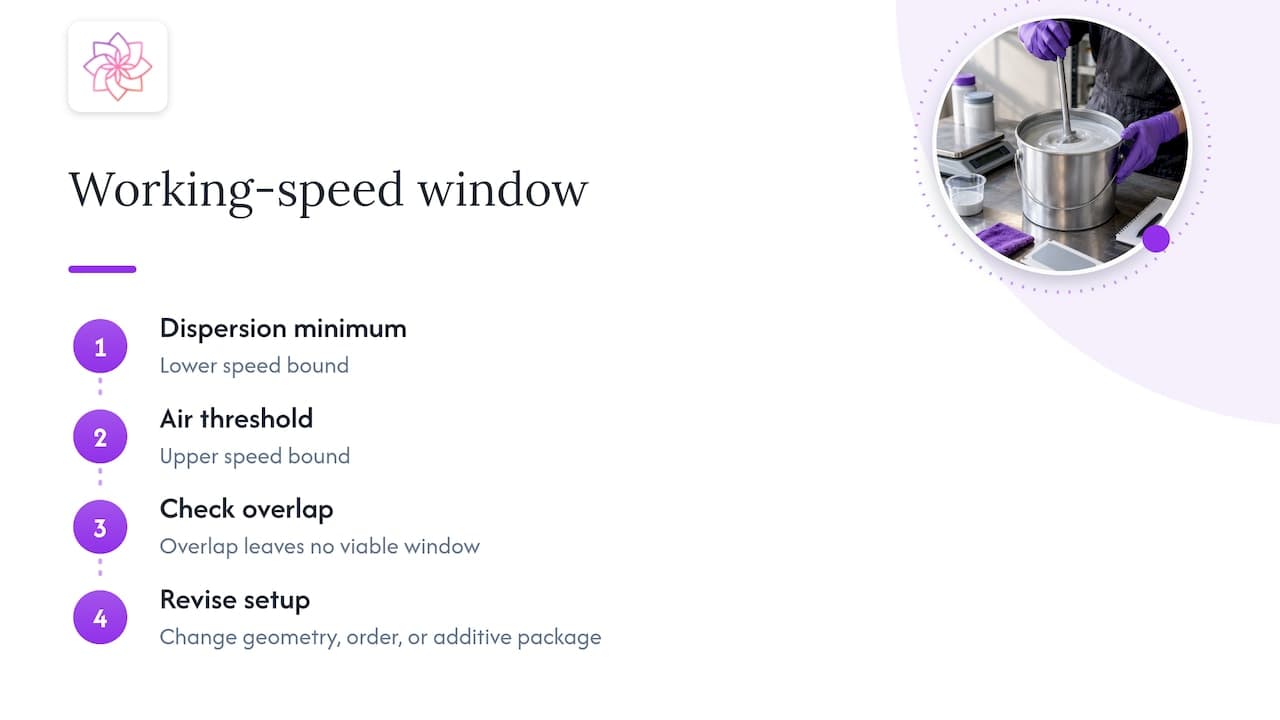
Partir d'une vitesse basse avec une immersion correcte et augmenter par paliers, en maintenant chaque palier pendant une durée fixe. Noter la vitesse à laquelle le vortex atteint pour la première fois la pale ou à laquelle la surface commence à se replier. C'est la borne supérieure pour la géométrie et le niveau actuels.
Étape 3 : trouver la vitesse minimale de dispersion
À chaque palier, prélever un échantillon et mesurer la finesse de broyage et l'évolution de la viscosité dans le temps. De nombreux systèmes pigmentaires atteignent un plateau où l'énergie supplémentaire n'apporte que peu de désagglomération. Une vitesse au-dessus du plateau ajoute de l'air et de la chaleur sans bénéfice.
Étape 4 : choisir la fenêtre de fonctionnement
La vitesse de travail se situe entre le minimum de dispersion et le seuil d'entraînement. Si les deux se recouvrent, sans fenêtre disponible, ce sont la géométrie, l'ordre d'ajout ou la combinaison de dispersant et d'antimousse qu'il faut revoir, et non la vitesse.
Étape 5 : définir les vitesses par étape
Consigner des vitesses distinctes pour l'incorporation des poudres, la dispersion à fort cisaillement et la dilution finale. Un schéma courant consiste en une incorporation lente, une vitesse plus élevée une fois les poudres mouillées, et une vitesse réduite pour la dilution finale et l'ajout des additifs.
| Étape | Objectif typique | Risque de mousse | Approche de vitesse |
|---|---|---|---|
| Incorporation des poudres | Mouiller le pigment et la charge sans entraîner d'air | Air entraîné avec la poudre | Vitesse basse, ajout contrôlé |
| Dispersion à fort cisaillement | Désagglomération | Micro-mousse piégée dans une viscosité élevée | Vitesse la plus haute qui maintient la surface fermée |
| Dilution finale | Homogénéiser avec la résine et les additifs | Mousse de surface d'origine tensioactive | Vitesse réduite, ajouts sous la surface |
| Ajustement final et désaération | Libérer l'air entraîné | Micro-mousse résiduelle | Agitation lente, vide en option |
Réduire la mousse sans perdre la qualité de dispersion
Réduire la vitesse est la réponse la plus simple et souvent la moins efficace, car elle diminue le cisaillement dont dépend la dispersion. Une hiérarchie plus fiable est la suivante.
- Une géométrie et un niveau corrects, comme indiqué ci-dessus.
- Revoir la charge en tensioactifs. Un excès d'agent mouillant ou de dispersant au-delà de la demande de la surface pigmentaire reste libre dans le liquide et stabilise la mousse. L'optimisation du dosage réduit souvent la mousse et le coût en même temps.
- Choisir un antimousse adapté au système et l'ajouter au stade où l'interface air-liquide en a besoin.
- Alors seulement réduire la vitesse, et du plus petit incrément qui rétablit une surface fermée.
Le rôle des antimousses
Un antimousse agit en pénétrant dans le film de la bulle, en s'y étalant et en déstabilisant la lamelle, de sorte que les bulles coalescent et libèrent l'air. Pour remplir cette fonction, il doit être suffisamment incompatible avec le milieu pour atteindre l'interface, tout en étant suffisamment dispersé pour être présent dans tout le lot. Trop compatible, il est inefficace. Trop incompatible ou trop grossièrement dispersé, il subsiste sous forme de gouttelettes qui provoquent des cratères, des yeux de poisson ou une perte de brillant.
Deux grandes chimies sont utilisées :
- Les antimousses à base de silicone offrent un fort abattement et une bonne rémanence à faible dosage, en particulier dans les systèmes en phase aqueuse, mais comportent un risque de défauts de surface et de problèmes de recouvrement là où une contamination par le silicone est inacceptable.
- Les antimousses non silicone (huile minérale, types polymères et autres types organiques) évitent les défauts liés au silicone et sont préférés dans les systèmes sensibles à l'aptitude au recouvrement ou à l'adhérence, parfois avec un dosage plus élevé.
ASTRA Chemical fournit les deux catégories : ASTRA DF® pour l'antimoussage à base de silicone et ASTRA DF NS® pour les applications non silicone. Le choix dépend du type de liant, des exigences de recouvrement, du subjectile et du stade auquel la mousse apparaît.
Moment et dosage de l'antimousse
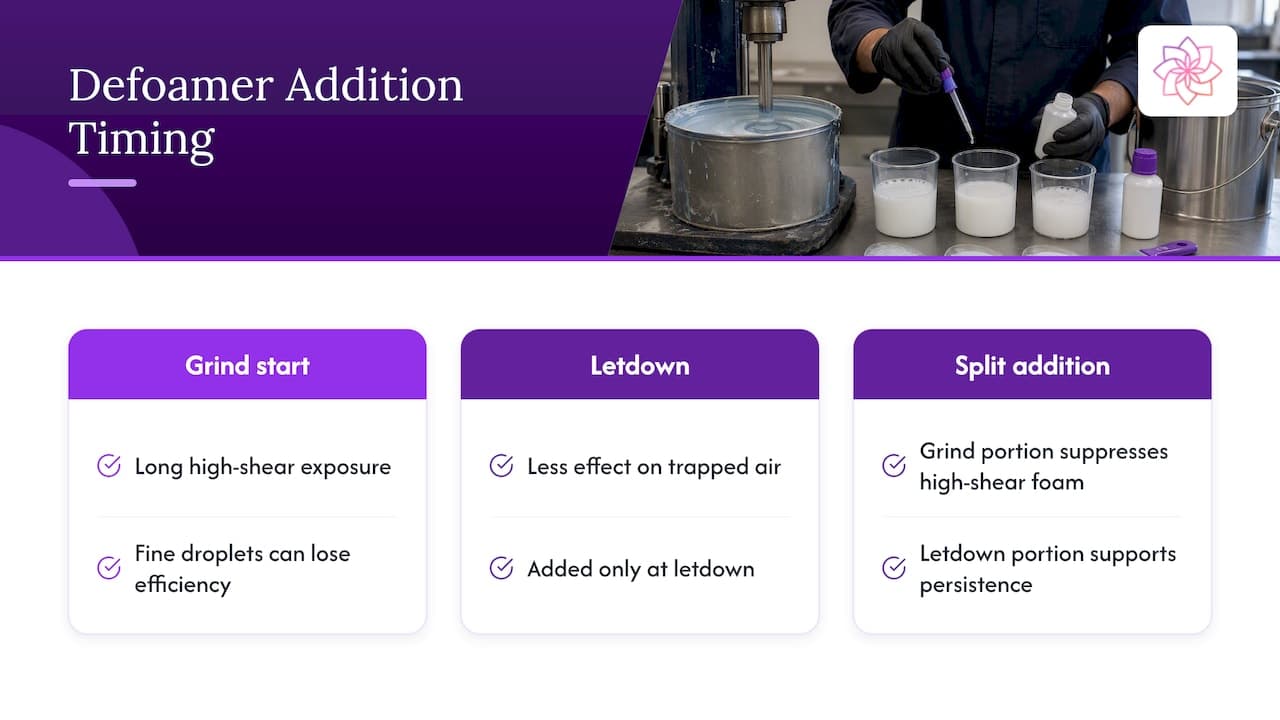
Le moment compte autant que le choix. Un antimousse ajouté au début du broyage est exposé longtemps à un fort cisaillement et peut être dispersé en gouttelettes très fines qui perdent de leur efficacité, tandis qu'un antimousse ajouté seulement à la dilution finale agit moins sur l'air piégé pendant la dispersion. De nombreux formulateurs répartissent l'ajout : une partie au broyage pour supprimer la mousse pendant le fort cisaillement et une partie à la dilution finale pour la rémanence. Le dosage doit être fixé par une étude en échelle de dosages, car le surdosage est une cause fréquente de défauts attribués à tort à la résine ou au subjectile.
Valider les modifications et passer à l'échelle
Une modification de vitesse ou d'antimousse se valide par des données, et ces mêmes données guident le changement d'échelle.
Essais de laboratoire
- Godet de densité (poids par gallon) : compare la densité mesurée à la densité théorique ; le déficit indique le volume d'air entraîné. C'est la mesure quantitative la plus rapide de la micro-mousse.
- Hauteur de mousse et temps d'effondrement : mélanger un volume fixe à vitesse et durée fixes dans un récipient gradué et relever la hauteur de mousse initiale ainsi que le temps d'effondrement ; ces mesures permettent de comparer des antimousses candidats.
- Tirage au tire-film et inspection du feuil : appliqué à une épaisseur contrôlée, avec inspection des cratères, des piqûres et de la perte de brillant après durcissement.
- Viscosité avant et après désaération : une hausse au repos ou une baisse après désaération indique que l'air contribue à la rhéologie apparente.
- Stabilité au stockage : l'efficacité de l'antimousse peut diminuer au vieillissement ; retester après des cycles de vieillissement à chaud.
Principes de changement d'échelle
Un succès en laboratoire ne se transpose pas en reproduisant les rpm. Une démarche solide consiste à :
- Reproduire d'abord la vitesse périphérique pour les étapes pilotées par la dispersion, puis vérifier le résultat de cisaillement par la finesse de broyage à l'échelle.
- Vérifier la similitude géométrique : rapport de diamètre pale-cuve, hauteur de liquide et jeu de pale. Lorsqu'elle ne peut pas être maintenue, ajuster la vitesse pour préserver le résultat de dispersion et rétablir le seuil d'entraînement.
- Tenir compte de la taille du lot et de la chaleur. Les lots plus importants retiennent la chaleur du travail à fort cisaillement, ce qui abaisse la viscosité, modifie la répartition de l'antimousse et peut déplacer l'équilibre de la mousse.
- Refaire les essais de densité et de tirage sur les premiers lots de production, et ajuster le dosage d'antimousse à l'échelle plutôt que de supposer que le dosage de laboratoire se transpose.
- Documenter les vitesses, la géométrie, l'ordre d'ajout et les durées afin que le procédé soit reproductible d'une équipe et d'un site à l'autre.
Perspective : à quoi remontent habituellement les problèmes de vitesse de mélange
Dans notre travail avec les formulateurs de revêtements, d'adhésifs et d'encres, la réclamation porte généralement sur la mousse, mais la cause est souvent une interaction : un niveau de dispersant fixé au-dessus de la demande du pigment, une pale trop proche de la surface, un antimousse ajouté à un stade où il est cisaillé et éliminé, ou une vitesse de laboratoire transposée en production sans égard à la vitesse périphérique. Traiter le symptôme en abaissant les rpm tend à déplacer le problème vers la qualité de dispersion, avec un broyage grossier, une perte de développement de la couleur et une demande d'additif supplémentaire.
Notre approche consiste à traiter le dispersant et l'antimousse comme un seul système et à les qualifier ensemble, dans la résine et les pigments du client, avec les réglages d'équipement du client. Cela suppose une échelle de dosages plutôt qu'une valeur recommandée unique, un ajout d'antimousse fractionné lorsque le procédé l'exige, et une fenêtre de fonctionnement documentée pour chaque étape. L'objectif est une performance comparable à celle d'additifs haut de gamme pour un coût d'utilisation total inférieur, obtenue par un dosage optimisé et la régularité des lots, et non par une charge plus élevée.
— Astra R&D Team
Qualifier une combinaison de dispersant et d'antimousse
Les formulateurs qui souhaitent élargir leur fenêtre de vitesse peuvent évaluer la gamme ASTRA avec une qualification appuyée par le laboratoire et un support technique. La gamme de dispersants ASTRA DISP® traite du mouillage et de la stabilisation des pigments, tandis que les gammes d'antimousses citées ci-dessus traitent du dégagement d'air. La gamme complète, y compris les modificateurs de rhéologie et les additifs fonctionnels, est présentée sur la page produits d'ASTRA CHEMICAL, où des demandes d'échantillons et des consultations techniques peuvent être organisées pour une formulation spécifique.
FAQ
Quelle vitesse de mélange empêche la mousse dans un lot de revêtement ?
Aucun régime en rpm ne s'applique universellement, car le seuil dépend du diamètre de pale, de l'immersion, du niveau de liquide, de la viscosité et des tensioactifs présents. La vitesse exploitable est la plus haute à laquelle la surface reste fermée et les objectifs de dispersion, tels que la finesse de broyage, sont encore atteints. Elle se détermine par des essais par paliers sur la formulation et l'équipement réels.
Une vitesse de mélange plus élevée crée-t-elle toujours plus de mousse ?
En général, un apport d'énergie plus important produit davantage de mousse, mais la relation n'est pas linéaire. En dessous du seuil d'entraînement d'air, la vitesse ajoutée crée peu de mousse, et au-dessus, l'apport d'air augmente fortement. La position de la pale, les chicanes et le niveau de liquide déplacent sensiblement ce seuil.
Faut-il ajouter l'antimousse avant ou après le mélange à grande vitesse ?
Souvent les deux. Une partie ajoutée au broyage maîtrise la mousse pendant le fort cisaillement, et une partie ajoutée à la dilution finale assure la rémanence une fois les composants tensioactifs introduits. La répartition doit être confirmée par des essais de densité et de tirage, car un ajout précoce sous fort cisaillement peut réduire l'efficacité de l'antimousse.
Quand un antimousse non silicone est-il préférable ?
Un type non silicone est généralement choisi lorsque l'aptitude au recouvrement, l'adhérence ou la sensibilité aux cratères font de la contamination par le silicone un risque. Les types silicone sont souvent préférés pour un fort abattement à faible dosage. La décision doit être validée sur un tirage dans le système réel.
Comment mesure-t-on la teneur en air d'un lot ?
La méthode la plus accessible consiste à comparer la densité mesurée dans un godet de densité (poids par gallon) à la densité théorique de la formulation. Une valeur mesurée plus faible indique de l'air entraîné. L'inspection du feuil pour les piqûres et les cratères confirme l'effet sur le produit fini.
Sources
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.