Priorité aux achats : intensifier la production d'additifs sans retards d'approvisionnement
Passer la production d'additifs de spécialité à l'échelle est un exercice de réingénierie, et non une simple version agrandie du lot de laboratoire. Le succès repose sur trois piliers non négociables : une maîtrise de la chaleur, du mélange et du temps de séjour conçue par l'ingénierie ; des preuves pilotes validées avant l'engagement des capitaux ; et une chaîne d'approvisionnement qualifiée et redondante. Les équipes techniques soutiennent souvent ce travail directement, en proposant des tests d'achat et des conseils de formulation qui détectent les modes de défaillance avant qu'ils n'atteignent l'atelier.
Passer la production d'additifs de spécialité à l'échelle est un exercice de réingénierie, et non une simple version agrandie du lot de laboratoire. Le succès repose sur trois piliers non négociables : une maîtrise de la chaleur, du mélange et du temps de séjour conçue par l'ingénierie ; des preuves pilotes validées avant l'engagement des capitaux ; et une chaîne d'approvisionnement qualifiée et redondante. Les équipes techniques soutiennent souvent ce travail directement, en proposant des tests d'achat et des conseils de formulation qui détectent les modes de défaillance avant qu'ils n'atteignent l'atelier.
TL;DR :
- Valider le transfert thermique, le mélange et le contrôle du temps de séjour par des essais pilotes est essentiel, car ces facteurs ne se mettent pas à l'échelle de manière linéaire et affectent la qualité.
- Appliquer des critères d'acceptation stricts et vérifier la disponibilité des équipements avant les ordres de production prévient la dérive et réduit les reprises coûteuses à haut volume.
- Automatiser les méthodes de contrôle qualité comme la viscosité, la granulométrie et la teneur en matières solides à l'échelle améliore la régularité des lots et permet des ajustements en temps réel.
- Qualifier les fournisseurs tôt et commander les équipements à long délai avant l'approbation finale évite les goulots d'étranglement d'approvisionnement qui retardent le calendrier de passage à l'échelle.
- Intégrer l'automatisation et les outils numériques dans le contrôle des procédés aide à prédire les défaillances, mais exige une solide compréhension du procédé pour éviter des erreurs rapides et non détectées.
Table des matières
- Que faut-il pour intensifier avec succès la production d'additifs ?
- Comment traduire les résultats pilotes en ingénierie à l'échelle de l'usine ?
- Quelles méthodes de contrôle qualité et analyses prédisent réellement la régularité des lots ?
- Comment les achats doivent-ils prévenir les goulots d'étranglement d'approvisionnement pendant le passage à l'échelle ?
- Quelles étapes de sécurité et de conformité réglementaire font partie de la mise en service ?
- Comment Astra-chemical réduit les risques pendant le passage à l'échelle
- Comment la fabrication d'additifs s'intègre-t-elle aux lignes de production existantes ?
- Quel rôle jouent l'automatisation et la numérisation dans le passage à l'échelle ?
- Quels facteurs de durabilité devraient façonner un plan de passage à l'échelle ?
- Comment préparer le personnel à un procédé à l'échelle ?
- Pourquoi la qualification des fournisseurs mérite plus d'attention que la plupart des programmes de passage à l'échelle lui en accordent
- Obtenir des échantillons pilotes et des tests d'achat auprès d'Astra-chemical
- Sources
- FAQ
Que faut-il pour intensifier avec succès la production d'additifs ?
Les responsables achats et les directeurs techniques qui lancent un programme de passage à l'échelle ont besoin d'une structure de jalons avant la commande des équipements, pas après. La cause la plus fréquente des transitions ratées est l'omission d'étapes de validation qui semblaient inutiles à l'échelle du laboratoire, pour ne découvrir l'écart qu'une fois les lots commerciaux hors spécifications, un schéma bien documenté dans l'analyse des risques du passage à l'échelle des chimies de spécialité.
Utilisez cette séquence pour structurer la revue avant passage à l'échelle :
- Figer la base de conception. Définissez la spécification produit, le débit de production cible, les limites batterie et les besoins en utilités (vapeur, eau glacée, air comprimé, azote) avant tout dimensionnement de cuve.
- Menez la campagne pilote. Réalisez la calorimétrie de réaction, des études par traceurs pour la distribution du temps de séjour, des essais de moussage sous agitation représentative de la production et des tests de manutention des solides pour toute addition de poudre ou de résine.
- Fixez les critères d'acceptation à l'avance. Définissez des seuils numériques de réussite/échec pour le développement de viscosité, la taille de particules et la qualité de dispersion avant la campagne pilote, pas après l'examen des données.
- Confirmez la disponibilité des équipements et des utilités. Vérifiez que la surface d'échange thermique, le couple et la puissance de l'agitateur et la capacité des utilités correspondent à la demande calculée à l'échelle de production, selon le cadre de passage à l'échelle des procédés chimiques.
- Validez les méthodes d'assurance qualité à l'échelle. Confirmez que chaque méthode analytique de laboratoire dispose d'un équivalent à l'échelle usine produisant des résultats comparables.
- Auditez la capacité des fournisseurs. Qualifiez une source principale et au moins une source alternative pour chaque matière première dont le délai dépasse quatre semaines.
Critères de jalon à faire respecter :
- Aucun déblocage de capitaux tant que les critères d'acceptation pilotes ne sont pas atteints et documentés.
- Aucun essai de production sans méthode de contrôle qualité validée à l'échelle pour l'attribut qualité critique.
- Aucune intégration de fournisseur sans audit de capacité et de qualité achevé.
Comment traduire les résultats pilotes en ingénierie à l'échelle de l'usine ?
Le transfert thermique, le mélange et le temps de séjour ne se mettent pas à l'échelle de manière linéaire, et ce décalage est la première source de déception lors du passage à l'échelle. La chaleur générée par une réaction exothermique ou une étape de dispersion à haut cisaillement croît avec le volume, tandis que l'évacuation de la chaleur à travers les parois de la cuve croît avec la surface. Une augmentation d'un facteur dix du volume de lot peut laisser à une double enveloppe environ la moitié de la capacité de refroidissement relative qu'elle avait à l'échelle pilote, une relation clairement exposée dans les règles empiriques du passage à l'échelle. Les temps de mélange et la RTD s'élargissent à mesure que les cuves deviennent plus hautes et plus larges, ce qui signifie qu'une formulation dispersée proprement dans un réacteur pilote de 50 litres peut présenter des zones non mélangées, des surchauffes localisées ou une gélification prématurée à 5 000 litres.
Pour les modificateurs rhéologiques visqueux et certains systèmes réactifs, le procédé continu change entièrement le mécanisme au lieu de lutter contre la courbe de passage à l'échelle. L'extrusion réactive bi-vis a démontré des gains majeurs en énergie et en débit par rapport aux réacteurs discontinus pour la production d'épaississants de type HEUR, car le temps de séjour et le cisaillement deviennent des paramètres de procédé ajustables plutôt que des conséquences de la géométrie de la cuve. La contrepartie est une intensité capitalistique et une courbe de mise en service plus raide ; cette voie convient donc davantage aux chimies bien caractérisées à haut volume qu'aux productions de spécialité à faible volume.
Mesures correctives pratiques pour les équipes qui conservent les réacteurs discontinus :
- Dimensionnez les double enveloppes et les serpentins avec prudence, en utilisant les données de calorimétrie de réaction plutôt que des taux d'évacuation de chaleur à l'échelle pilote extrapolés par le volume.
- Visez des rapports puissance/volume cohérents plutôt que de faire correspondre la vitesse d'agitateur absolue entre les cuves pilote et usine.
- Introduisez une addition étagée ou dosée pour les composants réactifs au lieu d'un dosage en une seule fois.
- Ajoutez des mélangeurs statiques en aval de la cuve principale pour corriger l'étirement du temps de séjour.
- Resélectionnez la géométrie de la turbine pour le nouveau rapport d'aspect du bac plutôt que de réutiliser la conception pilote.
Astuce de pro : Exécutez un modèle réduit avant de vous engager sur la conception usine. Construisez un système à l'échelle du laboratoire qui imite délibérément le temps de mélange et le rapport d'évacuation de chaleur attendus de l'usine, puis testez votre formulation. Il est bien moins coûteux de découvrir un problème de moussage dans une maquette de 2 litres que dans un réacteur de 10 000 litres.
Quelles méthodes de contrôle qualité et analyses prédisent réellement la régularité des lots ?
Les méthodes de laboratoire qui fonctionnaient bien pendant le développement de la formulation tombent souvent en panne dès que les volumes de production augmentent. Les contrôles manuels de viscosité avec un spindle portable ou les mesures de granulométrie en un point sont fréquemment trop lents et trop imprécis pour détecter la dérive entre lots avant l'expédition d'un lot défectueux, une lacune soulignée dans les recommandations de caractérisation de la taille de particules pour le contrôle qualité de production.
Les méthodes qui méritent d'être automatisées ou déplacées en ligne comprennent :
- Des dosages de concentration de la matière active additive, exécutés à une fréquence liée à la taille du lot plutôt qu'à un calendrier quotidien fixe.
- Une mesure de viscosité en ligne ou au plus près de la ligne synchronisée avec l'étape de mélange ou d'extrusion, pas seulement au conditionnement final.
- La distribution de taille de particules pour les dispersions et les systèmes chargés en pigments, suivie par rapport à une plage définie de maîtrise statistique des procédés.
- La teneur en matières solides et le pH, tous deux peu coûteux à automatiser et très sensibles à la variation des lots de matières premières.
Chaque méthode de laboratoire destinée à un usage en production nécessite une campagne de validation parallèle à l'échelle usine avant de devenir le jalon de libération. Les écarts qui passent inaperçus pendant plusieurs lots deviennent coûteux à retracer jusqu'à une cause racine, selon la documentation sur les risques du passage à l'échelle lors des transitions du pilote à la production. Les données de contrôle qualité doivent alimenter directement les décisions de libération des lots et les tests d'acceptation fournisseurs en cours, bouclant la boucle entre ce que l'usine produit et ce que l'approvisionnement en matières premières délivre.
Comment les achats doivent-ils prévenir les goulots d'étranglement d'approvisionnement pendant le passage à l'échelle ?
L'instabilité de la chaîne d'approvisionnement, et non la défaillance d'équipement, fait dérailler davantage de calendriers de passage à l'échelle que n'importe quelle variable d'ingénierie isolée. Les longs délais des réacteurs spécialisés, des agitateurs ou de l'instrumentation analytique peuvent ajouter des mois à un calendrier de mise en service si la commande ne démarre qu'après que les données pilotes ont confirmé la faisabilité, un risque signalé dans l'analyse de Deloitte sur le réalignement mondial des chaînes d'approvisionnement.
Les équipes achats doivent avancer sur quatre fronts en parallèle du travail d'ingénierie :
- Qualifier au moins une source alternative de matière première pour chaque intrant dépendant d'un fournisseur unique, en suivant un processus structuré de qualification des fournisseurs.
- Passer les commandes d'équipements à long délai dès que les critères d'acceptation pilotes sont atteints, plutôt que d'attendre la validation finale de la conception de l'usine.
- Retravailler les spécifications d'emballage, de transport et de stockage entrepôt pour les volumes en vrac ; le passage des fûts aux conteneurs IBC ou aux wagons-citernes change les exigences de manutention et l'exposition à la durée de conservation.
- Négocier des clauses contractuelles couvrant la variabilité de la demande et les quantités minimales de commande, et constituer des tampons de stock de précaution pour les deux à trois premiers trimestres de la production commerciale.
Réduire tôt l'exposition aux dépendances à source unique tend à économiser plus de temps de calendrier que n'importe quelle correction d'ingénierie faite plus tard. Les équipes qui suivent les délais des additifs par catégorie de matières premières peuvent construire des calendriers de commande qui gardent une longueur d'avance sur la montée en production plutôt que d'y réagir.
Quelles étapes de sécurité et de conformité réglementaire font partie de la mise en service ?
Les profils de danger évoluent avec l'échelle de manière facile à sous-estimer. Une réaction restée confortablement maîtrisée dans une cuve pilote à double enveloppe peut générer de la chaleur plus vite qu'une enveloppe plus grande ne peut l'évacuer, ce qui signifie que les systèmes de décompression, le refroidissement d'urgence et les verrouillages doivent être réévalués à chaque changement d'échelle, pas seulement lors de la mise en service finale.
- Réévaluez la classification des dangers pour la nouvelle échelle et confirmez le dimensionnement des soupapes de sécurité et la capacité de refroidissement d'urgence face aux pires débits de génération de chaleur.
- Associez tôt les équipes HSE et réglementaires, en particulier autour de la capacité de traitement des déchets et de la gestion des émissions, car les exigences d'enregistrement réglementaire peuvent façonner les choix de matériaux et de procédés bien avant le démarrage.
- Élaborez une liste de contrôle de mise en service couvrant l'étalonnage des instruments, le réglage des boucles de régulation et des points d'arrêt définis avant de passer à l'étape de procédé suivante.
- Testez délibérément les cas anormaux : perte d'alimentation, défaillance de l'agitateur et scénarios d'addition retardée, pas seulement la plage de fonctionnement attendue.
- Instaurez la gestion des changements et la documentation des enregistrements de lot dès le premier jour pour que l'usine reste prête pour les audits.
Astuce de pro : Une seule campagne pilote réussie est une preuve, pas une démonstration. Traitez-la comme un point de données dans une plage d'incertitude, et concevez vos tests de mise en service pour sonder intentionnellement les bords de cette plage plutôt que de confirmer le centre.
Comment Astra-chemical réduit les risques pendant le passage à l'échelle
Les équipes techniques peuvent travailler aux côtés des groupes achats et formulation à travers exactement les jalons décrits ci-dessus, en fournissant des échantillons pilotes, des protocoles de transfert de production et des critères d'acceptation définis plutôt qu'une fiche technique générique. Les formulateurs confrontés à une instabilité de dispersion, à des défauts liés à la mousse ou à une dérive rhéologique à des volumes plus élevés obtiennent un apport d'ingénierie direct sur la chimie d'additif et le dosage qui tiennent réellement au-delà de l'étape pilote.
- Un soutien en échantillons à l'échelle pilote dimensionné pour correspondre au plan d'essai de passage à l'échelle réel d'un client, pas un kit de laboratoire universel.
- Des protocoles de transfert de production qui font correspondre les dosages de laboratoire aux points d'addition à l'échelle usine.
- Des tests d'acceptation orientés achats couvrant les indicateurs de contrôle qualité pour les fournisseurs d'additifs de revêtements, y compris la régularité entre lots de production.
- Un soutien à la formulation pour les problèmes de dispersibilité, de contrôle de la mousse et de rhéologie qui n'apparaissent généralement qu'après le début du passage à l'échelle.
| Défi du passage à l'échelle | Gamme de produits Astra-chemical | Ce qu'elle traite |
|---|---|---|
| Instabilité de dispersion des pigments ou des charges à des teneurs en solides plus élevées | ASTRA DISP® | Régularité du mouillage et de la dispersion entre tailles de lots |
| Moussage pendant le mélange à haut cisaillement ou le letdown | ASTRA DF® / ASTRA DF NS® | Antimousse silicone ou sans silicone adapté à la sensibilité de la formulation |
| Dérive de viscosité ou problèmes de coulure/nivellement à l'échelle | ASTRA REO® | Maîtrise de la rhéologie adaptée aux profils de cisaillement de production |
| Transfert des chimies réactives vers le procédé continu | ASTRA REACT® | Performance des additifs réactifs en conditions d'extrusion ou continues |
Comment la fabrication d'additifs s'intègre-t-elle aux lignes de production existantes ?
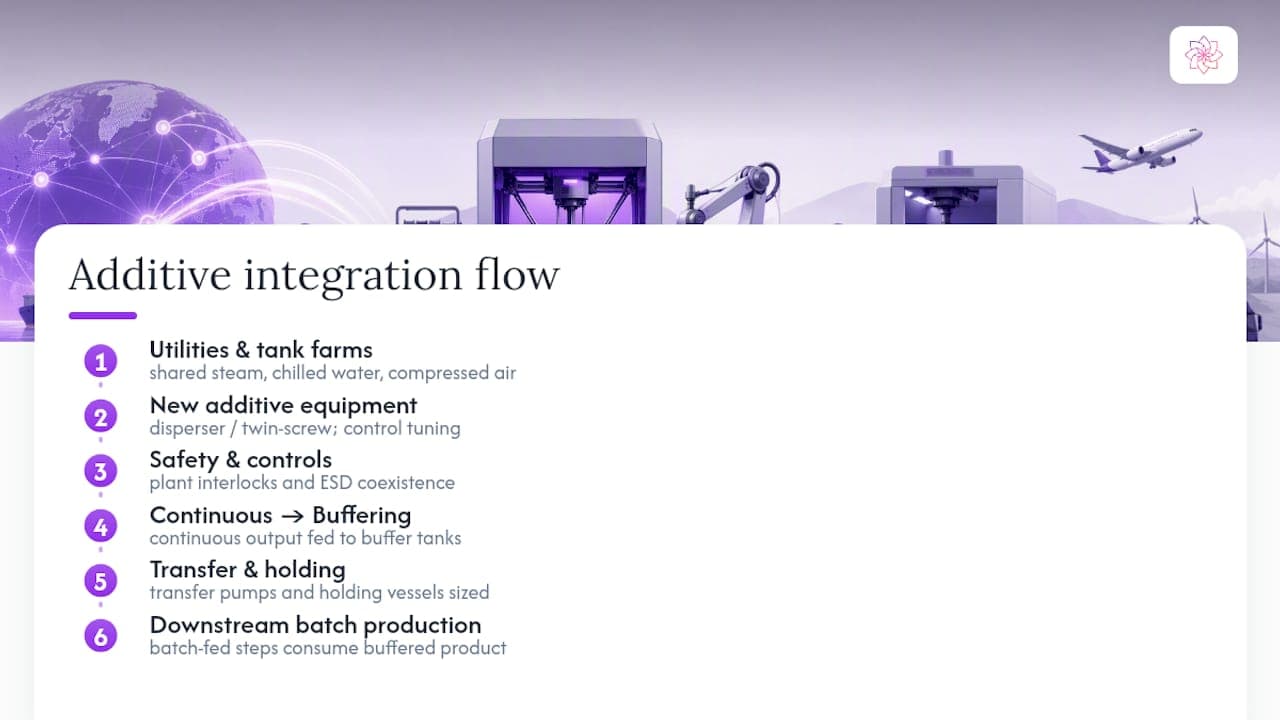
Intégrer un nouveau procédé d'additifs dans une usine établie signifie rarement construire une unité autonome. La plupart des formulateurs intègrent les nouvelles étapes de dispersion, de letdown ou d'extrusion dans les réseaux d'utilités, les parcs de cuves et les systèmes de manutention existants, ce qui signifie que le plan de passage à l'échelle doit tenir compte de la demande partagée en vapeur, en eau glacée et en air comprimé plutôt que de traiter la nouvelle ligne comme un système isolé.
La compatibilité de la tuyauterie et de l'instrumentation est le premier point de contrôle. Un nouveau disperseur à haut cisaillement ou une unité bi-vis installé aux côtés de réacteurs discontinus existants a besoin de son propre réglage de boucle de régulation, mais il doit aussi coexister avec les verrouillages de sécurité à l'échelle de l'usine et les séquences d'arrêt d'urgence sans créer de modes de défaillance conflictuels. Sauter cette revue est une raison fréquente du retard des calendriers de mise en service.
Le flux de matière compte tout autant que les utilités. Introduire une étape d'extrusion réactive continue à côté de cuves discontinues change la manière dont le produit intermédiaire circule dans l'usine, exigeant souvent de nouvelles cuves tampons, des pompes de transfert ou des cuves de stockage dimensionnées pour le décalage entre la sortie continue et les étapes aval alimentées par lots. Les chimistes formulateurs doivent cartographier ces points de transition lors de la phase de base de conception, pas après l'arrivée des équipements.
La maîtrise de la contamination croisée mérite une attention particulière lorsqu'une nouvelle ligne d'additifs partage des tronçons de tuyauterie, des cuves de mélange ou des systèmes de nettoyage avec la production existante. Un report d'antimousse ou de dispersant entre familles de produits peut causer des défauts qui ressemblent à un problème de qualité de matière première alors que la vraie cause est une ségrégation de ligne ou une validation de nettoyage insuffisante entre les changements de production.
Quel rôle jouent l'automatisation et la numérisation dans le passage à l'échelle ?
Le contrôle automatisé des procédés transforme le passage à l'échelle d'un exercice de dépannage réactif en une montée en régime surveillée et pilotée par les données. Les capteurs en ligne de viscosité, de concentration et de taille de particules alimentent des systèmes de contrôle qui peuvent ajuster les débits d'addition ou la vitesse d'agitation en temps réel, détectant la dérive avant qu'elle ne produise un lot hors spécifications plutôt qu'après que le contrôle qualité l'a signalée des heures plus tard.
La modélisation prédictive ajoute une autre couche de protection. Les données de procédé structurées, combinées à l'expérimentation à haut débit et à l'optimisation assistée par IA, peuvent signaler les points de défaillance probables, comme une zone de mélange sujette à une surchauffe localisée, avant qu'un seul lot à l'échelle usine ne tourne, une approche détaillée dans les méthodes d'optimisation prédictive des procédés. Pour les chimistes formulateurs qui gèrent une usine multiproduits, ce type de couche prédictive réduit le nombre d'essais physiques nécessaires pour confirmer une hypothèse de passage à l'échelle.
La numérisation change aussi la manière dont les enregistrements de lot et la gestion des changements sont administrés. Les enregistrements de lot électroniques avec capture automatisée des données réduisent les erreurs de transcription manuelle qui affligent les systèmes papier pendant les premières semaines chaotiques d'une nouvelle ligne, et ils font de la préparation aux audits un sous-produit du fonctionnement normal plutôt qu'une course effrénée avant une visite client ou réglementaire.
La mise en garde ici : l'automatisation amplifie la discipline de procédé qui existe déjà. Un procédé mal caractérisé doté de contrôles automatisés échoue simplement plus vite et avec des signaux moins évidents qu'un procédé manuel. L'automatisation doit suivre une compréhension validée du procédé, pas s'y substituer.
Quels facteurs de durabilité devraient façonner un plan de passage à l'échelle ?
Les contraintes environnementales et réglementaires déterminent de plus en plus quelles chimies parviennent même jusqu'à l'étape du passage à l'échelle. Les exigences d'enregistrement dans des cadres comme le TSCA peuvent ralentir ou rediriger l'adoption de matériaux, et aligner tôt les choix de chimie sur les moteurs réglementaires et de durabilité évite une reformulation coûteuse après que les équipements capitalistiques ont déjà été commandés.
L'intensité énergétique est un levier direct du passage à l'échelle, pas seulement un argument de durabilité. Les procédés continus comme l'extrusion réactive ont montré une réduction d'énergie mesurable par rapport aux réacteurs discontinus pour les grades d'additifs visqueux, ce qui signifie que le dossier de durabilité et le dossier de débit pointent souvent vers la même décision d'ingénierie plutôt que de s'y opposer.
La capacité de traitement des déchets doit être dimensionnée pour le nouveau volume de production, couvrant la récupération de solvants, la charge de traitement des eaux usées et la gestion des émissions pour tout composant volatil. Une usine qui gérait confortablement les flux de déchets à l'échelle pilote peut se découvrir une capacité de traitement sous-dimensionnée une fois que les volumes de production ont triplé.
La durabilité de la chaîne d'approvisionnement mérite d'être intégrée aux critères de qualification des fournisseurs aux côtés des contrôles de qualité et de capacité. Les décisions d'approvisionnement qui tiennent compte de la distance de transport, des déchets d'emballage et des pratiques environnementales des fournisseurs, en suivant les pratiques de chaîne d'approvisionnement durable, tendent à mieux résister aux futurs resserrements réglementaires qu'un approvisionnement fondé uniquement sur le prix unitaire.
Comment préparer le personnel à un procédé à l'échelle ?
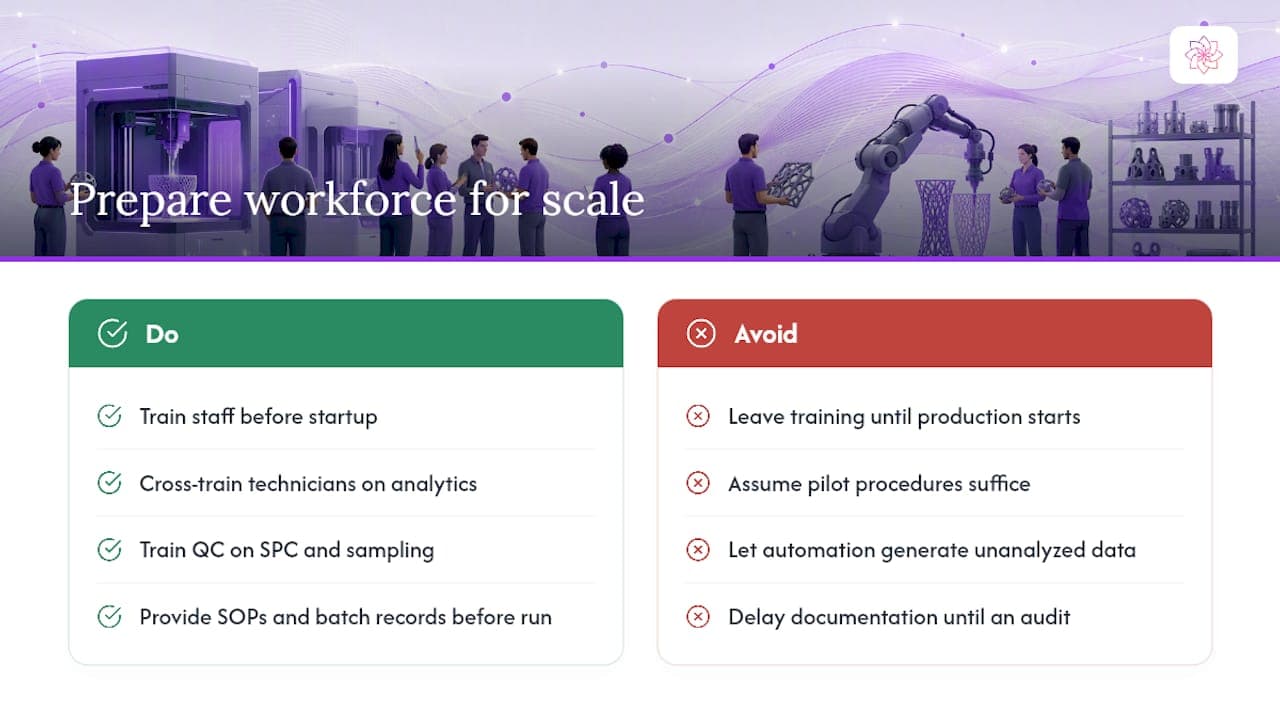
Les nouveaux équipements et le débit plus élevé changent ce que les opérateurs, les techniciens et le personnel qualité doivent savoir, et les lacunes de formation apparaissent le plus vite pendant les premières semaines de fonctionnement à l'échelle commerciale. Les opérateurs qui géraient une cuve pilote au ressenti ont besoin de procédures documentées et répétables pour l'équivalent à l'échelle usine, car la tolérance à l'improvisation se réduit à mesure que la valeur des lots et le débit augmentent.
La polyvalence compte plus que ce que la plupart des plans de passage à l'échelle budgètent. Une ligne qui ajoute des analyses en ligne, un dosage automatisé ou une extrusion continue a besoin de techniciens capables d'interpréter les données des capteurs et le comportement des boucles de régulation, pas seulement d'effectuer des contrôles manuels. Construire cette compétence avant le démarrage, plutôt que pendant, évite la période embarrassante où un système automatisé génère des données que personne dans l'équipe ne sait exploiter.
La gestion du changement s'étend aussi au personnel qualité et achats. Une équipe de contrôle qualité habituée aux essais de laboratoire en un point a besoin d'une formation structurée sur les limites de la maîtrise statistique des procédés et les plans d'échantillonnage automatisés avant que ceux-ci ne deviennent le jalon de libération des lots. Le personnel achats qui qualifie de nouveaux fournisseurs pour des volumes plus importants a besoin de listes de contrôle d'audit actualisées reflétant les exigences qualité à l'échelle commerciale, pas les tolérances plus souples acceptables aux volumes pilotes.
La discipline documentaire est l'élément le plus souvent sacrifié sous la pression du calendrier. Les enregistrements de lot, les procédures opératoires standardisées et les protocoles de réponse aux cas anormaux doivent exister et faire l'objet d'une formation avant le premier lot commercial, pas être rédigés rétroactivement une fois qu'un audit ou une réclamation client force le problème.
Pourquoi la qualification des fournisseurs mérite plus d'attention que la plupart des programmes de passage à l'échelle lui en accordent
Les équipes d'ingénierie tendent à traiter la qualification des fournisseurs comme une formalité d'achat qui se déroule en parallèle du « vrai » travail de conception du procédé. Cet ordre est inversé. Un procédé validé fonctionnant sur une matière première non qualifiée ou à source unique reste un procédé fragile, quelle que soit la qualité des calculs de transfert thermique.
Les programmes qui tiennent sous la pression commerciale sont ceux qui font des preuves pilotes et des audits fournisseurs des conditions de jalon pour le déblocage des capitaux, pas des pistes parallèles qui peuvent glisser sans conséquence. Les protocoles de transfert de production d'Astra-chemical existent précisément parce que cette discipline est assez souvent ignorée pour être prévisible, pas rare.
— Astra R&D Team
Obtenir des échantillons pilotes et des tests d'achat auprès d'Astra-chemical
Les échantillons, les données techniques et le soutien à la formulation peuvent venir directement des fabricants de dispersants, d'antimousses et de modificateurs rhéologiques dont dépendent les programmes de passage à l'échelle, plutôt que d'un intermédiaire distributeur.
Pour les équipes qui suivent la liste de contrôle ci-dessus, l'étape pratique suivante consiste à demander des échantillons pilotes dimensionnés pour un essai de production réel plutôt qu'un kit de laboratoire générique, puis à les tester contre les critères d'acceptation fixés lors de la phase de base de conception. L'équipe technique d'Astra-chemical peut également planifier une revue de formulation pour passer en revue les préoccupations de dispersion, de contrôle de la mousse ou de rhéologie propres à une ligne de production donnée, en s'appuyant sur des gammes comme les dispersants ASTRA DISP® et les antimousses ASTRA DF®. Parcourez le hub produits complet pour comparer les chimies à un plan de passage à l'échelle en cours, ou demandez directement des échantillons pour lancer un test d'achat selon votre propre calendrier.
Sources
- Risques du passage à l'échelle des chimies de spécialité : du pilote à la production
- Règles empiriques du passage à l'échelle
- Conception et exploitation optimales des procédés d'extrusion réactive : application à la production de HEUR
- Conception des procédés chimiques, passage à l'échelle et mise en service
FAQ
Combien de temps faut-il pour passer un procédé d'additifs à l'échelle ?
Les délais varient considérablement selon la complexité de la chimie et les délais d'approvisionnement des équipements, mais la plupart des programmes nécessitent la validation pilote, l'achat des équipements et la mise en service comme des phases séquentielles plutôt que chevauchantes. Les commandes d'équipements à long délai et la qualification des fournisseurs sont les deux étapes les plus susceptibles d'étendre le calendrier si elles démarrent tard.
Quelle est la première cause d'échec du passage à l'échelle des additifs ?
Les changements non linéaires du transfert thermique, du mélange et de la distribution du temps de séjour causent la plupart des échecs de passage à l'échelle, puisque l'évacuation de la chaleur croît avec la surface tandis que la génération de chaleur croît avec le volume, selon les fondamentaux de l'ingénierie du passage à l'échelle. Les formulations qui se dispersent ou réagissent proprement à l'échelle pilote présentent souvent des zones non mélangées ou des excursions thermiques dès que la taille de la cuve augmente.
Ai-je besoin de nouvelles méthodes de contrôle qualité pour les lots à l'échelle commerciale ?
Oui. Les méthodes de laboratoire comme les contrôles manuels de viscosité ou les mesures de granulométrie en un point doivent généralement être automatisées et revalidées à l'échelle usine, car elles sont souvent trop lentes ou imprécises pour détecter la dérive des lots, selon les recommandations de caractérisation de la taille de particules.
Comment Astra-chemical soutient-elle les projets de passage à l'échelle ?
Astra-chemical fournit des échantillons pilotes dimensionnés selon le plan d'essai réel d'un client, des protocoles de transfert de production et des tests d'acceptation orientés achats via ses gammes de produits, ainsi qu'un soutien à la formulation pour les problèmes de dispersion, de mousse et de rhéologie qui apparaissent généralement pendant le passage à l'échelle.
Faut-il choisir un traitement continu ou discontinu pour le passage à l'échelle ?
Cela dépend du volume et de la chimie : les méthodes continues comme l'extrusion réactive ont montré des avantages en énergie et en débit pour certains modificateurs rhéologiques visqueux, selon les données d'étude de cas sur l'extrusion réactive, mais le traitement discontinu reste plus pratique pour les chimies à faible volume ou moins caractérisées.
Recommandé
- Délais des additifs : à quoi s'attendre et comment les raccourcir
- Stopper les échecs du passage à l'échelle : cinq tests d'achat pour le soutien à la formulation
- Comment qualifier les fournisseurs d'additifs avant la première commande
- Changer de fournisseur d'additifs pour revêtements : guide de migration étape par étape
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.