Problèmes de compatibilité des additifs dans les revêtements et les adhésifs
Les problèmes de compatibilité des additifs apparaissent lorsqu'un dispersant, un antimousse, un modificateur de rhéologie ou un additif de surface n'est pas suffisamment soluble ou stable dans le système résineux, le solvant ou la phase aqueuse où il est censé agir, ou lorsqu'il interagit défavorablement avec un autre additif de la même formulation. Le résultat se voit sous forme de voile, de cratères, de flottation, de dérive de viscosité ou de séparation de phases, et il ne se manifeste souvent qu'après stockage ou après durcissement du feuil. Ce guide explique la base thermodynamique de l'incompatibilité, les modes de défaillance qu'un formulateur peut observer, une méthode par étapes pour la tester et la corriger avant le changement d'échelle, ainsi que la manière dont une sélection des additifs par fonction et par chimie réduit le risque.
Les problèmes de compatibilité des additifs apparaissent lorsqu'un dispersant, un antimousse, un modificateur de rhéologie ou un additif de surface n'est pas suffisamment soluble ou stable dans le système résineux, le solvant ou la phase aqueuse où il est censé agir, ou lorsqu'il interagit défavorablement avec un autre additif de la même formulation. Le résultat se voit sous forme de voile, de cratères, de flottation, de dérive de viscosité ou de séparation de phases, et il ne se manifeste souvent qu'après stockage ou après durcissement du feuil. Ce guide explique la base thermodynamique de l'incompatibilité, les modes de défaillance qu'un formulateur peut observer, une méthode par étapes pour la tester et la corriger avant le changement d'échelle, ainsi que la manière dont une sélection des additifs par fonction et par chimie réduit le risque.
En bref
- L'incompatibilité est avant tout une inadéquation de solubilité : lorsque l'additif et le liant diffèrent trop en polarité, ou en paramètres de solubilité de Hansen, l'additif se sépare, migre ou ne parvient pas à s'ancrer.
- Les symptômes typiques sont le voile, la perte de brillance, la cratérisation, la flottation, un mauvais mouillage, une mauvaise aptitude au recouvrement, une viscosité anormale et une précipitation après stockage.
- Le criblage doit associer des contrôles de mélange à court terme à des essais de stabilité au stockage, de stabilité à la dilution et d'acceptation des colorants, par exemple selon ASTM D5146 pour les revêtements architecturaux en phase solvant.
- La correction consiste généralement à modifier un composant, à changer la chimie de l'additif, à ajuster le dosage ou l'ordre d'incorporation, ou à introduire un matériau de pontage, jamais à simplement ajouter davantage d'additif.
- Sélectionner les additifs par fonction et par chimie au sein d'une gamme produit documentée, avec une qualification appuyée par le laboratoire, réduit le nombre de variables à maîtriser.
Table des matières
- Ce que signifie la compatibilité des additifs dans une formulation
- Pourquoi les additifs deviennent incompatibles
- Symptômes observables et ce qu'ils indiquent généralement
- Comment tester la compatibilité avant le changement d'échelle
- Diagnostiquer et corriger un problème de compatibilité
- Considérations de compatibilité par classe d'additif
- Perspective : la démarche d'Astra R&D en matière de compatibilité
- Sélectionner des additifs avec moins de variables
- Documentation à l'appui d'une décision de compatibilité
- FAQ
- Sources
Ce que signifie la compatibilité des additifs dans une formulation
Dans un revêtement ou un adhésif, un additif est généralement présent à hauteur d'une fraction de pour cent à quelques pour cent de la formulation totale, et pourtant il doit agir à une interface : surface du pigment, limite air-liquide, contact avec le subjectile ou réseau polymère lui-même. Pour ce faire, il doit être dispersé ou dissous suffisamment pour rester mobile, sans être pour autant si soluble qu'il reste dans la masse et n'atteigne jamais l'interface. La compatibilité est donc un équilibre, et non une propriété binaire.
Cet équilibre est décrit quantitativement par les paramètres de solubilité de Hansen (HSP). Dans son analyse des additifs polymères, Hansen décrit que la compatibilité est obtenue lorsque les paramètres de l'additif et du polymère sont suffisamment proches, tandis que les inadéquations peuvent conduire à une séparation de phases ou à une adhérence plus faible sur les surfaces solides. Le même travail souligne que les additifs comportant des segments nettement différents, comme les tensioactifs, sont conçus pour rechercher des régions d'énergie similaire, ce qui est précisément ce qui fait fonctionner un agent mouillant ou un dispersant à la surface d'un pigment, et aussi ce qui le rend sensible au milieu environnant.
Trois niveaux de compatibilité méritent d'être distingués :
- Additif et liant ou système solvant. L'additif reste-t-il distribué de manière homogène dans le liquide et dans le feuil durci ?
- Additif et additif. Un antimousse interagit-il avec un agent mouillant, ou un dispersant entre-t-il en compétition avec un modificateur de rhéologie pour la même surface de pigment ou de charge ?
- Additif et subjectile ou couches ultérieures. Un composant tensioactif migre-t-il et nuit-il à l'adhérence, à l'aptitude au recouvrement ou à l'imprimabilité ?
Chaque niveau présente un mode de défaillance différent et se diagnostique par un essai différent.
Pourquoi les additifs deviennent incompatibles
Inadéquation de polarité et de paramètres de solubilité
La cause principale est une différence de polarité entre l'additif et la phase continue. L'analyse de Hansen relie l'incompatibilité dans les systèmes polymères à des paramètres de solubilité de l'additif et du polymère inadéquats. Dans le travail de formulation pratique, le même principe s'applique aux mélanges de résines : une différence de polarité excessive entre la résine principale et une résine auxiliaire peut provoquer un voile, une perte de brillance, une séparation de phases, une transparence réduite, une viscosité anormale ou une précipitation après stockage. Un additif présente le même risque à plus petite échelle.
Solubilité dépendante de la température
Un additif peut se dissoudre aux températures élevées de la production ou du séchage au four, puis devenir sursaturé au refroidissement. Hansen note que les additifs de solubilité limitée peuvent migrer vers la surface au contact de l'air lors du refroidissement, apparaissant sous forme de particules pulvérulentes pour les solides ou d'huile pour les liquides. Une formulation qui passe un contrôle au banc à température ambiante immédiatement après le mélange peut donc échouer dans un entrepôt froid ou après un cycle thermique.
Dosage au-delà de la limite de solubilité
Chaque additif possède une fenêtre d'efficacité. En dessous, la fonction est absente ; au-dessus, l'excédent n'est pas dissous et agit comme une phase étrangère. Pour les antimousses en particulier, un excès de gouttelettes actives insolubles est une source courante de défauts de surface, alors qu'un produit bien choisi, incorporé sous un cisaillement adéquat, reste finement distribué. La littérature sur les antimousses pour revêtements insiste sur l'incorporation sous des conditions de fort cisaillement pour les produits à base de silicone, afin d'éviter la formation de cratères et d'effets secondaires similaires.
Compétition aux interfaces
Les additifs tensioactifs se partagent une interface limitée. Un dispersant adsorbé sur une surface de pigment peut être déplacé par un agent mouillant de plus grande affinité, la floculation s'ensuit, et la viscosité, la force colorante et le brillant évoluent. De même, un additif de surface destiné à migrer vers la surface du feuil peut s'accumuler à l'interface du subjectile dans un feuil mince et nuire à l'adhérence.
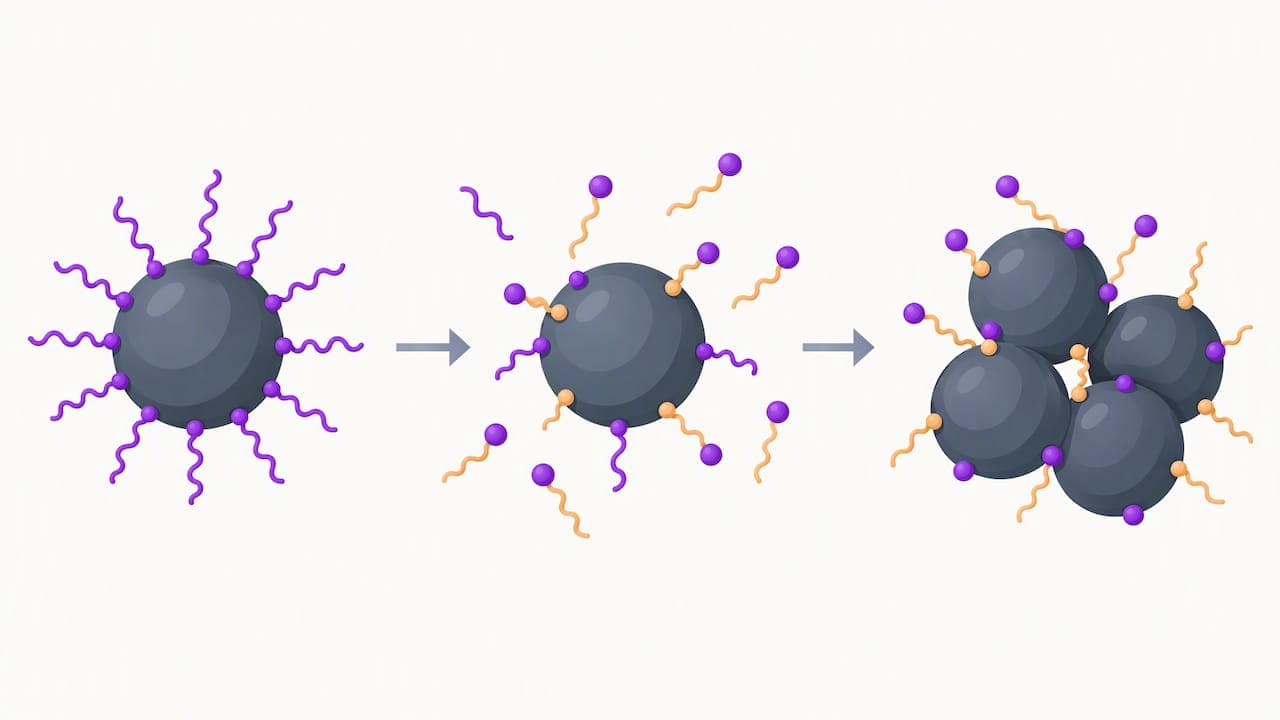
Réactivité chimique
Les additifs porteurs de groupes fonctionnels peuvent réagir avec le liant ou le durcisseur : additifs acides avec les systèmes aqueux neutralisés aux amines, diluants réactifs ou additifs à groupes terminaux avec le réticulant, ou dispersants basiques avec les systèmes catalysés par voie acide. De telles réactions peuvent déplacer le pH, accélérer la gélification ou réduire la vie en pot. La chimie des groupes terminaux est abordée plus en détail dans l'article technique d'Astra Chemical sur les diluants réactifs et additifs fonctionnels.
Symptômes observables et ce qu'ils indiquent généralement
La littérature cite comme symptômes le voile, la perte de brillance, la séparation de phases, la transparence réduite, une viscosité anormale, une précipitation après stockage, la flottation ou l'envahissement de teinte, un mauvais mouillage, la cratérisation et une mauvaise aptitude au recouvrement. Leur apparition à un stade donné permet de circonscrire la cause.
| Stade observé | Symptôme | Cause la plus probable | Premier contrôle correctif |
|---|---|---|---|
| Mélange ou dilution finale | Voile, trouble, séparation immédiate | Forte inadéquation de polarité, ou additif ajouté à une phase inadaptée | Prédiluer dans un solvant ou un véhicule compatible ; tester une chimie plus compatible |
| Mélange ou broyage | Pic de viscosité, épaississement au cisaillement | Dispersant qui ne s'ancre pas, ou compétition entre additifs | Revoir le type de dispersant au regard de la surface du pigment ; changer l'ordre d'incorporation |
| Stockage | Sédiment, synérèse, formation de peau, dérive de viscosité | Sursaturation, floculation, incompatibilité lente | Soumettre les échantillons au vieillissement à chaud et aux cycles gel-dégel ; réduire le dosage |
| Application | Cratères, yeux de poisson, mauvais mouillage | Gouttelettes insolubles, ou déséquilibre de tension superficielle | Vérifier le type et le dosage de l'antimousse ; valider le cisaillement d'incorporation |
| Séchage et durcissement | Flottation, envahissement, différence de teinte entre zones | Ségrégation des pigments, inadéquation du dispersant | Évaluer la stabilisation des pigments et le profil d'évaporation du solvant |
| Usage final | Perte de brillance, voile, surface huileuse ou poudreuse, mauvaise adhérence au recouvrement | Migration d'un excès d'additif vers la surface | Réduire le dosage, passer à une chimie mieux ancrée, évaluer l'adhérence au recouvrement |
Il convient de noter qu'un même symptôme peut avoir plusieurs causes. La cratérisation, par exemple, peut provenir d'un antimousse incompatible, d'une contamination de surface du subjectile ou d'un additif de surface à l'activité superficielle excessive. Le diagnostic exige donc de faire varier un seul facteur à la fois, de façon contrôlée.
Comment tester la compatibilité avant le changement d'échelle
Étape 1 : définir la carte des interactions
Avant tout travail de laboratoire, lister chaque composant avec sa fonction, sa polarité et son type chimique : liant, durcisseur, solvant ou eau, pigments et charges, et chaque additif avec son véhicule. Marquer les combinaisons les plus susceptibles d'entrer en compétition à la même interface. Lorsque des données HSP sont disponibles pour la résine et l'additif, les comparer ; lorsqu'elles ne le sont pas, Hansen note que la détermination expérimentale de la solubilité dans une série de liquides choisis est souvent préférable.
Étape 2 : réaliser une étude en échelle de dosages
Préparer la formulation de base sans l'additif et l'ajouter à plusieurs niveaux, par exemple à la borne basse, au niveau recommandé et au double du niveau recommandé. Le niveau doublé constitue un point de contrainte délibéré : si le voile, les cratères ou l'envahissement n'apparaissent qu'à ce niveau, la fenêtre de travail est définie et la marge de sécurité connue.
Étape 3 : appliquer des procédures de stabilité normalisées
Pour les revêtements architecturaux en phase solvant, ASTM D5146 fournit des lignes directrices couvrant la stabilité au stockage, la stabilité à la dilution et l'acceptation des colorants. Même lorsque la formulation est industrielle plutôt qu'architecturale, la structure de ces essais se transpose bien : observer l'échantillon après des durées de stockage définies à température élevée et ambiante, après dilution à la viscosité d'application, et après ajout d'un concentré de teinte ou de colorant. Consigner la viscosité, le brillant, l'aspect, la finesse de broyage et tout sédiment à chaque étape.
Étape 4 : évaluer les propriétés du feuil, pas seulement le liquide
Un liquide qui reste limpide peut néanmoins donner un feuil présentant des défauts de surface. Réaliser un tirage au tire-film sur le subjectile réel, et évaluer :
- la cratérisation, les yeux de poisson et le nivellement ;
- le brillant et le voile sous plusieurs angles ;
- le collant de surface, le caractère huileux ou une exsudation pulvérulente après refroidissement ou vieillissement ;
- l'adhérence au recouvrement et entre couches ;
- l'adhérence et la force d'assemblage sur le subjectile réel, pour les adhésifs.
Étape 5 : soumettre le système à des cycles de température
La solubilité variant avec la température, inclure une étape de stockage à froid et un cycle thermique. La migration des additifs de solubilité limitée après refroidissement est un mécanisme reconnu : un échantillon qui a été chaud puis refroidi doit donc être réexaminé pour détecter une exsudation en surface.
Étape 6 : répéter à l'échelle pilote
Le cisaillement, l'historique de température et l'ordre d'incorporation changent entre les dissolveurs de laboratoire et les cuves de production. Confirmer les résultats par un lot pilote utilisant la même procédure d'incorporation que celle prévue en production, et consigner également la variation lot à lot du lot d'additif.
Diagnostiquer et corriger un problème de compatibilité
Une réponse systématique préserve les performances de la formulation parce qu'elle modifie une variable à la fois et consigne l'effet. La séquence ci-dessous est celle qui est le plus souvent utile.
- Confirmer que l'additif est bien la cause. Préparer un témoin sans lui, et un second témoin dans lequel l'additif est remplacé par un équivalent d'une autre chimie.
- Réduire le dosage vers la borne basse de la fenêtre. Si le défaut disparaît alors que la fonction visée est conservée, le niveau d'origine dépassait la limite de solubilité.
- Changer le point et la méthode d'incorporation. De nombreux dispersants ont leur place à l'étape de broyage, de nombreux antimousses à la fois au broyage et à la dilution finale, et de nombreux modificateurs de rhéologie nécessitent une prédilution. L'incorporation sous un cisaillement adéquat fait souvent la différence entre une émulsion stable de gouttelettes actives et des défauts visibles.
- Choisir une chimie plus proche du système en polarité. Les antimousses silicone et non silicone, par exemple, diffèrent nettement par leur compatibilité avec un liant donné, et un type non silicone est souvent envisagé lorsque des défauts de surface ou des problèmes de recouvrement liés au silicone sont à craindre.
- Utiliser un matériau de pontage ou modifier un composant. Hansen observe que des étapes de compatibilisation peuvent souvent être mises en œuvre en modifiant systématiquement un composant ou en ajoutant un matériau de pontage bien choisi, ce qui peut être en pratique un cosolvant, un véhicule ou un additif différent qui sert de médiateur entre les phases.
- Retester l'ensemble des propriétés. Une correction qui supprime le voile mais dégrade l'adhérence, la résistance à l'eau ou le brillant n'a fait que déplacer le problème.
Considérations de compatibilité par classe d'additif
| Classe d'additif | Risque principal de compatibilité | Garde-fou pratique |
|---|---|---|
| Dispersants | Ancrage faible sur la surface du pigment ou de la charge ; déplacement par d'autres additifs tensioactifs | Adapter le groupe d'ancrage à la chimie de surface du pigment ; incorporer tôt lors du broyage |
| Antimousses silicone | Cratères et problèmes de recouvrement en cas de mauvaise dispersion ou de surdosage | Incorporer sous fort cisaillement ; rester dans la fenêtre de dosage |
| Antimousses non silicone | Efficacité moindre dans certains systèmes si la polarité ne correspond pas | Étude en échelle de dosages sur le liant réel ; évaluer ensemble la mousse et l'aspect du feuil |
| Modificateurs de rhéologie | Interaction avec les dispersants et les tensioactifs, compétition entre épaississants ; dérive de viscosité au stockage | Prédiluer lorsque nécessaire ; vérifier la viscosité après vieillissement |
| Additifs mouillants et de nivellement | Migration excessive, stabilisation de la mousse, perte d'adhérence entre couches | S'en tenir au niveau efficace le plus bas ; évaluer le recouvrement |
| Additifs réactifs et fonctionnels | Réaction avec le durcisseur ou le catalyseur ; variations de la vie en pot | Confirmer la compatibilité des groupes réactifs ; surveiller le temps de gel |
Perspective : la démarche d'Astra R&D en matière de compatibilité
Nous considérons la compatibilité des additifs comme une variable de conception, et non comme un défaut à corriger après coup. Une formulation est plus robuste lorsque la fonction de chaque additif est définie en premier, et lorsque chacun est choisi dans une gamme cohérente à la chimie documentée, plutôt qu'assemblé à partir de produits d'origines diverses, aux véhicules et aux polarités inconnus.
D'après notre expérience, trois pratiques réduisent le plus sûrement les défaillances de compatibilité. La première consiste à qualifier un additif dans le système de liant du client, selon une échelle de dosages, plutôt que de s'appuyer sur une recommandation générique. La deuxième consiste à traiter la régularité des lots comme partie intégrante de la compatibilité : un produit qui varie d'un lot à l'autre modifie l'équilibre de solubilité sans aucun changement de la formulation. La troisième consiste à limiter le nombre de composants tensioactifs au minimum requis par l'application, car chacun ajoute une interaction.
Nous travaillons aussi avec nos clients sur le coût d'utilisation global, et pas seulement sur le prix unitaire. Un additif qui demande un dosage plus faible, évite les reprises et ne provoque pas de défauts de surface coûte généralement moins cher en production qu'un produit meilleur marché qui réduit la fenêtre de mise en œuvre.
— Astra R&D Team
Sélectionner des additifs avec moins de variables
ASTRA CHEMICAL fabrique des dispersants (ASTRA DISP®), des modificateurs de rhéologie (ASTRA REO®), des antimousses silicone (ASTRA DF®) et des antimousses non silicone (ASTRA DF NS®), ainsi que des additifs fonctionnels et réactifs tels qu'ASTRA REACT®, pour les revêtements, les adhésifs, les encres, les plastiques et les composites. Le support technique, les recommandations de dosage et les demandes d'échantillons font partie de la relation d'approvisionnement, afin que la compatibilité puisse être confirmée dans le système du client avant tout achat en vrac. La gamme complète est présentée dans la vue d'ensemble des additifs pour revêtements, la page du dispersant pigmentaire ASTRA DISP® décrit la gamme de dispersants, et les formulateurs de systèmes réactifs peuvent consulter ASTRA REACT®. D'autres articles techniques sont réunis dans le blog technique d'Astra Chemical.
Documentation à l'appui d'une décision de compatibilité
Une étude de compatibilité n'est reproductible que si les données d'entrée sont documentées. Pour chaque essai, les éléments suivants doivent être consignés et conservés :
- nom de l'additif, numéro de lot et véhicule ou solvant ;
- dosage en actif et tel que fourni, ainsi que le stade d'incorporation ;
- équipement de mélange, vitesse, durée et température ;
- viscosité à des gradients de cisaillement définis avant et après stockage ;
- finesse de broyage, brillant, voile et aspect du feuil ;
- conditions et durée de stockage, y compris les cycles froid et chaud ;
- résultats d'adhérence, de recouvrement ou d'assemblage sur le subjectile de production.
Ce dossier permet à une équipe achats ou qualité de qualifier une seconde source, de remonter un défaut à un lot et de démontrer qu'un changement d'additif a été validé. Il fournit aussi à l'équipe technique du fournisseur les informations nécessaires pour proposer rapidement une action corrective.
FAQ
Quelle est la différence entre une incompatibilité d'additif et un surdosage d'additif ?
L'incompatibilité est une inadéquation structurelle entre l'additif et le système, visible même à faible dosage, tandis qu'un surdosage concerne un additif normalement compatible utilisé au-delà de sa limite de solubilité. En pratique, les deux se recoupent, car un additif marginalement compatible présente une fenêtre étroite. Une étude en échelle de dosages permet de les distinguer : si les défauts n'apparaissent qu'aux niveaux supérieurs, le problème vient de la fenêtre de travail.
Pourquoi une formulation passe-t-elle les contrôles initiaux puis échoue-t-elle après stockage ?
La solubilité dépend de la température et du temps. Un additif de solubilité limitée peut rester dissous tant que le lot est chaud, puis devenir sursaturé au refroidissement et migrer vers la surface sous forme d'huile ou d'exsudation pulvérulente. La floculation due à des matières tensioactives concurrentes est également un processus lent, de sorte que des étapes de vieillissement à chaud et de stockage à froid sont nécessaires pour la révéler.
Peut-on associer des antimousses silicone et non silicone ?
C'est possible, mais l'association constitue une variable de formulation qui doit être testée et non présumée. Des polarités et des véhicules différents peuvent interagir, et le résultat dépend du liant, de la teneur en tensioactifs et de la méthode d'incorporation. Évaluer le contrôle de la mousse, l'aspect du feuil et l'aptitude au recouvrement sur le système réel avant d'adopter un mélange.
Quelles normes sont pertinentes pour les essais de stabilité ?
Pour les revêtements architecturaux en phase solvant, ASTM D5146 fournit un guide couvrant la stabilité au stockage, la stabilité à la dilution et l'acceptation des colorants. Les revêtements industriels, les adhésifs et les encres associent généralement ces méthodes à des spécifications internes de viscosité, de finesse de broyage, de brillant et d'adhérence. Les critères d'acceptation du client doivent être convenus avec le fournisseur d'additifs avant le début de la qualification.
Le fournisseur peut-il aider à diagnostiquer un problème dans une formulation existante ?
Oui. Astra Chemical propose des consultations techniques et des demandes d'échantillons dans le cadre de la fourniture, et le diagnostic est plus rapide lorsque le fournisseur reçoit la formulation, le symptôme, le stade auquel il apparaît et les enregistrements d'essais décrits ci-dessus.
Sources
- Hansen, C. M. (2004), Polymer additives and solubility parameters, Progress in Organic Coatings
- ASTM D5146, Standard Guide to Testing Solvent-Borne Architectural Coatings
- Resin Polarity in Coating Formulations
- Defoamers in the Coatings Industry, Chimia
Recommandé
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.