Peau d'orange en peinture : causes, prévention et réparation
La peau d'orange est une surface texturée et ondulée qui apparaît lorsqu'un revêtement ne s'écoule pas et ne se nivelle pas avant de durcir. Les causes habituelles sont des variables d'application (atomisation, épaisseur de film, rapidité du diluant, température et réglage du pistolet) et des variables de formulation (viscosité, équilibre des solvants et comportement de tension superficielle). Les cas légers sur un vernis cuit se corrigent par polissage à la machine ; les cas sévères exigent un ponçage à plat et une remise en peinture dans des conditions corrigées. La prévention est presque toujours moins coûteuse que la réparation, et elle commence par le diagnostic de la variable hors plage.
La peau d'orange est une surface texturée et ondulée qui apparaît lorsqu'un revêtement ne s'écoule pas et ne se nivelle pas avant de durcir. Les causes habituelles sont des variables d'application (atomisation, épaisseur de film, rapidité du diluant, température et réglage du pistolet) et des variables de formulation (viscosité, équilibre des solvants et comportement de tension superficielle). Les cas légers sur un vernis cuit se corrigent par polissage à la machine ; les cas sévères exigent un ponçage à plat et une remise en peinture dans des conditions corrigées. La prévention est presque toujours moins coûteuse que la réparation, et elle commence par le diagnostic de la variable hors plage.
L'essentiel
- La peau d'orange est un film irrégulier et bosselé qui rappelle la peau d'agrume. Elle se forme lorsque la peinture se dépose sur la surface mais manque de temps ou de matière pour s'écouler et se niveler avant de sécher.
- Les principales causes sont une dilution insuffisante ou une faible pression d'air, un diluant qui s'évapore trop vite, une épaisseur de film forte ou irrégulière, un réglage de pistolet incorrect, des conditions froides ou surchauffées et une technique médiocre.
- La prévention suit la fiche technique : rapport de mélange correct, diluant adapté à la température, pression d'air recommandée, couches humides complètes et temps d'évaporation spécifiés.
- Une peau d'orange cuite se polit lorsqu'elle est légère, et se ponce puis se refait lorsqu'elle est extrême. La cause racine doit être corrigée d'abord, sinon le défaut revient.
- La formulation compte aussi : la viscosité, l'équilibre des solvants, l'antimousse et la maîtrise de la rhéologie influencent la façon dont un revêtement se nivelle, ce qui rend le choix des additifs pertinent pour les fabricants.
Table des matières
- Ce qu'est la peau d'orange et comment la reconnaître
- Pourquoi la peau d'orange se forme
- Tableau de référence des causes et des corrections
- Prévenir la peau d'orange lors de la préparation et de l'application
- Corriger la peau d'orange sur une finition cuite
- La réponse diffère-t-elle hors peinture automobile ?
- Leviers de formulation qui influencent le nivellement
- Notre point de vue
- Accompagnement en additifs pour les fabricants de revêtements
- FAQ
- Sources
Ce qu'est la peau d'orange et comment la reconnaître
La peau d'orange est une formation de surface irrégulière, bosselée ou texturée qui rappelle la peau d'une orange, comme la décrit le guide de retouche de PPG. Le film est continu et généralement sain, mais sa surface n'est plus plane. Au lieu de réfléchir une image nette, elle diffuse la lumière, si bien que le brillant paraît réduit et que les reflets semblent déformés.
L'annexe de Caltrans sur les défauts de revêtements caractérise la peau d'orange comme des structures ondulées de 0,1 à 30 mm de taille résultant d'un écoulement et d'un nivellement insuffisants. Cette plage est large, et elle explique pourquoi le défaut n'est pas un phénomène unique. Une texture fine à courte longueur d'onde se lit comme une surface granuleuse ou terne de près, tandis que des ondulations plus longues se lisent comme un reflet ondulé à distance.
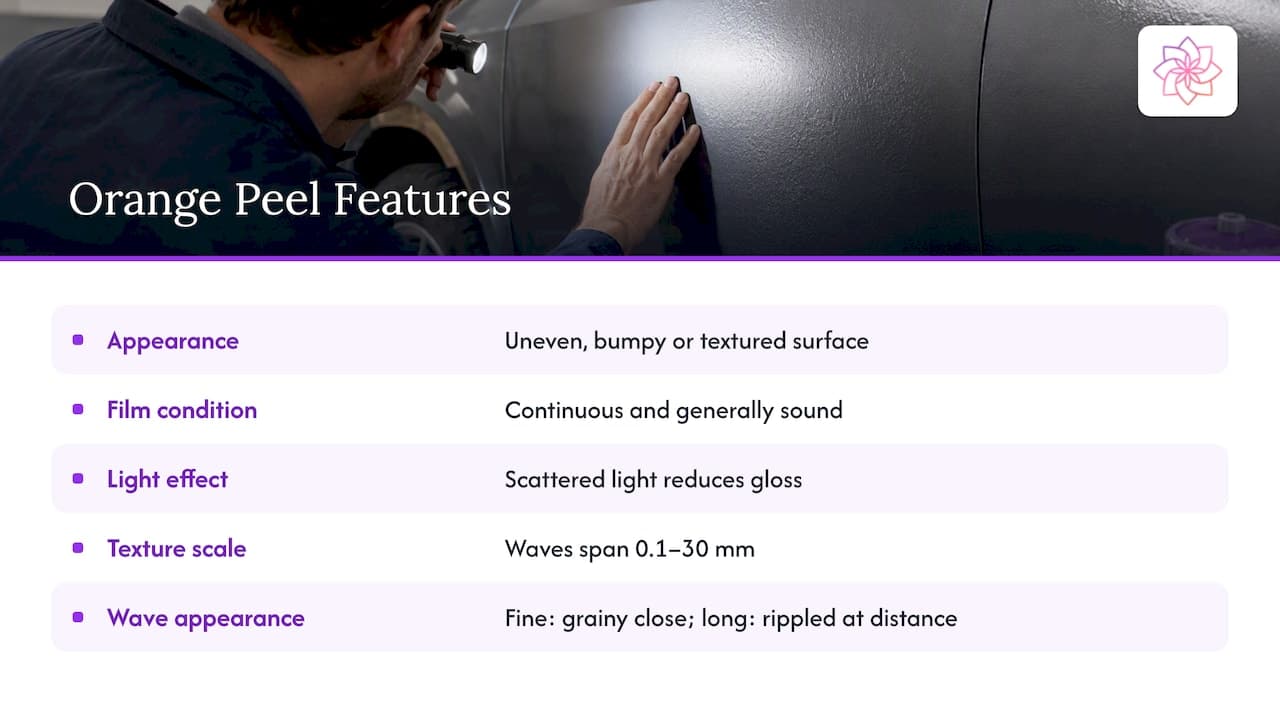
La peau d'orange se juge à l'œil, et la distance change le verdict
L'évaluation visuelle est courante et subjective. Caltrans note que la peau d'orange est souvent évaluée avec des termes descriptifs tels que degré de peau d'orange ou texture. GARDCO ajoute que la visibilité dépend fortement de la distance de l'observateur : les distances plus grandes masquent les détails structuraux fins. Pour un fabricant ou un applicateur, cela a une conséquence pratique. Une norme d'acceptation rédigée comme « lisse » est ambiguë, et une distance d'observation, un éclairage et un panneau de référence définis éliminent la plupart des litiges entre fournisseur, applicateur et client final.
La peau d'orange n'est pas toujours un défaut
Certains produits portent volontairement la texture. La texture appliquée au pistolet sur les murs et plafonds intérieurs en est un exemple familier, et dans ce cas l'effet est recherché. Le reste de ce guide concerne la situation plus courante : un revêtement censé être lisse, brillant et net en image, comme la retouche automobile, les finitions industrielles, les finitions métal et les vernis de finition.
Pourquoi la peau d'orange se forme
La physique du séchage
Lorsqu'un film pulvérisé sèche, les composés volatils quittent d'abord la surface. La composition varie donc avec la profondeur, et la tension superficielle ainsi que la densité également. Le Centre for Advanced Coating Technologies de l'Université de Toronto explique que ces variations peuvent engendrer des flux de convection, qui laissent une surface irrégulière appelée peau d'orange. À l'échelle microscopique, les gradients de tension superficielle créés par les différences de concentration de solvant produisent des cellules de convection de Marangoni.
Une étude évaluée par les pairs sur les flux induits par la tension superficielle dans la formation de la peau d'orange a constaté que les films de peinture minces peuvent devenir lisses, tandis que les films plus épais conservent des structures ondulées en séchant. Les gradients de concentration persistent dans les films épais et continuent d'entretenir les flux cellulaires jusqu'au durcissement du film. Deux points pratiques en découlent :
- Le nivellement est une course. Le film doit s'écouler avant que la viscosité ne monte au point où l'écoulement s'arrête.
- L'épaisseur de film joue dans les deux sens. Une matière insuffisante laisse un volume trop faible pour se niveler (un vernis mince est une cause fréquente de finitions granuleuses et peu brillantes), tandis qu'une épaisseur excessive entretient les gradients qui créent la texture et risque des coulures.
Causes liées à l'application
Le guide de dépannage de Sherwin-Williams Automotive Finishes définit la peau d'orange comme un film irrégulier et texturé. Il identifie ces causes :
- dilution insuffisante ou faible pression d'air ;
- un diluant qui s'évapore trop vite ;
- une épaisseur de film excessive ou des couches humides lourdes ;
- un réglage de pistolet incorrect ;
- une technique médiocre.
Le guide de PPG est du même avis et ajoute que les problèmes de réglage du pistolet incluent une pression d'air trop faible, des jets trop larges ou une distance excessive par rapport au panneau. Le choix du diluant, l'épaisseur de peinture, la température de cabine et un mélange correct influencent tous l'écoulement et le nivellement.
Causes environnementales
Le manuel des défauts de peinture d'Axalta indique que des températures d'atelier extrêmes peuvent faire perdre du solvant aux gouttelettes et les faire sécher avant qu'elles ne s'écoulent et se nivellent. Il note aussi que, lorsque les premières couches d'émail deviennent trop sèches, le solvant des gouttelettes suivantes peut être absorbé par la première couche avant qu'un écoulement correct ne soit obtenu. Un support qui n'a pas été poncé soigneusement peut aussi produire le défaut.
Le guide des défauts de revêtements automobiles de BASF cite comme causes une faible épaisseur de film, une viscosité élevée, une dilution au solvant incorrecte, une température de cabine élevée, une distance de pistolet excessive et une atomisation incorrecte.
Interaction des paramètres de procédé
Les causes agissent rarement seules. Une étude orientée procédé publiée dans PCI Magazine a constaté que l'épaisseur de film, l'atomisation et la température du revêtement à l'application ont un impact interactif significatif sur la qualité de finition. Son essai utilisait une évaporation entre couches de 1 minute et une évaporation après pulvérisation de 10 minutes avant cuisson. La conséquence pour le dépannage est que modifier une variable à la fois, en enregistrant les autres, est le seul moyen fiable d'isoler le facteur déterminant.
Tableau de référence des causes et des corrections
| État observé | Facteur probable | Orientation corrective |
|---|---|---|
| Texture fine et granuleuse, brillant faible | Film mince, atomisation insuffisante, faible pression d'air | Atteindre les cibles d'épaisseur de film ; augmenter la pression d'air dans la plage de la fiche technique ; vérifier les réglages de buse et de produit |
| Texture grossière et ondulée | Couches lourdes, viscosité élevée, matière froide | Vérifier la température du revêtement et la viscosité de pulvérisation par rapport à la spécification du fournisseur avant de changer de diluant |
| Texture avec aspect terne et pulvérisé à sec | Diluant rapide, cabine chaude, distance de pistolet excessive | Choisir un diluant plus lent adapté aux conditions ; corriger la distance et le jet |
| Texture apparaissant sur une zone réparée ou recouverte | Première couche sèche, temps d'évaporation trop court ou trop long, support mal préparé | Respecter les temps d'évaporation ; poncer et préparer soigneusement avant de recouvrir |
| Texture sur tout un lot de panneaux, identique à chaque fois | Problème de formulation ou de dilution | Vérifier le rapport de mélange, la viscosité à la température d'application et le système d'additifs |
Prévenir la peau d'orange lors de la préparation et de l'application
Suivre la fiche technique avant tout ajustement
PPG présente la prévention comme le respect des rapports de mélange de la fiche technique et l'emploi du diluant correct pour les conditions. Sherwin-Williams précise : utiliser le rapport de dilution adéquat et la pression d'air recommandée ; choisir le diluant selon la température, l'humidité, le mouvement d'air et la taille de la réparation ; éviter les couches lourdes et l'épaisseur de film excessive ; utiliser le pistolet, la buse de produit et la calotte d'air recommandés, réglés pour la meilleure atomisation et un jet équilibré ; tenir le pistolet perpendiculaire et parallèle à la surface ; et ajuster la vitesse de passe, le recouvrement et la distance pour obtenir l'aspect voulu.
Vérifier d'abord la température et la viscosité
Products Finishing conseille de mesurer la température du revêtement et la viscosité de pulvérisation par rapport à la spécification du fournisseur avant de changer de diluant. Une matière froide peut rester trop visqueuse pour s'écouler, et les recommandations de dilution du fabricant ne doivent être appliquées qu'une fois la température correcte. Ajouter du diluant pour compenser un fût froid est une erreur courante : le film se comporte alors différemment dès que la matière se réchauffe dans la cabine.
Adapter la buse et les pressions au revêtement
Le même article de Products Finishing explique que la taille de buse, la pression d'air et la pression de produit doivent correspondre à la viscosité du revêtement :
- Une buse trop petite peut pulvériser à sec.
- Une buse trop grande peut noyer la surface.
- Une pression de produit trop faible peut priver l'atomisation.
- Une pression trop élevée peut surcharger le revêtement.
Liste de contrôle pratique avant pulvérisation
- Confirmer que la température du revêtement et celle du support sont dans la plage de la fiche technique.
- Mesurer la viscosité de pulvérisation (par exemple au godet d'écoulement) et la consigner avec la température.
- Confirmer que la rapidité du diluant convient à la température de cabine, à l'humidité et au mouvement d'air.
- Vérifier la pression d'air au pistolet, et pas seulement au détendeur.
- Régler le jet et la distance du pistolet, puis pulvériser un panneau d'essai.
- Contrôler l'épaisseur de film par rapport à la cible avec une jauge.
- Appliquer des couches humides complètes et respecter les temps d'évaporation spécifiés entre elles.
Sur la crainte des coulures, qui pousse de nombreux applicateurs à pulvériser trop léger et trop vite : une couche mince et sèche ne peut pas se niveler, la correction consiste donc en un film humide maîtrisé à l'épaisseur recommandée, et non en passes plus légères.
Corriger la peau d'orange sur une finition cuite
Décider selon la sévérité
Pour un revêtement cuit, PPG recommande le polissage à la machine ou le lustrage pour éliminer la peau d'orange. Axalta conseille, dans les cas extrêmes, de poncer la surface à plat et de la refaire avec un diluant à évaporation plus lente à la pression d'air correcte. Un chemin de décision applicable :
| Sévérité | Approche typique | Remarques |
|---|---|---|
| Texture légère, épaisseur de film suffisante | Ponçage à l'eau avec des abrasifs fins, puis polissage à la machine | Utiliser beaucoup de lubrifiant, progresser par grains de plus en plus fins et finir au lustrant et au polish |
| Texture modérée à forte | Ponçage à plat, puis application d'un vernis ou d'une finition neuve | Confirmer l'épaisseur de film restante avant d'enlever de la matière |
| Texture extrême ou contamination | Ponçage jusqu'à une surface lisse et remise en peinture | Utiliser un diluant plus lent et une pression d'air correcte |
Le ponçage à l'eau élimine les pics de la texture, et la finition est ensuite rétablie par lustrage et polissage. Comme l'abrasion retire du film, l'épaisseur doit être mesurée d'abord : poncer à travers un vernis mince transforme un défaut esthétique en une remise en peinture complète.
Corriger la cause avant de refaire le travail
KTA recommande de déterminer la cause racine avant de réparer toute défaillance de revêtement, car répéter les mêmes conditions peut relancer le cycle de défaillance. Selon l'étendue, la réparation va de la retouche ponctuelle à l'élimination et au remplacement complets. Pour une ligne de production, cela signifie qu'un défaut constaté sur des pièces cuites déclenche une revue de la dilution, de la viscosité, de la température et des réglages de pistolet avant la remise en peinture, et non après.
La réponse diffère-t-elle hors peinture automobile ?
Le mécanisme est le même dans tout revêtement liquide pulvérisé ou appliqué au rouleau : l'écoulement et le nivellement rivalisent avec la montée de viscosité et les gradients de tension superficielle. Les finitions industrielles, les finitions bois et métal, et certains films adhésifs et encres présentent des structures ondulées comparables. Les leviers diffèrent en degré. La retouche automobile repose fortement sur la technique du pistolet et le choix du diluant, tandis qu'un fabricant industriel pilotant une ligne à grand volume maîtrise aussi la formulation : système résineux et solvant, profil rhéologique, qualité de dispersion du pigment et maîtrise de la mousse. Les cibles d'épaisseur, les temps d'évaporation et les cycles de cuisson sont propres à chaque système et doivent être repris de la fiche technique du produit.
Leviers de formulation qui influencent le nivellement
La discipline d'application ne peut compenser une formulation que jusqu'à un certain point. Les fabricants de revêtements qui voient la peau d'orange réapparaître chez différents applicateurs étudient généralement les points suivants.
Viscosité et profil rhéologique
Un revêtement a besoin d'une viscosité assez basse au moment de l'application pour s'atomiser et se niveler, et d'une structure suffisante après application pour résister à la coulure. Les modificateurs rhéologiques règlent cet équilibre. Un profil qui récupère trop vite peut figer la texture en place, tandis qu'un profil qui récupère trop lentement invite les coulures et les affaissements, précisément le problème qui pousse les applicateurs à pulvériser léger.
Équilibre des solvants
Parce que les gradients de tension superficielle proviennent de la perte de solvant, le profil d'évaporation du mélange de solvants détermine largement combien de temps le film reste ouvert. Un mélange trop rapide produit une pulvérisation à sec et une montée précoce de la viscosité ; les recommandations de diluant de la fiche technique existent pour cette raison.
Qualité de la dispersion du pigment
Un pigment mal dispersé ou floculé augmente la viscosité, perturbe la surface du film et peut réduire le brillant et la netteté d'image, des effets facilement confondus avec la peau d'orange. Les additifs mouillants et dispersants stabilisent le pigment, réduisent la viscosité de la pâte et améliorent le développement de la couleur et le brillant.
Mousse et air piégé
La micro-mousse, les bulles et les cratères perturbent la surface. Les antimousses, siliconés et sans silicone, libèrent l'air piégé sans introduire de défauts de surface lorsqu'ils sont correctement choisis et dosés. Le surdosage ou un antimousse incompatible est lui-même une cause de cratères et de texture ; le dosage doit donc être établi en essais de laboratoire plutôt que supposé.
Notre point de vue
Nous voyons la peau d'orange signalée comme un problème d'application bien plus souvent qu'elle ne l'est réellement. Les applicateurs ajustent le pistolet, le diluant et la pression d'air, et dans de nombreux cas c'est la bonne réponse. Lorsque la même texture apparaît d'une équipe à l'autre et d'un applicateur à l'autre, la formulation fait partie du système et doit être examinée avec la même rigueur que l'équipement de pulvérisation.
Notre approche consiste à traiter le nivellement comme un équilibre entre plusieurs additifs plutôt que comme la propriété d'un seul. Le choix du dispersant fixe la viscosité de la pâte et la stabilité du pigment, le type et le dosage de l'antimousse déterminent si l'on échange des défauts de surface contre du relâchement d'air, et la maîtrise de la rhéologie détermine si le film peut se niveler tout en résistant à la coulure. Changer un composant sans vérifier les autres peut déplacer le défaut au lieu de le supprimer. Une qualification soutenue par le laboratoire, avec un dosage optimisé, la constance des lots et une documentation répondant aux besoins de production et de réglementation, est la façon dont nous attendons qu'un changement de formulation soit prouvé avant d'arriver en ligne.
— Astra R&D Team
Accompagnement en additifs pour les fabricants de revêtements
Pour les formulateurs et les fabricants de revêtements qui rattachent les défauts de surface à la formulation, ASTRA CHEMICAL fournit des dispersants, des antimousses siliconés et sans silicone, des modificateurs rhéologiques et des additifs fonctionnels pour revêtements, adhésifs, encres, plastiques et composites, avec un support technique et des conseils de formulation sur mesure. La gamme ASTRA comprend les dispersants ASTRA DISP®, les modificateurs rhéologiques ASTRA REO® et les antimousses ASTRA DF® et ASTRA DF NS®. La page du dispersant pigmentaire ASTRA DISP® est un point de départ pratique pour les questions de viscosité de pâte et de stabilisation du pigment.
Pour discuter d'un défaut précis, qualifier un additif ou demander des échantillons, contactez l'équipe via le site d'ASTRA CHEMICAL. D'autres articles techniques sont rassemblés sur le blog des additifs pour revêtements.
FAQ
Pourquoi ma voiture neuve présente-t-elle une peau d'orange ?
La plupart des finitions d'usine et de retouche présentent un certain degré de texture, car une planéité parfaite est difficile à obtenir en pulvérisation de production. La visibilité dépend aussi de la distance à laquelle se tient l'observateur, les distances plus grandes masquant les structures fines. Une texture prononcée avec brillant réduit peut être évaluée par un carrossier ou un technicien peintre, qui peut mesurer l'épaisseur de film avant de recommander un polissage.
Qu'est-ce que l'effet peau d'orange dans un revêtement ?
C'est une surface ondulée et texturée qui se forme lorsqu'un revêtement ne se nivelle pas avant de durcir. Caltrans décrit des structures de 0,1 à 30 mm de taille et les attribue à un écoulement et un nivellement insuffisants. Le résultat est un brillant plus faible et un reflet déformé.
Comment obtient-on une peau d'orange en peinture ?
Les voies habituelles sont une peinture sous-diluée, une faible pression d'air, un diluant rapide, une cabine chaude ou froide, une buse ou un jet inadapté, une distance de pistolet excessive et une épaisseur de film forte ou mince. Sherwin-Williams et PPG citent tous deux ces causes. Plusieurs se combinent souvent, les réglages de la fiche technique sont donc la première vérification.
Peut-on corriger une peau d'orange après cuisson de la peinture ?
Souvent, oui. Une texture légère s'élimine par polissage à la machine ou lustrage, et un ponçage à l'eau précède cette étape lorsque la texture est plus prononcée. Dans les cas extrêmes, la surface est poncée à plat et refaite avec un diluant plus lent à la pression d'air correcte, une fois la cause corrigée.
Une formulation de revêtement peut-elle réduire la peau d'orange ?
La formulation influence la viscosité, l'évaporation du solvant, la dispersion du pigment et la maîtrise de la mousse, qui affectent tous le nivellement. L'utilité d'un additif particulier dépend du système résineux et du défaut ; des essais de laboratoire à plusieurs dosages sont donc le moyen fiable de le savoir.
Sources
- Orange Peel, PPG Refinish
- Appendix A. Coating Defects, Caltrans
- Troubleshooting Guide, Sherwin-Williams Automotive Finishes
- Troubleshooting Surface Appearance, GARDCO
- Spray Painting, Centre for Advanced Coating Technologies, University of Toronto
- Orange peel formation due to surface tension-driven flows, Springer
- Paint Defects Manual, Axalta
- Orange Peel, BASF automotive coatings defects
- Dissecting Orange Peel: A Process-Oriented Approach, Part 1, PCI Magazine
- Troubleshooting for Unappealing Orange Peel, Products Finishing
- A Logical Approach to Coating Failure Investigations, KTA
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.