Voile de brillance dans les revêtements : 5 causes, du polissage à la formulation
Le voile de réflexion est une diffusion laiteuse de la lumière près du reflet spéculaire sur un film par ailleurs brillant, et lorsqu'il apparaît juste après le polissage ou l'application, un essuyage à l'alcool isopropylique suivi d'un polissage de finition sur un tampon souple le résout dans la plupart des cas. Lorsque le voile persiste après correction, nous avons généralement affaire à une floraison cristalline, à une séparation de phase ou à un défaut de formulation qui appelle l'intervention du fournisseur ou du laboratoire.
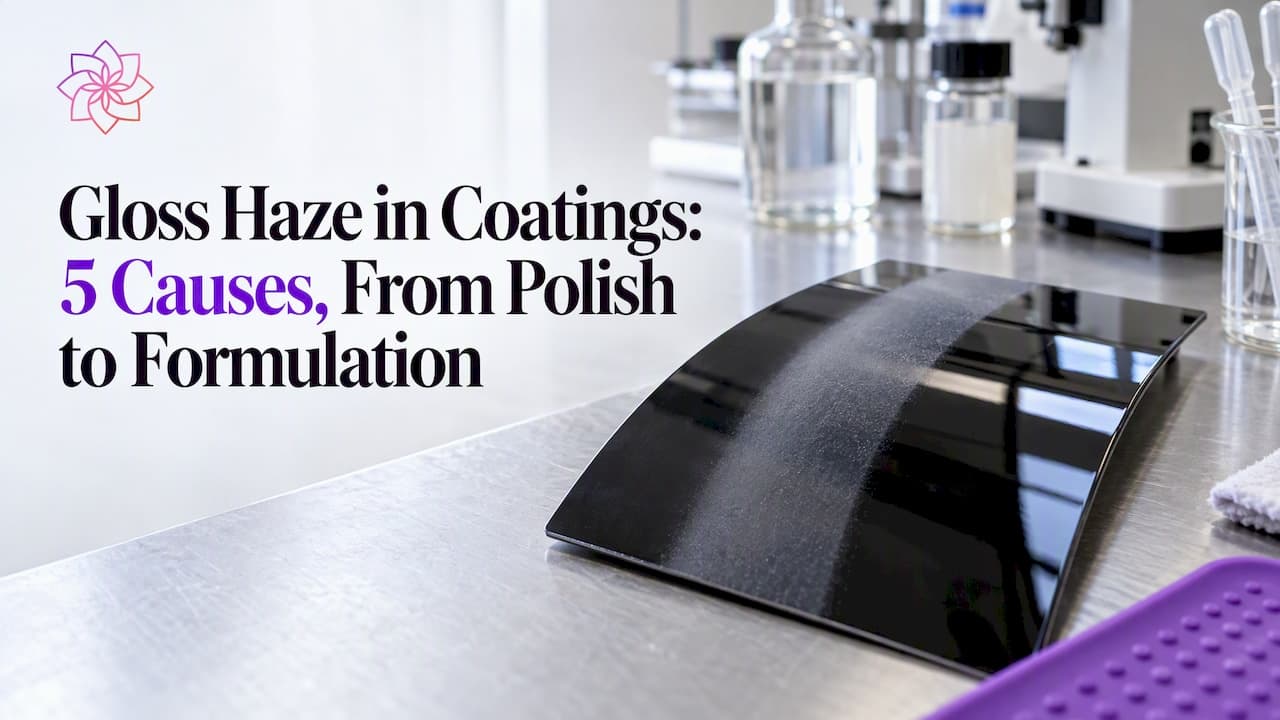
Le voile de réflexion est une diffusion laiteuse de la lumière près du reflet spéculaire sur un film par ailleurs brillant, et lorsqu'il apparaît juste après le polissage ou l'application, un essuyage à l'alcool isopropylique suivi d'un polissage de finition sur un tampon souple le résout dans la plupart des cas. Lorsque le voile persiste après correction, nous avons généralement affaire à une floraison cristalline, à une séparation de phase ou à un défaut de formulation qui appelle l'intervention du fournisseur ou du laboratoire.
TL;DR :
- Le voile qui apparaît immédiatement pointe vers un résidu ou des conditions d'application, tandis qu'un voile apparaissant des heures ou des jours plus tard suggère une recristallisation dans le film.
- Pour les finitions haute brillance, spécifiez un test de voile de réflexion à 20° ; le 60° sert aux comparaisons de brillance générales, tandis que le 85° est utilisé pour les surfaces mates et satinées.
- Testez d'abord un tampon souple et un polissage de finition sur une zone peu visible ; les couches transparentes fines, vieillies ou déjà polies ont moins de marge de correction.
- Si le voile revient ou résiste au polissage, arrêtez avant de diluer la couche transparente et envoyez les relevés de voile à 20°, les détails de durcissement et des photos au fournisseur de revêtement.
Table des matières
- 1. Quelles sont les causes du voile de brillance dans les revêtements
- 2. Comment le voile de brillance est mesuré et ce que disent les normes
- 3. Techniques d'élimination et de réparation étape par étape des finitions voilées
- 4. Prévention : contrôles de formulation et d'application pour éviter le voile de brillance
- 5. Perspective Astra R&D : additifs et services qui traitent le voile de brillance
- Impact du voile de brillance sur la performance finale du produit et la perception client
- Différenciation entre le voile de brillance et d'autres défauts de surface comme la floraison ou le voile de floraison
- Techniques analytiques avancées pour diagnostiquer le voile de brillance aux niveaux microscopique ou chimique
- Décidez vite : correction DIY, atelier de réparation ou intervention fournisseur/formulateur
- Comment Astra Chemical peut aider (pages produits et prochaines étapes)
- FAQ
- Sources
- Normes clés et ressources industrielles
1. Quelles sont les causes du voile de brillance dans les revêtements
Le voile de brillance a rarement une origine unique, et identifier le mécanisme en jeu détermine si une correction de surface tiendra ou si le film lui-même nécessite une attention. Nous trouvons que la cause relève généralement de l'une des cinq catégories, chacune laissant une signature visuelle légèrement différente.
Le voile de niveau surface provenant d'un résidu de polissage, de cires ou de poussière piégée diffuse la lumière sans affecter le film sous-jacent, et il s'essuie ou se polit généralement proprement. La surchauffe durant le polissage mécanique peut brûler la surface, laissant une bande terne ou voilée qui suit le trajet du tampon. La contamination par des huiles, un transfert de silicone ou des sels en suspension, avec un flash de solvant incomplet avant durcissement, piège du matériau diffusant à la surface et en dessous.
Le voile piloté par la formulation est plus difficile à corriger car il prend origine à l'intérieur du film : des composants cristallins, une séparation de phase entre la résine et l'additif, ou des incompatibilités de matières premières diffusent la lumière depuis la matrice durcie plutôt que depuis le dessus.
Les conditions d'application et de durcissement aggravent ces risques :
- Une épaisseur de film appliquée hors de la plage spécifiée modifie la façon dont les solvants et les composants réactifs s'échappent durant le durcissement.
- Une basse température ou une humidité élevée durant l'application ou le début de durcissement ralentit le relargage de solvant et favorise la recristallisation.
- Un refroidissement rapide après une étape de durcissement UV ou thermique peut déclencher un voile retardé des jours après que la pièce paraissait claire.
- Une construction de film incohérente sur une pièce crée un voile inégal qui se lit comme une irrégularité plutôt qu'une opacité uniforme.
Un voile qui apparaît immédiatement pointe vers des causes de surface ou d'application ; un voile qui se développe sur des heures ou des jours pointe vers une recristallisation à l'intérieur du film.
2. Comment le voile de brillance est mesuré et ce que disent les normes
La brillance vous indique la quantité de lumière réfléchie à l'angle spéculaire ; le voile vous indique la quantité de cette lumière diffusée dans la zone juste à côté ; la netteté de l'image (DOI) vous indique à quel point une image réfléchie conserve ses arêtes. Les trois répondent à des questions différentes, et une surface peut afficher une brillance élevée tout en paraissant trouble à cause d'un DOI médiocre ou d'un voile élevé.
La géométrie de mesure importe car les revêtements se comportent différemment selon l'angle de vision :
- 20° la géométrie est standard pour les finitions haute brillance et est l'angle spécifié pour le test de voile de réflexion.
- 60° est l'angle à usage général utilisé pour la plupart des comparaisons de brillance entre types de revêtements.
- 85° capte les différences de lustre sur les surfaces mates et satinées où les relevés à 60° se regroupent trop étroitement.
ISO 13803 définit la mesure du voile de réflexion à 20° et quantifie la diffusion de la lumière adjacente à la réflexion spéculaire, ce qui distingue un film haute brillance voilé d'un véritablement mat. ASTM D4039 adopte une approche connexe, dérivant un indice de voile de deux relevés de brillance spéculaire pris avec différentes ouvertures de récepteur.
Un relevé de voile de réflexion pris à 20° corrèle avec ce que l'œil perçoit comme une opacité près du reflet, ce qui en fait la géométrie à spécifier lorsqu'une réclamation client et un relevé de brillance ne s'accordent pas. Les contrôles terrain sous lumière diffuse détectent un voile grossier, mais des numéros d'indice de voile documentés sont ce dont un fournisseur a besoin pour dépanner un défaut récurrent plutôt que de le deviner.
3. Techniques d'élimination et de réparation étape par étape des finitions voilées
La plupart des voiles de surface répondent à une courte séquence de correction conservative, et l'objectif est d'utiliser la méthode la moins agressive qui élimine le défaut. Commencez par inspecter la pièce sous lumière diffuse plutôt qu'au soleil direct, ce qui exagère le voile et masque s'il est uniforme ou tacheté. Un essuyage à l'alcool isopropylique sur un chiffon microfibre propre élimine le voile à base de résidu au contact ; si le voile disparaît, la cause était une contamination de surface, non le film lui-même. Photographiez la surface avant toute correction afin d'avoir une référence si le défaut revient.
Pour un voile qui survit à l'essuyage IPA, parcourez cette séquence :
- Lavez la surface pour retirer le gravier lâche et la poussière qui éraflent autrement le film durant le polissage.
- Décontaminez avec un enleveur de fer ou de goudron si une particule incrustée est suspectée, en rinçant abondamment ensuite.
- Essuyez à l'alcool isopropylique pour retirer le résidu restant et confirmer que le voile est toujours présent.
- Appliquez un polissage de finition avec un tampon de finition mousse ou microfibre à basse vitesse machine, en travaillant de petites sections.
- Inspectez sous lumière diffuse et ne répétez l'étape de polissage que si l'épaisseur de la couche transparente supporte une autre passe légère.
Astuce pro : Testez toute combinaison polish et tampon sur une petite zone peu visible d'abord, car les couches transparentes fines, vieillies ou déjà polies ont moins de marge avant de couper jusqu'au fond.
Lorsque le voile revient après une correction réussie, ou lorsqu'il n'a jamais répondu au polissage, la cause est probablement une recristallisation ou une incompatibilité de formulation plutôt qu'une contamination de surface. À ce stade, un polissage supplémentaire risque d'amincir la couche transparente sans rien réparer. L'étape suivante appropriée est un test de voile en laboratoire selon les méthodes ISO 13803 ou ASTM D4039, une conversation avec le fournisseur de revêtement au sujet du lot, ou, pour les cas graves, un décapage et repeint.
4. Prévention : contrôles de formulation et d'application pour éviter le voile de brillance
Prévenir le voile coûte moins cher que le corriger, et la plupart du levier réside dans la formulation et le contrôle de procédé plutôt que dans le polissage a posteriori. Les dispersants améliorent la répartition des pigments et charges dans la résine, réduisant les agglomérats qui diffusent la lumière et se lisent comme un voile une fois le film durci. Les inhibiteurs de recristallisation traitent un mécanisme connexe mais distinct, en entravant le réassemblage des composants cristallins en structures diffusantes à mesure que le film refroidit, une approche décrite dans des formulations pour revêtements en poudre durcissables UV.
Les contrôles de procédé importent autant que la formulation elle-même :
- Appliquez l'épaisseur de film dans la plage spécifiée ; le sous-dosage et le surdosage modifient tous deux le relargage de solvant et le comportement de durcissement.
- Évitez un refroidissement prématuré avant la fin du durcissement, car une chute rapide de température favorise la recristallisation.
- Maintenez un calendrier de durcissement cohérent plutôt que de varier le temps ou la température d'un lot à l'autre.
- Filtrez la résine entrante et les dispersions de pigments pour retirer les particules avant qu'elles n'atteignent la ligne d'application.
La température et l'humidité d'application méritent une attention particulière : les substrats froids ralentissent le flash de solvant et piègent les volatils près de la surface, tandis que la haute humidité peut interférer avec la chimie de durcissement d'une manière qui apparaît plus tard comme un voile plutôt qu'immédiatement. Des contrôles routiniers de brillance et de voile sur les échantillons de production, enregistrés contre une référence, détectent la dérive avant qu'elle ne devienne un défaut visible pour le client et donnent au fournisseur de vrais chiffres à exploiter plutôt qu'une description verbale.
5. Perspective Astra R&D : additifs et services qui traitent le voile de brillance
Nous travaillons avec des formulateurs dont les problèmes de voile remontent à la qualité de dispersion, à des défauts de surface liés à la mousse ou à l'écoulement et au nivellement durant la formation du film plutôt qu'à une contamination terrain. Les dispersants améliorent la répartition des pigments et charges dans le système de résine, ce qui réduit les agglomérats qui diffusent la lumière à la surface. Les démoussants traitent les microbulles qui peuvent transparaître à travers un film et se lire comme un voile localisé ou des piqûres. Les modificateurs rhéologiques influencent la façon dont le film s'écoule et se nivelle avant durcissement, ce qui affecte l'uniformité de la brillance sur une pièce.
Notre engagement typique commence par une soumission d'échantillon laboratoire, passe à l'optimisation du dosage contre la formulation existante du client, et se poursuit par une consultation technique pour examiner les résultats.
Avant de contacter un fournisseur d'additifs, il aide d'avoir en main :
- Des photos de la surface voilée sous lumière diffuse, plus des photos d'un panneau de référence correct.
- Le profil de durcissement, incluant température, temps et toute étape de post-durcissement ou de refroidissement.
- Les relevés de brillance et de voile, si disponibles, des panneaux défectueux et acceptables.
— Astra R&D Team
Impact du voile de brillance sur la performance finale du produit et la perception client
Le voile de brillance est rarement un simple pied de page cosmétique. Sur les finitions de haute valeur comme les couches transparentes automobiles, les laques de meuble ou les revêtements d'emballage, le voile modifie la façon dont un produit est photographié, dont il se lit sous l'éclairage d'un showroom, et dont un acheteur juge la qualité d'un coup d'œil, souvent avant tout test fonctionnel. Une finition voilée à côté d'un panneau de référence clair à haut DOI se lit comme un défaut même lorsque le film sous-jacent performe identiquement aux tests d'adhérence et de dureté.
Le problème de perception aggrave le problème de coût. Un voile qui déclenche un rejet client après l'expédition de la pièce coûte bien plus qu'un voile détecté au banc QC, car il implique des retours, des retouches, et dans certains cas la perte du compte entier. Pour les revêtements vendus sur l'apparence seule, comme les peintures architecturales haute brillance ou les composants plastiques premium, le voile peut être le seul facteur qui sépare un lot réussi d'un lot rejeté, indépendamment de la performance du revêtement sur toutes les autres métriques.
C'est pourquoi la mesure objective importe plus qu'un contrôle visuel réussite/échec. Un indice de voile suivi contre une référence documentée donne au fabricant un avertissement précoce avant que le défaut ne devienne assez visible pour qu'un client le signale, transformant un problème de qualité réactif en une variable de procédé contrôlable.
Différenciation entre le voile de brillance et d'autres défauts de surface comme la floraison ou le voile de floraison
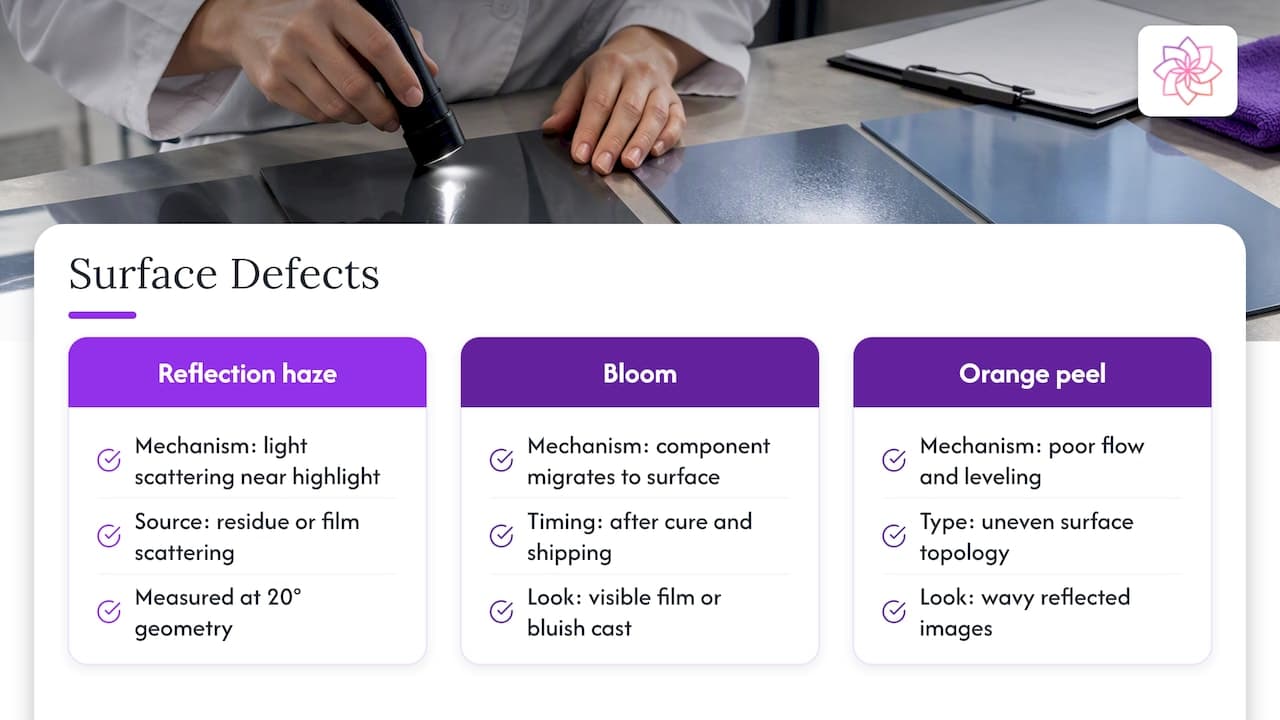
Le voile de brillance, la floraison et la peau d'orange sont souvent regroupés parce qu'ils réduisent tous la clarté perçue, mais ils proviennent de mécanismes différents et exigent des corrections différentes. Le voile de réflexion est une diffusion de lumière près de l'angle spéculaire, mesurée à une géométrie spécifique comme 20°, et il remonte généralement à un résidu de surface, une contamination ou une diffusion à fine échelle dans le film.
La floraison, parfois appelée voile de floraison, est un phénomène connexe mais distinct dans lequel un composant, souvent une cire, un plastifiant ou un matériau cristallin non réagi, migre vers la surface au fil du temps et forme un film visible ou une teinte bleutée. La floraison tend à apparaître bien après que la pièce a durci et été expédiée, ce qui explique qu'elle soit parfois confondue avec un voile retardé dû à la recristallisation, bien que la chimie sous-jacente diffère : la floraison est une migration vers la surface, tandis que le voile de recristallisation se forme dans la masse du film alors que les domaines cristallins se réorganisent durant le refroidissement.
La peau d'orange est un défaut de texture, une topologie de surface inégale due à un mauvais écoulement et nivellement, et elle se distingue visuellement du voile car elle distord les images réfléchies en motif ondulé plutôt que de diffuser la lumière uniformément près du reflet. Une pièce peut avoir une peau d'orange sans voile, un voile sans peau d'orange, ou les deux à la fois, ce qui explique que s'en remettre à une seule impression visuelle mène à la mauvaise action corrective. Distinguer correctement ces défauts, en utilisant des outils de mesure aux côtés de l'inspection visuelle, détermine si la correction est un essuyage de surface, un changement de formulation ou un ajustement d'application.
Techniques analytiques avancées pour diagnostiquer le voile de brillance aux niveaux microscopique ou chimique
Lorsque le polissage et les relevés de voile de base n'expliquent pas un défaut récurrent, l'étape suivante est de regarder à l'intérieur du film plutôt qu'à sa surface. La microscopie, incluant la microscopie électronique à balayage, peut révéler si les structures causant le voile sont des domaines cristallins, des agglomérats de charge ou des microvides, chacun pointant vers une voie corrective différente dans la formulation.
La spectroscopie infrarouge à transformée de Fourier (FTIR) aide à identifier si une floraison de surface ou un voile interne est chimiquement distincte de la résine de masse, ce qui importe pour distinguer un additif migré d'une incompatibilité au niveau de la résine. L'analyse calorimétrique différentielle (DSC) peut détecter un comportement de fusion ou de recristallisation cristalline dans le système de résine lui-même, ce qui est directement pertinent lorsque le voile se développe après durcissement plutôt que durant l'application.
Aux côtés de ces techniques chimiques, la mesure optique objective — glossmètres, voilemètres et DOI-mètres — reste le moyen le plus rapide de quantifier la sévérité d'un défaut et si un changement de procédé l'a réellement réduit. Associer les données optiques à la microscopie ou à la spectroscopie transforme une réclamation vague en un mécanisme spécifique et traitable, ce qui est généralement ce qu'un effort de reformulation nécessite avant que tout changement d'additif puisse être justifié avec confiance.
Décidez vite : correction DIY, atelier de réparation ou intervention fournisseur/formulateur
Un cadre de décision rapide économise du temps une fois que vous savez ce que vous observez :
- Si le voile s'essuie avec de l'alcool isopropylique ou répond à une seule passe de polissage de finition, c'est un problème de surface que vous pouvez probablement corriger vous-même en moins d'une heure.
- Si le voile revient après correction ou apparaît des jours après application, suspectez une recristallisation ou un défaut de formulation et impliquez le fournisseur de revêtement.
- Si le voile est uniforme sur toute une série de production plutôt qu'isolé à quelques pièces, traitez-le comme un problème de procédé ou de formulation, non un défaut de surface isolé.
Avant de contacter un fournisseur ou formulateur, rassemblez les relevés de brillance et de voile, le profil de durcissement et des photos nettes ; cela transforme une réclamation vague en une diagnostiquable.
Comment Astra Chemical peut aider (pages produits et prochaines étapes)
Un voile récurrent qui résiste à la correction de surface revient généralement à la qualité de dispersion, aux défauts liés à la mousse ou à l'écoulement et au nivellement durant la formation du film, et c'est là que nos gammes d'additifs interviennent. 
Nous offrons :
| Famille de produits | Rôle principal dans le contrôle du voile |
|---|---|
| ASTRA DISP® | Améliore la dispersion des pigments et charges, réduisant les agglomérats qui diffusent la lumière |
| ASTRA DF® | Réduit les défauts de surface liés à la mousse qui peuvent se lire comme un voile localisé |
| ASTRA REO® | Ajuste l'écoulement et le nivellement pour soutenir une formation de film uniforme et la brillance |
Nous offrons un support de qualification et d'optimisation de dosage, afin qu'une réclamation de voile persistant n'ait pas à finir en tâtonnements. Si votre équipe dépanne un défaut récurrent de brillance ou de clarté, visitez notre catalogue de produits pour identifier la famille d'additifs qui correspond à votre système de résine, ou contactez-nous via notre page entreprise pour démarrer une revue d'échantillon laboratoire.
FAQ
La couche transparente rend-elle l'aspect brillant ?
La couche transparente est ce qui produit la finition haute brillance et réfléchissante sur la plupart des surfaces peintes, mais la brillance et la clarté ne sont pas la même chose. Une couche transparente peut être brillante et paraître tout de même voilée si elle diffuse la lumière près de la réflexion spéculaire, ce qui explique que les seuls relevés de glossmètre ne décrivent pas pleinement l'apparence.
Comment se débarrasser du voile sur la peinture auto ?
La plupart des voiles de surface sur la peinture auto répondent à un essuyage à l'alcool isopropylique suivi d'un polissage de finition appliqué avec un tampon mousse ou microfibre à basse vitesse. Travaillez une petite section à la fois et inspectez sous lumière diffuse entre les passes, car les couches transparentes fines ou déjà polies ont une marge limitée pour une correction répétée.
Pourquoi mon revêtement céramique est-il voilé ?
Le voile d'un revêtement céramique est le plus souvent un résidu restant d'une couche non durcie ou mal nivelée plutôt qu'un défaut de la peinture sous-jacente. Un doux essuyage IPA ou un essuyage dédié au panneau de revêtement céramique éclaircit généralement le voile résiduel ; un voile qui persiste après cette étape peut pointer vers une erreur d'application durant le durcissement.
Pourquoi ma couche transparente blanchit-elle ?
Une couche transparente qui blanchit, plutôt que de simplement se voiler, signale souvent une intrusion d'humidité durant l'application ou le durcissement, ou dans certains cas une floraison due à un composant migrant atteignant la surface. Cela diffère du voile de réflexion et nécessite généralement plus qu'un polissage de surface, car le blanchiment peut impliquer la structure interne du film plutôt que seulement une contamination de surface.
Sources
- ISO 13803:2014 - Peintures et vernis - Détermination du voile sur les films de peinture à 20° (aperçu)
- Méthode de test standard D4039 pour le voile de réflexion des surfaces haute brillance
- Brillance, voile et variables cachées : guide de compréhension de l'apparence de surface — Quality Magazine
- Revêtements en poudre durcissables UV non voilants contenant des résines cristallines (brevet US 6136882)
Normes clés et ressources industrielles
Pour les équipes ayant besoin du détail des méthodes de test ou souhaitant partager de la documentation avec un laboratoire ou fournisseur, l'ISO 13803 définit la mesure du voile de réflexion à 20°, l'ASTM D4039 décrit la méthode d'indice de voile à deux ouvertures pour surfaces haute brillance, et le guide de Quality Magazine sur la brillance et le voile explique comment ces métriques d'apparence interagissent en production. Les lecteurs souhaitant un contexte plus large sur les options de finition de surface pourront aussi trouver utile ce guide des finitions de surface pour un contexte ingénierie.
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.