Piqûres dans les revêtements : causes, diagnostic et solutions de formulation
Les piqûres dans les revêtements sont de petits vides, en forme de cratère ou traversant toute l'épaisseur du film, qui se forment lorsque de l'air, de la vapeur de solvant ou un autre gaz s'échappe d'un film avant que celui-ci ne soit figé. La cause est presque toujours l'une de quatre choses : des volatils piégés sous une surface qui a prématurément formé une peau, de l'air entraîné lors du mélange ou de l'application, une contamination du support ou de l'air d'alimentation, ou un gaz libéré par un support poreux. Chacune a une signature différente et chacune appelle une correction différente, dans le procédé ou dans la formulation. Ce guide couvre les peintures liquides et les revêtements poudre, et propose une séquence de diagnostic qui sépare les causes avant tout choix de remède.
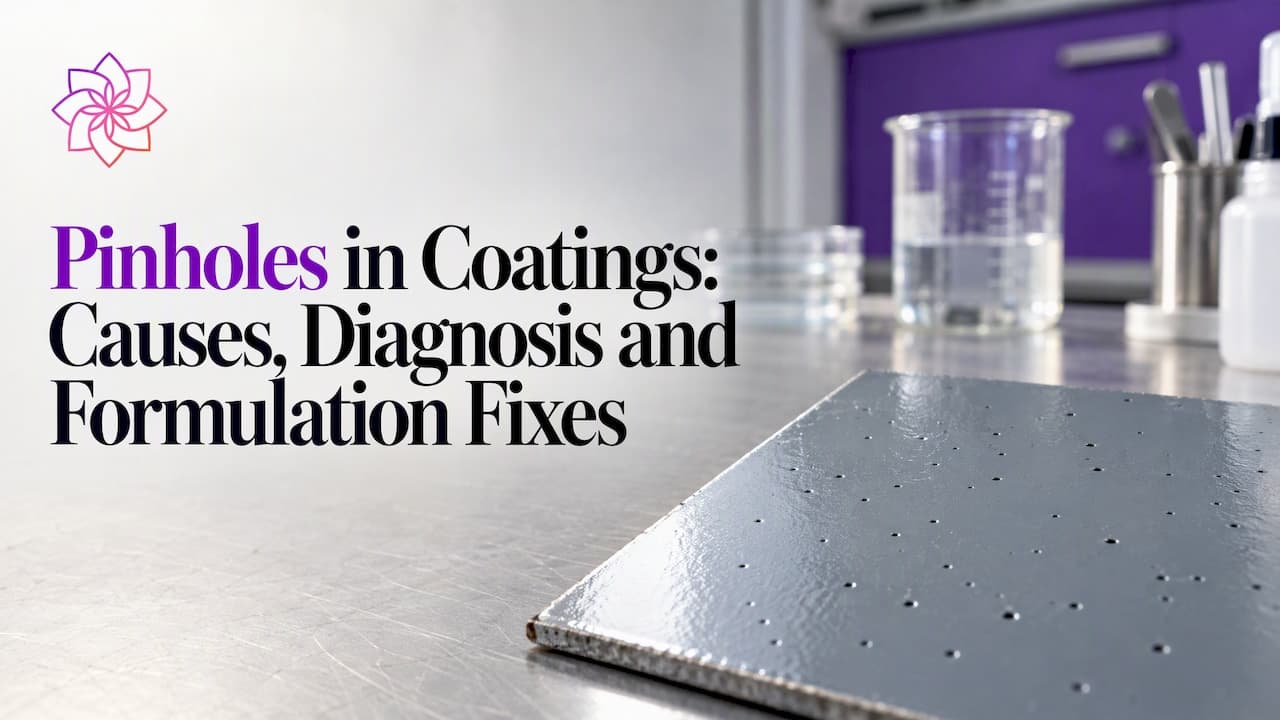
Les piqûres dans les revêtements sont de petits vides, en forme de cratère ou traversant toute l'épaisseur du film, qui se forment lorsque de l'air, de la vapeur de solvant ou un autre gaz s'échappe d'un film avant que celui-ci ne soit figé. La cause est presque toujours l'une de quatre choses : des volatils piégés sous une surface qui a prématurément formé une peau, de l'air entraîné lors du mélange ou de l'application, une contamination du support ou de l'air d'alimentation, ou un gaz libéré par un support poreux. Chacune a une signature différente et chacune appelle une correction différente, dans le procédé ou dans la formulation. Ce guide couvre les peintures liquides et les revêtements poudre, et propose une séquence de diagnostic qui sépare les causes avant tout choix de remède.
L'essentiel
- Les piqûres se forment lorsqu'un gaz ou de la vapeur de solvant s'échappe à travers un film qui a déjà commencé à figer, ou lorsque de l'air est piégé sous celui-ci.
- Dans les revêtements liquides, les facteurs habituels sont l'éclatement de solvant, l'humidité dans l'air d'atomisation, une épaisseur de film excessive, une évaporation insuffisante et des solvants incompatibles.
- En revêtement poudre, les facteurs habituels sont un air comprimé contaminé, une forte épaisseur de film, des cycles de cuisson inadaptés et des supports poreux.
- Diagnostiquer dans l'ordre : alimentation en air, application, épaisseur de film, évaporation et cuisson, support, puis formulation. Ce n'est qu'ensuite que l'on ajuste le système d'additifs.
- Lorsque la cause est de l'air entraîné ou une mousse instable dans le film humide, un système antimousse et dispersant bien adapté constitue la correction côté formulation.
Table des matières
- Ce que sont les piqûres et en quoi elles diffèrent des défauts voisins
- Causes des piqûres dans les peintures et revêtements liquides
- Causes des piqûres en revêtement poudre
- Séquence de diagnostic des piqûres
- Inspection et détection
- Leviers de formulation pour réduire le piqûrage
- Correction des piqûres sur les finitions existantes
- Accompagnement sur mesure en additifs par ASTRA Chemical
- Point de vue du laboratoire de formulation
- FAQ
- Sources
Ce que sont les piqûres et en quoi elles diffèrent des défauts voisins
Le Powder Coating Institute définit le piqûrage comme la formation de petits trous sur toute l'épaisseur d'un revêtement, qui apparaissent comme de fins défauts granuleux dans un film cuit, souvent causés par de l'air piégé sous la surface. Cette définition sépare les piqûres des défauts qui n'affectent que la couche supérieure du film.
Dans les systèmes à solvant, le mécanisme est communément décrit comme l'éclatement de solvant. Les guides de dépannage de Sherwin-Williams et de l'American Coatings Association expliquent que les couches de surface forment une peau trop rapidement, piégeant le solvant qui éclate ensuite à travers la surface et laisse des piqûres ou des ouvertures en forme de cratère. Une fois le film gélifié, il ne peut plus s'écouler pour refermer l'ouverture. Le film ne se cicatrise pas : le vide reste en place à la cuisson.
Piqûres et défauts voisins
Plusieurs défauts se ressemblent à première vue, et une erreur d'identification conduit au mauvais remède. Le tableau ci-dessous les distingue par leur origine et par le premier point à vérifier.
| Défaut | Aspect typique | Origine principale | Première vérification |
|---|---|---|---|
| Piqûres | Petits vides profonds, souvent traversants | Solvant ou gaz qui s'échappe, air piégé | Évaporation, épaisseur de film, alimentation en air, porosité du support |
| Cratères | Dépressions rondes à bord surélevé, souvent avec un noyau visible | Gradients de tension superficielle dus à une contamination | Contamination par huile, silicone ou lubrifiant ; comportement de mouillage |
| Fisheyes | Vides circulaires plus larges laissant apparaître le support | Contaminants à faible énergie de surface | Propreté du support, sources de silicone dans l'usine |
| Cloquage | Dômes en relief | Gaz, humidité ou sels solubles sous le film | Humidité du support, effets osmotiques, adhérence |
| Peau d'orange | Texture ondulée régulière | Nivellement et écoulement insuffisants | Viscosité, paramètres d'application, profil de cuisson |
| Micro-mousse | Population dense de microbulles figées dans le film | Air stabilisé dans le film humide | Énergie de mélange, système de tensioactifs, choix de l'antimousse |
La distinction entre piqûres et cratères est importante en pratique. Les cratères orientent généralement vers une contamination et des tensions superficielles, que l'on traite par le nettoyage et la maîtrise du mouillage. Les piqûres orientent généralement vers un mouvement de gaz, que l'on traite par la cinétique de séchage, l'épaisseur de film, la qualité de l'air et le dégazage.
Causes des piqûres dans les peintures et revêtements liquides
Un article de Products Finishing sur les piqûres dans les films de peinture recense les causes récurrentes en application au pistolet : humidité dans l'air d'atomisation du pistolet, pression d'air d'atomisation insuffisante, surfaces non propres, gaz s'échappant de pièces moulées poreuses cuites, solvants piégés, temps d'évaporation trop court, solvants incompatibles et épaisseur de film excessive. Ces causes se regroupent en quatre mécanismes.
Piégeage et éclatement du solvant
Lorsque la surface d'un film sèche plus vite que la couche située dessous, une peau se forme. Le solvant resté sous la peau continue de s'évaporer, y crée une pression de vapeur et finit par faire éclater la surface. Les conditions qui favorisent ce phénomène sont bien connues :
- Températures d'étuve ou de cuisson élevées appliquées avant une évaporation suffisante.
- Solvants rapides à bas point d'ébullition dans un mélange dépourvu de solvants retardateurs plus lents capables d'équilibrer le séchage.
- Épaisseur de film humide hors de la plage recommandée, ce qui allonge le trajet que le solvant doit parcourir.
- Débit d'air élevé ou température de cabine élevée qui accélèrent le séchage de la surface.
La logique corrective consiste à maintenir la surface perméable aussi longtemps que la couche sous-jacente a besoin pour libérer ses volatils. Cela implique une évaporation plus longue, un mélange de solvants plus équilibré et une montée en température contrôlée vers l'étape de cuisson.
Air et humidité provenant de l'équipement d'application
L'humidité et l'huile dans l'air d'atomisation sont une source récurrente de piqûres en application au pistolet. Les gouttelettes d'eau déposées dans le film humide se vaporisent à la cuisson et laissent de petits vides. Le remède indiqué dans la même source Products Finishing est mécanique : purger l'eau des conduites d'air, ajuster la pression d'atomisation, nettoyer le support, dégazer les pièces moulées poreuses, laisser une évaporation du solvant suffisante et utiliser les solvants recommandés.
Air entraîné et mousse instable dans le film humide
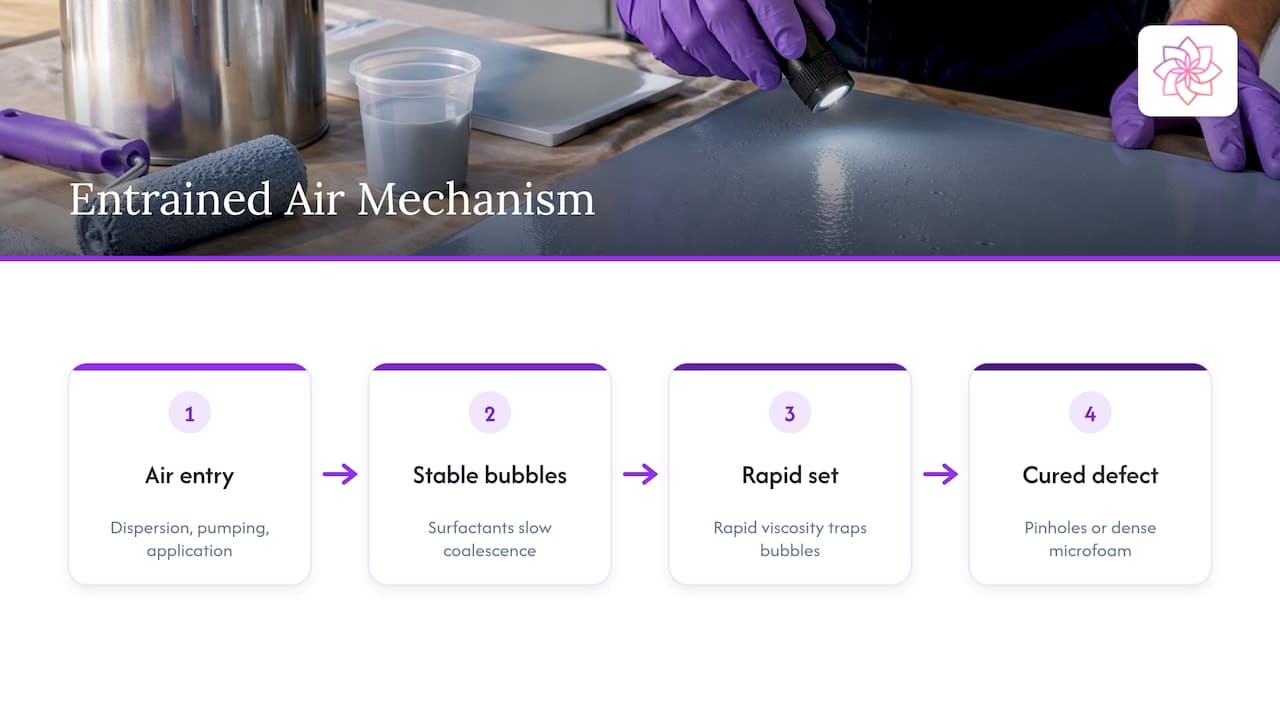
L'air introduit lors de la dispersion, de la dilution, du pompage ou de l'application au rouleau et au pistolet peut rester dans le film humide si la formulation le stabilise. Les tensioactifs, les agents mouillants et certains dispersants pigmentaires abaissent la tension superficielle et ralentissent la coalescence des bulles. Si la montée en viscosité est rapide, comme dans les systèmes à hauts extraits secs ou thixotropes, les bulles ne peuvent pas remonter avant que le film ne fige. La mousse piège par nature lorsque le film interfacial autour d'une bulle est stabilisé, et la bulle apparaît ensuite dans le revêtement cuit sous forme de piqûre ou de champ dense de micro-mousse.
C'est le mécanisme le plus directement influencé par le système d'additifs. C'est aussi celui qui est le plus souvent mal diagnostiqué comme un problème d'application, car le défaut n'apparaît qu'après l'application et le séchage du revêtement.
Dégazage du support
Les supports poreux tels que les pièces moulées, le bois, le béton, la maçonnerie et certains mastics de carrosserie retiennent air et humidité. Pendant la cuisson, le chauffage dilate le gaz piégé, qui traverse alors le film humide ou ramolli. Sceller le support, le précuire ou le dégazer, ou appliquer un primaire-scellant qui ferme la porosité, traite directement la source.
Causes des piqûres en revêtement poudre
Les revêtements poudre ne contiennent pas de solvant : les explications diffèrent donc. Le guide de dépannage TCI Powder identifie comme causes courantes des piqûres en poudre les contaminants dans l'air comprimé, une épaisseur de film excessive, des températures d'étuve ou des temps de cuisson inappropriés, et la porosité de surface du support.
Qualité de l'air comprimé
L'huile et l'eau présentes dans l'air de fluidisation et de transport atteignent la poudre, modifient son comportement de charge et laissent des défauts dans le film fondu. Le Powder Coating Institute précise que l'air comprimé des installations poudre doit présenter un point de rosée d'au moins 35°F et moins de 0,1 ppm de contaminants ou d'huile. Les sécheurs d'air, les filtres coalesceurs et les contrôles réguliers des purges sont les moyens de maîtrise standards, et le point de rosée doit être vérifié plutôt que supposé.
Épaisseur de film et cycle de cuisson
Une épaisseur de film excessive piège de l'air entre les particules de poudre lorsque le film fond et gélifie. Comme il n'y a pas de solvant à incriminer, le gaz piégé est de l'air du lit de poudre, de l'humidité adsorbée ou des sous-produits volatils de la réaction de réticulation, tels que des agents bloquants ou des produits de condensation selon la chimie. Les films plus épais exigent des trajets d'échappement plus longs, et une gélification rapide à haute température d'étuve scelle la surface avant que le dégazage ne soit terminé. Vérifier le cycle de cuisson réel avec un profileur d'étuve, plutôt que de se fier à la consigne de l'étuve, montre la courbe de température que la pièce subit réellement.
Porosité du support et prétraitement
L'aluminium moulé, l'acier galvanisé et d'autres métaux poreux ou dégazants libèrent du gaz pendant la cuisson. Préchauffer la pièce pour chasser le gaz avant l'application de la poudre, utiliser une poudre à faible dégagement gazeux ou de qualité dégazante, et appliquer une première couche plus mince sont des méthodes largement utilisées. La propreté compte aussi : le test « water break free », dans lequel l'eau forme un film continu sur une pièce propre au lieu de perler, est un contrôle visuel courant de la propreté de surface avant revêtement.
Facteurs de formulation des poudres
Les fabricants de poudres incorporent des agents de dégazage, typiquement de la benzoïne ou des additifs équivalents, des agents d'écoulement et de nivellement ainsi que des modificateurs à base de cire pour permettre à l'air de s'échapper avant que le film ne gélifie. L'équilibre est important, car un additif d'écoulement qui améliore le nivellement peut aussi refermer la surface plus vite. Lorsqu'un motif récurrent de piqûres persiste après les contrôles de procédé, la formulation de la poudre, la mouture et le taux d'additifs doivent entrer dans l'investigation.
Séquence de diagnostic des piqûres
Le guide de dépannage de TCI Powder recommande de vérifier une alimentation en air contaminée, des techniques ou des pressions d'application incorrectes, des mélanges de solvants inadaptés aux conditions de l'atelier, une épaisseur de film excessive et des températures d'évaporation ou d'étuve inappropriées. Il ajoute que le support doit être inspecté pour sa porosité ou son humidité et que le programme de cuisson doit être vérifié pour détecter une surcuisson ou une sous-cuisson. Voici un ordre pratique pour traiter ces points.
- Caractériser le défaut. Examiner à un grossissement de 10x à 30x. Déterminer si les vides atteignent le support, s'ils sont ouverts ou refermés, et s'ils se concentrent sur une géométrie particulière comme les bords, les soudures ou les zones épaisses.
- Cartographier la répartition. Une répartition aléatoire et uniforme tend à indiquer des causes liées à l'air ou à la formulation. Une concentration sur les pièces moulées, les soudures ou les jonctions tend à indiquer un dégazage du support. Une répartition qui suit le motif de pulvérisation tend à indiquer l'équipement d'application.
- Contrôler l'alimentation en air. Purger les pièges, inspecter les filtres et mesurer le point de rosée et la teneur en huile au point d'utilisation.
- Vérifier l'épaisseur de film. Mesurer l'épaisseur de film sec sur la pièce et la comparer à la plage de la fiche technique. Les zones localement épaisses sont des sources fréquentes de défaillance même lorsque la moyenne est acceptable.
- Revoir l'évaporation et la cuisson. Confirmer le temps et la température d'évaporation dans les systèmes liquides, et le profil de température réel de la pièce dans les systèmes liquides comme poudre.
- Tester le support. Précuire un échantillon, le sceller ou changer le prétraitement, et observer si le défaut disparaît.
- Isoler la formulation. Appliquer le même revêtement sur un panneau de verre propre ou un métal scellé, avec une épaisseur de film maîtrisée. Si les piqûres persistent, la formulation, et non le procédé, est la cause principale.
La dernière étape est la plus précieuse pour les formulateurs et les fabricants. Un défaut qui apparaît sur un panneau d'essai propre et scellé, dans des conditions d'application maîtrisées, ne peut pas être imputé à l'atelier.
Inspection et détection
L'inspection visuelle repère les piqûres ouvertes à la surface, mais pas les discontinuités cachées dans un film épais. Sur les supports conducteurs, le contrôle électrique de porosité est la méthode habituelle pour localiser piqûres et discontinuités. L'Association for Materials Protection and Performance publie la norme NACE SP0188-2024, qui couvre le contrôle électrique de porosité sur les supports conducteurs, et le même organisme de normalisation maintient un guide d'évaluation visuelle des piqûres dans les revêtements sur béton et maçonnerie. La méthode applicable dépend du support, de l'épaisseur de film et de l'environnement de service. Pour les réservoirs, les pipelines et les services en immersion, les piqûres sont des défauts fonctionnels, car elles offrent à l'électrolyte une voie directe vers le support. Pour les finitions décoratives, elles sont principalement un défaut d'aspect, bien qu'elles puissent aussi devenir des sites d'amorçage de la corrosion ou du cloquage.
Leviers de formulation pour réduire le piqûrage
Lorsque les contrôles de procédé sont bons et que le défaut persiste, la formulation est la variable restante. Quatre leviers méritent attention.
Choix de l'antimousse
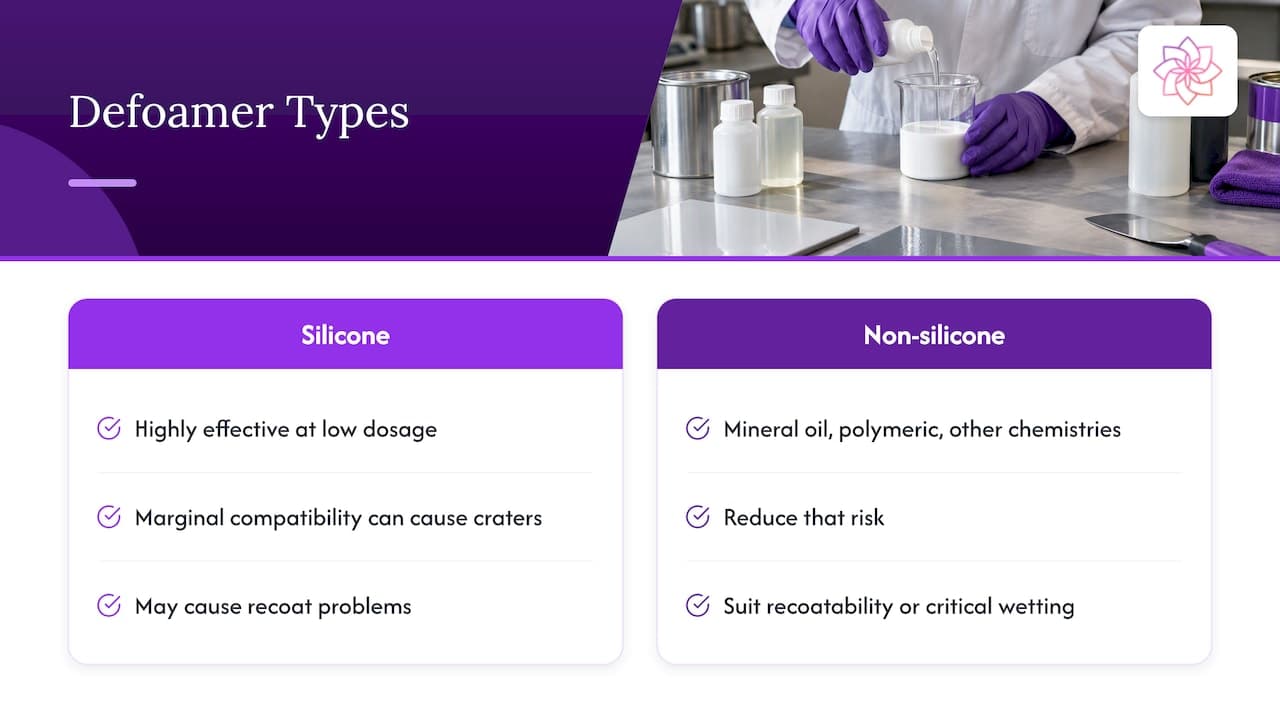
Les antimousses agissent en pénétrant dans la lamelle de la bulle, en la traversant et en la déstabilisant, de sorte que l'air entraîné coalesce et s'échappe. Les antimousses siliconés sont généralement très efficaces à faible dose mais peuvent contribuer à des cratères ou à des problèmes de recouvrement lorsque la compatibilité est limite. Les antimousses sans silicone, à base d'huile minérale, de polymères ou d'autres chimies, réduisent ce risque et conviennent aux applications où la recouvrabilité ou un mouillage critique est en jeu. Le choix dépend du système résineux, du taux de pigment, de la méthode d'application et du cycle de cuisson. Les gammes ASTRA DF et ASTRA DF NS font partie de l'offre ASTRA et sont destinées à couvrir les options siliconées et sans silicone.
Le dosage et le point d'incorporation comptent tous deux. Un antimousse ajouté au broyage maîtrise la mousse pendant la dispersion, tandis qu'un ajout postérieur dans la dilution traite la mousse générée au remplissage et à l'application. Le surdosage d'un antimousse peu compatible peut créer les défauts de surface qu'il était censé prévenir ; des études en escalier sur une plage de dosage sont donc la démarche saine.
Efficacité du dispersant et contrôle de la viscosité
Un dispersant qui mouille et stabilise efficacement le pigment permet une viscosité de broyage plus faible et un taux de pigment plus élevé, avec moins d'air piégé dans les agglomérats. Un pigment mal dispersé retient de l'air à la surface des particules, et cet air est libéré à l'application. Une défloculation efficace améliore aussi l'écoulement et le nivellement, ce qui laisse au film plus de temps pour refermer les petits défauts. La gamme ASTRA DISP intervient à cette étape du procédé.
Rhéologie et fenêtre de nivellement
Un profil rhéologique qui récupère trop vite après cisaillement fige les bulles et les irrégularités de surface en place. Un profil présentant un écoulement à faible cisaillement suffisant laisse le film se niveler et se dégazer avant que la structure ne se reconstruise. Les modificateurs rhéologiques sont donc réglés en fonction du temps d'évaporation et de l'épaisseur de film de l'application visée, et non choisis isolément.
Équilibre des solvants et cinétique de formation du film
Pour les systèmes à solvant, le profil d'évaporation du mélange détermine combien de temps la surface reste ouverte. Remplacer une partie d'un solvant rapide par un retardateur plus lent peut allonger la fenêtre de libération sans changer le système résineux. La compatibilité du solvant avec la résine compte aussi, car les solvants incompatibles figurent parmi les causes citées dans le guide Products Finishing.
Correction des piqûres sur les finitions existantes
Pour un film cuit présentant des piqûres, la correction dépend de la profondeur et du service. En peinture liquide, la réparation établie consiste à poncer et à refaire la finition après avoir identifié et supprimé la cause, faute de quoi le défaut réapparaîtra. En revêtement poudre, la correction passe généralement par un ajustement de l'épaisseur de film, des paramètres de cuisson ou du traitement du support, puis par un nouveau revêtement selon les recommandations du fournisseur de poudre. Refaire le revêtement sans changer les conditions qui ont produit le défaut le reproduit généralement, parfois avec une densité plus élevée.
Accompagnement sur mesure en additifs par ASTRA Chemical
Astra Chemical fabrique des dispersants, des antimousses siliconés et sans silicone, des modificateurs rhéologiques et des additifs fonctionnels pour revêtements, adhésifs, encres, plastiques et composites. L'entreprise accompagne les formulateurs par la consultation technique, les demandes d'échantillons et les conseils de formulation sur mesure, et indique que son travail de qualification s'appuie sur le laboratoire. Les équipes confrontées à un problème persistant de piqûres ou de micro-mousse peuvent consulter la gamme complète ASTRA pour associer la chimie au système résineux et à la méthode d'application, ou contacter l'équipe technique via le site Astra Chemical pour demander des échantillons en vue d'une étude en escalier.
La sélection de produits pour un système donné gagne à s'appuyer sur un protocole d'essai défini : le système résineux et pigmentaire, l'équipement de mélange, la méthode d'application, la plage d'épaisseur de film et le cycle de cuisson. Fournir ces détails dès le départ raccourcit le cycle de qualification.
Point de vue du laboratoire de formulation
Dans notre expérience des investigations de défauts, le piqûrage est souvent traité au mauvais stade. Les variables de procédé telles que la qualité de l'air, l'évaporation et l'épaisseur de film méritent d'être vérifiées en premier, et un essai sur panneau propre est le moyen le plus rapide d'établir si la cause racine se situe dans la formulation.
Lorsque c'est le cas, le système d'additifs est rarement un problème à composant unique. Antimousse, dispersant et modificateur rhéologique interagissent : un dispersant qui abaisse la viscosité de broyage change la façon dont l'air est libéré, et un profil rhéologique détermine combien de temps cette libération peut se poursuivre. C'est pourquoi nous recommandons d'évaluer les trois ensemble, avec des gammes de dosage et une plage d'épaisseur de film maîtrisée, plutôt que d'ajuster un additif isolément.
Notre approche consiste à associer des options d'antimousses siliconés et sans silicone à un choix de dispersants et de rhéologie, soutenu par la qualification en laboratoire et la constance d'un lot à l'autre. L'objectif est une performance comparable aux marques premium à un coût d'usage total inférieur, obtenue par un dosage optimisé plutôt que par un taux de charge plus élevé.
Astra R&D Team
FAQ
Quelles sont les causes des piqûres dans la peinture ?
Les causes les plus courantes sont le solvant piégé sous une surface qui forme une peau trop vite, l'humidité dans l'air d'atomisation du pistolet, une épaisseur de film excessive, un temps d'évaporation trop court, des solvants incompatibles et un gaz s'échappant de supports poreux. L'air entraîné, stabilisé par les tensioactifs dans le film humide, peut aussi apparaître sous forme de piqûres après séchage. Products Finishing recense ces causes pour l'application au pistolet.
Quelles sont les causes des piqûres en revêtement poudre ?
Les contaminants dans l'air comprimé, une épaisseur de film excessive, des températures d'étuve ou des temps de cuisson inappropriés et des supports poreux sont les causes usuelles, selon le guide de dépannage TCI Powder. Contrôler le point de rosée de l'air, mesurer l'épaisseur de film et profiler l'étuve sont les premières étapes.
Comment prévenir les piqûres en revêtement poudre ?
Utiliser un air comprimé à faible point de rosée et sans huile, vérifier le cycle de cuisson avec un profileur d'étuve, maintenir l'épaisseur de film dans la plage de la fiche technique et prétraiter ou dégazer les pièces poreuses. Le Powder Coating Institute indique comme cible pour l'air comprimé un point de rosée d'au moins 35°F et moins de 0,1 ppm d'huile ou de contaminants.
En quoi les piqûres diffèrent-elles des cratères et des fisheyes ?
Les piqûres sont de petits vides causés principalement par un gaz ou un solvant qui s'échappe, ou par de l'air piégé. Les cratères et les fisheyes sont causés principalement par une contamination de surface qui crée des différences locales de tension superficielle, si bien que le film se rétracte autour du point contaminé. Le remède aux piqûres concerne le séchage et le dégazage, tandis que le remède aux cratères concerne la propreté et le mouillage.
Un antimousse peut-il éliminer les piqûres ?
Un antimousse peut éliminer les piqûres qui proviennent d'air entraîné ou stabilisé dans le film humide. Il ne peut pas corriger les piqûres causées par le dégazage du support, un air contaminé ou une épaisseur de film excessive, qui exigent des changements de procédé. Un essai sur panneau propre montre quel cas s'applique.
Sources
- Glossary of Terms, Powder Coating Institute
- Frequently Asked Questions, Powder Coating Institute
- Troubleshooting Guide, Sherwin-Williams
- Pinholes in Paint Film, Products Finishing
- Guide to the Application and Troubleshooting of Electrostatic Powder Coatings, TCI Powder
- Standard for Visual Evaluation of Pinholes in a Concrete or Masonry Coating, AMPP
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.