Formulateurs et approvisionnement : 3 correctifs prêts pour l'usine pour la libération d'air dans l'époxy
La libération d'air dans la résine époxy est la propriété de formulation et de procédé qui détermine si l'air piégé s'échappe pendant le mélange et la cure ou devient un vide permanent. Trois leviers corrigent une mauvaise libération d'air : contrôler la viscosité et le profil de cure pour que les bulles aient le temps de remonter, incorporer un additif interne de libération d'air compatible, et resserrer les contrôles de procédé et de mélange pour limiter l'enrôlement d'air dès le départ. Les fournisseurs d'additifs développent et qualifient typiquement des systèmes d'additifs pour exactement ce problème, et les formulateurs évaluant une correction sont invités à demander des échantillons pour essai.
La libération d'air dans la résine époxy est la propriété de formulation et de procédé qui détermine si l'air piégé s'échappe pendant le mélange et la cure ou devient un vide permanent. Trois leviers corrigent une mauvaise libération d'air : contrôler la viscosité et le profil de cure pour que les bulles aient le temps de remonter, incorporer un additif interne de libération d'air compatible, et resserrer les contrôles de procédé et de mélange pour limiter l'enrôlement d'air dès le départ. Les fournisseurs d'additifs développent et qualifient typiquement des systèmes d'additifs pour exactement ce problème, et les formulateurs évaluant une correction sont invités à demander des échantillons pour essai.
TL;DR :
- L'efficacité de la libération d'air dépend du contrôle du timing de cure, de la viscosité de procédé et de l'utilisation d'additifs internes compatibles, et non simplement de l'application d'agents de démoulage externes.
- Le temps de pré-cure et le profil de viscosité sont critiques, car ils déterminent si les bulles piégées s'échappent ou sont figées pendant la gélification.
- Des tests de compatibilité pour des systèmes époxy et durcisseur spécifiques sont essentiels, car aucun additif universel ne fonctionne sur toutes les formulations.
- Une qualification appropriée implique la coulée de panneaux d'essai dans des conditions proches de la production et l'évaluation de la taille, de la distribution et de la porosité des bulles sur des coupes transversales.
- L'ajustement de l'ordre de mélange, du dosage et des paramètres de procédé, incluant la température de moule et les taux de cisaillement, est nécessaire pour maintenir une libération d'air cohérente en fabrication.
Table des matières
- Mécanismes qui régissent la libération d'air dans les systèmes époxy
- Approches de libération d'air interne versus externe
- Sélection et qualification d'un additif de libération d'air pour votre formulation
- Liste de contrôle de production pour l'ordre de mélange, le dosage et le QC
- Pourquoi une sélection d'additif sur mesure surpasse un démoussant générique
- Additifs Astra pour la libération d'air et prochaines étapes
- Sources
- FAQ
Mécanismes qui régissent la libération d'air dans les systèmes époxy
La libération d'air est une course contre la gélification. À mesure qu'un système époxy avance vers le gel, la viscosité grimpe et la fenêtre de remontée des bulles se rétrécit, donc la cinétique de cure et la viscosité de mélange initiale fixent ensemble combien d'air piégé a le temps de s'échapper avant que le réseau ne le verrouille en place. Des recherches sur les systèmes époxy-carbamate mousse ont trouvé que le temps de pré-cure et le profil de viscosité changeaient la taille et l'homogénéité des cellules, confirmant que la fenêtre de procédé, et non seulement la chimie, dicte si le gaz s'échappe proprement ou se fige dans la matrice (MDPI).
L'énergie de surface à l'interface résine-air gouverne la facilité avec laquelle une bulle se détache une fois qu'elle atteint la surface. Un film à tension superficielle élevée peut piéger une bulle à la limite même après qu'elle a remonté, ce qui explique que le comportement de mouillage compte autant que la viscosité en masse.
Les modificateurs de rhéologie compliquent encore ce tableau. Les agents thixotropiques qui construisent une structure au repos peuvent suspendre une bulle en place, l'empêchant de remonter du tout, tandis que les mêmes modificateurs peuvent améliorer le nivellement une fois le cisaillement supprimé. L'effet net dépend de la rapidité avec laquelle la structure se reconstruit après le mélange.
Les conditions de procédé composent ou compensent tout ce qui précède :
- Un cisaillement élevé pendant le mélange introduit plus d'air qu'il n'en retire, donc la vitesse de mélangeur et la géométrie de lame affectent directement la charge de bulles initiale.
- Une température élevée abaisse la viscosité et accélère la remontée des bulles, mais accélère aussi la gélification, donc le timing doit être équilibré.
- La pression de moule ou d'outillage peut soit forcer l'air dans la résine, soit aider à son échappement, selon où elle est appliquée dans le cycle de cure.
Approches de libération d'air interne versus externe
Les additifs internes de libération d'air, démousseurs silicone et non silicone inclus, agissent en déstabilisant le film autour d'une microbulle afin qu'elle coalesce avec les bulles voisines et remonte plus vite, ou en abaissant la tension superficielle locale afin que l'air piégé puisse se détacher à la surface. Les agents de démoulage externes et semi-permanents, en revanche, sont appliqués à la surface du moule plutôt qu'à la résine, formant un film inerte qui gouverne la force de démoulage plutôt que l'échappement d'air interne.
- Additifs internes sont mélangés directement dans la résine, ce qui supprime entièrement l'étape de revêtement de moule et les rend adaptés à une fabrication automatisée et à grand volume où la cohérence entre les pièces compte plus que le réglage fin de chaque surface de moule.
- Agents de démoulage externes et semi-permanents sont pulvérisés ou essuyés sur l'outillage et forment un film de démoulage réticulé ; une revue de la chimie de démoulage interne et externe a trouvé que ces films peuvent réduire le besoin d'application répétée, mais la méthode de pulvérisation, la chaleur et le temps d'évaporation affectent tous leurs performances, et les versions à base d'eau nécessitent souvent des moules chauffés pour fonctionner comme prévu (SciIndeks).
- Les compromis entre les deux apparaissent dans la force d'arrachement et la finition de surface : la même revue a rapporté que les agents internes mélangés à de faibles pourcentages en volume produisaient des changements mesurables de force de démoulage, seuls certaines chimies internes égalant la performance des agents externes à des charges plus élevées.
Parce que les agents internes et externes se comportent différemment à travers les systèmes de résine et de durcisseur, la même source conclut qu'aucun agent de démoulage universel n'existe, ce qui fait de la compatibilité avec la formulation spécifique une exigence plutôt qu'une formalité. Les pièces moulées avec des cycles de démoulage contrôlés favorisent généralement le démoulage externe ou semi-permanent, tandis que les procédés continus ou automatisés favorisent la voie interne une fois la compatibilité confirmée.
Sélection et qualification d'un additif de libération d'air pour votre formulation
La sélection commence par la compatibilité chimique : un additif doit survivre au contact avec la résine époxy et le durcisseur spécifiques sans interférer avec la réticulation. Les démousseurs silicone ont tendance à offrir une performance de libération d'air forte à faible dosage mais portent un risque plus élevé de défauts de surface tels que des yeux de poisson ou une perte d'adhérence de recouvrement, tandis que les chimies non siliconées troquent une partie de l'efficacité contre un profil de risque plus faible dans les systèmes multicouche. La teneur en matières solides et le profil de COV comptent pour des raisons réglementaires et de formation de film, et le dosage de départ tombe typiquement dans une faible plage en pourcentage qui est ensuite affinée par les tests plutôt que supposée à partir d'une fiche technique, un point traité plus en profondeur dans le guide de sélection d'additifs pour systèmes époxy.
La qualification en petits lots devrait suivre un protocole fixe afin que les résultats soient comparables entre les essais :
- Mélangez à un taux de cisaillement et à une température contrôlés qui reflètent le procédé de production prévu.
- Couliez un panneau ou un bloc d'essai et inspectez-le visuellement et sous grossissement pour la taille et la distribution des bulles.
- Mesurez la porosité ou la surface des vides sur une coupe transversale durcie plutôt qu'en vous fiant seulement à l'apparence de surface.
La recherche sur l'époxy à cure rapide offre une mise en garde à intégrer dans tout protocole : ajouter une petite quantité d'agent de démoulage interne a retardé une étape précoce de la réaction de cure, même si le degré de cure final est sorti similaire (Wiley Online Library). Ce type de décalage peut déplacer le timing de démoulage sur une ligne de production même lorsque la pièce finie semble indifférente.
Les critères d'acceptation devraient être fixés avant le début des tests, et non après : un pourcentage de surface de vides cible sur coupe transversale, une norme de finition de surface que le revêtement ou le stratifié doit respecter, et une force de démoulage maximale si la pièce sera démoulée d'un moule. Surveillez la perte d'adhérence, le retard de cure ou le bloom pendant la qualification, car chacun pointe vers un additif interagissant avec la chimie de cure plutôt qu'avec l'air piégé seul.
Conseil pro : Exécutez le panneau de qualification aux températures les plus froides et les plus chaudes que la ligne de production rencontre réellement, et non seulement à l'ambiante, car la viscosité et le timing de cure varient le plus aux extrêmes.
Liste de contrôle de production pour l'ordre de mélange, le dosage et le QC
Déplacer un additif qualifié en production signifie verrouiller la séquence et les points de contrôle qui gardent les résultats reproductibles.
- Ajoutez l'additif de libération d'air tôt dans la séquence de mélange, avant les étapes de dispersion à cisaillement élevé, afin qu'il ait le temps de se distribuer avant que la viscosité ne monte.
- Utilisez une incorporation à faible cisaillement partout où la formulation le permet, puisque le mélange à grande vitesse réintroduit l'air que l'additif est censé retirer.
- Démarrez la qualification du dosage à la borne basse de la plage testée et ajustez vers le haut seulement si la surface de vides dépasse la cible d'acceptation.
- Surveillez la viscosité, la durée de vie en pot et la température ou pression de moule à des intervalles définis, et non seulement au démarrage du lot, car la dérive pendant un long cycle de cure peut rouvrir le problème de libération d'air.
- Contactez le support technique du fournisseur avant de passer à l'échelle un nouveau dosage au-delà du lot pilote, particulièrement pour les systèmes à cure rapide où de petits changements d'additif déplacent la cinétique de cure.
L'échantillonnage QC devrait prélever au début, au milieu et à la fin d'une course de production, en vérifiant visuellement, sous grossissement, et contre un seuil de densité ou de porosité défini pendant la qualification. Un lot qui échoue devrait être retenu et tracé jusqu'à l'ordre de mélange ou l'historique de cisaillement avant que le dosage ne soit de nouveau ajusté.
Conseil pro : Journalisez la température de moule au point de coulée, et non seulement au début du quart de travail, car la dérive ambiante à travers une journée de production est une source courante de résultats de vides incohérents.
Pourquoi une sélection d'additif sur mesure surpasse un démoussant générique
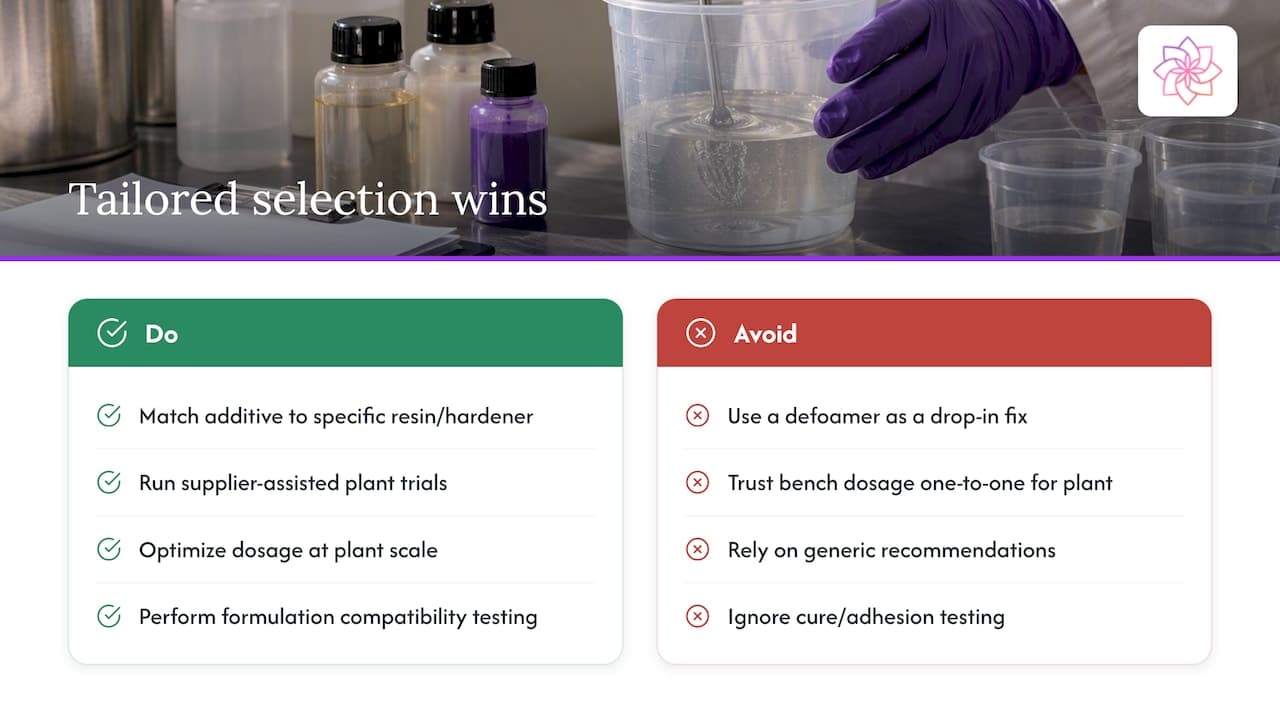
Aucun additif de libération d'air unique ne performe de façon cohérente sur chaque combinaison de résine époxy et de durcisseur, une conclusion confirmée par des recherches montrant que la concentration et la chimie déplacent toutes deux la performance d'un système de résine à l'autre (SciIndeks). Traiter un additif comme une solution clé en main sans l'adapter à la formulation spécifique invite aux retards de cure et aux problèmes d'adhérence documentés dans les systèmes à cure rapide.
Les essais assistés par fournisseur raccourcissent la distance entre un résultat de laboratoire prometteur et un lot de production reproductible, puisque l'optimisation du dosage sur un échantillon de banc se transfère rarement un-pour-un au mélange et au cisaillement à l'échelle usine. Certaines équipes R&D partent de cette prémisse : des tests de compatibilité spécifiques à la formulation, et non une recommandation universelle, sont ce qui comble l'écart entre une fiche technique de démoussant et une pièce sans défaut.
— Astra R&D Team
Additifs Astra pour la libération d'air et prochaines étapes
Certaines familles de produits chimiques spécialisées sont construites autour du problème de compatibilité que la qualification continue de faire ressortir. Les démousseurs silicone et non silicone ciblent directement la libération d'air interne, donnant aux formulateurs un choix selon la sensibilité de finition de surface et les exigences de recouvrement. Les modificateurs de rhéologie façonnent la fenêtre de viscosité qui contrôle le temps dont l'air piégé dispose pour s'échapper avant la gélification, et les dispersants améliorent le mouillage et la dispersion, ce qui affecte la propreté avec laquelle une bulle se détache à la surface une fois remontée. Ensemble, ces types d'additifs traitent les mécanismes derrière la libération d'air plutôt que de la traiter comme un problème d'additif unique.
Astra Chemical soutient la qualification avec des consultations techniques et des programmes d'échantillons dimensionnés pour des tests en petits lots avant qu'un dosage passe à l'échelle pilote. Les équipes de formulation et d'approvisionnement évaluant une correction pour l'air piégé peuvent demander des échantillons et un support technique pour commencer des tests de compatibilité sur leur propre système de résine et de durcisseur.
Sources
- Résine époxy et agents de démoulage partie I : influence des agents de démoulage externes et internes sur les propriétés adhésives de la résine époxy
- Adapter les mousses de résine époxy par pré-cure avec des durcisseurs amines purs et leurs carbamates dérivés
- Une nouvelle résine époxy à cure rapide avec agent de démoulage interne
FAQ
Que signifie « libération d'air » dans une formulation époxy ?
La libération d'air décrit la facilité avec laquelle un système de résine laisse l'air piégé s'échapper pendant le mélange et la cure plutôt que de devenir un vide fixe dans la pièce finie. C'est une propriété de formulation et de procédé contrôlée par la viscosité, l'énergie de surface et la chimie des additifs, et non une étape de nettoyage ponctuelle.
Un démoussant silicone ou non silicone est-il meilleur pour la libération d'air ?
Aucune chimie n'est universellement meilleure : les démousseurs silicone tels que ASTRA DF® fonctionnent souvent à un dosage plus faible mais portent un risque plus élevé de défauts de surface tels que des yeux de poisson, tandis que les options non siliconées telles que ASTRA DF NS® troquent une partie de l'efficacité contre une meilleure adhérence de recouvrement. Le bon choix dépend de tests de compatibilité avec le système spécifique de résine et de durcisseur, puisqu'aucun agent de démoulage universel n'existe à travers toutes les chimies époxy (SciIndeks).
Quelle quantité d'additif interne de libération d'air dois-je utiliser au départ ?
La qualification démarre typiquement à la borne basse de la plage de dosage recommandée par le fournisseur et monte seulement si la surface de vides sur un panneau d'essai dépasse la cible d'acceptation. Les systèmes à cure rapide nécessitent une prudence particulière, puisque la recherche a trouvé que de petites quantités d'agent de démoulage interne ont retardé une étape précoce de la réaction de cure (Wiley Online Library).
Quels contrôles de laboratoire confirment qu'un additif de libération d'air fonctionne ?
Un panneau en petits lots coulé sous cisaillement et température représentatifs de la production, puis inspecté visuellement, sous grossissement, et en mesurant la porosité ou la surface des vides sur une coupe transversale, est le contrôle de qualification standard. Le retard de cure, la perte d'adhérence ou le bloom pendant ce même panneau signalent que l'additif interagit avec la chimie de cure plutôt que de ne traiter que l'air piégé.
Les agents de démoulage externes aident-ils à la libération d'air à l'intérieur de la résine ?
Les agents de démoulage externes et semi-permanents sont appliqués aux surfaces de moule et gouvernent principalement la force de démoulage et le film de surface, et non le comportement de libération d'air interne de la résine elle-même. Réduire l'air piégé dans la résine mélangée nécessite un additif interne ou un changement de viscosité et de contrôles de mélange, parallèlement à tout agent de démoulage externe utilisé pour le démoulage (SciIndeks).
Recommandé
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.