Prévenir la floculation des pigments pour les formulateurs : le playbook en 4 étapes d'Astra
La floculation des pigments cesse lorsque trois contrôles agissent de concert : un mouillage correct pour chasser l'air et ouvrir les agglomérats, une chimie de dispersant suffisamment bien ancrée pour maintenir les particules à distance, et un réseau rhéologique qui les maintient en suspension une fois séparées. Si un lot présente les premiers signes de floculation, effectuez d'abord une vérification du mouillage, puis un test rapide de cisaillement et de redispersion, puis un court test de stabilité accélérée avant de toucher au dosage.
La floculation des pigments cesse lorsque trois contrôles agissent de concert : un mouillage correct pour chasser l'air et ouvrir les agglomérats, une chimie de dispersant suffisamment bien ancrée pour maintenir les particules à distance, et un réseau rhéologique qui les maintient en suspension une fois séparées. Si un lot présente les premiers signes de floculation, effectuez d'abord une vérification du mouillage, puis un test rapide de cisaillement et de redispersion, puis un court test de stabilité accélérée avant de toucher au dosage.
TL;DR :
- Un mouillage correct, l'ancrage du dispersant et le réseau rhéologique agissent ensemble pour prévenir la floculation des pigments : une défaillance initiale du mouillage ne peut donc pas être corrigée par les seuls modificateurs rhéologiques.
- Le choix du dispersant repose sur l'adaptation du groupe d'ancrage à la chimie du pigment, la surface spécifique et la polarité du milieu déterminant si la stabilisation stérique ou électrostatique est la plus efficace.
- Des facteurs environnementaux tels que le pH, la force ionique, la température et la polarité du milieu peuvent affaiblir la stabilisation, ce qui rend les approches stériques généralement plus fiables dans des conditions de stockage et d'application variables.
- Des tests rapides comme la redispersion sous cisaillement doux et la surveillance de la viscosité à faible cisaillement peuvent détecter une floculation précoce, tandis que des tests de stockage accéléré plus longs prédisent mieux la stabilité à long terme.
- Corriger la floculation exige de traiter d'abord les problèmes de mouillage et de dispersion, les modificateurs rhéologiques n'étant utilisés qu'après avoir confirmé que les particules sont bien séparées et stabilisées.
Table des matières
- Qu'est-ce qui provoque la floculation des pigments et comment l'éviter ?
- Comment choisir le bon dispersant et l'agent mouillant ?
- Comment les agents anti-sédimentation empêchent-ils la sédimentation des pigments ?
- Quels contrôles de procédé préviennent le choc des pigments lors du passage à l'échelle ?
- Comment tester la floculation des pigments avant l'expédition ?
- Quel est le moyen le plus rapide de corriger la floculation une fois qu'elle apparaît ?
- Diagnostic du risque de floculation par l'équipe R&D d'Astra, du laboratoire à l'usine
- Comment la température, le pH et la force ionique affectent-ils la stabilité des pigments ?
- Comment le choix du solvant ou du milieu affecte-t-il la dispersion des pigments ?
- Pourquoi les différents types de pigments floculent-ils différemment ?
- Quelles techniques de formulation préviennent la floculation au-delà des dispersants ?
- Les modifications du traitement de surface peuvent-elles améliorer la résistance à la floculation ?
- Quelles conditions de stockage préviennent la floculation des pigments à long terme ?
- Le point de vue de l'équipe R&D d'Astra : ce qui distingue réellement les lots stables des lots défaillants
- Choisir les additifs Astra-chemical adaptés à votre stratégie de stabilisation
- Sources
- FAQ
Qu'est-ce qui provoque la floculation des pigments et comment l'éviter ?
La floculation se produit parce que l'attraction de van der Waals entre les particules de pigment est plus forte que l'énergie thermique qui les maintient séparées. Livrées à elles-mêmes, les particules dérivent les unes vers les autres, s'agglutinent et sédimentent. Pour l'éviter, il faut introduire une force répulsive suffisamment forte pour vaincre cette attraction, et les formulateurs disposent exactement de deux mécanismes parmi lesquels choisir.
La stabilisation stérique repose sur une couche polymère adsorbée à la surface du pigment, bloquant physiquement le contact entre les particules. Cette approche est largement considérée comme le principe le plus sûr pour prévenir la floculation des pigments, aussi bien dans les systèmes solvantés qu'en phase aqueuse, notamment parce qu'elle reste robuste face à la contamination par électrolytes et aux variations de pH.
La stabilisation électrostatique consiste à conférer aux particules des charges de surface identiques qui se repoussent mutuellement. Elle donne de bons résultats dans les systèmes de forte polarité, mais la répulsion des charges dépend fortement du pH et de la force ionique, ce qui en fait un choix moins indulgent en dehors des formulations aqueuses strictement contrôlées.
- Systèmes apolaires ou solvantés : la stabilisation stérique l'emporte presque toujours
- Systèmes aqueux à pH stable et à faible charge électrolytique : la stabilisation électrostatique peut bien fonctionner et coûter moins cher
- Systèmes aqueux mixtes ou à électrolytes variables : les dispersants stériques ou hybrides stérique/électrostatique offrent des performances plus constantes
- Pigments inorganiques de forte polarité : ils répondent souvent mieux aux approches électrostatiques si les conditions de formulation sont étroitement maîtrisées
C'est la chimie de surface propre au pigment, combinée à la polarité de votre milieu, qui détermine le mécanisme vous garantissant réellement un contrôle stable de la dispersion.
Comment choisir le bon dispersant et l'agent mouillant ?
Le choix d'un dispersant commence par le groupe d'ancrage, et non par le squelette polymère. L'ancrage détermine si le dispersant reste réellement fixé à la surface du pigment sous contrainte mécanique et thermique, et un dispersant mal ancré échoue quelle que soit sa masse moléculaire.
- Adaptez l'ancrage à la surface. Les groupes fonctionnels amine s'ancrent efficacement sur les surfaces acides des pigments, courantes dans les systèmes apolaires et solvantés ; les ancrages carboxylate conviennent aux pigments oxydes basiques comme le dioxyde de titane et l'oxyde de zinc ; les esters phosphatés fonctionnent bien sur les paillettes métalliques et certains inorganiques ; les ancrages silanes se lient de manière covalente aux charges à base de silice et aux pigments traités.
- Concevez la couche répulsive. Un dispersant polymérique nécessite un segment d'ancrage plus des chaînes latérales solvatantes ou un squelette greffé qui s'étend dans le milieu, créant la barrière stérique physique qui maintient les particules à distance.
- Séquençez correctement le mouillage. Ajoutez d'abord l'agent mouillant pour chasser l'air et pénétrer les agglomérats, enchaînez avec le dispersant pendant la pré-dispersion, puis appliquez un broyage à haut cisaillement. Inverser cet ordre emprisonne des poches d'air qu'aucun cisaillement ne peut éliminer complètement.
- Calculez le dosage à partir de la surface spécifique, pas du seul poids. Estimez la surface spécifique du pigment (à partir de la fiche technique du fournisseur ou d'une mesure BET), puis appliquez un facteur de couverture typique de cette chimie de dispersant, généralement 0,3 à 1,5 milligrammes de dispersant par mètre carré de surface de pigment selon la solidité de l'ancrage et la taille du polymère.
Les noirs de carbone à particules fines peuvent en exiger encore plus en raison de leur surface spécifique extrême.
Astuce de pro : Un dispersant de masse moléculaire plus faible, bien ancré et doté de fortes chaînes solvatantes, surpasse fréquemment un polymère de masse moléculaire élevé qui s'adsorbe mal. C'est la solidité de l'ancrage, et non la masse, qui maintient la dispersion.
Pour aller plus loin sur la chimie de l'ancrage et découvrir en détail le calcul du dosage par classe de pigments, consultez le guide de sélection et de dosage des dispersants d'Astra-chemical.
Comment les agents anti-sédimentation empêchent-ils la sédimentation des pigments ?
Les modificateurs rhéologiques préviennent la sédimentation en construisant au repos un réseau tridimensionnel réversible, qui génère un seuil d'écoulement suffisant pour maintenir les particules de pigment en suspension, puis se rompt sous cisaillement afin que le revêtement continue de couler et de se niveler normalement pendant l'application.
- La silice pyrogénée construit un réseau par liaisons hydrogène entre les groupes silanols, efficace dans les systèmes solvantés.
- Les argiles smectiques et les structures en plaquettes créent une structure en maison de cartes qui résiste à la sédimentation mais peut affecter le brillant en cas de surdosage.
- Les épaississants polymères associatifs agissent par enchevêtrement moléculaire réversible, courants dans les revêtements aqueux.
- La cellulose microfibrillée (MFC) forme un réseau fibreux offrant de solides performances anti-sédimentation à de faibles taux d'ajout.
- La gomme xanthane offre un comportement pseudoplastique utile lorsque l'effet rhofluidifiant à faible coût compte plus que le seuil d'écoulement maximal.
Les agents anti-sédimentation qui créent ce réseau réversible peuvent prévenir la sédimentation à des dosages inférieurs à 1 % lorsqu'ils sont correctement adaptés au système. Adaptez le modificateur au mode de défaillance réel : une sédimentation molle et redispersible appelle un générateur de seuil d'écoulement modéré, tandis que le coulage sur les surfaces verticales ou le dégoulinage pendant l'application exige un réseau anti-affaissement plus puissant avec une viscosité à faible cisaillement plus élevée.
La compatibilité mérite ici toute votre attention. Certains thixotropes et dispersants interagissent négativement, et cette interaction peut déstabiliser une dispersion qui, testée seule, se comportait très bien. Testez toujours le thixotrope et le dispersant ensemble, au dosage de production, avant de finaliser une formulation.
Quels contrôles de procédé préviennent le choc des pigments lors du passage à l'échelle ?
L'ordre des opérations compte autant que la chimie. Mouillage, séparation et stabilisation constituent trois étapes successives de la dispersion des pigments, et sauter ou bâcler la première étape produit généralement une sédimentation dure qu'aucun modificateur rhéologique ne peut corriger ensuite.
- Mouillez d'abord. Ajoutez l'agent mouillant au véhicule de dilution avant l'introduction du pigment, afin que l'air de surface soit chassé au moment où les particules entrent dans le mélange.
- Ajoutez le dispersant pendant la pré-dispersion. C'est à ce moment que les groupes d'ancrage ont le meilleur accès à une surface de pigment fraîchement mouillée.
- Broyez à haut cisaillement jusqu'à la taille de particule cible. Un broyage insuffisant laisse des agglomérats qu'aucune dose de dispersant ne pourra séparer ensuite. Surveillez une force tinctoriale faible et une viscosité qui grimpe dans les jours suivants : ce sont des signes avant-coureurs d'un broyage incomplet.
- Diluez et complétez avec précaution. Ajoutez le solvant ou l'eau progressivement pour éviter de choquer la dispersion par une bascule brutale de polarité ou de force ionique.
Lors du passage à l'échelle, prélévez des échantillons à la sortie du broyeur, après la dilution et après le transfert en cuve, car chaque transition est un point où l'historique de cisaillement et le changement de température peuvent déclencher un choc des pigments. Alignez le programme de mélange de l'usine (vitesse de lame, temps de maintien) sur le procédé de laboratoire qui a produit votre taille de particule cible et votre force tinctoriale, et non sur une simple viscosité cible, car la viscosité peut sembler correcte alors que la qualité de la dispersion a déjà dérivé.
Comment tester la floculation des pigments avant l'expédition ?
Confirmer la stabilité avant l'expédition d'un lot signifie exécuter une courte série de contrôles priorisés plutôt qu'une simple lecture de viscosité conforme/non conforme.
- Profil de viscosité à faible cisaillement : une tendance à la hausse sur des heures ou des jours signale une floculation naissante, même si le lot paraît visuellement correct.
- Comparaison de la force tinctoriale : une baisse par rapport à un standard connu indique des agglomérats qui se reforment ou un broyage initial incomplet.
- Redispersion visuelle après cisaillement doux : un gâteau dur au fond du récipient qui résiste à une agitation à la spatule révèle un échec de mouillage ou de stabilisation, et pas seulement une sédimentation.
- Cyclage thermique et gel/dégel : ces tests accélérés prédisent le comportement en stockage à long terme bien plus vite que le seul stockage sur étagère.
- Sédimentation en centrifugeuse : elle comprime des mois de sédimentation gravitaire en quelques heures et révèle quelles formulations se sépareront en premier.
Pour les systèmes électrostatiques, ajoutez une mesure du potentiel zêta pour confirmer que l'amplitude des charges se maintient à votre pH cible. La taille des particules par diffusion dynamique de la lumière (DLS) ou par diffraction laser complète le tableau en suivant si la taille des particules augmente insidieusement entre la production et la livraison.
Quel est le moyen le plus rapide de corriger la floculation une fois qu'elle apparaît ?
Un triage structuré fait gagner bien plus de temps que de deviner une correction. Les symptômes de sédimentation se répartissent en trois catégories de défaillance distinctes : les échecs de mouillage se manifestent par une sédimentation rapide et dure en quelques jours ; les échecs de stabilisation apparaissent comme une sédimentation modérée sur plusieurs semaines ; les échecs rhéologiques se présentent comme une sédimentation molle qui se redisperse facilement avec une légère agitation.
- Vérifiez d'abord le mouillage. Une sédimentation rapide et dure, figée en gâteau, remonte presque toujours à cela, et non au dispersant.
- Reprenez le broyage si la taille de particule est hors cible. Aucun ajout de dispersant ne corrige des agglomérats qui n'ont jamais été séparés.
- Purgez ou augmentez le dosage du dispersant si le broyage et le mouillage sont tous deux conformes mais qu'une sédimentation modérée se développe tout de même sur plusieurs semaines.
- Ajustez le pH ou la concentration en électrolytes pour les systèmes stabilisés électrostatiquement présentant une instabilité liée aux charges.
- Ajoutez ou augmentez un thixotrope uniquement après avoir confirmé que le pigment lui-même est correctement stabilisé, jamais en substitut à la correction du mouillage ou de la dispersion.
Astuce de pro : Ne recourez jamais à davantage de modificateur rhéologique pour masquer un échec de mouillage ou de dispersion. Cela masque le symptôme temporairement et aggrave souvent l'agglomération sous-jacente une fois que le réseau se rompt sous cisaillement.
Lorsque les corrections au niveau du laboratoire ne résolvent pas le problème en une ou deux itérations, passez à l'analyse de la chimie de surface ou envoyez un échantillon à la R&D. Un changement de traitement de surface du pigment par un fournisseur, même sur un grade qui paraît identique sur le papier, peut briser silencieusement une relation d'ancrage qui fonctionnait depuis des années.
Diagnostic du risque de floculation par l'équipe R&D d'Astra, du laboratoire à l'usine
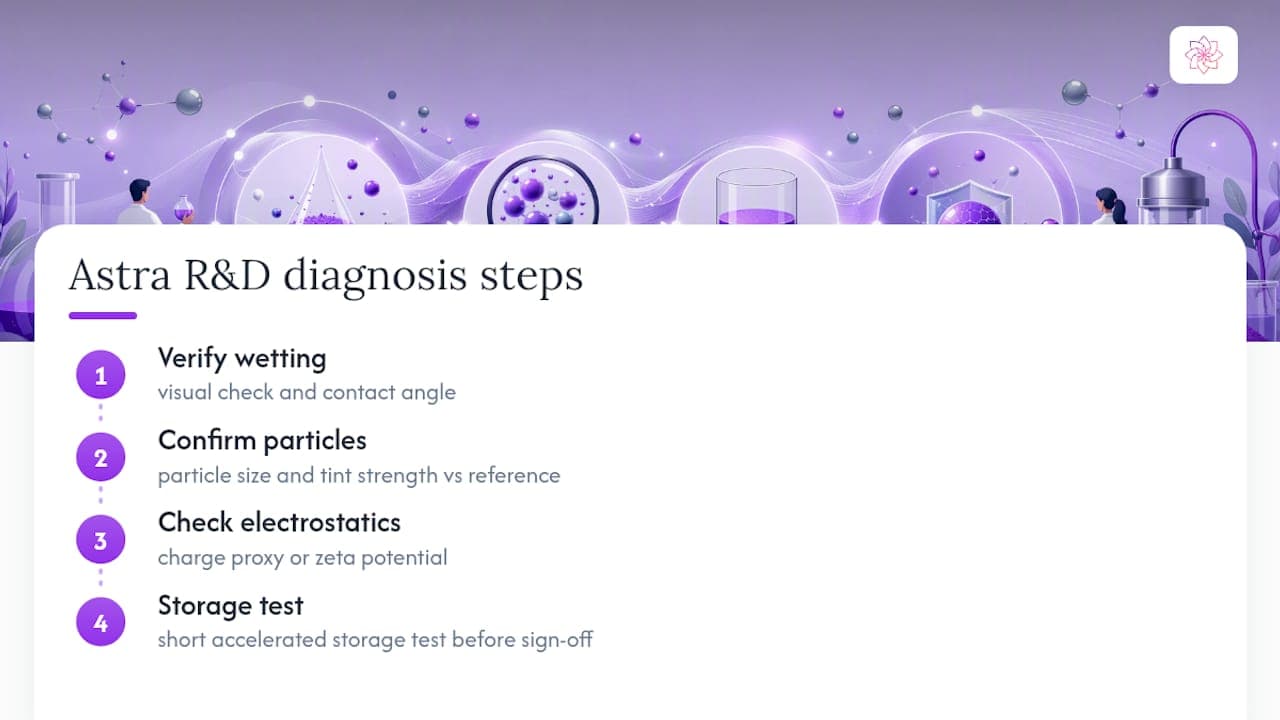
L'équipe R&D d'Astra-chemical applique un diagnostic en quatre étapes à tout lot signalé comme présentant un risque de floculation : vérifier le comportement de mouillage visuellement et par l'angle de contact, confirmer la taille de particule et la force tinctoriale par rapport à un standard de référence, contrôler le substitut de mesure de charge ou le potentiel zêta lorsque la stabilisation électrostatique est en jeu, puis réaliser un court test de stockage accéléré avant validation.
Les formulateurs qui travaillent sur le calcul du dosage peuvent suivre pas à pas le calcul de la surface spécifique dans le guide de dispersion des pigments d'Astra-chemical, ou demander un échantillon de laboratoire pour valider directement une combinaison pigment/résine spécifique.
Comment la température, le pH et la force ionique affectent-ils la stabilité des pigments ?
Les conditions environnementales pendant le stockage et l'utilisation déplacent l'équilibre entre forces attractives et répulsives bien après que le lot a quitté le broyeur. Les variations de température modifient la viscosité du solvant et la solvatation du polymère, et un dispersant qui fournit une barrière stérique adéquate à 70 °F peut perdre de l'épaisseur de couche effective à température élevée, lorsque les queues solvatantes s'effondrent plus près de la surface de la particule.
Le pH compte le plus pour les systèmes stabilisés électrostatiquement, car l'amplitude de la charge de surface en dépend directement. Poussez le pH vers le point isoélectrique du pigment, là où les charges de surface positives et négatives s'équilibrent, et la répulsion s'effondre alors même que rien d'autre n'a changé dans la formulation. Les peintures aqueuses pigmentées avec certains oxydes sont particulièrement sensibles à cette dérive, c'est pourquoi les cuves de production nécessitent une surveillance régulière du pH plutôt qu'un simple contrôle à la libération du lot.
La force ionique aggrave le problème du pH. Les sels dissous, qu'ils proviennent de la dureté de l'eau, d'un contaminant de matière première ou d'un système de conservateurs, compriment la double couche électrique autour des particules chargées et raccourcissent la portée effective de la répulsion. C'est l'une des raisons pour lesquelles la stabilisation électrostatique se comporte de façon moins prévisible que la stabilisation stérique lorsque la qualité de l'eau brute ou les systèmes d'additifs varient selon les usines ou les saisons.
La stabilisation stérique résiste bien mieux à ces trois pressions environnementales, ce qui explique, en pratique, pourquoi elle domine dans les systèmes où les conditions de stockage et d'expédition ne peuvent être étroitement contrôlées. Les formulateurs qui expédient vers des climats variés devraient orienter leur choix de dispersant vers des chimies stériques ou des hybrides à dominante stérique plutôt que vers des systèmes purement électrostatiques.
Comment le choix du solvant ou du milieu affecte-t-il la dispersion des pigments ?
La polarité du milieu doit correspondre au segment solvatant du dispersant, sinon la barrière stérique s'effondre même avec un dispersant correctement ancré. Un dispersant polymérique dont les queues solvatantes sont conçues pour un solvant hydrocarbure aromatique ne s'étendra pas correctement dans un milieu fortement polaire, et l'inverse est tout aussi vrai.
Les mélanges de solvants introduisent un risque plus subtil lors de la dilution et du complément de formulation. L'ajout tardif d'un solvant plus polaire à évaporation rapide peut décaler la polarité globale du milieu suffisamment pour précipiter partiellement une couche de dispersant déjà adsorbée, déclenchant une floculation qui n'apparaît qu'après la dilution plutôt que pendant le broyage initial. C'est pourquoi les formulateurs doivent diluer progressivement et surveiller la viscosité et le brillant pendant la dilution, et pas seulement au contrôle qualité final.
La qualité de l'eau dans les systèmes aqueux joue le même rôle que la polarité du solvant dans les systèmes solvantés. Une eau dure, riche en ions calcium et magnésium, augmente la force ionique et sape directement la stabilisation électrostatique, même lorsque le dispersant lui-même est inchangé. Les formulateurs qui recherchent la cause d'une floculation intermittente sans changement de formulation évident doivent vérifier la qualité de l'eau entrante avant de retravailler leur système de dispersant.
La viscosité du milieu joue également un rôle de soutien : un véhicule plus épais ralentit la vitesse à laquelle les particules peuvent diffuser jusqu'à entrer en contact les unes avec les autres, gagnant du temps pour que la couche stabilisante fasse son travail, même dans une formulation limite. Ce n'est pas un substitut à une chimie de stabilisation correcte, mais cela explique pourquoi des combinaisons pigment/dispersant identiques peuvent se comporter différemment selon des systèmes résineux de viscosité intrinsèque différente.
Pourquoi les différents types de pigments floculent-ils différemment ?
La classe chimique du pigment détermine quel mécanisme de floculation domine, et traiter chaque pigment avec la même approche de dispersant est une erreur de formulation courante.
Les pigments organiques, en particulier les types à surface spécifique élevée comme les phtalocyanines et les quinacridones, présentent une énorme surface par unité de poids et floculent principalement par couverture de dispersant insuffisante. Leurs surfaces sont souvent hydrophobes, ce qui favorise les dispersants à ancrage amine dans les systèmes solvantés et rend le choix de l'agent mouillant particulièrement critique dans les versions aqueuses.
Les pigments oxydes inorganiques, comme le dioxyde de titane et les oxydes de fer, ont une surface spécifique plus faible mais une polarité de surface intrinsèque plus forte, ce qui les rend plus sujets à une floculation d'origine électrostatique lorsque le pH dérive vers leur point isoélectrique. Les dispersants à ancrage carboxylate ont tendance à bien fonctionner ici.
Les noirs de carbone représentent un cas extrême : une surface spécifique très élevée combinée à un mélange de sites de surface hydrophobes et oxydés. Ils nécessitent typiquement la charge de dispersant la plus élevée de toutes les classes de pigments courantes et sont notoirement sensibles au sous-broyage, car les agglomérats de noir de carbone incomplètement séparés reforment des floculats presque immédiatement.
Les pigments métalliques et à effet, comme les paillettes d'aluminium, floculent par une voie complètement différente : un empilement bord à bord ou face à face dicté par leur géométrie en plaquettes plutôt que par une simple attraction particule à particule. Les groupes d'ancrage ester phosphaté conviennent mieux à ces surfaces que les chimies amine ou carboxylate qui fonctionnent sur les pigments conventionnels.
Revalidez l'affinité d'ancrage chaque fois que le fournisseur de pigment ou le traitement de surface change, même si le nom du grade sur la fiche technique reste le même. Les traitements de surface sont propriétaires et peuvent changer sans préavis.
Quelles techniques de formulation préviennent la floculation au-delà des dispersants ?
Le choix du dispersant n'est pas le seul levier disponible. L'ajustement du pH est souvent la technique préventive la plus rentable qui soit dans les systèmes aqueux utilisant la stabilisation électrostatique : maintenir le pH à une à deux unités du point isoélectrique du pigment préserve l'amplitude de la charge de surface sans ajouter le moindre coût d'additif.
Le contrôle des électrolytes compte tout autant, et il est fréquemment négligé parce qu'il implique des matières premières que les formulateurs ne considèrent pas comme des « additifs ». Les systèmes de conservateurs, les tampons pH et même l'eau du robinet utilisée en production peuvent introduire suffisamment de sels dissous pour comprimer la double couche électrique et déclencher la floculation dans un système électrostatique par ailleurs bien conçu. Auditer la teneur en ions des matières premières et passer à l'eau déionisée pour les formulations sensibles est une étape préventive qui coûte peu et prévient une défaillance récurrente et difficile à diagnostiquer.
Le choix du co-solvant offre un autre levier préventif, en particulier pour les formulations qui doivent performer sur une plage de températures ambiantes. Choisir un mélange de solvants qui maintient le segment solvatant du dispersant correctement étendu sur la plage de températures attendue prévient l'effondrement stérique que de simples variations de température peuvent sinon provoquer.
La discipline de l'ordre d'ajout lors de l'assemblage du lot — ajouter le concentré de pigment tardivement et progressivement plutôt que de le déverser d'un coup dans un lot partiellement formulé — réduit le risque de choc localisé des pigments, lorsqu'une petite poche du lot subit un extrême de polarité ou de pH avant que le mélange complet n'homogénéise l'ensemble. Aucune de ces techniques ne remplace un dispersant correctement choisi, mais ensemble elles apportent une marge à une formulation qui doit survivre à la variabilité réelle de la production, et pas seulement à un lot de laboratoire propre.
Les modifications du traitement de surface peuvent-elles améliorer la résistance à la floculation ?
Modifier directement la chimie de surface d'un pigment, plutôt que de s'appuyer entièrement sur une couche de dispersant adsorbée, est une stratégie préventive de plus en plus courante, en particulier pour les pigments notoirement difficiles à stabiliser avec les seuls additifs conventionnels.
Les traitements de surface agissent généralement en modifiant de façon permanente les groupes chimiques disponibles à la surface du pigment, soit en greffant une couche compatibilisante lors de la fabrication du pigment, soit en enrobant la particule d'une fine coquille inorganique ou organique. Un pigment organique enrobé de silice, par exemple, présente une surface plus uniforme et plus polaire que le pigment non traité, ce qui modifie la chimie d'ancrage du dispersant la plus performante et peut réduire la charge totale de dispersant nécessaire pour atteindre la stabilité.
L'inconvénient est qu'un pigment à surface traitée n'est pas un substitut immédiat de son équivalent non traité dans une formulation existante. Un dispersant bien ancré à la surface d'origine peut mal s'ancrer à la surface traitée, et les formulateurs qui changent de grade de pigment pour cette raison doivent refaire le criblage des dispersants plutôt que de supposer que le système existant fonctionne toujours. C'est le même principe de revalidation que pour tout changement de fournisseur de pigment, mais les changements de traitement de surface rendent le décalage d'ancrage plus important et moins prévisible.
Pour les formulateurs gérant une gamme de types de pigments sur plusieurs lignes de produits, la modification de la chimie de surface est mieux considérée comme un outil pour résoudre des problèmes de stabilisation persistants et spécifiques, comme un pigment qui flocule même avec un dispersant bien conçu, plutôt que comme une première étape par défaut. Elle ajoute des coûts et exige une requalification, elle gagne donc sa place lorsque l'optimisation conventionnelle des dispersants et du procédé a déjà été épuisée.
Quelles conditions de stockage préviennent la floculation des pigments à long terme ?
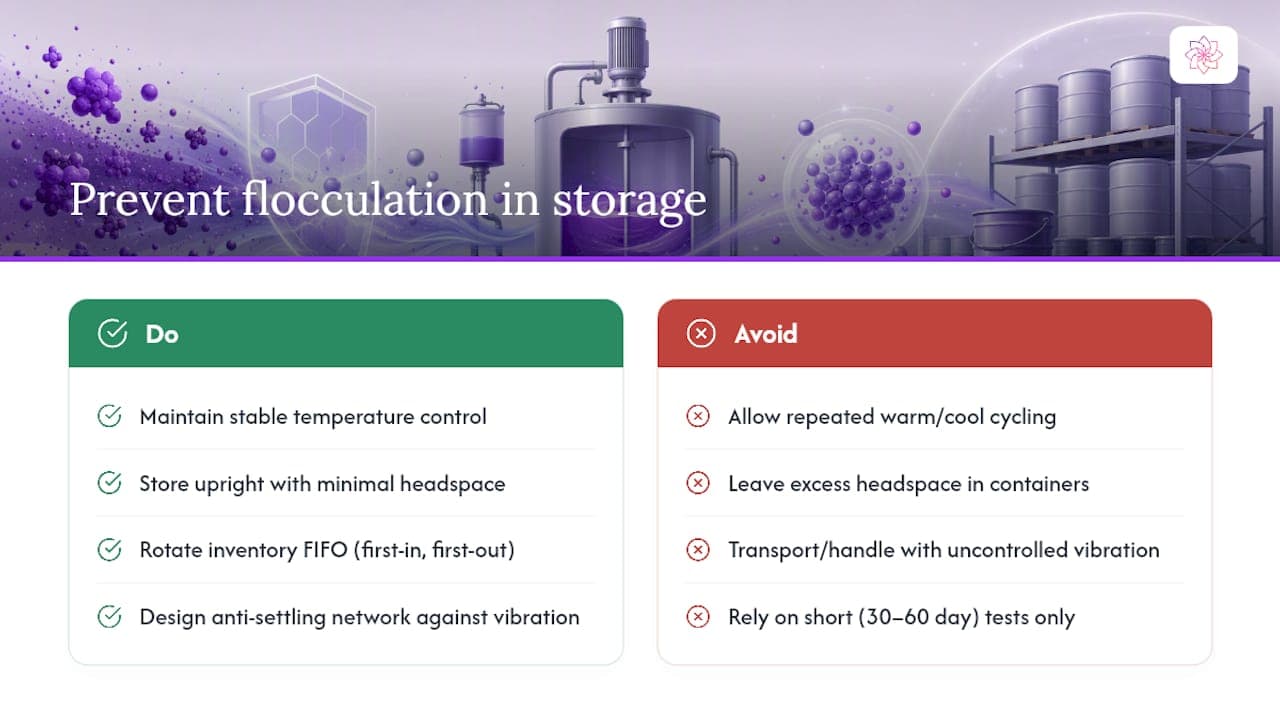
Les conditions de stockage déterminent si un lot correctement stabilisé reste stable pendant toute sa durée de conservation ou dérive lentement vers la floculation avant même d'atteindre le client. Le contrôle de la température arrive en tête de liste : les cycles chaud/froid répétés pendant le stockage en entrepôt accélèrent le même effondrement de solvatation qui fait s'affaiblir la stabilisation stérique pendant l'utilisation, et cela de façon assez progressive pour qu'un lot puisse réussir les tests de libération puis échouer des mois plus tard dans l'entrepôt d'un client.
Le volume libre (espace de tête) et l'orientation des récipients comptent plus que la plupart des équipes qualité ne le supposent. Un espace de tête excessif permet davantage d'évaporation de solvant ou d'eau à l'interface air du récipient, concentrant de façon inégale les niveaux de pigment et d'additifs près du sommet et créant une zone localisée où le ratio dispersant/pigment ne correspond plus à la formulation globale. Stocker les fûts ou les bacs debout, avec un espace de tête minimal, et tourner les stocks selon une règle stricte du premier entré, premier sorti réduit considérablement ce risque.
Les vibrations pendant le transport et la manutention en entrepôt peuvent également favoriser la sédimentation dans les formulations limites, car elles fournissent l'énergie mécanique qui aide les particules à se frayer un chemin à travers un réseau à seuil d'écoulement faible. Les produits formulés avec un réseau anti-sédimentation correctement adapté y résistent bien mieux que ceux qui comptent sur la seule chimie de stabilisation pour prévenir la sédimentation.
Pour tout lot destiné à rester en stockage pendant une période prolongée, réaliser les tests de cyclage thermique et de centrifugeuse décrits plus haut sur la durée de stockage réellement attendue, et pas seulement sur un contrôle standard de 30 ou 60 jours, donne une prédiction bien plus fiable de la stabilité réelle en conservation. Une formulation qui réussit un court test accéléré peut tout de même montrer une floculation après une saison complète dans un entrepôt non contrôlé si la fenêtre de test était trop courte pour la détecter.
Le point de vue de l'équipe R&D d'Astra : ce qui distingue réellement les lots stables des lots défaillants
La plupart des plaintes pour floculation que rencontre l'équipe technique d'Astra-chemical remontent à un raccourci pris dans le mouillage ou le broyage, et non à un mauvais choix de dispersant. Les formulateurs cherchent du côté des ajustements de dosage du dispersant alors que la vraie correction était une passe de broyage plus longue. Le deuxième piège le plus courant : ajouter un thixotrope sans l'avoir d'abord testé contre le dispersant au dosage de production. Les demandes d'échantillons et les consultations de formulation restent le moyen le plus rapide de détecter les deux avant qu'ils n'atteignent l'atelier.
— Astra R&D Team
Choisir les additifs Astra-chemical adaptés à votre stratégie de stabilisation
Une fois que vous savez quel mécanisme votre formulation requiert, choisir la bonne famille d'additifs devient beaucoup plus simple. Les dispersants ASTRA DISP® sont construits autour des principes d'ancrage et de barrière stérique présentés ci-dessus, adaptés aussi bien aux systèmes solvantés apolaires qu'aux formulations aqueuses nécessitant une couche de stabilisation robuste et tolérante aux électrolytes. Pour les pigments qui vous résistent à l'étape du mouillage, en particulier les organiques à surface spécifique élevée et les noirs de carbone, les agents mouillants ASTRA WA® assurent le chassement de l'air et la pénétration initiale du pigment avant même que le dispersant n'entre en action. Et lorsque le défi est la sédimentation plutôt que la dispersion initiale, les modificateurs rhéologiques ASTRA REO® construisent le réseau réversible qui maintient les particules en suspension sans compromettre l'écoulement et le nivellement pendant l'application.
L'équipe technique d'Astra-chemical accompagne directement les calculs de dosage et le criblage de compatibilité, ce qui compte le plus lorsque vous dépannez une interaction entre un dispersant et un thixotrope plutôt que de partir d'une formulation vierge. Parcourez la gamme complète de produits pour identifier la famille d'additifs correspondant à votre mécanisme de stabilisation, ou demandez un échantillon de laboratoire pour valider la performance sur votre propre combinaison pigment et résine avant de vous engager dans une série de production.
Sources
- Sélection et utilisation optimales des agents de dispersion des pigments — SpecialChem
- Les bases de la dispersion et de la stabilisation des pigments et des charges minérales — UL Prospector
- Décoder la sédimentation des peintures : guide pratique de la durée de conservation et de la stabilisation — Industrial Front
FAQ
Quelle est la principale cause de la floculation des pigments ?
La floculation des pigments se produit lorsque les forces attractives de van der Waals entre les particules l'emportent sur la force répulsive qui les stabilise, généralement en raison d'un mouillage insuffisant, d'un dispersant insuffisamment ancré ou d'un changement environnemental de pH ou de force ionique. Le moment d'apparition des symptômes aide à identifier la cause responsable : une sédimentation rapide et dure signale un échec de mouillage, tandis qu'une sédimentation progressive sur plusieurs semaines signale un échec de stabilisation.
Faut-il utiliser une stabilisation stérique ou électrostatique ?
La stabilisation stérique est le choix par défaut le plus robuste, car elle résiste aux variations de pH et à la contamination par électrolytes et fonctionne à la fois dans les systèmes solvantés et aqueux. La stabilisation électrostatique peut bien fonctionner et coûter moins cher dans des formulations aqueuses strictement contrôlées, mais elle dépend du maintien du pH et de la force ionique tout au long du stockage et de l'utilisation.
Quelle quantité de dispersant faut-il pour prévenir la floculation ?
Le dosage doit être calculé à partir de la surface spécifique du pigment plutôt qu'à partir d'un pourcentage forfaitaire, car les organiques à surface spécifique élevée et les noirs de carbone ont besoin de bien plus de dispersant que les pigments inorganiques plus grossiers. En général, le dosage varie selon la solidité de l'ancrage du dispersant et la taille du polymère ; les dispersants ASTRA DISP® sont accompagnés d'un support technique pour affiner ce dosage de départ pour votre combinaison spécifique de pigment et de résine.
Quel est le test de paillasse le plus rapide pour évaluer le risque de floculation ?
Un test de redispersion visuelle après cisaillement doux, combiné à une vérification rapide de la viscosité à faible cisaillement, détecte la plupart des risques de floculation en quelques minutes. Pour une prédiction plus fiable, enchaînez avec un court test de cyclage thermique ou de centrifugeuse, qui comprime des mois de comportement en stockage en quelques heures.
Un modificateur rhéologique peut-il corriger la floculation à lui seul ?
Non. Un modificateur rhéologique peut ralentir la sédimentation en construisant un réseau de suspension réversible, mais il ne peut corriger ni un échec de mouillage ni un dispersant insuffisamment ancré, et en utiliser davantage pour masquer ces problèmes aggrave généralement l'agglomération sous-jacente. Corrigez d'abord le mouillage et la dispersion, puis ajoutez un agent anti-sédimentation comme ASTRA REO® pour gérer toute tendance résiduelle à la sédimentation.
Articles recommandés
- Playbook des formulateurs, du laboratoire à l'usine, pour la dispersion des pigments et la DLS
- Sélection de la dispersion des pigments pour adhésifs, à l'attention des chimistes formulateurs
- Obtenir une dispersion stable des pigments dans les revêtements et les encres
- Dispersants pour revêtements : guide de sélection et de dosage (2026)
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.