Dégazage des revêtements en poudre : causes, prévention, réparation
Le dégazage en revêtement en poudre est le relâchement d'air, d'humidité ou de vapeur emprisonnés dans le subjectile, ou dans les contaminants qui s'y trouvent, pendant que le feuil fond et durcit. Le gaz traverse la poudre en fusion avant que le feuil ne gélifie et laisse des bulles, des cloques ou des piqûres. On le prévient en maîtrisant trois variables : l'état du subjectile, la séquence thermique avant et pendant le durcissement, et le comportement de dégagement gazeux de la formulation de poudre. Ce guide couvre le mécanisme, les subjectiles et contaminants concernés, une méthode pour distinguer le dégazage de défauts d'apparence similaire, les étapes de prévention et le chemin de reprise une fois le feuil durci.
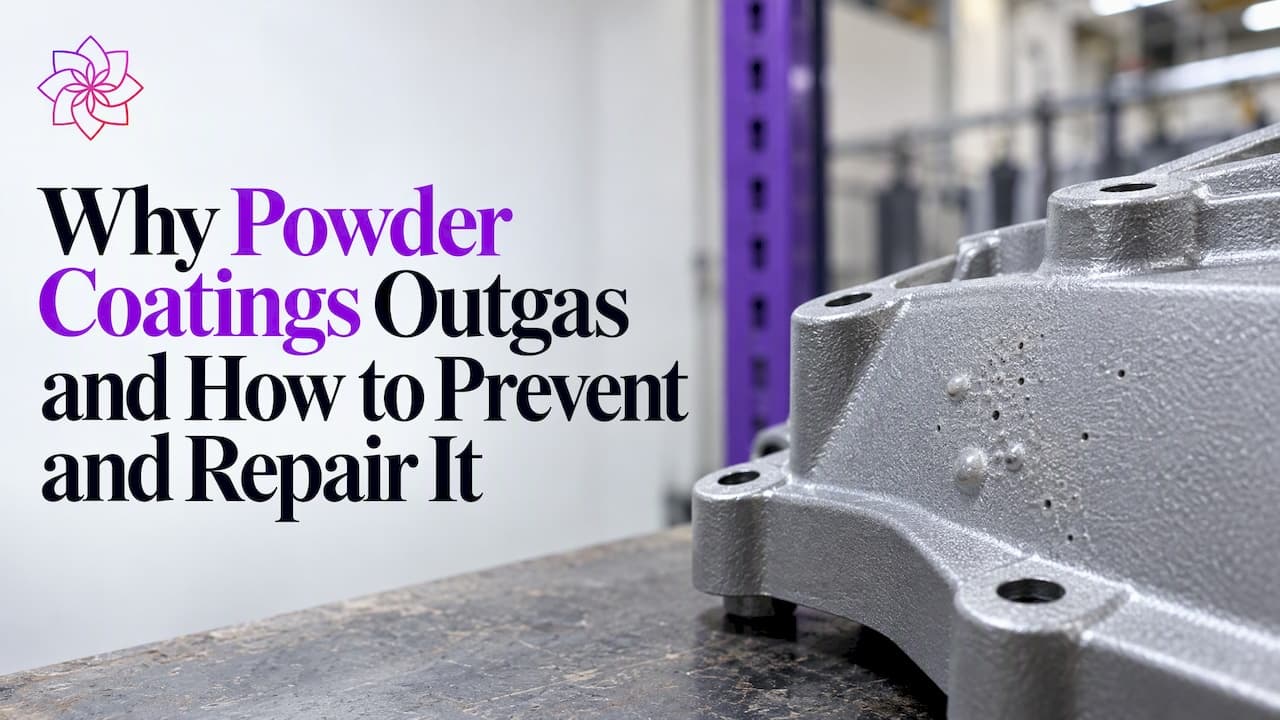
Le dégazage en revêtement en poudre est le relâchement d'air, d'humidité ou de vapeur emprisonnés dans le subjectile, ou dans les contaminants qui s'y trouvent, pendant que le feuil fond et durcit. Le gaz traverse la poudre en fusion avant que le feuil ne gélifie et laisse des bulles, des cloques ou des piqûres. On le prévient en maîtrisant trois variables : l'état du subjectile, la séquence thermique avant et pendant le durcissement, et le comportement de dégagement gazeux de la formulation de poudre. Ce guide couvre le mécanisme, les subjectiles et contaminants concernés, une méthode pour distinguer le dégazage de défauts d'apparence similaire, les étapes de prévention et le chemin de reprise une fois le feuil durci.
En bref
- Le dégazage se produit lorsque du gaz emprisonné dans des pièces coulées poreuses, de l'acier galvanisé ou une contamination de surface se dilate pendant le durcissement et s'échappe à travers le feuil en fusion avant que celui-ci ne gélifie.
- Les défauts typiques sont des piqûres, des bosses, des bulles et des cloques, parfois accompagnés d'une perte d'adhérence entre couches.
- La prévention repose sur un nettoyage approfondi, le préchauffage (préétuvage) de la pièce au-dessus de la température de durcissement de la poudre, l'application tant que la pièce est encore chaude et le maintien de l'épaisseur de feuil dans les spécifications.
- Les formulations de poudre tolérantes au dégazage utilisent des additifs qui ouvrent un passage temporaire au gaz puis le referment, mais elles élargissent la tolérance sans supprimer le besoin de maîtrise du procédé.
- Un défaut de dégazage après durcissement ne peut pas être réparé de façon fiable : la couche endommagée est décapée, le subjectile est nettoyé et dégazé, puis la pièce est réenduite.
Table des matières
- Ce qu'est le dégazage et à quoi il ressemble
- Subjectiles et conditions qui le provoquent
- Distinguer le dégazage des cratères et des autres défauts
- Prévenir le dégazage avant l'application de la poudre
- Réparer un défaut de dégazage après durcissement
- Une démarche de diagnostic pour les lignes de production
- Perspective : la place de la chimie des additifs
- Un accompagnement en additifs pour les formulateurs
- FAQ
- Sources
Ce qu'est le dégazage et à quoi il ressemble
Le glossaire du Powder Coating Institute définit le dégagement gazeux (gassing) comme l'air ou le gaz qui s'échappe de sous un revêtement et produit des cloques, des bulles ou de petits trous, et note que le phénomène se produit fréquemment avec les pièces coulées en zinc ou en aluminium, ou l'acier galvanisé. Le terme dégazage (outgassing) désigne le même événement dans la pratique d'atelier.
Le mécanisme est physique. Un feuil de poudre fond et s'écoule dans une fenêtre définie avant que la réticulation n'élève sa viscosité et ne fige la surface. Tout gaz libéré pendant cette fenêtre doit traverser un feuil liquide. Si le gaz arrive tôt, le feuil s'écoule encore et le vide se referme. S'il arrive tard, lorsque la viscosité augmente, la bulle se fige en place sous forme de cloque ou éclate et laisse une piqûre semblable à un cratère que le feuil ne peut plus combler.
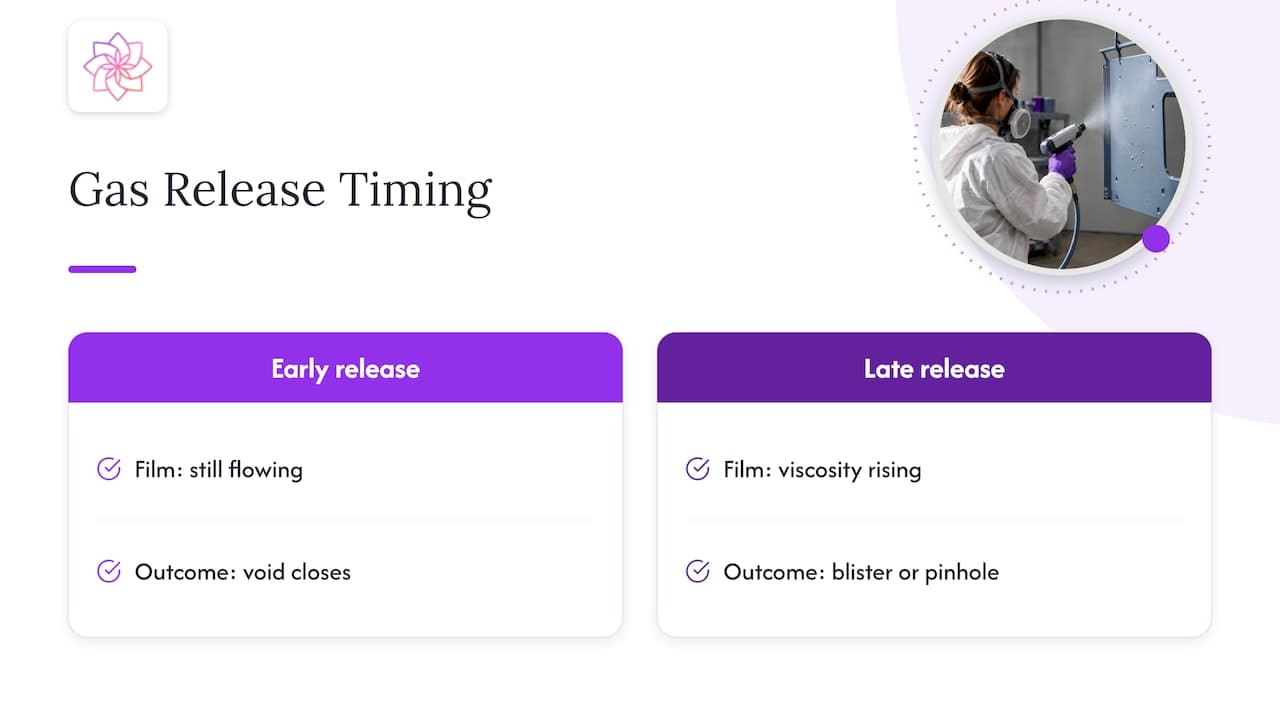
Selon Products Finishing, le dégazage se produit lorsque l'air ou le gaz emprisonné dans le fer poreux, l'acier ou l'aluminium se dilate pendant le chauffage, et les défauts typiques qui en résultent comprennent des bosses, des bulles et des piqûres, souvent accompagnés d'une perte d'adhérence entre couches. La gravité varie selon la source : le dégazage de l'acier galvanisé et des pièces coulées peut aller de fines piqûres à de grandes cloques.
Subjectiles et conditions qui le provoquent
Plusieurs sources indépendantes de gaz existent, et un même défaut en implique souvent plus d'une. L'article de Products Finishing attribue le dégazage au gaz ou à l'air emprisonné dans le métal coulé poreux, aux gaz présents dans les subjectiles galvanisés, aux contaminants de surface tels que l'huile et la graisse, et à une épaisseur de revêtement élevée.
| Source | Mécanisme | Emplacement typique |
|---|---|---|
| Pièces coulées poreuses (acier, aluminium, zinc, alliage de magnésium) | L'air emprisonné dans la microporosité se dilate au chauffage et migre vers la surface | Répartition aléatoire sur la pièce, souvent près des sections épaisses |
| Acier galvanisé à chaud | Les oxydes résiduels retiennent de l'air ou de l'humidité, libérés sous forme de vapeur pendant le durcissement | Sur toute la surface zinguée, plus marqué là où la couche de zinc est épaisse |
| Cordons et assemblages soudés | Du gaz ou du liquide est retenu dans les interstices et le métal de soudure poreux | Le long des soudures et des assemblages en recouvrement |
| Huile, graisse, agents de démoulage | Les contaminants se vaporisent sous la chaleur de durcissement | Localisé ou sur toute la pièce, selon l'origine |
| Épaisseur de feuil excessive | Un feuil plus épais allonge le trajet d'échappement et gélifie alors que du gaz est encore présent | Zones à forte épaisseur, renfoncements, bords soumis à l'effet de cage de Faraday |
La liste des subjectiles provient de Powder Coated Tough, qui désigne l'acier galvanisé à chaud et les pièces en métal coulé, notamment les pièces coulées en acier, en aluminium, en zinc et en alliage de magnésium, comme les plus exposées. Le même article note que les oxydes métalliques subsistant sur l'acier galvanisé peuvent retenir de l'air ou de l'humidité et libérer de la vapeur d'eau ou de l'air pendant le durcissement, provoquant des cloques ou des vides.
Les surfaces zinguées méritent une mention particulière, car elles sont chimiquement actives. L'ASTM D7803-25, pratique normalisée de préparation de l'acier galvanisé à chaud pour le revêtement en poudre, indique que la couche de zinc évolue en permanence et que, pendant les stades de formation de la patine, la couche d'oxyde et d'hydroxyde mal adhérente doit être éliminée pour obtenir une adhérence correcte. Une surface d'apparence propre peut donc encore porter une couche qui retient du gaz et affaiblit l'adhérence.
Les facteurs liés au procédé comptent également. L'IFS Troubleshooting Guide, référence d'un fabricant de poudres, cite l'huile ou l'humidité dans les réseaux d'air comprimé, un nettoyage ou un prétraitement insuffisants, l'humidité dans la poudre, la porosité du subjectile et une épaisseur de feuil excessive parmi les causes qui contribuent aux cratères, aux piqûres et aux micro-piqûres. En pratique, cela signifie qu'une usine peut observer des défauts comparables au dégazage sur un subjectile parfaitement sain lorsque l'alimentation en air ou le stockage de la poudre est en cause.
Distinguer le dégazage des cratères et des autres défauts
L'action corrective échoue lorsque le défaut est mal diagnostiqué. Préchauffer une pièce ne corrige rien si la cause réelle est une contamination par du silicone, et un changement de prétraitement n'apporte rien à une pièce coulée poreuse.
Une distinction pratique sur le terrain, donnée dans un guide d'identification des défauts de revêtement en poudre, est qu'une piqûre de dégazage traverse le feuil jusqu'au subjectile et peut présenter un canal cylindrique sous grossissement, souvent au-dessus de zones poreuses telles que les soudures, les pièces coulées et les surfaces galvanisées. Les cratères de contamination sont des dépressions peu profondes en forme de cuvette, à rebords surélevés, qui n'atteignent pas le subjectile et peuvent apparaître sur tout type de subjectile.
La répartition et la localisation apportent des indices :
- Défauts sur toutes les pièces : Products Finishing rapporte que des défauts présents partout sur toutes les pièces suggèrent un nettoyage insuffisant, alors que des défauts localisés sont probablement causés par un agent de démoulage.
- Défauts uniquement sur les pièces coulées, les soudures ou les pièces galvanisées : la porosité du subjectile ou les oxydes de zinc sont les principaux suspects.
- Défauts qui suivent les zones de feuil épais : l'épaisseur y contribue, et les réglages des pistolets ou l'accrochage des pièces doivent être revus.
Essais d'isolement
Trois essais simples permettent de circonscrire le problème avant toute modification du procédé.
- Contourner le prétraitement. The Fabricator décrit l'envoi d'un panneau d'essai propre, prétraité en laboratoire, dans la ligne tandis que le prétraitement habituel est contourné. Si le panneau reste exempt de défauts, le défaut est probablement lié au prétraitement plutôt qu'à la ligne de revêtement elle-même.
- Tester la poudre sur un panneau standard. Products Finishing conseille, si des panneaux en acier laminé à froid revêtus à l'épaisseur de feuil et à la température de durcissement prévues présentent des piqûres au microscope, de consulter le fournisseur de poudre, car le produit lui-même peut être en cause.
- Utiliser une éprouvette propre et simple. Une approche par éprouvette considère que des piqûres sur une éprouvette propre orientent vers un problème de procédé ou de produit, tandis qu'une éprouvette propre oriente vers la géométrie ou le subjectile de la pièce.
La même source décrit un audit de durcissement, dans lequel des thermocouples placés sur la pièce vérifient le profil du four et son uniformité sur la largeur et la hauteur. Un four irrégulier peut gélifier le feuil précocement dans une zone et y piéger du gaz ; cet audit a donc sa place dans toute investigation qui donne des résultats incohérents.
Prévenir le dégazage avant l'application de la poudre
Nettoyer soigneusement
Les contaminants de surface tels que l'huile, la graisse et autres matières étrangères peuvent se vaporiser pendant le durcissement et provoquer des défauts de dégazage, et Products Finishing recommande un nettoyage de surface approprié pour les éliminer avant l'application. Pour les pièces coulées, les huiles d'usinage résiduelles et les produits de polissage peuvent stagner dans les pores et réapparaître au chauffage : le nettoyage seul peut donc ne pas suffire, d'où l'étape thermique décrite ci-dessous. Pour les pièces galvanisées, l'élimination des couches d'oxyde ou d'hydroxyde non adhérentes, comme le décrit l'ASTM D7803-25, fait partie de la préparation et non d'un complément facultatif.
La qualité de l'air comprimé est un contrôle connexe. L'huile ou l'humidité présente dans les réseaux d'air introduit une contamination après le nettoyage de la pièce : les filtres et les séparateurs d'humidité du réseau d'air doivent donc être vérifiés chaque fois que des cratères ou des piqûres apparaissent sans cause évidente liée au subjectile.
Préchauffer (préétuver) pour chasser le gaz en premier
La contre-mesure la plus répandue consiste à libérer le gaz piégé avant que la poudre ne soit sur la pièce. Products Finishing préconise de chauffer le subjectile à au moins 15 °C (30 °F) de plus que la température du métal de la pièce spécifiée sur la fiche technique de la poudre, puis de l'enduire avant qu'il ne refroidisse. La logique thermique est simple : le gaz déjà échappé ne peut plus perturber le feuil, et la poudre rencontre alors un subjectile qui ne libère plus de vapeur à son point de gélification.
Le moment de l'application importe autant que la température. Le même article conseille d'appliquer tant que la pièce est encore chaude, soit environ 25 à 30 °F au-dessus de la température ambiante, afin d'éviter la réabsorption d'humidité ou d'air dans la porosité du subjectile. Une pièce coulée préétuvée laissée refroidir dans un atelier humide peut reprendre de l'humidité et reproduire le défaut initial.
Une séquence typique pour une pièce coulée poreuse est la suivante :
- Nettoyer et sécher la pièce.
- Étuver à la température de durcissement de la poudre ou au-delà, conformément à la fiche technique et aux indications ci-dessus.
- Sortir la pièce et la laisser refroidir uniquement jusqu'à la plage tiède, pas jusqu'à l'ambiante.
- Appliquer la poudre à l'épaisseur de feuil spécifiée.
- Durcir selon le cycle standard.
Certaines pièces sont trop poreuses pour un seul préétuvage. Des cycles répétés peuvent être envisagés pour ces pièces coulées, mais les conditions d'étuvage doivent être fixées par la fiche technique du fournisseur de poudre, car un étuvage excessif peut affecter certaines chimies et certaines couleurs.
Maîtriser l'épaisseur de feuil
L'épaisseur de feuil est une variable facile à ajuster et souvent négligée. Les feuils épais retiennent le gaz plus longtemps et gélifient avant qu'il ne s'échappe. Revoir les réglages des pistolets, l'orientation des pièces et l'espacement sur les supports, et contrôler l'épaisseur dans les renfoncements et sur les bords, réduit la dispersion d'épaisseur sur une pièce. Lorsque le dégazage persiste à l'épaisseur spécifiée, un feuil plus mince dans la plage recommandée par le fournisseur constitue un essai légitime.
Choisir un système de poudre tolérant
Lorsque les contrôles du subjectile et du procédé ne peuvent pas éliminer complètement le dégagement gazeux, la formulation peut élargir la tolérance. Les poudres tolérantes au dégazage (OGF) incorporent des additifs qui créent un passage souple et fluide pour l'échappement du gaz, puis s'effondrent pour obturer le vide, comme le décrit Powder Coated Tough. La même source note que ces poudres utilisent une substance cireuse pour laisser le gaz s'échapper et que certains fabricants de poudres fournissent un additif destiné à une incorporation sur site.
Il existe des limites. Une poudre tolérante augmente la quantité de gaz que le feuil peut supporter, mais ne change rien au fait qu'un subjectile fortement contaminé ou très poreux dégazera encore violemment. L'additif modifie aussi le comportement de surface : le brillant, la texture, l'aptitude au recouvrement et la résistance au marquage doivent donc être confirmés sur la pièce réelle. L'additif se conçoit de préférence comme une couche d'une stratégie de défense, positionnée après le nettoyage et le préchauffage.
Réparer un défaut de dégazage après durcissement
Une fois le feuil durci avec des piqûres ou des cloques, la retouche esthétique tient rarement, car la cause profonde demeure dans le subjectile et le vide s'étend généralement jusqu'au métal. La recommandation publiée par un fabricant de poudres est de décaper la couche endommagée, nettoyer et dégazer le subjectile, puis appliquer un nouveau revêtement en poudre.
L'ordre des opérations compte. Un décapage sans étuvage de dégazage ultérieur expose simplement le même métal poreux à la même chaleur. Traiter la reprise comme une répétition du procédé avec un état de subjectile corrigé, et consigner les paramètres d'étuvage qui ont finalement donné un panneau exempt de défauts, afin de pouvoir les appliquer au lot suivant.
Une démarche de diagnostic pour les lignes de production
Une séquence constante réduit les modifications par essais et erreurs :
- Examiner les défauts sous grossissement : traversent-ils le feuil jusqu'au subjectile (dégazage) ou forment-ils des cuvettes peu profondes à rebords surélevés (contamination) ?
- Cartographier la répartition : toutes les pièces, zones isolées, ou seulement certains subjectiles et certaines géométries.
- Lancer une éprouvette propre et un panneau avec prétraitement contourné.
- Auditer le profil du four à l'aide de thermocouples placés sur la pièce.
- Vérifier les filtres du réseau d'air, les séparateurs d'humidité et les conditions de stockage de la poudre.
- Introduire une étape de préchauffage pour les pièces poreuses ou galvanisées et vérifier le délai entre le four et la cabine.
- Revoir la répartition de l'épaisseur de feuil.
- Seulement ensuite, évaluer un changement de formulation avec le fournisseur de poudre.
Perspective : la place de la chimie des additifs
Nous abordons le dégazage du côté de la formulation, et notre point de vue est que la plupart des cas récurrents ne se règlent pas avec un additif unique. D'après notre expérience d'accompagnement de formulateurs dans les revêtements, les adhésifs, les encres, les plastiques et les composites, les défauts de ce type sont des problèmes de tension superficielle et de dégagement gazeux qui apparaissent chaque fois qu'un feuil se fige avant que ses volatils ne soient partis. La mousse piège l'air par nature, et un feuil qui ne peut pas le libérer conserve le défaut.
C'est pourquoi les antimousses, les dispersants et les modificateurs de rhéologie sont évalués ensemble plutôt qu'isolément. Un antimousse, silicone ou non silicone, maîtrise l'entraînement et le dégagement d'air ; un dispersant influe sur le mouillage des pigments et sur la viscosité que présente le feuil pendant l'écoulement ; un modificateur de rhéologie façonne la durée pendant laquelle le feuil reste ouvert. Chaque choix comporte un compromis : les antimousses silicone, par exemple, peuvent aggraver la cratérisation ou les problèmes de recouvrement dans les systèmes sensibles, d'où l'existence de grades non silicone, et d'où la qualification en laboratoire sur le subjectile et le cycle de durcissement du client, qui fait partie de notre démarche.
Notre recommandation aux responsables achats et aux directeurs techniques est de spécifier d'abord le mode de défaillance, de mesurer le coût d'utilisation d'une solution, reprises et rebuts compris, puis de choisir l'additif et le dosage qui y répondent. Un dosage optimisé et la régularité des lots réduisent la variabilité qui rend le diagnostic si difficile au départ.
— Astra R&D Team
Un accompagnement en additifs pour les formulateurs
Pour les fabricants qui travaillent sur des formulations de revêtements, d'adhésifs, d'encres, de plastiques et de composites, nous fournissons des dispersants, des antimousses silicone et non silicone, des modificateurs de rhéologie et des additifs fonctionnels, avec des consultations techniques et des demandes d'échantillons pour qualifier un grade au regard d'un défaut précis. La gamme complète, y compris les antimousses ASTRA DF et ASTRA DF NS, est présentée sur notre page produits, et la gamme de dispersants ASTRA DISP traite du mouillage des pigments et du comportement d'écoulement du feuil. Pour en savoir plus sur le choix des composants fonctionnels, voir le guide sur les diluants réactifs et additifs fonctionnels. Les formulateurs peuvent engager une discussion de qualification depuis la page d'accueil d'Astra Chemical.
FAQ
Le préchauffage empêche-t-il toujours le dégazage ?
Non. Le préchauffage élimine une grande partie du gaz qui s'échapperait sinon pendant le durcissement, mais il n'est efficace que si la pièce est enduite encore chaude, car le refroidissement permet à l'humidité ou à l'air de rentrer dans le métal poreux. Des pièces coulées très poreuses ou des pièces contaminées peuvent encore dégazer, et la fiche technique de la poudre doit régir la température d'étuvage.
Quels subjectiles sont les plus susceptibles de dégazer ?
L'acier galvanisé à chaud et les métaux coulés sont les principaux concernés. Il s'agit notamment des pièces coulées en acier, en aluminium, en zinc et en alliage de magnésium, ainsi que des cordons de soudure et de toute pièce dont les pores contiennent de l'huile.
En quoi une piqûre de dégazage diffère-t-elle d'un cratère ?
Une piqûre de dégazage traverse le feuil jusqu'au subjectile et se situe souvent au-dessus d'une soudure, d'une pièce coulée ou d'une surface galvanisée. Un cratère est une cuvette peu profonde à rebord surélevé qui n'atteint pas le métal et peut apparaître sur n'importe quel subjectile, généralement à cause d'une contamination telle que l'huile ou le silicone.
Un défaut de dégazage peut-il être retouché ?
Une correction fiable exige une reprise. La couche endommagée est décapée, le subjectile est nettoyé et dégazé, et un nouveau revêtement en poudre est appliqué, car la source de gaz demeure dans le métal sous une réparation ponctuelle.
Les additifs de dégazage résolvent-ils le problème à eux seuls ?
Ils élargissent la tolérance de la poudre en offrant au gaz un passage temporaire qui se referme ensuite. Ils ne remplacent ni le nettoyage, ni le préchauffage, ni la maîtrise de l'épaisseur de feuil, et ils doivent être vérifiés sur la pièce finie pour l'aspect et l'aptitude au recouvrement.
Sources
- Powder Coating Glossary of Terms and Definitions, Powder Coating Institute
- Dealing with Outgassing: Root Causes and Mitigation Techniques, Powder Coated Tough
- Outgassing and Powder Coating Defects, Products Finishing
- ASTM D7803-25, Standard Practice for Preparation of Zinc (Hot-Dip Galvanized) Coated Iron and Steel Product
- Powder Coating Defects Identification Guide
- Fixing Adhesion Failures and Bubbles in Powder Coating on Zinc, Products Finishing
- What's behind the powder coating defect?, The Fabricator
- Eliminating Pinholes, Products Finishing
- Pinholes in Powder Coating and How to Prevent Them
- Outgassing in Powder Coatings and how to prevent it
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.