Dérive de viscosité dans les peintures : causes, mesures et maîtrise
La dérive de viscosité est la variation de la consistance d'un revêtement entre la fin de la production et le moment de l'application. Elle est due aux équilibres d'adsorption des épaississants, à la stabilité de la dispersion des pigments, aux variations de pH et d'ionicité, ainsi qu'à la récupération thixotrope de la structure établie par les modificateurs rhéologiques. Elle se maîtrise en la mesurant sur des échantillons vieillis, en choisissant une architecture d'épaississant adaptée au liant, et en dispersant le pigment de façon si complète qu'aucune structure latente ne se forme ultérieurement.
La dérive de viscosité est la variation de la consistance d'un revêtement entre la fin de la production et le moment de l'application. Elle est due aux équilibres d'adsorption des épaississants, à la stabilité de la dispersion des pigments, aux variations de pH et d'ionicité, ainsi qu'à la récupération thixotrope de la structure établie par les modificateurs rhéologiques. Elle se maîtrise en la mesurant sur des échantillons vieillis, en choisissant une architecture d'épaississant adaptée au liant, et en dispersant le pigment de façon si complète qu'aucune structure latente ne se forme ultérieurement.
Ce guide s'adresse aux chimistes formateurs, aux directeurs techniques et aux responsables des achats des fabricants de revêtements, d'encres et d'adhésifs. Il traite des mécanismes, des protocoles de test, de l'interaction entre le comportement pseudoplastique et la dérive, ainsi que des choix d'additifs qui réduisent l'écart entre le rejet du lot et la performance sur le terrain.
En bref
- La dérive est un défaut de stabilité, et non un seul défaut : la viscosité peut augmenter, diminuer ou ne se rétablir que partiellement après cisaillement, et chaque motif pointe vers une cause différente.
- Les peintures au latex sont pseudoplastiques par conception, un relevé ponctuel peut donc induire en erreur ; caractériser à deux vitesses de cisaillement ou plus et comparer les échantillons vieillis aux échantillons frais.
- Les échantillons vieillis à chaud et à température ambiante, mesurés en KU et sur un instrument rotationnel, sont la méthode standard pour révéler la dérive avant qu'elle n'atteigne le client.
- Le choix du dispersant, le type de modificateur rhéologique et la compatibilité de l'antimousse interagissent ; modifier l'un sans revérifier la stabilité de viscosité est une source fréquente de dérive apparaissant tardivement.
- Les gammes ASTRA DISP®, ASTRA REO® et ASTRA DF® (antimousses) sont proposées comme un ensemble coordonné pour ce problème, avec demandes d'échantillons et support technique.
Table des matières
- Ce que signifie la dérive de viscosité dans un revêtement
- Pourquoi le comportement pseudoplastique complique la situation
- Mécanismes à l'origine de la dérive
- Mesurer la dérive : un protocole pratique
- Guide de diagnostic : du symptôme au levier
- Maîtriser la dérive par le choix des additifs
- Notre perspective
- Additifs pour la stabilité de viscosité d'ASTRA Chemical
- Liste de contrôle pour une formulation résistante à la dérive
- FAQ
- Sources
Ce que signifie la dérive de viscosité dans un revêtement
Une peinture fraîchement fabriquée est rarement à l'équilibre. Les épaississants sont encore en cours d'hydratation ou d'adsorption sur les particules de latex, les surfaces pigmentaires sont encore mouillées, l'air entraîné s'échappe encore, et le pH peut encore bouger. La viscosité mesurée à la sortie du broyeur diffère donc de la viscosité après un jour, une semaine ou plusieurs mois en pot.
La dérive se décrit conventionnellement par la direction et l'ampleur :
| Modèle | Observation typique | Causes racines fréquentes |
|---|---|---|
| Dérive à la hausse (épaississement) | Viscosité apparente ou KU plus élevée après stockage, difficulté d'agitation, mauvais niveau | Hydratation ou adsorption lente de l'épaississant, floculation du pigment, baisse de pH, pontage liant-épaississant, perte de solvant ou d'eau |
| Dérive à la baisse (amincissement) | Viscosité plus faible, coulure, sédimentation, synérèse | Dégradation de l'épaississant (enzymatique ou hydrolytique), hausse de pH, déplacement de l'épaississant associatif par un tensioactif |
| Dérive liée à l'historique de cisaillement | Viscosité après pompage ou teintage différente de l'originale et se rétablissant lentement | Structure thixotrope qui se reconstruit lentement, ou ne se reconstruit pas totalement |
| Dérive liée à la température | Viscosité variable selon les conditions d'entrepôt et d'application | Type d'épaississant fortement dépendant de la température, effets de la Tg du liant |
La littérature brevetée européenne (EPO) traite directement du sujet : une publication de brevet européen décrit une méthode de contrôle de la dérive de viscosité dans des compositions polymères aqueuses épaissies, ce qui confirme que le problème est reconnu comme un objectif de formulation distinct et non un simple nuisance de contrôle qualité.
Pourquoi le comportement pseudoplastique complique la situation
Les peintures au latex sont formulées pour être pseudoplastiques. Selon une revue PCI Magazine sur le choix des additifs rhéologiques, les peintures au latex sont essentiellement toutes pseudoplastiques : la viscosité diminue à mesure que la vitesse de mélange augmente, puis revient quand l'agitation diminue. Le même article identifie la pseudoplasticité, la thixotropie et l'écoulement de type newtonien comme les trois comportements pertinents pour les épaississants au latex.
Cela a trois conséquences pour quiconque suit la dérive.
- Une seule valeur de viscosité est une spécification faible. Une peinture peut maintenir sa lecture KU alors que sa viscosité à bas cisaillement, qui gouverne la coulure et la sédimentation, a notablement bougé. À l'inverse, la viscosité à haut cisaillement qui gouverne la traînée du pinceau et l'atomisation par pulvérisation peut rester constante alors que la peinture devient instable en pot.
- Le temps de rétablissement compte autant que la valeur rétablie. Une structure thixotrope qui se reconstruit en quelques minutes se comporte différemment sur une surface verticale qu'une structure qui se reconstruit en plusieurs heures.
- L'historique de l'échantillon doit être contrôlé. Une peinture vigoureusement agitée avant le test n'est pas le même matériau qu'une peinture testée sans perturbation. Une note d'application Thermo Fisher sur l'écoulement cisailé et la thixotropie décrit les peintures comme des dispersions de particules hautement structurées qui rencontrent un large éventail de vitesses de cisaillement et d'environnements sur leur cycle de vie, du stockage à l'application.
Pour le langage de la vitesse de cisaillement, la présentation de l'American Coatings Association sur les additifs et la rhéologie définit la vitesse de cisaillement comme le gradient de vitesse entre les plaques de cisaillement, qui est la base sur laquelle repose chaque courbe viscosité-vitesse de cisaillement.
Mécanismes à l'origine de la dérive
Architecture de l'épaississant
La classe d'épaississant détermine largement le profil de dérive.
- Épaississants cellulosiques augmentent la viscosité par enchevêtrement des chaînes et liage de l'eau. Ils tendent à être sensibles à l'attaque enzymatique, ce qui produit une dérive à la baisse si la conservation est insuffisante.
- Épaississants associatifs bâtissent un réseau par interactions hydrophobes entre les groupes terminaux du polymère et avec la surface des particules de latex liant, comme le résume l'article de l'American Coatings Association sur la cellulose microfibrillée. Comme le réseau dépend de la compétition entre les hydrophobes de l'épaississant, les tensioactifs et les surfaces de latex, tout changement de concentration de tensioactif, de taux de cosolvant ou de type de liant peut déplacer la viscosité pendant le stockage.
- Argiles phyllosilicatées contribuent à la contrainte seuil et à la structure anti-sédimentation. Un article PCI Magazine sur les épaississants argileux pour peintures au latex discute de leur rôle dans la maniabilité, y compris l'application au pinceau, au rouleau ou par pulvérisation, et le contrôle des projections.
Chaque classe a un temps d'équilibration caractéristique, c'est pourquoi la viscosité de rejet ne doit jamais être prise comme valeur finale sans étude de vieillissement.
Qualité de la dispersion du pigment
Un pigment mal stabilisé est une source de dérive primaire et souvent sous-estimée. La floculation partielle bâtit un réseau faible qui épaissit la peinture lentement, particulièrement à bas cisaillement, et peut s'inverser sous agitation, donnant des valeurs de retest trompeuses. Un mouillage insuffisant laisse une surface non stabilisée qui continue d'adsorber l'épaississant ou le tensioactif de la phase continue, épuisant les espèces censées contrôler la rhéologie.
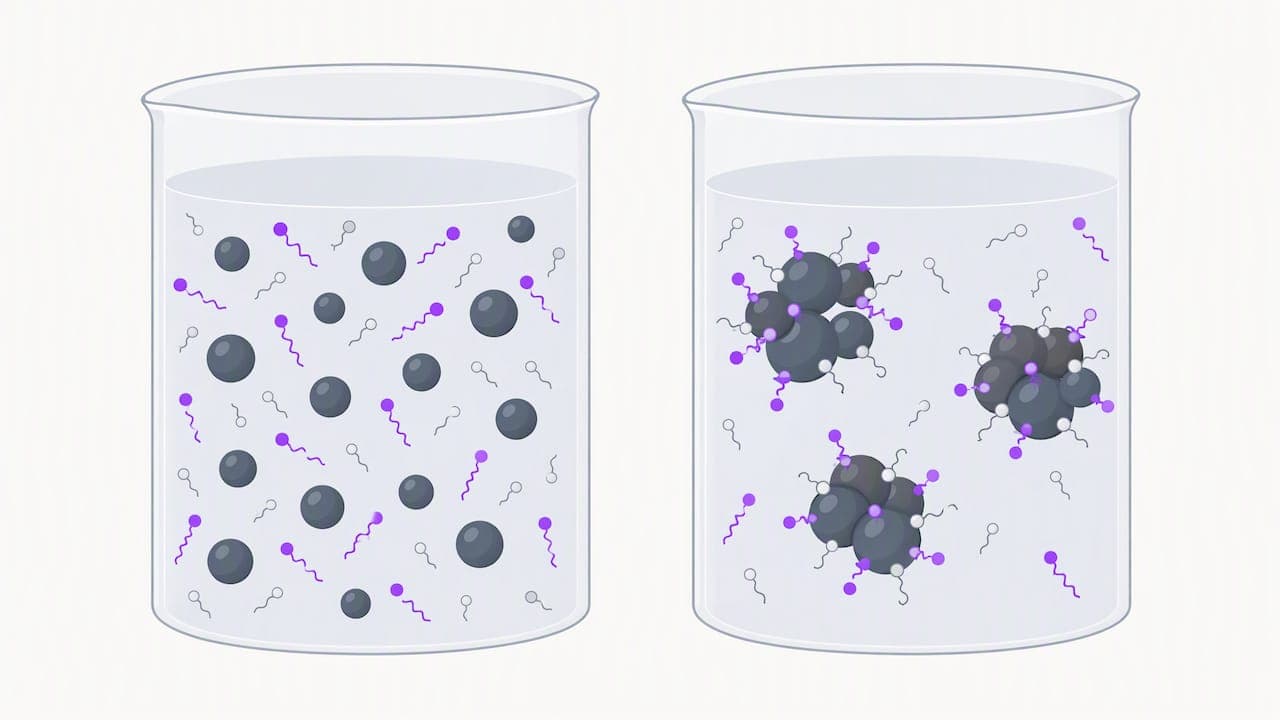
Pour cette raison, le dispersant doit être choisi avant de finaliser le modificateur rhéologique. Un dispersant qui s'ancre fortement sur le pigment et le stabilise de façon stérique ou électrostérique laisse l'épaississant ne faire que son travail prévu.
Additifs antimousses et compatibilité
Les antimousses sont des matériaux tensioactifs, intentionnellement incompatibles. Un antimousse surdosé ou mal dispersé peut déplacer l'épaississant associatif des surfaces de latex et altérer le profil de viscosité ; un antimousse mal apparié crée aussi des défauts de surface. Les chimies silicone et non silicone se comportent différemment à cet égard, et les deux doivent être incluses dans le programme de stabilité plutôt qu'ajoutées après que la rhéologie est fixée.
pH, force ionique et conservation
De nombreux épaississants réagissent au pH. La perte d'ammoniac ou d'amine au stockage, la dissolution de carbonate depuis les extenders, et la génération d'acide microbien peuvent chacune déplacer le pH et avec lui la viscosité. La vue d'ensemble SpecialChem sur la stabilité au stockage cadre la stabilité au stockage comme un paramètre de qualité critique qui maintient la performance et l'apparence d'une formulation cohérentes de la production à l'usage final, et liste la sédimentation pigmentaire parmi les conséquences en cas de défaillance.
Mesurer la dérive : un protocole pratique
Une étude de dérive nécessite trois éléments : un historique d'échantillon défini, au moins deux modes de mesure, et des critères d'acceptation liés à l'application.
Étape 1 : définir les points dans le temps et les conditions
Les programmes typiques incluent une lecture à la sortie du broyeur, une lecture après une nuit (24 heures), et des lectures après stockage à température élevée. Le matériel de formation US EPA sur les peintures et revêtements environnementaux liste la viscosité et la stabilité de viscosité, ainsi que la durée de pot vie des peintures bi-composants, parmi les propriétés évaluées lors de la qualification d'un nouveau revêtement, ce qui soutient de traiter la dérive comme critère de qualification.
Une étude PCI Magazine sur les prolongateurs d'ouverture illustre l'approche dans la pratique : le premier test a évalué l'effet des additifs sur la stabilité de viscosité dans le temps, en utilisant des échantillons de la même formulation de base avec la viscosité laissée non ajustée.
Étape 2 : utiliser un instrument et une géométrie cohérents
- Viscomètre de type Stormer (KU) : une mesure rapide, au sol de l'atelier, de la consistance. Dans un brevet sur le marquage routier publié, la consistance est déterminée en unités Krebs et un changement supérieur à 10 KU est traité comme un défaut de formulation, tandis qu'un changement inférieur à 7 KU est préféré. Cette limite est spécifique à cette application et ne doit pas être supposée comme spécification universelle.
- Viscomètre rotationnel ou rhéomètre : ASTM D2196 couvre les méthodes de viscomètre rotationnel pour matériaux non newtoniens. La norme note que la viscosité à deux vitesses ou plus caractérise mieux un tel matériau qu'à une seule vitesse, ce qui est exactement le point pour les revêtements pseudoplastiques.
Étape 3 : présenter un profil, pas un chiffre
Enregistrer la viscosité à bas, moyen et haut cisaillement, plus une mesure de récupération thixotrope là où la coulure ou la sédimentation sont un souci. Exprimer la dérive en pourcentage ou en changement KU par rapport à la lecture fraîche, pour chaque plage de cisaillement séparément.
Étape 4 : séparer le changement réversible de l'irréversible
Re-tester après une agitation douce définie. Une viscosité qui revient à la valeur originale pointe vers une structure thixotrope. Une viscosité qui ne revient pas pointe vers un changement chimique ou colloïdal : floculation, dégradation de l'épaississant, ou dérive de pH.
Étape 5 : accélérer avec prudence
Le vieillissement à chaud raccourcit l'étude mais peut introduire des artefacts, tels qu'une hydrolyse de l'épaississant qui ne se produirait pas à température ambiante. Corréler les résultats accélérés avec les données à température ambiante sur au moins une formulation de référence avant de les utiliser pour libérer le produit.
Guide de diagnostic : du symptôme au levier
| Symptôme | Premiers contrôles | Leviers de formulation |
|---|---|---|
| La viscosité grimpe sur plusieurs jours, puis se stabilise | Équilibration de l'épaississant, temps d'hydratation, pH | Ajuster l'ordre et le niveau d'ajout de l'épaississant ; permettre un let-down plus long ; confirmer la fenêtre de pH |
| La viscosité grimpe continuellement | Floculation pigmentaire, pontage liant-épaississant, évaporation | Réévaluer le type et la dose de dispersant ; vérifier le joint et le volume de tête ; revoir l'équilibre des tensioactifs |
| La viscosité baisse sur plusieurs semaines | Attaque microbienne ou enzymatique, hausse de pH | Revue de la conservation ; type d'épaississant ; tamponnage du pH |
| La viscosité à bas cisaillement baisse mais le KU est stable | Perte de structure à bas cisaillement | Ajouter ou rééquilibrer un modificateur rhéologique bas cisaillement ; vérifier par données rotationnelles |
| La viscosité diffère après teintage | Tensioactifs et humectants du colorant déplaçant l'épaississant associatif | Apparier l'épaississant au système de colorant ; tester avec toute la gamme de teintes |
| Viscosité variable de lot en lot | Variation de matière première, cisaillement de procédé | Resserer les spécifications d'additifs ; standardiser l'énergie et la séquence de dispersion |
Maîtriser la dérive par le choix des additifs
Les leviers suivent un ordre de priorité cohérent.
- Stabiliser d'abord le pigment. Choisir un dispersant apparié à la chimie de surface du pigment et au système de liant, et établir la dose à partir d'une courbe de demande de dispersant plutôt qu'en pourcentage fixe.
- Choisir l'architecture d'épaississant pour l'application. Là où dominent le niveau et la résistance aux projections, un profil associatif est typique ; là où dominent l'anti-sédimentation et la résistance à la coulure, les argiles ou modificateurs bas cisaillement contribuent. Les mélanges sont courants, et chaque composant doit être inclus dans l'étude de vieillissement.
- Contrôler la mousse sans perturber la rhéologie. Comparer les antimousses silicone et non silicone à efficacité égale, puis comparer la stabilité de viscosité, pas seulement la hauteur de mousse.
- Verrouiller le procédé. Le temps de dispersion, la température et la séquence de let-down affectent la structure finale. Un procédé cohérent réduit la dérive autant que tout changement d'additif.
- Revalider dès que quelque chose change. Le fournisseur de résine, la qualité d'extender, le package colorant ou le niveau de tensioactif peuvent chacun altérer l'équilibre.
Notre perspective
Selon notre expérience de fabricant d'additifs, les plaintes de dérive arrivent généralement attribuées à l'épaississant, pourtant la première question que nous posons est à quel point le pigment a été dispersé et quel antimousse a été utilisé. Une peinture qui s'épaissit lentement à cause d'un pigment marginalement stabilisé ne sera pas corrigée en ajustant le modificateur rhéologique ; le modificateur masquera le symptôme au rejet et l'instabilité réapparaîtra au stockage.
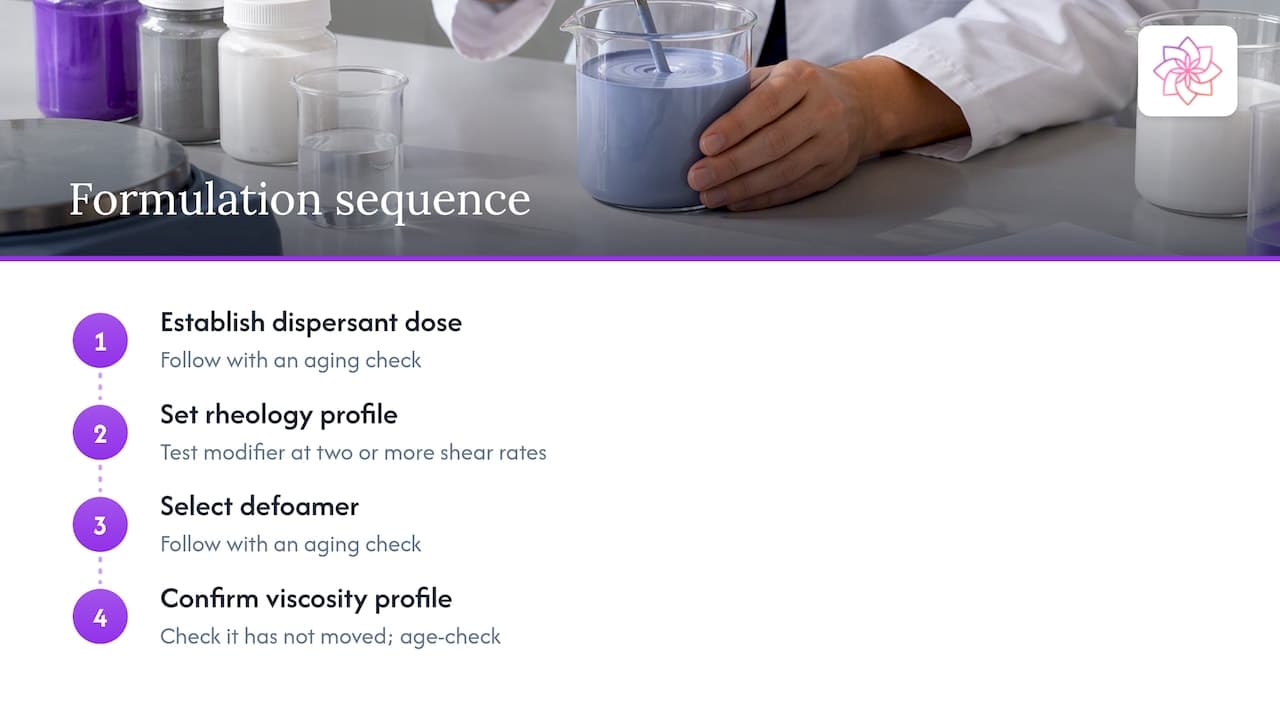
Nous recommandons donc que les formulateurs travaillent dans une séquence fixe : établir la dose de dispersant, régler le profil rhéologique avec un modificateur testé à deux vitesses de cisaillement ou plus, puis sélectionner l'antimousse et confirmer que le profil de viscosité n'a pas bougé. Chaque étape doit être suivie d'un contrôle de vieillissement, pas seulement la formulation finale.
La cohérence de lot des additifs eux-mêmes est l'autre moitié du problème. Une formulation stable avec un lot d'additif mais pas le suivant a été qualifiée contre la mauvaise variable. Pour cette raison, nous soutenons une qualification étayée par le laboratoire, un guide de dosage optimisé et une documentation pour les besoins de production et réglementaires, afin qu'une formulation validée reste validée.
— Astra R&D Team
Additifs pour la stabilité de viscosité d'ASTRA Chemical
Pour les revêtements, adhésifs, encres, plastiques et composites, ASTRA Chemical fournit des dispersants, modificateurs rhéologiques et antimousses silicone et non silicone, avec support technique et conseils de formulation personnalisés. Les gammes pertinentes pour un programme de dérive sont :
- ASTRA DISP® : dispersants et additifs pigmentaires, le point de départ pour stabiliser la dispersion qui sous-tend une rhéologie stable.
- ASTRA REO® : modificateurs rhéologiques pour régler le profil d'écoulement une fois la dispersion stable.
- ASTRA DF® et ASTRA DF NS® : antimousses silicone et non silicone pour le contrôle de mousse, comparables sur la stabilité de viscosité comme sur l'efficacité.
La gamme complète est listée sur la page produits ASTRA CHEMICAL, et d'autres articles techniques se trouvent dans le blog. Les prix ne sont pas publiés ; les demandes d'échantillons et les consultations techniques sont traitées directement via le site à astra-chemical.com.
Liste de contrôle pour une formulation résistante à la dérive
- Viscosité fraîche, après 24 heures, vieillie à température ambiante et vieillie à chaud enregistrée pour chaque candidat.
- Données KU et rotationnelles à deux vitesses de cisaillement au moins.
- Récupération thixotrope enregistrée là où la coulure, le niveau ou la sédimentation comptent.
- pH enregistré à chaque point dans le temps.
- Viscosité vérifiée après teintage avec toute la gamme de colorants, si le produit est teintable.
- Lots d'additifs répliqués au moins une fois pour confirmer la cohérence.
- Limites d'acceptation définies par application, non empruntées à une autre.
FAQ
Qu'est-ce que la dérive de viscosité dans une peinture ?
C'est le changement de la viscosité d'une peinture dans le temps après fabrication, causé par la poursuite de l'équilibration de l'épaississant, la floculation pigmentaire, les dérives de pH, ou la dégradation chimique. Elle peut être à la hausse, à la baisse, ou visible seulement à certaines vitesses de cisaillement.
Pourquoi le pseudoplastique rend-il la dérive plus difficile à détecter ?
Parce que la viscosité mesurée dépend de la vitesse de cisaillement, une lecture à une vitesse peut rester constante alors que le comportement bas ou haut cisaillement change. Mesurer à deux vitesses ou plus, comme le recommande l'ASTM D2196 pour les matériaux non newtoniens, évite cet angle mort.
Quelle variation de viscosité est acceptable ?
Cela dépend de l'application. Une divulgation publiée sur les peintures routières traite un changement au-delà de 10 KU comme un échec, mais les systèmes architecturaux, industriels et d'encres ont chacun besoin de limites liées à leur propre fenêtre d'application. Définir la limite à partir d'essais d'application.
Un dispersant peut-il réduire la dérive ?
Souvent, oui. Quand la cause est une floculation pigmentaire partielle ou une surface qui continue d'adsorber l'épaississant, un dispersant mieux apparié à la bonne dose supprime la source de l'instabilité. Les modificateurs rhéologiques seuls ne peuvent généralement pas la corriger.
Sources
- Compositions épaissies et méthode d'épaississement de compositions polymères aqueuses (EP2166044)
- Bonnes pratiques pour le choix des additifs rhéologiques dans les peintures au latex, PCI Magazine
- Investigation de l'écoulement cisailé et du comportement thixotrope des peintures et revêtements, Thermo Fisher
- Additifs et rhéologie des peintures et revêtements, American Coatings Association
- Cellulose microfibrillée, American Coatings Association
- Épaississants argileux phyllosilicatés pour peintures au latex, PCI Magazine
- Comment formuler des peintures et revêtements pour la stabilité au stockage, SpecialChem
- Programme de formation sur les peintures et revêtements environnementaux, US EPA
- Optimisation du temps d'ouverture, PCI Magazine
- Compositions de marquage routier contenant des amines polyfonctionnelles, brevet US 10450475
- ASTM D2196, propriétés rhéologiques des matériaux non newtoniens par viscomètre rotationnel
Vous testez des additifs pour cette application ?
Envoyez-nous votre défi de formulation actuel et notre équipe technique vous recommandera un package de produits ASTRA pour des tests en laboratoire.