Información sobre aditivos y guías técnicas
Perspectivas de la industria, artículos técnicos y guías prácticas de formulación de los expertos de ASTRA
Últimas ideas
Artículos técnicos y noticias de la empresa
Cumplimiento de la TSCA para aditivos: guía para el formulador
El cumplimiento de la TSCA para un aditivo se reduce a una determinación que debe tomarse antes de fabricar o importar el primer kilogramo: si la sustancia química figura en el Inventario de Sustancias Químicas de la TSCA y, si no figura, qué aviso o exención corresponde. En virtud de la [Ley de Control de Sustancias Tóxicas](https://www.epa.gov/assessing-and-managing-chemicals-under-tsca/learn-about-toxic-substances-control-act-tsca), la EPA tiene amplia autoridad para exigir informes, pruebas y controles sobre sustancias y mezclas químicas, y los dispersantes, los anti-espuma, los modificadores reológicos y otros aditivos funcionales entran en ese ámbito cuando se usan en recubrimientos industriales, adhesivos, tintas, plásticos y compuestos. Esta guía expone cómo funciona la determinación, dónde suelen equivocarse los formuladores y qué documentos debe obtener un equipo de compras o técnico de un proveedor de aditivos.
Colaboración con proveedores de aditivos: 2–3 socios, formulación más rápida
Colaborar con proveedores de aditivos convierte las compras de una relación transaccional en formulación conjunta y mejoras de producto más rápidas. El valor cercano a corto plazo es una iteración de formulación más rápida gracias a la pericia del laboratorio del proveedor y al soporte de muestras, no un mejor precio por kilogramo. Su primer paso: seleccione dos o tres proveedores estratégicos de aditivos y ejecute un piloto enfocado con un brief claro y métricas definidas.
Formulación de aditivos a medida: evalúe cuatro clases de química antes de escalar
Una formulación de aditivo a medida aporta un rendimiento dirigido de dispersión, control de espuma o reología que las químicas estándar no igualan, respaldada por documentación del proveedor que satisface la revisión reglamentaria. Los químicos de formulación de Astra Chemical suelen recomendar buscarla cuando una línea de producción muestra una deriva persistente de control de calidad, cuando un recubrimiento o tinta no cumple los objetivos de VOC o reactividad según normas como las que la [EPA finaliza para recubrimientos en aerosol](https://www.epa.gov/system/files/documents/2025-01/aerosol-coatings_final_frn.pdf), o cuando los cálculos de costo en uso apuntan a ahorros por reducción de dosis.
Velo de brillo en recubrimientos: 5 causas, del pulido a la formulación
El velo de reflexión es una dispersión lechosa de luz cerca del brillo especular en una película brillante por lo demás, y cuando aparece justo después de pulir o aplicar, una limpieza con alcohol isopropílico seguida de un pulido de acabado con pad suave lo resuelve en la mayoría de los casos. Cuando el velo persiste tras la corrección, por lo general estamos ante una floración cristalina, una separación de fases o un defecto de formulación que requiere la intervención del proveedor o del laboratorio.
Control de viscosidad de la base de molino: reemplace un objetivo por ventanas de cizalla
Una viscosidad estable de la base de molino parte de definir un perfil reológico específico de cizalla, seleccionar la química de dispersante y modificador reológico adecuada al pigmento y al equipo, y controlar la cizalla del molino, la temperatura y el tiempo de residencia, verificando todo ajuste contra el medidor de molienda y los puntos finales de tamaño de partícula. Estos objetivos deben vincularse a pruebas medibles, incluyendo barridos de reómetro rotacional, lecturas de medidor de molienda y datos de tamaño de partícula, y nuestro equipo de Astra R&D aporta soporte técnico y guía de muestras cuando una formulación necesita una calibración más cercana.
Formuladores: ajuste la tixotropía para alcanzar 90 % de recuperación en menos de 1 minuto
El control de la tixotropía significa gestionar dos fenómenos vinculados: la ruptura estructural bajo cizalla y la recuperación una vez que esta cesa, y ajustamos ambos mediante la química de formulación y los parámetros de proceso en lugar de uno solo. Las palancas principales son los modificadores reológicos, los dispersantes y la dosificación de éter de policarboxilato, junto con objetivos de medición como la relación de recuperación y el tiempo de recuperación de una [prueba de tixotropía de 3 intervalos](https://wiki.anton-paar.com/us-en/basics-of-thixotropy/). Cuando se hace correctamente, esto aporta rendimiento anti-goteo, bombeabilidad confiable y nivelación controlada en la misma formulación.
Evite fallos de recubrimiento a seis semanas con los desespumantes de Astra R&D para formuladores
Cuando la recubribilidad es la restricción determinante, los desespumantes sin silicona o los polisiloxanos de ingeniería a muy baja dosis superan a las químicas convencionales de silicona porque minimizan la migración superficial y la contaminación entre capas. La segunda palanca es el control de proceso: la cizalla de incorporación, la carga de gotas o partículas y el punto de adición (pasta de molienda frente a dilución) determinan si un desespumante químicamente sólido se comporta bien en producción. Recomendamos validar ambas elecciones con ensayos de recubrimiento tipo ISO antes de la ampliación de escala.
Aditivos de recubrimiento: evite avisos Prop 65 de 60 días, pruebe la exposición de polvo
La Proposition 65 se aplica a los aditivos de recubrimiento cuando su manejo, procesamiento o uso final crea una exposición por encima de los niveles Safe Harbor de OEHHA, no simplemente porque una sustancia listada aparezca en algún lugar de la formulación. Los formuladores deben tratar la evaluación de exposición, no solo la presencia química, como la prueba operativa. El primer paso práctico es verificar la materia prima contra la lista actual de OEHHA y mapear cómo es probable que el aditivo sea encontrado por los trabajadores o usuarios finales, priorizando las vías de inhalación por encima de todo lo demás.
No se necesita nueva química: pruebas de aditivos a escala piloto para formuladores
Las pruebas de aditivos a escala piloto son la etapa de producción intermedia controlada que verifica el rendimiento del aditivo y los parámetros críticos de proceso antes de la ampliación comercial. Confirma la estabilidad de la formulación bajo condiciones de operación realistas, [identifica las variables de proceso](https://www.callaghaninnovation.govt.nz/products/solve/capabilities/pilot-scale-processing/) que gobiernan los resultados a volumen de producción, y reduce el riesgo de sorpresas costosas durante el despliegue completo. Este artículo describe la secuencia de pruebas, las prioridades de medición y una lista de verificación práctica que los equipos de formulación pueden aplicar directamente.
Formuladores y compras: 3 soluciones listas para planta para la liberación de aire en epoxi
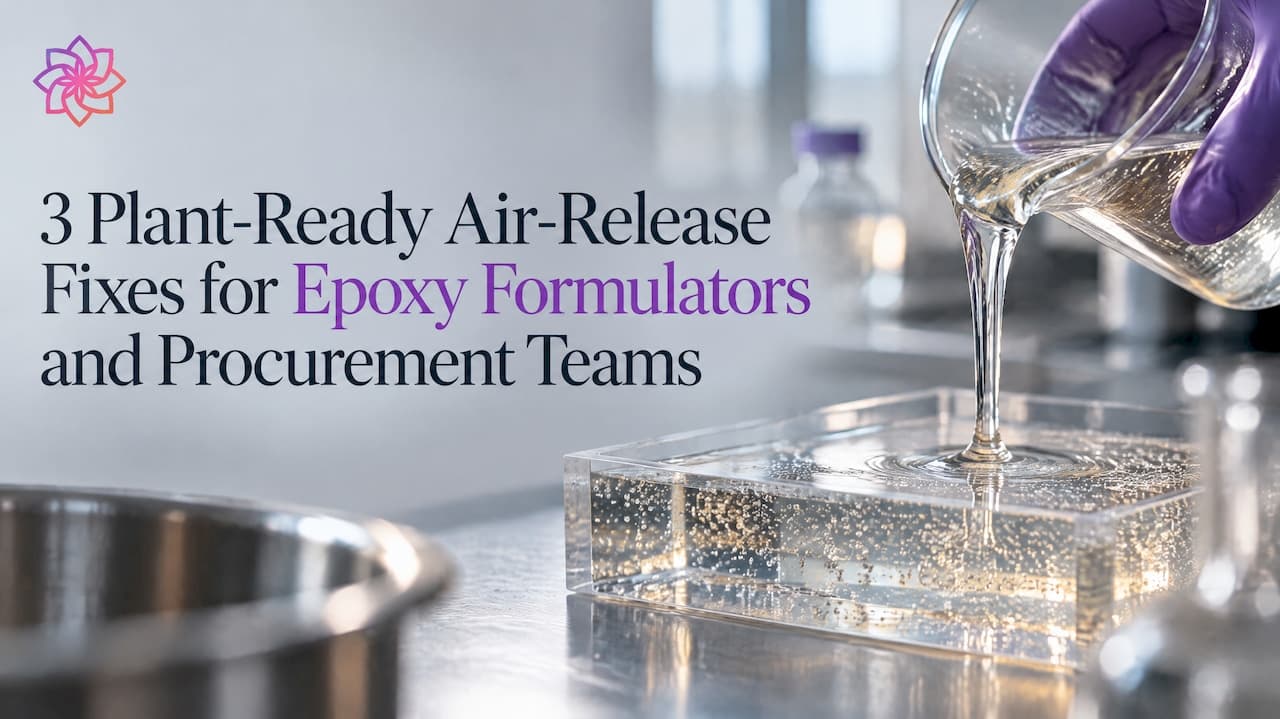
La liberación de aire en resina epoxi es la propiedad de formulación y proceso que determina si el aire atrapado escapa durante el mezclado y el curado o se convierte en un vacío permanente. Tres palancas corrigen una mala liberación de aire: controlar la viscosidad y el perfil de curado para que las burbujas tengan tiempo de subir, incorporar un aditivo interno de liberación de aire compatible, y apretar los controles de proceso y mezclado para limitar el arrastre de aire desde el principio. Los proveedores de aditivos típicamente desarrollan y cualifican sistemas de aditivos precisamente para este problema, y los formuladores que evalúan una solución son bienvenidos a solicitar muestras para ensayo.
Tamice 120 aditivos en una sola corrida DIA: tamizado de aditivos para formuladores
Para trabajo amplio de descubrimiento, los flujos de trabajo no dirigidos LC/GC-HRMS identifican el rango más amplio de aditivos desconocidos o sospechosos en una sola corrida. Cuando el cumplimiento regulatorio o la cuantificación a nivel de traza es el objetivo, los métodos dirigidos LC-MS/MS o GC-MS en modo MRM entregan la sensibilidad que el tamizado no dirigido no puede igualar. Las técnicas de análisis directo y los enfoques de alto rendimiento o optimización bayesiana sirven para tareas de triaje y selección de formulación donde la velocidad supera a la sensibilidad integral, siempre que cada flujo de trabajo se valide contra estándares emparejados por matriz con límites de detección, límites de cuantificación y datos de recuperación documentados.
Detenga los fallos de repintado: el protocolo de compatibilidad de antiespumantes en 4 pasos de Astra
El antiespumante adecuado es la química menos incompatible que elimina la espuma con la dosis efectiva más baja, confirmado por un estudio escalonado y una incorporación correcta. Los formuladores que persiguen la eliminación máxima de la espuma antes de comprobar la compatibilidad intercambian rutinariamente problemas de espuma por cráteres, ojos de pescado o fallos de adherencia del repintado. Antes de pasar a una química más fuerte, realice una escalera de dosis breve, añada en la molienda cuando la formulación lo permita e inspeccione las pruebas de extensión en busca de defectos superficiales.
Corrige los cráteres del antiespumante sin reformular: triaje para formuladores
La mayoría de los cráteres que se atribuyen al antiespumante son, en realidad, un problema de dispersión o contaminación disfrazado, no un fallo de formulación. Antes de tocar la fórmula, reduce la dosis de antiespumante, recircula o agita el lote durante varios minutos y prepara un panel de extendido nuevo. Si los cráteres se reducen o desaparecen, el antiespumante estaba sobredosificado o mal disperso; si persisten sin cambios, revisa la contaminación o una verdadera incompatibilidad, que se aborda a continuación.
Detenga los repintados costosos: 3 comprobaciones de laboratorio para corregir la pérdida de brillo en la pintura
La pérdida de brillo, a menudo llamada dieback, es el enturbiamiento o empañado de una película de pintura después de que pareció curar con normalidad, y casi siempre se remonta a disolventes aún atrapados bajo la superficie o a una reacción de curado que salió mal. La acción inmediata es sencilla: dejar de aplicar capas adicionales, dar a la película un tiempo de curado ininterrumpido en condiciones estables y comprobar la adherencia antes de decidir si el problema es un error de aplicación o algo más profundo en la formulación.
Formuladores: 5 comprobaciones de laboratorio para elegir antiespumantes de silicona o sin silicona
Utilice emulsiones de silicona (PDMS) cuando el proceso tolera trazas de siloxano y necesita una eliminación de la espuma a dosis bajas y de amplio rango en todas las temperaturas y pH. Cambie a químicas sin silicona —base aceite, poliéter o polvo— cuando los requisitos posteriores de recubrimiento, impresión o contacto con alimentos no puedan asumir el arrastre de silicona. La contrapartida es constante: la silicona gana en eficiencia de dosis y persistencia, la opción sin silicona gana en compatibilidad y sencillez regulatoria. El trabajo en contacto con alimentos añade una restricción estricta, ya que solo califican grados específicos listados por la FDA.
Mapea primero los modos de fallo para reducir el riesgo de escalado en la selección de aditivos
Empieza relacionando el modo de fallo dominante de la formulación con la familia de aditivos responsable del mismo, y después realiza un breve ensayo de viabilidad en laboratorio junto con una verificación de las capacidades del proveedor antes de comprometerte con una partida. Las decisiones de selección deben juzgarse por la compatibilidad, el coste de uso, la exposición normativa y el riesgo de escalado, no solo por el precio unitario. El siguiente paso inmediato es un cribado específico: una familia de aditivos, un modo de fallo, un proveedor cualificado dispuesto a documentar el resultado.
Compras primero: escala la producción de aditivos sin retrasos de suministro
Escalar la producción de aditivos especiales es un ejercicio de reingeniería, no una versión más grande del lote de laboratorio. El éxito depende de tres pilares innegociables: un control de ingeniería del calor, la mezcla y el tiempo de residencia; evidencia piloto validada antes de comprometer el capital; y una cadena de suministro cualificada y redundante. Los equipos técnicos a menudo apoyan directamente este trabajo, ofreciendo pruebas de compras y orientación de formulación que detectan los modos de fallo antes de que lleguen a la planta.
Prevención de la floculación de pigmentos para formuladores: el manual de 4 pasos de Astra
La floculación de pigmentos se detiene cuando tres controles trabajan juntos: una humectación adecuada para desplazar el aire y abrir los aglomerados, una química de dispersante anclada con la fuerza suficiente para mantener las partículas separadas y una red reológica que las mantiene en suspensión una vez separadas. Si un lote muestra signos tempranos de floculación, realiza primero una verificación de humectación, luego una prueba rápida de cizallamiento y redispersión, y después una breve prueba de estabilidad acelerada antes de tocar la dosificación.

Detenga los fracasos de escalado: cinco pruebas de compras para el soporte de formulación
El mejor soporte de formulación combina un socio técnico de aditivos con una validación documentada de laboratorio a piloto, no una ficha técnica y una llamada de ventas. Significa que el proveedor evalúa los candidatos según rendimiento, compatibilidad, cumplimiento normativo, estabilidad del proceso y costo de uso antes de que nada llegue a su planta. Los equipos de compras deberían exigir esta evidencia por adelantado. La orientación personalizada de formulación puede estructurarse en torno a este marco de trabajo.
5 pruebas del laboratorio a la planta para elegir un antiespumante para adhesivos PSA
Comience los ensayos de desespumantes con una silicona organomodificada y una química sin silicona compatible a base de poliéter, ejecutados en paralelo. Pruebe ambos candidatos en la formulación completa bajo condiciones de cizalladura de producción o de cizalladura simulada, no en un vaso de precipitados en reposo. La compatibilidad y la dosis eficaz mínima importan más que la velocidad bruta de eliminación de la espuma, ya que un antiespumante sobredosificado o inadecuado causa más defectos de película que la espuma que debía eliminar.

Formuladores: 3 métricas de control de calidad para homologar un productor de aditivos para recubrimientos
Un productor de aditivos para recubrimientos es un fabricante que formula, ensaya y suministra dispersantes, desespumantes, modificadores de reología y productos químicos de rendimiento relacionados, respaldado por soporte técnico y programas de muestras. La acción inmediata para un formulador es directa: solicite un kit de muestras pertinente para la aplicación, una ficha técnica y orientación sobre estabilidad o compatibilidad antes de comprometerse con un proceso de homologación.
Cómo medir la tixotropía en adhesivos con cizalla escalonada y 3iTT para evitar el escurrimiento
La tixotropía en adhesivos es una caída reversible y dependiente del tiempo de la viscosidad bajo cizalla, que se recupera gradualmente una vez que cesa la cizalla, y no instantáneamente como el simple adelgazamiento por cizalla. Ese retraso en la recuperación es toda la clave: permite que el adhesivo fluya con facilidad por una boquilla o bomba y luego reconstruya suficiente estructura en reposo para mantener la forma del cordón y resistir el escurrimiento antes de que el curado lo fije en su lugar. Todo lo que viene después, desde la selección de aditivos hasta la configuración del reómetro, existe para controlar qué tan rápida y completamente se reconstruye esa estructura.
Cuatro comprobaciones de laboratorio que usan los formuladores para corregir el velo en barnices transparentes, por R&D
El velo en los barnices transparentes casi siempre se remonta a una de cinco causas: la dispersión de la luz por partículas, el desajuste de los índices de refracción, una mala dispersión de la base de molienda, la migración de aditivos o la humedad atrapada durante el curado. Empieza comprobando el tamaño de partícula y la compatibilidad del índice de refracción con la resina, y después ejecuta una re-molienda de la base de molienda guiada por el dispersante antes de tocar cualquier otra cosa. Espera compromisos: retirar nanopartículas de resistencia al rayado para reducir el velo a menudo debilita la resistencia al marcado, así que planifica la prueba correctiva en torno a ambas métricas a la vez.
Elimine la espuma en un solo turno: manual de I+D de planta para emulsiones poliméricas
La forma más rápida y fiable de controlar la espuma en la polimerización en emulsión es un antiespumante de silicona-poliéter ajustado en compatibilidad, o una alternativa mineral o molecular previamente evaluada, dosificado en el extremo inferior del rango recomendado por el proveedor y calificado frente a su propia formulación. Los antiespumantes de silicona ASTRA DF® de Astra-chemical, los grados sin silicona ASTRA DF NS® y los dispersantes ASTRA DISP® cubren cada uno distintos puntos de ese espectro. Ningún grado debe entrar en un reactor sin una prueba previa en banco de laboratorio.
Manual de laboratorio a planta para formuladores sobre dispersión de pigmentos y DLS
La mayoría de los problemas de dispersión de pigmentos se remontan a una de cuatro causas: un mojado deficiente, un dispersante inadecuado o un error de dosificación, un disolvente de reducción que arranca el dispersante de la superficie del pigmento o una molienda insuficiente. El triaje más rápido consiste en una prueba de frotado combinada con una pequeña escalera de dosificación del dispersante, verificada con mediciones de dispersión dinámica de luz (DLS) y de turbidez. Confirme qué modo de fallo tiene entre manos antes de cambiar el equipo o la química, y las correcciones siguientes se aplican en ese orden.
Químicos de recubrimientos: diagnóstico de laboratorio en 4 pasos para la migración vertical y la flotación
Se denomina migración vertical a un cambio uniforme de color superficial causado por la migración del pigmento durante la formación de la película, mientras que la flotación produce vetas o manchas moteadas por separación horizontal del pigmento, habitualmente impulsada por flujo convectivo dentro de la película húmeda. Ambos defectos se originan en una dispersión inestable del pigmento y en gradientes de tensión superficial que se desarrollan al evaporarse el disolvente o el agua, como se explica en detalle en [Property Managers: Protect Commercial Paint | Sigma Painting](https://sigmapainting.com/blog/commercial-paint-durability). La prevención se apoya en dos palancas: una dispersión lo bastante robusta para resistir la floculación y un proceso de secado que limite la convección de celdas de Bénard antes de que la película se fije.
Formuladores: primero el proceso en el control de la espuma durante el mezclado (ahorre hasta un 8%)
La espuma durante el mezclado suele poder controlarse cuando primero se corrige el proceso y después se recurre a la química: reduzca la formación de vórtices, pase a la inducción de polvos por debajo de la superficie o a la recirculación en línea, y reserve el desespumante a dosis bajas para después de cualificar la compatibilidad. Las directrices de los [informes de tecnología de mezclado alineados con AIChE](https://www.mixers.com/resources/mixing-technology-reports/reduce-foaming-and-air-entrapment-during-mixing/) y del Astra R&D Team respaldan esta secuencia: corrija la entrada mecánica de aire antes de recurrir a la botella.
Reduzca el tiempo de molienda de 20 a 60 % para formuladores con tácticas probadas en producción
Para reducir el tiempo de molienda de forma más fiable, priorice la selección de medios (perlas más pequeñas y de mayor densidad), aumente la velocidad periférica controlada y el caudal para una molienda de múltiples pasadas, y corrija la química del dispersante y la calidad del premix antes de tocar cualquier otra cosa. Las revisiones de procesos de Astra R&D Team encuentran sistemáticamente que estas tres palancas, ensayadas juntas en un ensayo estructurado, suelen acortar el tiempo de molienda en decenas de por ciento sin sacrificar los objetivos de tamaño de partícula.
5 variables que los formuladores deben evaluar antes de una formulación antiespumante personalizada
Una formulación antiespumante personalizada se justifica cuando un producto estándar falla de forma repetida en las condiciones reales del proceso, ya sea por un pH extremo, una alta carga de tensioactivo, una temperatura elevada o por límites normativos impuestos por los OEM. Tres variables —el pH, la concentración de tensioactivo y la exposición térmica o a disolventes— determinan si un antiespumante comercial resistirá. Cuando no lo hace, el siguiente paso práctico es enviar una muestra del proceso para un cribado en laboratorio antes de comprometerse con ensayos en planta.
Formuladores: especificaciones de dispersión de pigmento para inyección de tinta para prevenir fallos de inyectores
Una dispersión de pigmento para inyección de tinta es una suspensión concentrada de partículas de pigmento molidas estabilizadas en un portador líquido, diseñada para ser expulsada limpiamente a través de una cabeza de impresión sin sedimentarse, floccularse ni obstruir los inyectores. De todas las especificaciones de la ficha técnica de una dispersión, una distribución de tamaño de partícula ajustada combinada con una alta pureza iónica es lo más importante. Esa combinación determina el tiempo de actividad de la cabeza de impresión durante meses de producción y amplía la libertad de formulación de la que dispone un químico al ajustar los co-solventes.
Reproduzca el límite de fluencia de la pintura para formuladores y laboratorios con ASTM D7836
El límite de fluencia es el esfuerzo cortante mínimo necesario para hacer fluir una pintura, y rige el compromiso entre resistir el escurrimiento y la sedimentación manteniendo al mismo tiempo un nivelado suave tras la aplicación. El objetivo práctico para los recubrimientos de película fina base agua es sencillo: mantener por encima [1 Pa en reposo para la estabilidad en almacenamiento](https://www.specialchem.com/coatings/guide/rheology), y por debajo de 0,25 Pa tras la aplicación de alto cizalla para el nivelado. [ASTM D7836](https://store.astm.org/d7836-13r25.html) es la norma que los formuladores deben ensayar.
Cómo lograr una dispersión uniforme de pigmentos de efecto sin perder el efecto óptico
Cómo lograr una dispersión uniforme de pigmentos de efecto sin perder el efecto óptico. La ruta de mejores prácticas para una dispersión estable de pigmentos metálicos o nacarados es un prehumectado controlado seguido de energía mecánica medida, no una molienda “a lo bruto”. Un cizallamiento excesivo fractura las láminas y destruye el brillo. El equipo de I+D de Astra apoya a los formuladores en el cribado de dosis y el escalado de estos sistemas.
Qué causa la pérdida de fuerza cromática en pinturas y tintas
La pérdida de fuerza cromática es la reducción medible de la capacidad tintórea (tinting power) de un pigmento, ya sea por una mala dispersión, floculación, un cambio en la fase cristalina del pigmento o daños por molturación. Las causas inmediatas más frecuentes, ordenadas por su aparición en la resolución de problemas en producción, son la subdispersión y la floculación, una selección o dosificación incorrecta del dispersante, la sobremolturación y las interacciones de fase pigmento/disolvente. Antes de llegar a un rediseño de la formulación, realice tres comprobaciones:
Humedecimiento vs dispersión: lo que realmente separa a ambos
Humedecimiento vs dispersión: lo que realmente separa a ambos. Los agentes humectantes reducen la tensión superficial del líquido para que una resina o un disolvente se extiendan sobre la superficie del pigmento; los agentes dispersantes se adsorben sobre esa superficie ya humectada y mantienen las partículas separadas una vez que el molino las ha desaglomerado. Recurra a un humectante cuando la incorporación del pigmento sea lenta o incompleta durante el grind‑in. Recurra a un dispersante cuando la base de molienda se humecta bien pero la viscosidad sube, el color deriva o las partículas refloculan en reposo. Las lecturas de **potencial zeta** y una prueba de sedimentación en banco indican qué modo de fallo está enfrentando; el equipo de I+D de Astra considera ese diagnóstico no negociable antes de ajustar cualquier aditivo.
Plazos de entrega de aditivos: qué esperar y cómo acortarlos
Los aditivos especiales para formulaciones — dispersantes, antiespumantes y modificadores reológicos — normalmente pasan del pedido a la entrega en **10 a 30 días**, según los [datos de cadena de suministro de la industria química](https://elchemy.com/blogs/supply-chain/lead-time-in-supply-chain-insights-for-chemical-manufacturers). Los grados personalizados, los productos clasificados como peligrosos y las químicas especiales de bajo volumen superan con frecuencia esa ventana. La acción de mayor impacto para los equipos de compras y formulación es confirmar dos cosas antes de emitir el pedido: la disponibilidad del hueco de producción actual del proveedor y el plazo esperado para el certificado de análisis (CoA) que libera el lote para su envío.
Cómo calificar proveedores de aditivos antes del primer pedido
La evidencia mínima requerida para aprobar a un nuevo proveedor de aditivos para un pedido de prueba es un certificado de análisis (CoA), una ficha de datos de seguridad (SDS), una ficha técnica del producto (TDS) y la divulgación de los métodos de ensayo detrás de cada parámetro del CoA. Esa documentación por sí sola no es suficiente. También necesita dos CoA de lote consistentes entre sí, o un historial documentado de muestras retenidas, antes de que un pedido de prueba avance a los ensayos de formulación.
Guía de Dispersión de Pigmentos: Humectación, Desaglomeración y Estabilización
Lograr una dispersión de pigmento estable requiere tres pasos secuenciales: humectación, desaglomeración y estabilización. Omitir o apresurar cualquiera de ellos provocará fallos en el lote en fases posteriores, ya sea en forma de bajo brillo, floculación en el envase o deriva del color tras la dilución (letdown).
Precios de Dispersantes: Guía de Costos para el Comprador de Adquisiciones
Los dispersantes aniónicos y no iónicos de grado estándar se comercializan a [$2,00–4,50 por kilogramo](https://www.indexbox.io/store/world-dispersants-for-water-based-paints-market-analysis-forecast-size-trends-and-insights/), mientras que los dispersantes poliméricos premium alcanzan $5,00–8,50/kg. Los dispersantes de grado para baterías quedan muy por encima de ambos: desde $12/kg para formulaciones anódicas estándar hasta $55+/kg para químicas especializadas de próxima generación. Tres factores explican la mayor parte de esa diferencia: la volatilidad de materias primas como el óxido de etileno y el ácido acrílico, los términos contractuales y de volumen que negocia el comprador, y los recargos logísticos o regulatorios que se añaden al precio base.
Selección de Dispersiones de Pigmento para Adhesivos: Guía para Químicos Formuladores
Una dispersión de pigmento para adhesivos es una pasta o suspensión de pigmento predispersada, diseñada para aportar color y opacidad estables y reproducibles cuando se incorpora a una formulación adhesiva. La acción más importante para cualquier formulador es confirmar la compatibilidad dispersión-aglutinante, la química del dispersante y la dosificación controlada antes de comprometerse a una corrida de escalado, porque estas tres variables determinan si la incorporación se mantiene unida o flocula en el piso del molino.
Cálculo de la Dosificación de Dispersantes: Método Basado en la Superficie
Comience con la superficie del pigmento, no con un porcentaje de una hoja de especificaciones. Para los sistemas estabilizados electrostáticamente, el punto de partida de referencia del sector es [aproximadamente 0,5 mg de dispersante por m² de superficie de pigmento](https://www.specialchem.com/coatings/guide/dispersant-loading); para los sistemas estabilizados estéricamente, la referencia sube hasta unos 4 mg/m². A partir de ahí, el cálculo avanza en dos pasos: multiplique esa cifra de mg/m² por la superficie BET del pigmento (m²/g) para obtener los mg de dispersante por gramo de pigmento y, luego, escale esa cifra frente a la masa de su lote para obtener el %wt. ## Conclusiones Clave El cálculo de la dosificación de dispersantes comienza con la superficie del pigmento y un punto de referencia de mg/m² específico del mecanismo de estabilización, y luego exige una verificación de viscosidad en el laboratorio para confirmar el verdadero óptimo. | Punto | Detalles | | --- | --- | | Empiece por la superficie | Use unos 0,5 mg/m² para los sistemas electrostáticos y alrededor de 4 mg/m² para los sistemas estéricos como líneas base iniciales del cálculo. | | Convierta en tres pasos | Pase de mg/m² a mg por g de pigmento usando el BET, luego corrija por el % de activo y, por último, escale al %wt del lote. | | Verifique con un estudio de escalera | Ejecute la dosis calculada como punto medio y confirme el mínimo de viscosidad empíricamente. | | Vigile la reaglomeración | Vuelva a comprobar la viscosidad después de 24 a 48 horas de almacenamiento para detectar errores de dosificación que una lectura de una sola pasada no revela. | | Obtenga soporte de BET específico por pigmento | Astra Chemical proporciona datos BET y orientación de dosificación para su línea de dispersantes ASTRA DISP® bajo petición. | ## Tabla de Contenidos - [Cómo Calcular la Dosificación del Dispersante Paso a Paso](#cómo-calcular-la-dosificación-del-dispersante-paso-a-paso) - [Ejemplos Prácticos para Pigmentos y Cargas Comunes](#ejemplos-prácticos-para-pigmentos-y-cargas-comunes) - [Verificación de la Dosis con un Estudio de Escalera](#verificación-de-la-dosis-con-un-estudio-de-escalera) - [Errores Comunes de Dosificación y Notas de Escalado](#errores-comunes-de-dosificación-y-notas-de-escalado) - [Soporte Técnico para la Selección y Dosificación de Dispersantes](#soporte-técnico-para-la-selección-y-dosificación-de-dispersantes) - [Fuentes](#fuentes) - [Preguntas Frecuentes](#preguntas-frecuentes) ## Cómo Calcular la Dosificación del Dispersante Paso a Paso La fórmula central convierte un objetivo de superficie en una dosis sobre base de peso que realmente pueda pipetear o pesar en una balanza de banco.
Pseudoplasticidad vs Tixotropía: Guía del Formulador sobre Comportamiento de Cizalladura
Un material es pseudoplástico cuando su viscosidad disminuye a medida que aumenta la velocidad de cizalladura, y esta disminución se produce al instante, sin retardo temporal. Un material es tixotrópico cuando su viscosidad cae bajo cizalladura sostenida y luego se recupera con el tiempo después de cesar la cizalladura, un proceso de reconstrucción de la estructura. El kétchup y muchas masas fundidas de polímeros son principalmente pseudoplásticos; las pinturas de látex y algunos lodos de perforación gelificados son sistemas tixotrópicos clásicos. Una misma formulación puede ser solo pseudoplástica, solo tixotrópica, ambas cosas a la vez o ninguna; confundir los dos conceptos es uno de los errores más comunes en los informes reológicos de las industrias de recubrimientos y cuidado personal.
Flujo vs. Nivelación en Recubrimientos: Guía del Formulador
La fluidez determina cómo un recubrimiento se extiende y humedece el sustrato durante la aplicación; la nivelación, cómo la película húmeda alisa las irregularidades de la superficie después de la aplicación. Se añade un modificador de fluidez cuando el problema es la viscosidad o el humedecimiento, y un agente nivelante cuando la piel de naranja, las marcas de brocha o los cráteres persisten tras optimizar la reología y el balance de disolventes.
Potencial zeta en dispersiones: guía para el formulador
Potencial zeta en dispersiones: guía para el formulador. El potencial zeta es el potencial electrocinético en el plano de deslizamiento, el límite entre la capa de iones estrechamente unida que rodea la partícula y la fase dispersante. Como métrica práctica de estabilidad, los valores más positivos que +30 mV o más negativos que −30 mV indican generalmente una repulsión electrostática suficiente para resistir la floculación; los valores entre −10 mV y +10 mV son prácticamente neutros y propensos a la agregación. Para el formulador, lo esencial es entender que el potencial zeta es una métrica comparativa y repetible de control de calidad basada en la teoría DLVO, no un predictor independiente de la vida útil.
Dispersión de dióxido de titanio: guía de alta carga y baja viscosidad
Dispersión de dióxido de titanio: guía de alta carga y baja viscosidad. La estrategia con un dispersante de poliacrilato de sodio (PAAS) de bajo peso molecular, combinada con un orden de adición controlado y una secuencia de molienda húmeda, es la vía más fiable hacia una dispersión acuosa estable de dióxido de titanio de alto contenido en sólidos para recubrimientos y adhesivos. Referencias: contenido en sólidos de hasta ~50% en peso, baja viscosidad a 100 s⁻¹, potencial ζ absoluto ≥ 30 mV e índice de estabilidad Turbiscan (TSI) mínimo.
Dispersión de negro de humo: métodos prácticos para formuladores
Dispersión de negro de humo: métodos prácticos para formuladores. Una dispersión fiable de negro de humo requiere tres acciones secuenciales: el mojado completo de las superficies de los agregados, la ruptura mecánica controlada de los aglomerados y la estabilización química frente a la re-aglomeración.
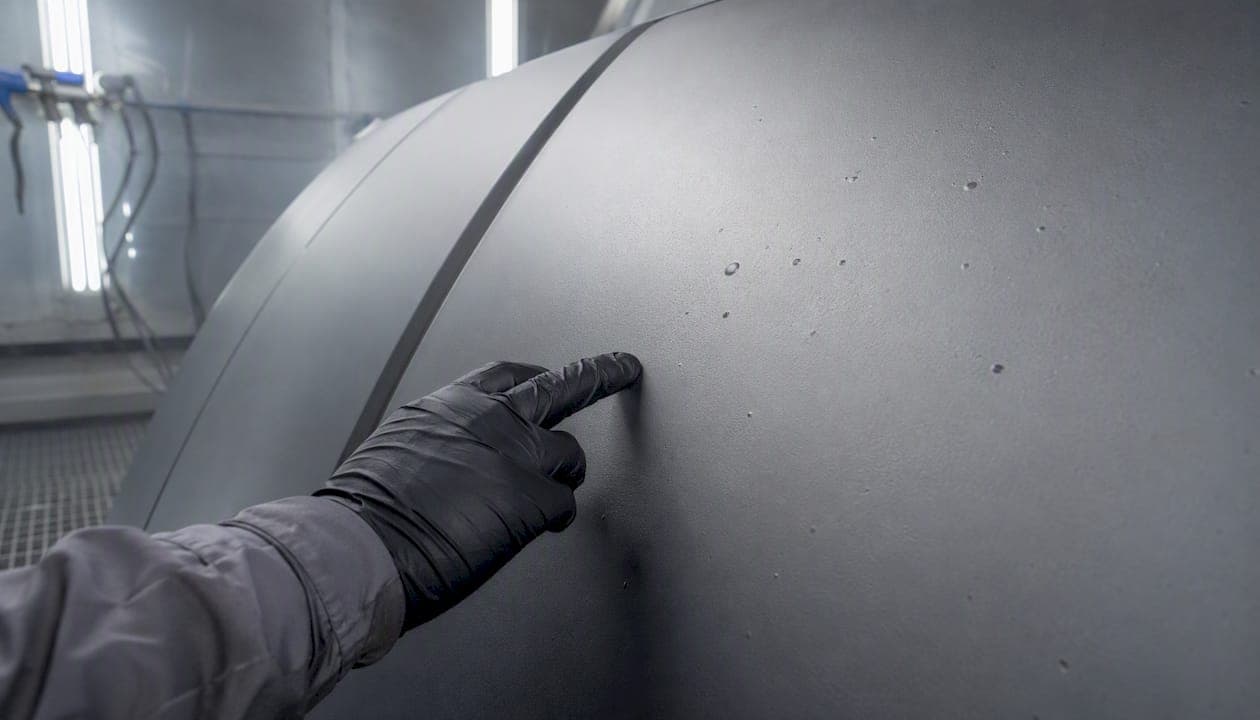
Ojos de pez en pintura: causas, prevención y reparación
Los “ojos de pez” son pequeños cráteres circulares que aparecen en la película húmeda justo después de pulverizar, cuando una contaminación superficial o un desequilibrio de tensión superficial hace que el recubrimiento se retire del sustrato. Aquí tienes causas, prevención, opciones de reparación por severidad y un diagnóstico rápido de taller.
Aditivos para sistemas de epoxi: guía completa de selección
Por qué los recubrimientos y suelos de epoxi necesitan un conjunto de aditivos hecho a medida, cómo se ajustan antiespumantes, dispersantes, nivelantes, promotores de adherencia, modificadores de silicona reactivos, aditivos antiestáticos y tixotropos a la química del epoxi, y qué errores de formulación crean cráteres, eflorescencia amínica o mala adherencia al hormigón.
Aditivos para recubrimientos de poliuretano: guía completa de selección
Por qué la química del 2K PU está gobernada por el isocianato, cómo los modificadores de silicona reactivos se enlazan a la red de PU, y cómo elegir promotores de adherencia, dispersantes, antiespumantes, aditivos de deslizamiento y modificadores de reología para 2K PU al disolvente, PU acuoso y suelos de PU.
Modificadores de reología para recubrimientos: guía práctica de selección
Por qué la reología es la propiedad más subestimada en las formulaciones de recubrimientos, cómo difieren en la práctica los comportamientos newtoniano, pseudoplástico y tixotrópico, cómo funcionan los espesantes acrílicos asociativos, alcali-hinchables, de poliuretano y de cera en sistemas acuosos, y cómo seleccionarlos y dosificarlos sin escurrimientos ni sedimentación.
Antiespumantes para Recubrimientos: Guía Siliconados vs Libres de Silicona
Cómo se forma y sobrevive la espuma, por qué el compromiso con los cráteres es física y no un defecto del producto, la regla de dos etapas y el antagonismo antiespumante-humectante.

Guía Completa de Aditivos para Recubrimientos: Selección, Química y Formulación
Referencia profesional del formulador sobre las diez familias de aditivos funcionales que determinan si un recubrimiento funciona en el laboratorio, en la línea de producción y en campo.
Dispersantes para Recubrimientos: Selección, Química y Optimización de Dosificación
Cómo funcionan los dispersantes, cómo hacer coincidir la química de anclaje con el tipo de pigmento, cómo encontrar la dosificación óptima con la prueba de tres puntos y los siete errores que consumen intensidad de color, brillo y vida útil.
Cambio de proveedor de aditivos para recubrimientos: guía práctica de migración
Cómo auditar su portafolio de aditivos, encontrar alternativas por función y química en lugar de por marca, realizar cribado de laboratorio, ensayos de producción y cualificación con el cliente con riesgo mínimo, y medir el ahorro real.
Diluyentes reactivos y aditivos funcionales: la guía completa
Por qué los diluyentes reactivos reducen la viscosidad sin VOC y pasan a formar parte de la película, cómo los grupos terminales — OH, epoxi, amino, acrilato — determinan la compatibilidad, y cómo catalizadores, secantes, coalescentes y reguladores de pH dan forma a la película curada.
7 errores críticos en formulaciones base agua
Los siete errores de formulación que explican la mayoría de los fallos en recubrimientos base agua: por qué ocurre cada uno, cuánto cuesta y qué cambios lo resuelven.
Promotores de adherencia para recubrimientos: guía completa
Por qué los recubrimientos se deslaminan sobre metales, plásticos y superficies repintadas, cómo los agentes de acoplamiento construyen un puente químico entre película y sustrato, qué química corresponde a cada superficie, y cómo formular y ensayar la adherencia de forma fiable.
Agentes nivelantes: la guía completa para un acabado perfecto
Por qué los defectos superficiales son un problema de tensión superficial, en qué difieren las químicas siliconada y libre de silicona, el compromiso de repintado que decide la mayoría de selecciones, y cómo usar nivelantes para deslizamiento, soft-touch, martillado y antigrafiti.
Agentes humectantes para recubrimientos: guía completa de selección
Por qué los recubrimientos se retraen, forman cráteres y ojos de pez, la diferencia entre humectación del sustrato y del pigmento, cómo la tensión estática y dinámica decide el producto, y cómo seleccionarlo para sistemas base agua, al disolvente y UV.