कोटिंग्स में पिनहोल: कारण, निदान और फॉर्मूलेशन सुधार
कोटिंग्स में पिनहोल छोटे, क्रेटर-जैसे या फिल्म के आर-पार जाने वाले रिक्त स्थान (voids) होते हैं, जो तब बनते हैं जब वायु, सॉल्वेंट वाष्प या कोई अन्य गैस फिल्म के सेट होने से पहले उससे बाहर निकलती है। कारण लगभग हमेशा चार में से एक होता है: समय से पहले स्किन बन चुकी सतह के नीचे फँसी वाष्पशील पदार्थ, मिश्रण या एप्लिकेशन के दौरान अंदर आई वायु, सब्सट्रेट पर या आपूर्ति वायु में संदूषण (contamination), या सरंध्र सब्सट्रेट से निकलने वाली गैस। प्रत्येक का अलग लक्षण (signature) होता है, और प्रत्येक के लिए प्रक्रिया या फॉर्मूलेशन में अलग सुधार आवश्यक होता है। यह मार्गदर्शिका लिक्विड पेंट और पाउडर कोटिंग दोनों को कवर करती है, और उपचार चुनने से पहले कारणों को अलग करने वाला एक नैदानिक क्रम प्रस्तुत करती है।
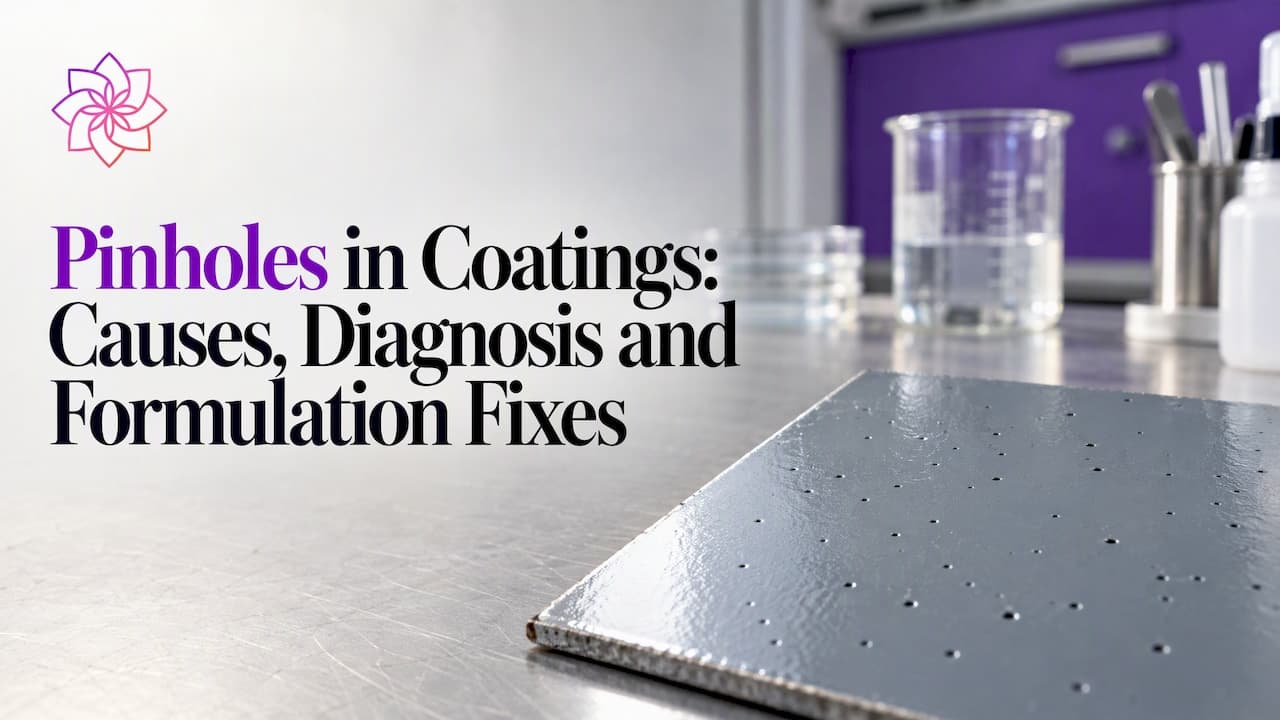
कोटिंग्स में पिनहोल छोटे, क्रेटर-जैसे या फिल्म के आर-पार जाने वाले रिक्त स्थान (voids) होते हैं, जो तब बनते हैं जब वायु, सॉल्वेंट वाष्प या कोई अन्य गैस फिल्म के सेट होने से पहले उससे बाहर निकलती है। कारण लगभग हमेशा चार में से एक होता है: समय से पहले स्किन बन चुकी सतह के नीचे फँसी वाष्पशील पदार्थ, मिश्रण या एप्लिकेशन के दौरान अंदर आई वायु, सब्सट्रेट पर या आपूर्ति वायु में संदूषण (contamination), या सरंध्र सब्सट्रेट से निकलने वाली गैस। प्रत्येक का अलग लक्षण (signature) होता है, और प्रत्येक के लिए प्रक्रिया या फॉर्मूलेशन में अलग सुधार आवश्यक होता है। यह मार्गदर्शिका लिक्विड पेंट और पाउडर कोटिंग दोनों को कवर करती है, और उपचार चुनने से पहले कारणों को अलग करने वाला एक नैदानिक क्रम प्रस्तुत करती है।
संक्षेप में
- पिनहोल तब बनते हैं जब गैस या सॉल्वेंट वाष्प उस फिल्म से बाहर निकलती है जो पहले ही सेट होना शुरू कर चुकी है, या जब वायु उसके नीचे फँस जाती है।
- लिक्विड कोटिंग्स में सामान्य कारक हैं सॉल्वेंट पॉपिंग, एटमाइज़िंग वायु में नमी, अत्यधिक फिल्म मोटाई, अपर्याप्त फ्लैश-ऑफ और असंगत सॉल्वेंट।
- पाउडर कोटिंग में सामान्य कारक हैं संदूषित कंप्रेस्ड वायु, भारी फिल्म बिल्ड, गलत क्योर शेड्यूल और सरंध्र सब्सट्रेट।
- क्रम में निदान करें: वायु आपूर्ति, एप्लिकेशन, फिल्म मोटाई, फ्लैश-ऑफ और क्योर, सब्सट्रेट, फिर फॉर्मूलेशन। केवल उसके बाद ऐडिटिव पैकेज समायोजित करें।
- जब कारण गीली फिल्म में फँसी वायु या अस्थिर फोम हो, तो अच्छी तरह मिलाया गया डिफ़ोमर और डिस्पर्सेंट सिस्टम फॉर्मूलेशन-पक्ष का सुधार है।
विषय-सूची
- पिनहोल क्या है और यह संबंधित दोषों से कैसे भिन्न है
- तरल पेंट और कोटिंग्स में पिनहोल के कारण
- पाउडर कोटिंग में पिनहोल के कारण
- पिनहोल के लिए नैदानिक क्रम
- निरीक्षण और पहचान
- पिनहोलिंग कम करने वाले फॉर्मूलेशन लीवर
- मौजूदा फिनिश में पिनहोल का सुधार
- ASTRA Chemical से अनुकूलित ऐडिटिव सहायता
- फॉर्मूलेशन प्रयोगशाला का दृष्टिकोण
- अक्सर पूछे जाने वाले प्रश्न
- स्रोत
पिनहोल क्या है और यह संबंधित दोषों से कैसे भिन्न है
पाउडर कोटिंग इंस्टीट्यूट पिनहोलिंग को इस प्रकार परिभाषित करता है: पूरी कोटिंग मोटाई में छोटे छिद्रों का बनना, जो क्योर हुई फिल्म में बारीक, दानेदार दोषों के रूप में दिखते हैं और अक्सर सतह के नीचे फँसी वायु के कारण होते हैं। यह परिभाषा पिनहोल को उन दोषों से अलग करती है जो केवल फिल्म की ऊपरी परत को प्रभावित करते हैं।
सॉल्वेंट-आधारित सिस्टम में इस तंत्र को आमतौर पर सॉल्वेंट पॉपिंग कहा जाता है। Sherwin-Williams और अमेरिकन कोटिंग्स एसोसिएशन की ट्रबलशूटिंग मार्गदर्शिका बताती है कि सतह की परतें बहुत जल्दी स्किन बना लेती हैं, जिससे सॉल्वेंट फँस जाता है और बाद में सतह को तोड़कर बाहर निकलता है, जिससे पिनहोल या क्रेटर-जैसे छिद्र रह जाते हैं। एक बार फिल्म जेल हो जाने पर वह छिद्र बंद करने के लिए वापस प्रवाहित नहीं हो सकती। फिल्म स्वयं नहीं भरती, इसलिए क्योर पर वह रिक्ति जहाँ की तहाँ स्थिर हो जाती है।
पिनहोल बनाम निकटवर्ती दोष
कई दोष पहली नज़र में एक जैसे दिखते हैं, और उन्हें गलत पहचानने से गलत उपचार चुना जाता है। नीचे दी गई तालिका उन्हें उत्पत्ति और सबसे पहले जाँचने योग्य बात के आधार पर अलग करती है।
| दोष | सामान्य स्वरूप | मुख्य उत्पत्ति | पहली जाँच |
|---|---|---|---|
| पिनहोल | छोटी, गहरी रिक्तियाँ, अक्सर फिल्म के आर-पार | निकलता सॉल्वेंट या गैस, फँसी वायु | फ्लैश-ऑफ, फिल्म मोटाई, वायु आपूर्ति, सब्सट्रेट की सरंध्रता |
| क्रेटर | ऊँचे किनारे वाले गोल गड्ढे, अक्सर दिखाई देने वाले केंद्रक (nucleus) के साथ | संदूषण से उत्पन्न सतह तनाव प्रवणता | तेल, सिलिकॉन या लुब्रिकेंट संदूषण; वेटिंग व्यवहार |
| फिशआई | सब्सट्रेट को उजागर करने वाली बड़ी गोल रिक्तियाँ | निम्न-सतह-ऊर्जा वाले संदूषक | सब्सट्रेट की स्वच्छता, प्लांट में सिलिकॉन के स्रोत |
| ब्लिस्टर | उभरे हुए गुंबद | फिल्म के नीचे गैस, नमी या घुलनशील लवण | सब्सट्रेट की नमी, परासरणीय (osmotic) प्रभाव, एडहेज़न |
| ऑरेंज पील | नियमित, लहरदार बनावट | खराब लेवलिंग और फ्लो | श्यानता, एप्लिकेशन पैरामीटर, क्योर प्रोफ़ाइल |
| माइक्रोफोम | फिल्म में जमे हुए अत्यंत छोटे बुलबुलों की घनी आबादी | गीली फिल्म में स्थिर की गई वायु | मिश्रण ऊर्जा, सर्फैक्टेंट पैकेज, डिफ़ोमर का चयन |
पिनहोल और क्रेटर के बीच का अंतर व्यवहार में महत्वपूर्ण है। क्रेटर आमतौर पर संदूषण और सतह तनाव की ओर इंगित करते हैं, जिन्हें सफाई और वेटिंग नियंत्रण से संबोधित किया जाता है। पिनहोल आमतौर पर गैस की गति की ओर इंगित करते हैं, जिन्हें सुखाने की गतिकी, फिल्म बिल्ड, वायु गुणवत्ता और विगैसीकरण (deaeration) से संबोधित किया जाता है।
तरल पेंट और कोटिंग्स में पिनहोल के कारण
पेंट फिल्म में पिनहोल पर एक Products Finishing लेख स्प्रे एप्लिकेशन में बार-बार आने वाले कारणों की सूची देता है: स्प्रे गन की एटमाइज़िंग वायु में नमी, अपर्याप्त एटमाइज़िंग वायु दाब, अस्वच्छ सतहें, सरंध्र बेक्ड कास्टिंग से निकलती गैसें, फँसा सॉल्वेंट, बहुत कम फ्लैश-ऑफ समय, असंगत सॉल्वेंट और अत्यधिक फिल्म मोटाई। ये चार तंत्रों में बँट जाते हैं।
सॉल्वेंट का फँसना और पॉपिंग
जब फिल्म की सतह उसके नीचे की परत से तेज़ सूखती है, तो एक स्किन बन जाती है। स्किन के नीचे बचा सॉल्वेंट वाष्पित होता रहता है, वाष्प दाब बढ़ाता है और अंततः सतह को तोड़ देता है। इसको बढ़ावा देने वाली परिस्थितियाँ सर्वविदित हैं:
- पर्याप्त फ्लैश-ऑफ से पहले लगाया गया उच्च ओवन या बेक तापमान।
- ऐसे तेज़, निम्न-क्वथनांक सॉल्वेंट जिनके मिश्रण में सुखाने को संतुलित करने वाले धीमे रिटार्डर सॉल्वेंट न हों।
- अनुशंसित सीमा से अधिक गीली फिल्म मोटाई, जो उस मार्ग को लंबा कर देती है जितना सॉल्वेंट को तय करना होता है।
- उच्च वायु प्रवाह या बढ़ा हुआ बूथ तापमान, जो सतह के सूखने को तेज़ करता है।
सुधार का तर्क यह है कि सतह को उतनी देर तक पारगम्य रखा जाए जितनी देर तक नीचे की फिल्म को अपने वाष्पशील पदार्थ छोड़ने की आवश्यकता होती है। इसका अर्थ है लंबा फ्लैश-ऑफ, अधिक संतुलित सॉल्वेंट मिश्रण, और क्योर चरण में नियंत्रित तापमान वृद्धि।
एप्लिकेशन उपकरण से वायु और नमी
एटमाइज़िंग वायु में नमी और तेल स्प्रे एप्लिकेशन में पिनहोल का बार-बार आने वाला स्रोत हैं। गीली फिल्म में जमा जल की बूँदें बेक के दौरान वाष्पित होकर छोटी रिक्तियाँ छोड़ देती हैं। उसी Products Finishing स्रोत में बताया गया उपचार यांत्रिक है: वायु लाइनों से नमी निकालें, एटमाइज़िंग दाब समायोजित करें, सब्सट्रेट साफ करें, सरंध्र कास्टिंग को डिगैस करें, पर्याप्त सॉल्वेंट फ्लैश-ऑफ दें और अनुशंसित सॉल्वेंट का उपयोग करें।
गीली फिल्म में फँसी वायु और अस्थिर फोम
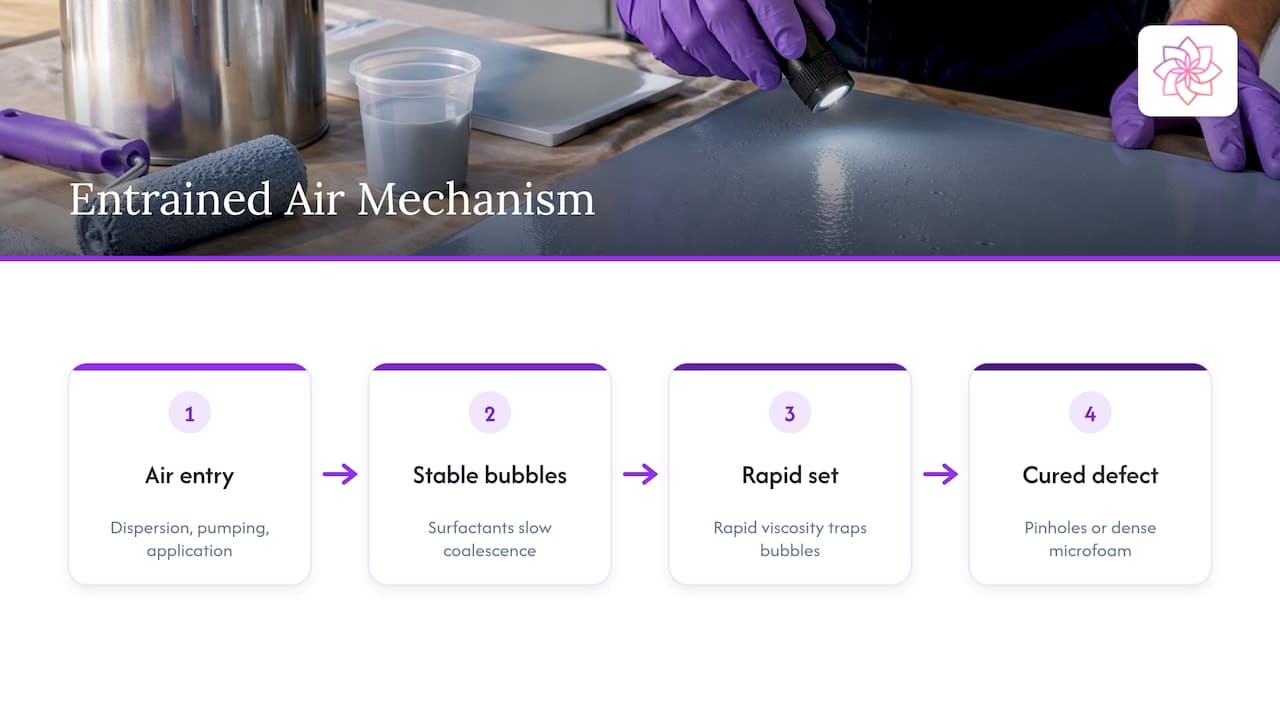
डिस्पर्शन, लेटडाउन, पंपिंग या रोलर और स्प्रे एप्लिकेशन के दौरान अंदर आई वायु गीली फिल्म में बनी रह सकती है यदि फॉर्मूलेशन उसे स्थिर कर दे। सर्फैक्टेंट, वेटिंग एजेंट और कुछ पिगमेंट डिस्पर्सेंट सतह तनाव कम करते हैं और बुलबुले के संमेलन (coalescence) को धीमा करते हैं। यदि श्यानता तेज़ी से बढ़ती है, जैसे हाई-सॉलिड्स या थिक्सोट्रॉपिक सिस्टम में, तो बुलबुले फिल्म के सेट होने से पहले ऊपर नहीं आ पाते। बुलबुले के चारों ओर की अंतरापृष्ठ फिल्म स्थिर होने पर फोम डिज़ाइन से ही फँसाता है, और वह बुलबुला फिर क्योर हुई कोटिंग में पिनहोल या माइक्रोफोम के घने क्षेत्र के रूप में दिखता है।
यही वह तंत्र है जो ऐडिटिव पैकेज से सबसे सीधे प्रभावित होता है। यह वही है जिसे अक्सर गलती से एप्लिकेशन समस्या मान लिया जाता है, क्योंकि दोष कोटिंग लगाने और सूखने के बाद ही दिखता है।
सब्सट्रेट से गैस निकलना
कास्टिंग, लकड़ी, कंक्रीट, चिनाई और कुछ बॉडी फिलर जैसे सरंध्र सब्सट्रेट वायु और नमी धारण करते हैं। बेक या क्योर के दौरान गर्मी फँसी गैस का विस्तार करती है, जो फिर गीली या मुलायम हो रही फिल्म से बाहर निकलती है। सब्सट्रेट को सील करना, पहले बेक करना या डिगैस करना, या ऐसा प्राइमर-सीलर लगाना जो सरंध्रता बंद कर दे, स्रोत को सीधे संबोधित करता है।
पाउडर कोटिंग में पिनहोल के कारण
पाउडर कोटिंग में सॉल्वेंट नहीं होता, इसलिए व्याख्याएँ भिन्न हैं। TCI Powder ट्रबलशूटिंग गाइड पाउडर में पिनहोल के सामान्य कारणों के रूप में कंप्रेस्ड वायु में संदूषक, अत्यधिक फिल्म मोटाई, अनुचित ओवन तापमान या क्योर समय, और सब्सट्रेट की सतही सरंध्रता को चिह्नित करता है।
कंप्रेस्ड वायु की गुणवत्ता
फ्लुइडाइज़िंग और कन्वेइंग वायु में तेल और जल पाउडर तक पहुँचकर उसके चार्जिंग व्यवहार को बदल देते हैं और पिघली फिल्म में दोष छोड़ देते हैं। पाउडर कोटिंग इंस्टीट्यूट निर्दिष्ट करता है कि पाउडर सिस्टम में कंप्रेस्ड वायु का ओसांक (dew point) कम से कम 35°F और संदूषक या तेल 0.1 ppm से कम होना चाहिए। एयर ड्रायर, कोएलेसिंग फिल्टर और नियमित ड्रेन जाँच मानक नियंत्रण हैं, और ओसांक को मान लेने के बजाय सत्यापित करना चाहिए।
फिल्म मोटाई और क्योर शेड्यूल
अत्यधिक फिल्म बिल्ड पाउडर कणों के बीच वायु फँसा देता है, जब फिल्म पिघलती और जेल होती है। चूँकि दोष देने के लिए कोई सॉल्वेंट नहीं है, फँसी गैस पाउडर बेड की वायु, अधिशोषित नमी या क्रॉसलिंकिंग अभिक्रिया के वाष्पशील उप-उत्पाद होते हैं—रसायन के अनुसार ब्लॉकिंग एजेंट या संघनन उत्पाद। मोटी फिल्मों को निकलने के लिए लंबे मार्ग चाहिए, और उच्च ओवन तापमान पर तेज़ जेल डिगैसिंग पूरी होने से पहले सतह को सील कर देता है। ओवन सेट पॉइंट पर भरोसा करने के बजाय ओवन प्रोफाइलर से वास्तविक क्योर चक्र सत्यापित करने से वह धातु तापमान वक्र दिखता है जो पार्ट वास्तव में अनुभव करता है।
सब्सट्रेट की सरंध्रता और प्रीट्रीटमेंट
कास्ट एल्युमिनियम, गैल्वनाइज़्ड स्टील और अन्य सरंध्र या गैस छोड़ने वाली धातुएँ क्योर के दौरान गैस निकालती हैं। पाउडर लगाने से पहले पार्ट को गर्म करके गैस निकालना, कम गैस छोड़ने वाला या डिगैसिंग-ग्रेड पाउडर उपयोग करना, और पतली पहली कोट लगाना व्यापक रूप से प्रयुक्त विधियाँ हैं। स्वच्छता भी मायने रखती है: “वाटर ब्रेक फ्री” परीक्षण, जिसमें जल साफ पार्ट पर बूँदें बनाने के बजाय समान रूप से फैल जाता है, कोटिंग से पहले सतही स्वच्छता की एक सामान्य दृश्य जाँच है।
पाउडर फॉर्मूलेशन के कारक
पाउडर निर्माता डिगैसिंग एजेंट (आमतौर पर बेंज़ोइन या समकक्ष ऐडिटिव), फ्लो और लेवलिंग एजेंट तथा वैक्स मॉडिफायर शामिल करते हैं ताकि फिल्म जेल होने से पहले वायु बाहर निकल सके। संतुलन महत्वपूर्ण है क्योंकि लेवलिंग सुधारने वाला फ्लो ऐडिटिव सतह को और तेज़ी से भी बंद कर सकता है। जहाँ प्रक्रिया जाँचों के बाद भी पिनहोल का आवर्ती पैटर्न बना रहता है, वहाँ पाउडर फॉर्मूलेशन, ग्राइंड और ऐडिटिव लोडिंग जाँच के दायरे में आते हैं।
पिनहोल के लिए नैदानिक क्रम
TCI Powder की ट्रबलशूटिंग मार्गदर्शिका संदूषित वायु आपूर्ति, गलत एप्लिकेशन तकनीक या दाब, शॉप परिस्थितियों के लिए अनुपयुक्त सॉल्वेंट मिश्रण, अत्यधिक फिल्म मोटाई, और अनुचित फ्लैश-ऑफ या ओवन तापमान की जाँच करने की सलाह देती है। यह जोड़ती है कि सब्सट्रेट की सरंध्रता या नमी के लिए जाँच होनी चाहिए और बेक शेड्यूल को ओवर-क्योरिंग या अंडर-क्योरिंग के लिए सत्यापित करना चाहिए। इन मदों पर काम करने का व्यावहारिक क्रम नीचे है।
- दोष का लक्षण-निर्धारण करें। 10x से 30x आवर्धन पर जाँचें। निर्धारित करें कि रिक्तियाँ सब्सट्रेट तक पहुँचती हैं या नहीं, वे खुली हैं या ढकी हुई, और क्या वे किनारों, वेल्ड या मोटे क्षेत्रों जैसी विशेष ज्यामिति में समूह बनाती हैं।
- पैटर्न मैप करें। यादृच्छिक, एकसमान वितरण सामान्यतः वायु या फॉर्मूलेशन कारणों की ओर संकेत करता है। कास्टिंग, वेल्ड या सीम पर समूह बनना सामान्यतः सब्सट्रेट से गैस निकलने की ओर संकेत करता है। स्प्रे पैटर्न के अनुसार वितरण सामान्यतः एप्लिकेशन उपकरण की ओर संकेत करता है।
- वायु आपूर्ति जाँचें। ड्रेन ट्रैप खाली करें, फिल्टर निरीक्षण करें, और उपयोग-स्थल पर ओसांक तथा तेल की मात्रा मापें।
- फिल्म मोटाई सत्यापित करें। पूरे पार्ट पर ड्राई फिल्म मोटाई मापें और डेटा शीट की सीमा से तुलना करें। औसत स्वीकार्य होने पर भी स्थानीय मोटे क्षेत्र विफलता के सामान्य स्रोत होते हैं।
- फ्लैश-ऑफ और क्योर की समीक्षा करें। लिक्विड सिस्टम में फ्लैश-ऑफ समय और तापमान, तथा लिक्विड और पाउडर दोनों सिस्टम में वास्तविक पार्ट तापमान प्रोफ़ाइल की पुष्टि करें।
- सब्सट्रेट का परीक्षण करें। एक नमूने को पहले बेक करें, उसे सील करें या प्रीट्रीटमेंट बदलें, और देखें कि दोष गायब होता है या नहीं।
- फॉर्मूलेशन को अलग करें। वही कोटिंग नियंत्रित फिल्म बिल्ड के साथ साफ काँच या सील की गई धातु पैनल पर लगाएँ। यदि वहाँ भी पिनहोल बने रहते हैं, तो प्राथमिक कारण प्रक्रिया नहीं, फॉर्मूलेशन है।
अंतिम चरण फॉर्मूलेटर्स और निर्माताओं के लिए सबसे मूल्यवान है। नियंत्रित एप्लिकेशन परिस्थितियों में साफ, सील किए गए परीक्षण पैनल पर दिखने वाला दोष शॉप फ्लोर को नहीं दिया जा सकता।
निरीक्षण और पहचान
दृश्य निरीक्षण उन पिनहोल को पकड़ता है जो सतह तक खुले हैं, लेकिन मोटी फिल्म के भीतर छिपी असंततताओं को नहीं। प्रवाहकीय सब्सट्रेट पर पिनहोल और असंततताओं का पता लगाने की सामान्य विधि विद्युत हॉलिडे परीक्षण है। Association for Materials Protection and Performance NACE SP0188-2024 प्रकाशित करता है, जो प्रवाहकीय सब्सट्रेट पर विद्युत हॉलिडे परीक्षण को कवर करता है, और वही मानक निकाय कंक्रीट और चिनाई कोटिंग्स में पिनहोल के दृश्य मूल्यांकन के लिए मार्गदर्शन बनाए रखता है। कौन-सी विधि लागू होती है यह सब्सट्रेट, फिल्म मोटाई और सेवा वातावरण पर निर्भर करता है। टैंक, पाइपलाइन और इमर्शन सेवा के लिए पिनहोल कार्यात्मक दोष हैं, क्योंकि वे इलेक्ट्रोलाइट को सब्सट्रेट तक सीधा रास्ता देते हैं। सजावटी फिनिश के लिए वे मुख्यतः स्वरूप दोष हैं, हालाँकि वे संक्षारण या ब्लिस्टरिंग के प्रारंभिक स्थल भी बन सकते हैं।
पिनहोलिंग कम करने वाले फॉर्मूलेशन लीवर
जब प्रक्रिया जाँचें स्वच्छ हों और दोष बना रहे, तो फॉर्मूलेशन ही शेष चर है। चार लीवर ध्यान देने योग्य हैं।
डिफ़ोमर का चयन
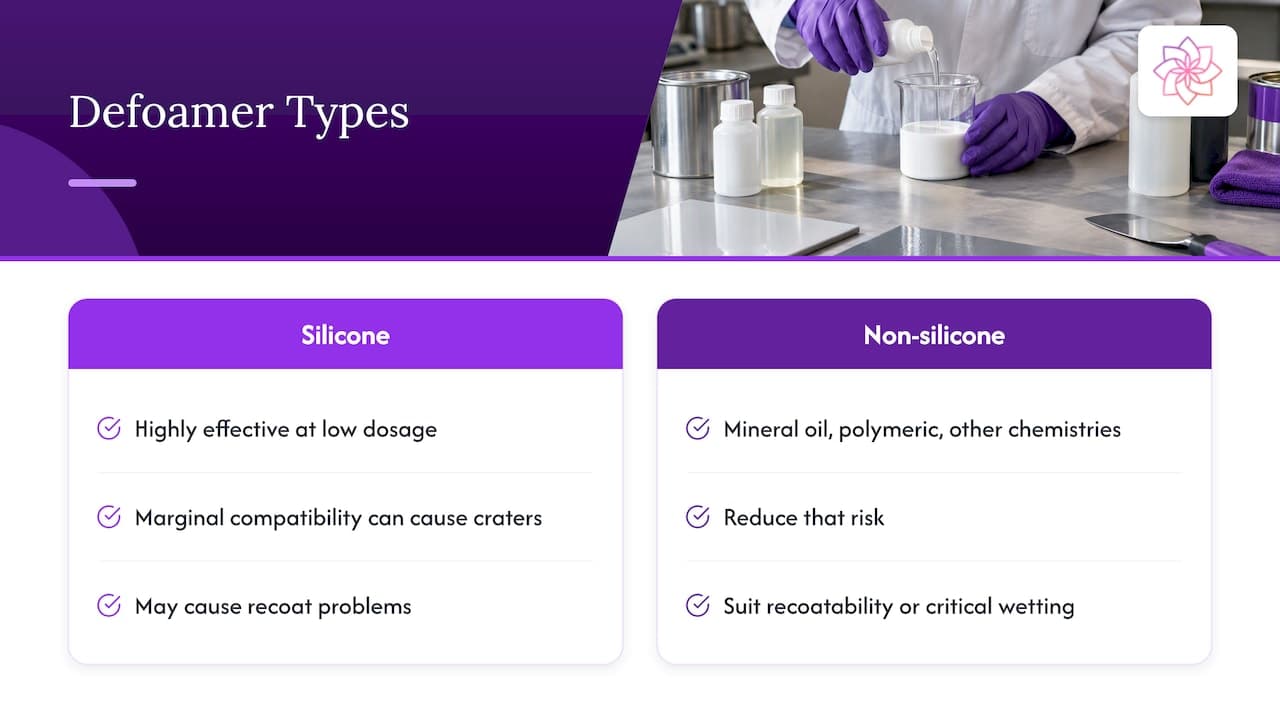
डिफ़ोमर बुलबुले की लैमेला में प्रवेश करके, उसे सेतुबद्ध (bridge) करके और अस्थिर करके काम करते हैं, ताकि फँसी वायु संमेलित होकर बाहर निकल जाए। सिलिकॉन डिफ़ोमर कम डोज़ पर आमतौर पर अत्यधिक प्रभावी होते हैं, लेकिन जहाँ संगति सीमांत हो वहाँ क्रेटर या रीकोट समस्याओं में योगदान कर सकते हैं। नॉन-सिलिकॉन डिफ़ोमर, जो मिनरल ऑयल, पॉलिमरिक या अन्य रसायनों पर आधारित होते हैं, वह जोखिम कम करते हैं और ऐसे अनुप्रयोगों के लिए उपयुक्त हैं जहाँ रीकोटेबिलिटी या महत्वपूर्ण वेटिंग चिंता का विषय हो। चयन रेजिन सिस्टम, पिगमेंट लोडिंग, एप्लिकेशन विधि और क्योर शेड्यूल पर निर्भर करता है। ASTRA DF और ASTRA DF NS श्रृंखलाएँ ASTRA उत्पाद रेंज का हिस्सा हैं और सिलिकॉन तथा नॉन-सिलिकॉन दोनों विकल्पों को कवर करने के लिए हैं।
डोज़ और मिलाने का स्थान दोनों महत्वपूर्ण हैं। ग्राइंड में मिलाया गया डिफ़ोमर डिस्पर्शन के दौरान फोम नियंत्रित करता है, जबकि लेटडाउन में पोस्ट-ऐड भरने और एप्लिकेशन में बनने वाले फोम को संबोधित करता है। खराब संगति वाले डिफ़ोमर की अधिक मात्रा वही सतह दोष बना सकती है जिसे रोकने के लिए वह था, इसलिए डोज़ रेंज पर लैडर अध्ययन ही उचित दृष्टिकोण है।
डिस्पर्सेंट की दक्षता और श्यानता नियंत्रण
जो डिस्पर्सेंट पिगमेंट को कुशलता से गीला करता और स्थिर करता है, वह कम ग्राइंड श्यानता और अधिक पिगमेंट लोडिंग की अनुमति देता है, और एग्लोमरेट में कम वायु फँसती है। खराब तरीके से डिस्पर्स किया गया पिगमेंट कण की सतह पर वायु धारण करता है, और वह वायु एप्लिकेशन पर निकलती है। कुशल डीफ्लोक्युलेशन फ्लो और लेवलिंग भी सुधारता है, जिससे फिल्म को छोटे दोषों के ऊपर बंद होने का अधिक समय मिलता है। ASTRA DISP श्रृंखला प्रक्रिया के इस चरण को संबोधित करती है।
रियोलॉजी और लेवलिंग विंडो
जो रियोलॉजी प्रोफ़ाइल शियर के बाद बहुत तेज़ी से पुनर्प्राप्त होती है, वह बुलबुलों और सतही अनियमितताओं को जगह पर बंद कर देती है। पर्याप्त लो-शियर फ्लो वाली प्रोफ़ाइल फिल्म को संरचना के पुनर्निर्माण से पहले समतल होने और डीएरेट होने देती है। इसलिए रियोलॉजी मॉडिफायर लक्ष्य अनुप्रयोग के फ्लैश-ऑफ समय और फिल्म बिल्ड के विरुद्ध ट्यून किए जाते हैं, अलग-थलग चुने नहीं जाते।
सॉल्वेंट संतुलन और फिल्म-निर्माण गतिकी
सॉल्वेंट-आधारित सिस्टम के लिए, मिश्रण की वाष्पीकरण प्रोफ़ाइल यह तय करती है कि सतह कितनी देर खुली रहती है। तेज़ सॉल्वेंट का कुछ हिस्सा धीमे रिटार्डर से बदलने पर रेजिन सिस्टम बदले बिना निकलने की विंडो बढ़ाई जा सकती है। रेजिन के साथ सॉल्वेंट की संगति भी मायने रखती है, क्योंकि असंगत सॉल्वेंट Products Finishing मार्गदर्शन में सूचीबद्ध कारणों में से हैं।
मौजूदा फिनिश में पिनहोल का सुधार
पिनहोल वाली क्योर हुई फिल्म के लिए सुधार गहराई और सेवा पर निर्भर करता है। लिक्विड पेंट में स्थापित मरम्मत यह है कि कारण की पहचान और निवारण के बाद सैंडिंग करके रीफिनिश किया जाए, अन्यथा दोष दोबारा आएगा। पाउडर कोटिंग में सुधार में आमतौर पर फिल्म बिल्ड, क्योर पैरामीटर या सब्सट्रेट उपचार समायोजित करना, और फिर पाउडर आपूर्तिकर्ता की सिफारिशों के अनुसार रीकोट करना शामिल है। जिन परिस्थितियों ने दोष उत्पन्न किया उन्हें बदले बिना रीकोट करने पर दोष आमतौर पर दोबारा आता है, कभी-कभी अधिक घनत्व में।
ASTRA Chemical से अनुकूलित ऐडिटिव सहायता
Astra Chemical कोटिंग्स, एडहेसिव्स, इंक्स, प्लास्टिक्स और कंपोज़िट्स के लिए डिस्पर्सेंट, सिलिकॉन और नॉन-सिलिकॉन डिफ़ोमर, रियोलॉजी मॉडिफायर और कार्यात्मक कोटिंग ऐडिटिव बनाती है। कंपनी फॉर्मूलेटर्स को तकनीकी परामर्श, नमूना अनुरोध और कस्टम फॉर्मूलेशन मार्गदर्शन देकर सहायता करती है, और बताती है कि उसका योग्यता कार्य प्रयोगशाला-समर्थित है। लगातार बने रहने वाले पिनहोल या माइक्रोफोम की समस्या पर काम करने वाली टीमें रसायन को रेजिन सिस्टम और एप्लिकेशन विधि से मिलाने के लिए पूरी ASTRA उत्पाद रेंज देख सकती हैं, या लैडर अध्ययन के लिए नमूने अनुरोध करने हेतु Astra Chemical वेबसाइट के माध्यम से तकनीकी टीम से संपर्क कर सकती हैं।
किसी विशिष्ट सिस्टम के लिए उत्पाद चयन को परिभाषित परीक्षण प्रोटोकॉल से लाभ होता है: रेजिन और पिगमेंट सिस्टम, मिश्रण उपकरण, एप्लिकेशन विधि, फिल्म मोटाई विंडो और क्योर शेड्यूल। शुरुआत में ये विवरण देने से योग्यता चक्र छोटा होता है।
फॉर्मूलेशन प्रयोगशाला का दृष्टिकोण
दोष-जाँच के हमारे अनुभव में, पिनहोलिंग को अक्सर गलत चरण पर संबोधित किया जाता है। वायु गुणवत्ता, फ्लैश-ऑफ और फिल्म बिल्ड जैसे प्रक्रिया चर पहले सत्यापित किए जाने योग्य हैं, और साफ-पैनल परीक्षण यह स्थापित करने का सबसे तेज़ तरीका है कि मूल कारण फॉर्मूलेशन में है या नहीं।
जब होता है, तो ऐडिटिव पैकेज शायद ही कभी एक-घटकीय समस्या होती है। डिफ़ोमर, डिस्पर्सेंट और रियोलॉजी मॉडिफायर परस्पर क्रिया करते हैं: ग्राइंड श्यानता कम करने वाला डिस्पर्सेंट यह बदल देता है कि वायु कैसे निकलती है, और रियोलॉजी प्रोफ़ाइल यह तय करती है कि वह निकास कितनी देर चल सकता है। इस कारण हम तीनों का साथ मूल्यांकन करने की सलाह देते हैं, डोज़ लैडर और नियंत्रित फिल्म-बिल्ड रेंज के साथ, बजाय एक ऐडिटिव को अलग-थलग समायोजित करने के।
हमारा दृष्टिकोण सिलिकॉन और नॉन-सिलिकॉन डिफ़ोमर विकल्पों को डिस्पर्सेंट और रियोलॉजी चयन के साथ जोड़ना है, जिसे प्रयोगशाला योग्यता और बैच-दर-बैच निरंतरता का समर्थन प्राप्त है। लक्ष्य है कम कुल उपयोग-लागत (cost-in-use) पर प्रीमियम ब्रांडों के तुलनीय प्रदर्शन, जो अधिक लोडिंग के बजाय अनुकूलित डोज़ के माध्यम से प्राप्त हो।
Astra R&D Team
अक्सर पूछे जाने वाले प्रश्न
पेंट में पिनहोल किस कारण होते हैं?
सबसे सामान्य कारण हैं बहुत जल्दी स्किन बनाने वाली सतह के नीचे फँसा सॉल्वेंट, स्प्रे गन की एटमाइज़िंग वायु में नमी, अत्यधिक फिल्म मोटाई, बहुत कम फ्लैश-ऑफ समय, असंगत सॉल्वेंट और सरंध्र सब्सट्रेट से निकलती गैस। गीली फिल्म में सर्फैक्टेंट द्वारा स्थिर की गई फँसी वायु भी सूखने के बाद पिनहोल के रूप में दिख सकती है। Products Finishing स्प्रे एप्लिकेशन के लिए ये कारण सूचीबद्ध करता है।
पाउडर कोटिंग में पिनहोल किस कारण होते हैं?
कंप्रेस्ड वायु में संदूषक, अत्यधिक फिल्म मोटाई, अनुचित ओवन तापमान या क्योर समय, और सरंध्र सब्सट्रेट सामान्य कारण हैं, TCI Powder ट्रबलशूटिंग गाइड के अनुसार। वायु का ओसांक जाँचना, फिल्म बिल्ड मापना और ओवन की प्रोफ़ाइल लेना पहले कदम हैं।
पाउडर कोटिंग में पिनहोल को कैसे रोका जा सकता है?
कम ओसांक और तेल-रहित कंप्रेस्ड वायु का उपयोग करें, ओवन प्रोफाइलर से क्योर चक्र सत्यापित करें, फिल्म बिल्ड को डेटा शीट की सीमा में रखें और सरंध्र पार्ट्स का प्रीट्रीटमेंट या डिगैसिंग करें। पाउडर कोटिंग इंस्टीट्यूट कंप्रेस्ड वायु के लक्ष्य के रूप में कम से कम 35°F ओसांक और 0.1 ppm से कम तेल या संदूषक देता है।
पिनहोल क्रेटर और फिशआई से कैसे भिन्न हैं?
पिनहोल छोटी रिक्तियाँ हैं जो मुख्यतः निकलती गैस, सॉल्वेंट या फँसी वायु से बनती हैं। क्रेटर और फिशआई मुख्यतः सतह संदूषण से बनते हैं जो स्थानीय सतह तनाव अंतर पैदा करता है, इसलिए फिल्म संदूषित स्थान से हट जाती है। पिनहोल का उपचार सुखाने और डिगैसिंग से संबंधित है, जबकि क्रेटर का उपचार स्वच्छता और वेटिंग से।
क्या डिफ़ोमर पिनहोल समाप्त कर सकता है?
डिफ़ोमर उन पिनहोल को समाप्त कर सकता है जो गीली फिल्म में फँसी या स्थिर की गई वायु से उत्पन्न होते हैं। यह सब्सट्रेट से गैस निकलने, संदूषित वायु या अत्यधिक फिल्म बिल्ड से होने वाले पिनहोल को ठीक नहीं कर सकता, जिनके लिए प्रक्रिया परिवर्तन आवश्यक हैं। साफ-पैनल परीक्षण दिखाता है कि कौन-सी स्थिति लागू है।
स्रोत
- शब्दावली, पाउडर कोटिंग इंस्टीट्यूट
- अक्सर पूछे जाने वाले प्रश्न, पाउडर कोटिंग इंस्टीट्यूट
- ट्रबलशूटिंग गाइड, Sherwin-Williams
- पेंट फिल्म में पिनहोल, Products Finishing
- इलेक्ट्रोस्टैटिक पाउडर कोटिंग्स के अनुप्रयोग और ट्रबलशूटिंग की मार्गदर्शिका, TCI Powder
- कंक्रीट या चिनाई कोटिंग में पिनहोल के दृश्य मूल्यांकन का मानक, AMPP
इस एप्लिकेशन के लिए एडिटिव्स का परीक्षण कर रहे हैं?
हमें अपनी वर्तमान फॉर्मूलेशन चुनौती भेजें और हमारी तकनीकी टीम प्रयोगशाला स्क्रीनिंग के लिए ASTRA उत्पाद पैकेज की सिफारिश करेगी।