पाउडर कोटिंग में आउटगैसिंग: कारण, रोकथाम और मरम्मत
पाउडर कोटिंग में आउटगैसिंग फिल्म के पिघलने और क्योर होने के दौरान सब्सट्रेट से, या उस पर मौजूद संदूषकों से, फँसी हुई हवा, नमी या वाष्प का निकलना है। गैस फिल्म के जेल होने से पहले पिघले पाउडर से होकर गुज़रती है और बुलबुले, ब्लिस्टर या पिनहोल छोड़ जाती है। इसे तीन चरों को नियंत्रित करके रोका जाता है: सब्सट्रेट की स्थिति, क्योर से पहले और उसके दौरान तापीय क्रम, और पाउडर फॉर्मूलेशन का गैस-निकास व्यवहार। यह मार्गदर्शिका तंत्र, इसमें शामिल सब्सट्रेट और संदूषक, आउटगैसिंग को मिलते-जुलते दोषों से अलग करने की विधि, रोकथाम के कदम और फिल्म क्योर हो जाने के बाद पुनःकरण का मार्ग बताती है।
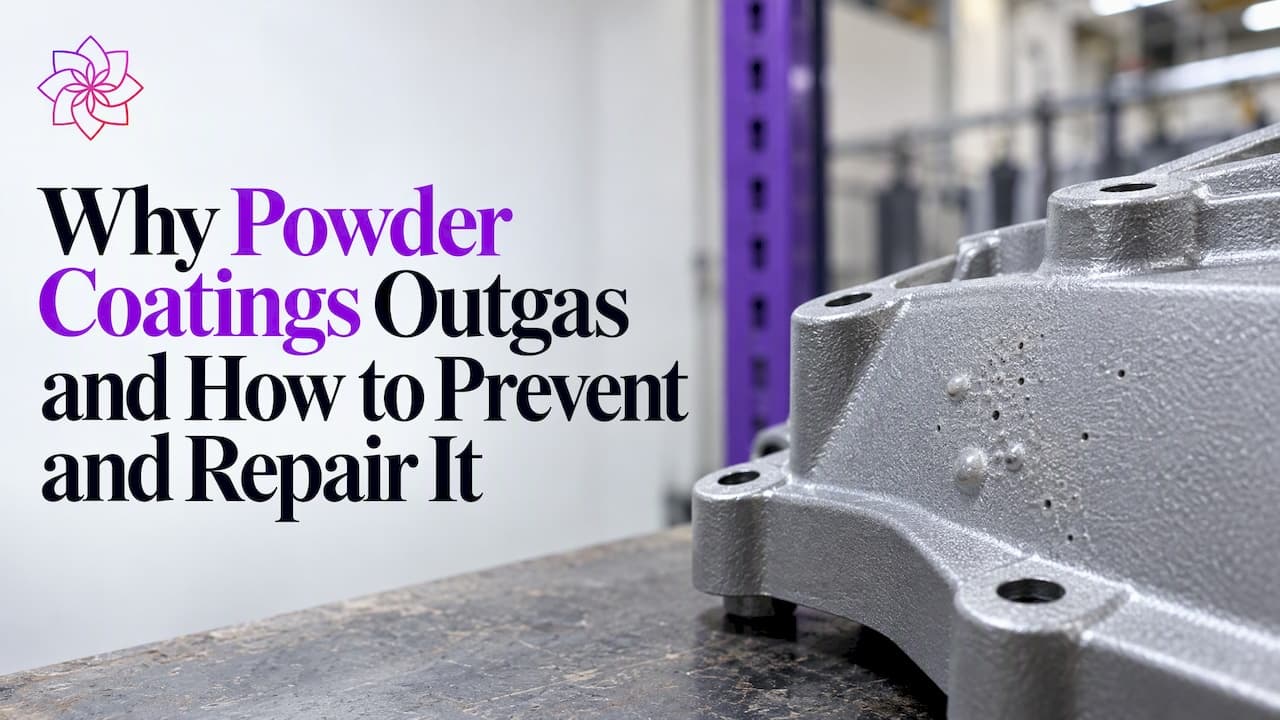
पाउडर कोटिंग में आउटगैसिंग फिल्म के पिघलने और क्योर होने के दौरान सब्सट्रेट से, या उस पर मौजूद संदूषकों से, फँसी हुई हवा, नमी या वाष्प का निकलना है। गैस फिल्म के जेल होने से पहले पिघले पाउडर से होकर गुज़रती है और बुलबुले, ब्लिस्टर या पिनहोल छोड़ जाती है। इसे तीन चरों को नियंत्रित करके रोका जाता है: सब्सट्रेट की स्थिति, क्योर से पहले और उसके दौरान तापीय क्रम, और पाउडर फॉर्मूलेशन का गैस-निकास व्यवहार। यह मार्गदर्शिका तंत्र, इसमें शामिल सब्सट्रेट और संदूषक, आउटगैसिंग को मिलते-जुलते दोषों से अलग करने की विधि, रोकथाम के कदम और फिल्म क्योर हो जाने के बाद पुनःकरण का मार्ग बताती है।
संक्षेप में
- आउटगैसिंग तब होती है जब छिद्रयुक्त कास्टिंग्स, गैल्वेनाइज़्ड स्टील या सतह संदूषण में फँसी गैस क्योर के दौरान फैलती है और फिल्म के जेल होने से पहले पिघली फिल्म से बाहर निकल जाती है।
- सामान्य दोष हैं पिनहोल, उभार, बुलबुले और ब्लिस्टर, कभी-कभी इंटरकोट आसंजन की हानि के साथ।
- रोकथाम अच्छी सफ़ाई, भाग को पाउडर के क्योर तापमान से ऊपर प्रीहीट (प्रीबेक) करने, भाग के गर्म रहते हुए कोटिंग करने, और फिल्म मोटाई को विनिर्देश के भीतर रखने पर टिकी है।
- आउटगैसिंग-सहनशील पाउडर फॉर्मूलेशन ऐसे एडिटिव का उपयोग करते हैं जो गैस के लिए अस्थायी मार्ग खोलते हैं और फिर उसे सील कर देते हैं, परंतु वे सहनशीलता बढ़ाते हैं, प्रक्रिया नियंत्रण की आवश्यकता को समाप्त नहीं करते।
- क्योर हो चुके आउटगैसिंग दोष पर भरोसेमंद पैबंद नहीं लगाया जा सकता: क्षतिग्रस्त परत हटाई जाती है, सब्सट्रेट साफ़ किया और आउटगैस किया जाता है, और भाग पर पुनः कोटिंग की जाती है।
विषय-सूची
- आउटगैसिंग क्या है और वह कैसा दिखता है
- आउटगैसिंग पैदा करने वाले सब्सट्रेट और परिस्थितियाँ
- आउटगैसिंग को क्रेटर और अन्य दोषों से अलग पहचानना
- पाउडर लगाने से पहले आउटगैसिंग की रोकथाम
- क्योर हो चुके आउटगैसिंग दोष की मरम्मत
- उत्पादन लाइनों के लिए नैदानिक कार्यप्रवाह
- दृष्टिकोण: एडिटिव रसायन कहाँ उपयुक्त है
- फॉर्मूलेटरों के लिए एडिटिव सहायता
- अक्सर पूछे जाने वाले प्रश्न
- स्रोत
आउटगैसिंग क्या है और वह कैसा दिखता है
पाउडर कोटिंग इंस्टीट्यूट की शब्दावली गैसिंग को कोटिंग के नीचे से वायु या गैस के बाहर निकलने और ब्लिस्टर, बुलबुले या छोटे छिद्र पैदा करने के रूप में परिभाषित करती है, और बताती है कि यह अक्सर ज़िंक या एल्युमिनियम कास्टिंग्स या गैल्वेनाइज़्ड स्टील के साथ होता है। कार्यशाला व्यवहार में उसी घटना के लिए आउटगैसिंग शब्द प्रयुक्त होता है।
तंत्र भौतिक है। पाउडर फिल्म एक निर्धारित खिड़की के भीतर पिघलती और बहती है, इससे पहले कि क्रॉसलिंकिंग उसकी श्यानता बढ़ाए और सतह को स्थिर कर दे। उस खिड़की के दौरान निकलने वाली कोई भी गैस को द्रव फिल्म से होकर गुज़रना होता है। यदि गैस जल्दी आती है, तो फिल्म अभी बहती है और रिक्ति बंद हो जाती है। यदि वह देर से आती है, जब श्यानता बढ़ रही होती है, तो बुलबुला या तो ब्लिस्टर के रूप में जम जाता है या फूटकर क्रेटर जैसा पिनहोल छोड़ जाता है जिसे फिल्म अब भर नहीं सकती।
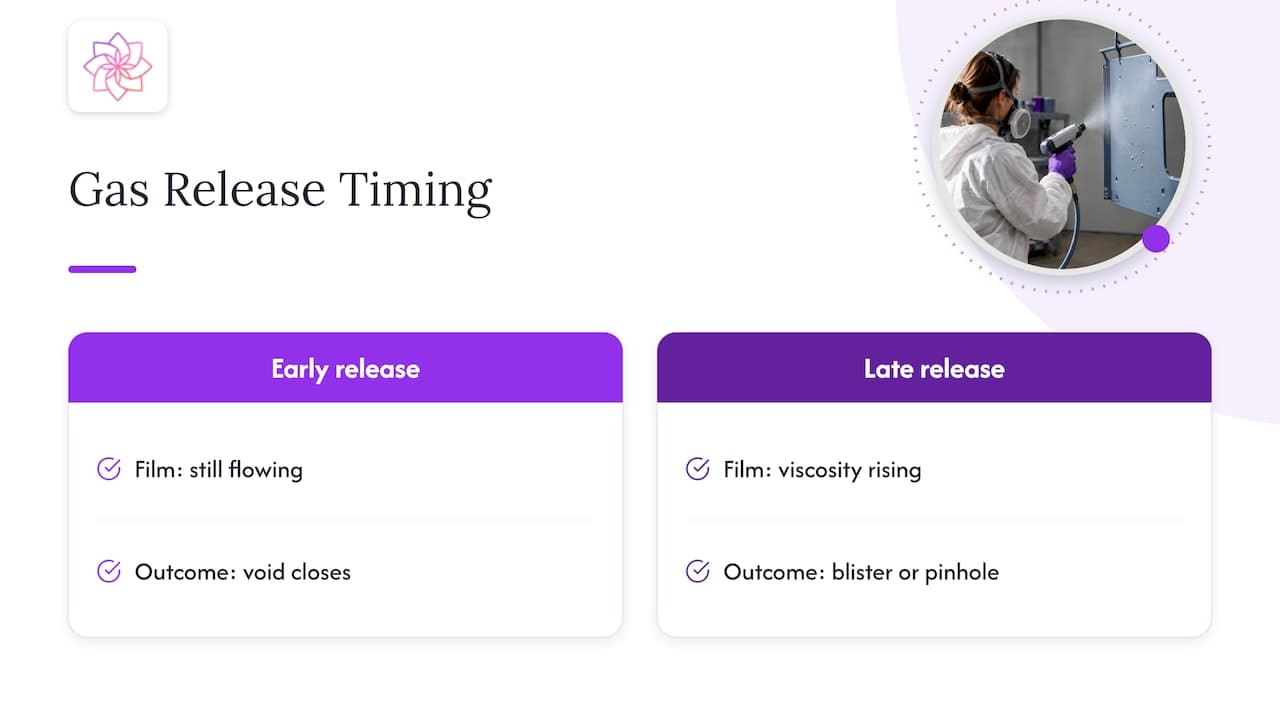
Products Finishing के अनुसार, आउटगैसिंग तब होती है जब छिद्रयुक्त लोहे, स्टील या एल्युमिनियम में फँसी हवा या गैस गर्म होने पर फैलती है, और इससे बनने वाले सामान्य दोषों में उभार, बुलबुले और पिनहोल शामिल हैं, अक्सर इंटरकोट आसंजन की हानि के साथ। तीव्रता स्रोत के अनुसार बदलती है: गैल्वेनाइज़्ड स्टील और कास्ट भागों से आउटगैसिंग बारीक पिनहोल से लेकर बड़े ब्लिस्टर तक हो सकती है।
आउटगैसिंग पैदा करने वाले सब्सट्रेट और परिस्थितियाँ
गैस के कई स्वतंत्र स्रोत मौजूद होते हैं, और एक ही दोष में अक्सर एक से अधिक शामिल होते हैं। Products Finishing का लेख आउटगैसिंग का कारण छिद्रयुक्त कास्ट धातु में फँसी गैस या हवा, गैल्वेनाइज़्ड सब्सट्रेट में गैसें, तेल और ग्रीस जैसे सतह संदूषक, तथा अधिक कोटिंग मोटाई को मानता है।
| स्रोत | तंत्र | सामान्य स्थान |
|---|---|---|
| छिद्रयुक्त कास्टिंग्स (स्टील, एल्युमिनियम, ज़िंक, मैग्नीशियम मिश्रातु) | सूक्ष्म-छिद्रता में फँसी हवा गर्म होने पर फैलती है और सतह तक प्रवास करती है | कास्टिंग में यादृच्छिक रूप से, अक्सर मोटे भागों के पास |
| हॉट-डिप गैल्वेनाइज़्ड स्टील | अवशिष्ट ऑक्साइड हवा या नमी बनाए रखते हैं जो क्योर के दौरान वाष्प के रूप में निकलती है | पूरी ज़िंक सतह पर, जहाँ ज़िंक परत मोटी हो वहाँ अधिक |
| वेल्ड सीम और जोड़ | गैस या द्रव दरारों और छिद्रयुक्त वेल्ड धातु में रुका रहता है | वेल्डों के साथ और अतिव्यापी सीमों पर |
| तेल, ग्रीस, डाई-रिलीज़ एजेंट | संदूषक क्योर की ऊष्मा में वाष्पित हो जाते हैं | मूल के अनुसार स्थानीयकृत या पूरे भाग पर |
| अतिरिक्त फिल्म मोटाई | मोटी फिल्म निकास का मार्ग लंबा कर देती है और गैस भीतर रहते ही जेल हो जाती है | भारी-बिल्ड क्षेत्र, गड्ढे, फैराडे केज किनारे |
सब्सट्रेट की सूची Powder Coated Tough से आती है, जो हॉट-डिप गैल्वेनाइज़्ड स्टील और कास्ट धातु भागों, जिनमें स्टील, एल्युमिनियम, ज़िंक और मैग्नीशियम मिश्रातु कास्टिंग्स शामिल हैं, को सर्वाधिक प्रवण बताती है। वही लेख कहता है कि गैल्वेनाइज़्ड स्टील पर बचे धातु ऑक्साइड हवा या नमी बनाए रख सकते हैं और क्योरिंग के दौरान जल वाष्प या हवा छोड़ सकते हैं, जिससे ब्लिस्टर या रिक्तियाँ बनती हैं।
ज़िंक सतहें अलग टिप्पणी की पात्र हैं क्योंकि वे रासायनिक रूप से सक्रिय हैं। ASTM D7803-25, पाउडर कोटिंग के लिए हॉट-डिप गैल्वेनाइज़्ड स्टील तैयार करने की मानक प्रथा, कहता है कि ज़िंक कोटिंग निरंतर बदलती रहती है और पैटिना बनने के प्रारंभिक चरणों में उचित आसंजन के लिए कमज़ोर रूप से आसंजित ऑक्साइड/हाइड्रॉक्साइड परत हटाई जानी चाहिए। इसलिए जो सतह साफ़ दिखती है, वह फिर भी ऐसी परत लिए हो सकती है जो गैस रोकती है और आसंजन कमज़ोर करती है।
प्रक्रिया-पक्ष के कारक भी महत्वपूर्ण हैं। IFS ट्रबलशूटिंग गाइड, जो एक पाउडर निर्माता का संदर्भ है, क्रेटर, पिनहोलिंग और माइक्रो-पिनहोलिंग के योगदानक कारणों में संपीड़ित-वायु लाइनों में तेल या नमी, खराब सफ़ाई या पूर्व-उपचार, पाउडर में नमी, सब्सट्रेट की छिद्रता और अत्यधिक फिल्म मोटाई को सूचीबद्ध करता है। व्यवहार में इसका अर्थ है कि जब वायु आपूर्ति या पाउडर भंडारण में गड़बड़ी हो, तो संयंत्र पूरी तरह स्वस्थ सब्सट्रेट पर भी आउटगैसिंग जैसे दोष देख सकता है।
आउटगैसिंग को क्रेटर और अन्य दोषों से अलग पहचानना
जब दोष का गलत निदान होता है तो सुधारात्मक कार्रवाई विफल हो जाती है। यदि वास्तविक कारण सिलिकॉन संदूषण है तो भाग को प्रीहीट करने से कुछ ठीक नहीं होता, और छिद्रयुक्त कास्टिंग के लिए पूर्व-उपचार बदलने से कोई लाभ नहीं होता।
एक व्यावहारिक क्षेत्रीय अंतर, जो पाउडर कोटिंग दोष पहचान मार्गदर्शिका में दिया गया है, यह है कि आउटगैसिंग का पिनहोल फिल्म में से होकर सब्सट्रेट तक जाता है और आवर्धन में बेलनाकार चैनल दिखा सकता है, अक्सर वेल्ड, कास्टिंग और गैल्वेनाइज़्ड सतहों जैसे छिद्रयुक्त क्षेत्रों पर। संदूषण के क्रेटर उथले, कटोरे के आकार के गड्ढे होते हैं जिनके किनारे उठे होते हैं, जो सब्सट्रेट तक नहीं पहुँचते और किसी भी सब्सट्रेट पर हो सकते हैं।
पैटर्न और स्थान अतिरिक्त प्रमाण जोड़ते हैं:
- सभी भागों पर दोष: Products Finishing बताता है कि सभी भागों पर हर जगह होने वाले दोष संकेत देते हैं कि भाग ठीक से साफ़ नहीं किए जा रहे, जबकि अलग-अलग क्षेत्रों में दोष संभवतः डाई-रिलीज़ उत्पाद के कारण होते हैं।
- केवल कास्टिंग, वेल्ड या गैल्वेनाइज़्ड भागों पर दोष: सब्सट्रेट की छिद्रता या ज़िंक ऑक्साइड प्रमुख संदिग्ध हैं।
- मोटी फिल्म वाले क्षेत्रों का अनुसरण करने वाले दोष: मोटाई योगदान दे रही है, और गन सेटिंग्स या भाग की रैकिंग की समीक्षा की जानी चाहिए।
पृथक्करण परीक्षण
कोई भी प्रक्रिया परिवर्तन करने से पहले तीन सरल परीक्षण क्षेत्र सीमित करते हैं।
- पूर्व-उपचार बायपास करें। The Fabricator बताता है कि सामान्य पूर्व-उपचार को बायपास करके एक साफ़, प्रयोगशाला-पूर्व-उपचारित परीक्षण पैनल को लाइन से गुज़ारा जाए। यदि पैनल दोष-मुक्त रहता है, तो दोष संभवतः कोटिंग लाइन के बजाय पूर्व-उपचार से जुड़ा है।
- मानक पैनल पर पाउडर का परीक्षण करें। Products Finishing सलाह देता है कि यदि इच्छित फिल्म मोटाई और क्योर तापमान पर कोट किए गए कोल्ड-रोल्ड स्टील पैनल सूक्ष्मदर्शी के नीचे पिनहोल दिखाते हैं, तो पाउडर आपूर्तिकर्ता से परामर्श किया जाना चाहिए, क्योंकि सामग्री स्वयं स्रोत हो सकती है।
- साफ़, सरल कूपन का उपयोग करें। कूपन-आधारित दृष्टिकोण मानता है कि साफ़ कूपन पर पिनहोल प्रक्रिया या सामग्री की समस्या की ओर संकेत करते हैं, जबकि साफ़ कूपन भाग की ज्यामिति या सब्सट्रेट की ओर इशारा करता है।
वही स्रोत क्योर ऑडिट का वर्णन करता है, जिसमें भाग पर थर्मोकपल ओवन प्रोफ़ाइल और चौड़ाई तथा ऊँचाई में उसकी एकरूपता सत्यापित करते हैं। असमान रूप से चलने वाला ओवन एक क्षेत्र में फिल्म को जल्दी जेल कर सकता है और वहीं गैस फँसा सकता है, इसलिए जो भी जाँच असंगत परिणाम लौटाती है उसमें ऑडिट शामिल होना चाहिए।
पाउडर लगाने से पहले आउटगैसिंग की रोकथाम
अच्छी तरह साफ़ करें
तेल, ग्रीस और अन्य बाहरी पदार्थ जैसे सतह संदूषक क्योरिंग के दौरान वाष्पित होकर आउटगैसिंग दोष पैदा कर सकते हैं, और Products Finishing कोटिंग से पहले उन्हें हटाने के लिए उचित सतह सफ़ाई की सलाह देता है। कास्टिंग्स के लिए, अवशिष्ट मशीनिंग तेल और पॉलिशिंग यौगिक छिद्रों में बैठे रह सकते हैं और गर्म होने पर फिर बाहर आ सकते हैं, इसलिए केवल सफ़ाई पर्याप्त नहीं हो सकती, जो नीचे दिए तापीय चरण की ओर ले जाती है। गैल्वेनाइज़्ड भागों के लिए, ढीली ऑक्साइड या हाइड्रॉक्साइड परतों को हटाना, जैसा ASTM D7803-25 वर्णित करता है, वैकल्पिक अतिरिक्त के बजाय तैयारी का हिस्सा है।
संपीड़ित-वायु की गुणवत्ता एक संबंधित नियंत्रण है। वायु लाइनों में तेल या नमी भाग के साफ़ होने के बाद संदूषण डालती है, इसलिए जब भी स्पष्ट सब्सट्रेट कारण के बिना क्रेटर या पिनहोल दिखें, वायु प्रणाली के फ़िल्टर और नमी-ट्रैप की जाँच की जानी चाहिए।
गैस निकालने के लिए प्रीहीट (प्रीबेक) करें
सबसे व्यापक रूप से प्रयुक्त उपाय यह है कि फँसी गैस को भाग पर पाउडर आने से पहले ही निकाल दिया जाए। Products Finishing मार्गदर्शन देता है कि सब्सट्रेट को पाउडर के तकनीकी डेटा शीट पर निर्दिष्ट भाग-धातु तापमान से कम से कम 15°C (30°F) अधिक तक गर्म करें, और फिर ठंडा होने से पहले उस पर कोटिंग करें। तापीय तर्क सीधा है: जो गैस पहले ही निकल चुकी है वह फिल्म को बाधित नहीं कर सकती, और पाउडर को फिर ऐसा सब्सट्रेट मिलता है जो अपने जेल बिंदु पर वाष्प नहीं छोड़ रहा होता।
समय तापमान जितना ही महत्वपूर्ण है। वही लेख भाग के गर्म रहते हुए, लगभग परिवेश से 25 से 30°F अधिक पर, कोटिंग करने की सलाह देता है, ताकि सब्सट्रेट की छिद्रता में नमी या हवा का पुनः अवशोषण न हो। नम कारखाने में ठंडा होने के लिए छोड़ा गया प्रीबेक किया हुआ कास्टिंग फिर नमी ले सकता है और मूल दोष दोहरा सकता है।
छिद्रयुक्त कास्टिंग के लिए एक सामान्य क्रम है:
- भाग को साफ़ करें और सुखाएँ।
- तकनीकी डेटा शीट और ऊपर दिए मार्गदर्शन के अनुसार पाउडर के क्योर तापमान पर या उससे ऊपर बेक करें।
- निकालें और भाग को केवल गर्म सीमा तक ठंडा होने दें, परिवेश तक नहीं।
- निर्दिष्ट फिल्म मोटाई पर पाउडर लगाएँ।
- मानक कार्यक्रम पर क्योर करें।
कुछ भाग एक ही प्रीबेक के लिए बहुत छिद्रयुक्त होते हैं। ऐसे कास्टिंग्स के लिए चक्र दोहराए जा सकते हैं, परंतु बेक की परिस्थितियाँ पाउडर आपूर्तिकर्ता के तकनीकी डेटा शीट से तय होनी चाहिए, क्योंकि अधिक बेकिंग कुछ रसायनों और रंगों को प्रभावित कर सकती है।
फिल्म मोटाई नियंत्रित करें
फिल्म बिल्ड एक ऐसा चर है जिसे समायोजित करना आसान है और अक्सर उपेक्षित कर दिया जाता है। भारी फिल्में गैस को अधिक देर रोकती हैं और उसके निकलने से पहले जेल हो जाती हैं। गन सेटिंग्स, भाग की दिशा और रैक की दूरी की समीक्षा करना, तथा गड्ढों और किनारों पर बिल्ड जाँचना, भाग पर मोटाई का फैलाव घटाता है। जहाँ निर्दिष्ट मोटाई पर आउटगैसिंग बनी रहती है, वहाँ आपूर्तिकर्ता की अनुशंसित सीमा के भीतर पतली फिल्म एक वैध परीक्षण है।
सहनशील पाउडर सिस्टम चुनें
जहाँ सब्सट्रेट और प्रक्रिया नियंत्रण गैस निकलना पूरी तरह समाप्त नहीं कर सकते, वहाँ फॉर्मूलेशन सहनशीलता बढ़ा सकता है। आउटगैस-सहनशील (OGF) पाउडर ऐसे एडिटिव शामिल करते हैं जो गैस के निकलने के लिए एक मुलायम, तरल मार्ग बनाते हैं और फिर सिकुड़कर रिक्ति सील कर देते हैं, जैसा Powder Coated Tough वर्णित करता है। वही स्रोत बताता है कि ये पाउडर निकलती गैस को बाहर जाने देने के लिए एक मोमी पदार्थ का उपयोग करते हैं, और कुछ पाउडर निर्माता स्थल पर मिलाने के लिए एडिटिव आपूर्ति करते हैं।
सीमाएँ हैं। सहनशील पाउडर उस गैस की मात्रा बढ़ाता है जिसे फिल्म सह सकती है, परंतु यह इस तथ्य को नहीं बदलता कि अत्यधिक संदूषित या गंभीर रूप से छिद्रयुक्त सब्सट्रेट फिर भी प्रबलता से आउटगैस करेगा। एडिटिव सतह व्यवहार भी बदलता है, इसलिए ग्लॉस, बनावट, रीकोटेबिलिटी और खरोंच प्रतिरोध की पुष्टि वास्तविक भाग पर की जानी चाहिए। एडिटिव को सर्वोत्तम रूप से बचाव की एक परत माना जाए, जो सफ़ाई और प्रीहीट के बाद आती है।
क्योर हो चुके आउटगैसिंग दोष की मरम्मत
एक बार फिल्म पिनहोल या ब्लिस्टर के साथ क्योर हो जाए, सौंदर्य टच-अप शायद ही टिकता है, क्योंकि अंतर्निहित कारण सब्सट्रेट में बना रहता है और रिक्ति सामान्यतः धातु तक फैली होती है। एक पाउडर निर्माता की प्रकाशित सिफ़ारिश है कि क्षतिग्रस्त परत हटाई जाए, सब्सट्रेट साफ़ किया और आउटगैस किया जाए, फिर नई पाउडर कोटिंग लगाई जाए।
क्रियाओं का क्रम महत्वपूर्ण है। बाद में आउटगैसिंग बेक किए बिना परत हटाना उसी छिद्रयुक्त धातु को उसी ऊष्मा के सामने फिर खड़ा कर देता है। पुनःकरण को सुधरी हुई सब्सट्रेट स्थिति के साथ प्रक्रिया की पुनरावृत्ति मानें, और उन बेक प्राचलों को दर्ज करें जिन्होंने अंततः दोष-मुक्त पैनल दिया, ताकि उन्हें अगले लॉट पर लागू किया जा सके।
उत्पादन लाइनों के लिए नैदानिक कार्यप्रवाह
एक सुसंगत क्रम परीक्षण-और-त्रुटि वाले परिवर्तन घटाता है:
- दोषों को आवर्धन में देखें: क्या वे सब्सट्रेट तक जाते हैं (आउटगैसिंग) या उठे किनारों वाले उथले कटोरे बनाते हैं (संदूषण)?
- पैटर्न का मानचित्रण करें: सभी भाग, अलग-अलग क्षेत्र, या केवल कुछ सब्सट्रेट और ज्यामितियाँ।
- एक साफ़ कूपन और एक पूर्व-उपचार-बायपास पैनल चलाएँ।
- भाग पर थर्मोकपल के साथ ओवन प्रोफ़ाइल का ऑडिट करें।
- वायु-लाइन फ़िल्टर, नमी-ट्रैप और पाउडर भंडारण की परिस्थितियाँ जाँचें।
- छिद्रयुक्त या गैल्वेनाइज़्ड भागों के लिए प्रीहीट चरण जोड़ें और ओवन से बूथ तक का समय सत्यापित करें।
- फिल्म मोटाई के वितरण की समीक्षा करें।
- उसके बाद ही पाउडर आपूर्तिकर्ता के साथ फॉर्मूलेशन परिवर्तन का मूल्यांकन करें।
दृष्टिकोण: एडिटिव रसायन कहाँ उपयुक्त है
हम आउटगैसिंग को फॉर्मूलेशन की ओर से देखते हैं, और हमारा मत है कि अधिकांश आवर्ती मामले किसी एक एडिटिव से हल नहीं होते। कोटिंग्स, एडहेसिव्स, इंक्स, प्लास्टिक्स और कंपोज़िट्स में फॉर्मूलेटरों के समर्थन के हमारे अनुभव में, इस प्रकार के दोष सतह तनाव और गैस-निकास की समस्याएँ हैं जो तब प्रकट होती हैं जब फिल्म अपने वाष्पशील पदार्थों के निकलने से पहले जम जाती है। फोम डिज़ाइन से ही हवा फँसाता है, और जो फिल्म उसे छोड़ नहीं सकती वह दोष बनाए रखती है।
इसीलिए डिफ़ोमर, डिस्पर्सेंट और रियोलॉजी मॉडिफायर का मूल्यांकन अलग-अलग नहीं, साथ किया जाता है। डिफ़ोमर, सिलिकॉन हो या नॉन-सिलिकॉन, वायु के प्रवेश और निकास को नियंत्रित करता है, डिस्पर्सेंट पिगमेंट की वेटिंग और फिल्म के बहाव के दौरान दिखने वाली श्यानता को प्रभावित करता है, और रियोलॉजी मॉडिफायर यह आकार देता है कि फिल्म कितनी देर तक खुली रहती है। प्रत्येक चयन में एक संतुलन बनाना पड़ता है, उदाहरण के लिए सिलिकॉन डिफ़ोमर संवेदनशील सिस्टमों में क्रेटरिंग या रीकोट समस्याएँ बढ़ा सकते हैं, इसी कारण नॉन-सिलिकॉन ग्रेड मौजूद हैं, और इसी कारण ग्राहक के अपने सब्सट्रेट और क्योर शेड्यूल पर प्रयोगशाला-समर्थित योग्यता हमारी प्रक्रिया का हिस्सा है।
खरीद प्रबंधकों और तकनीकी निदेशकों के लिए हमारी सिफ़ारिश है कि पहले विफलता प्रकार निर्दिष्ट किया जाए, पुनःकरण और स्क्रैप सहित किसी समाधान की उपयोग-लागत मापी जाए, और फिर वह एडिटिव तथा डोज़ चुना जाए जो उसे संबोधित करे। अनुकूलित डोज़ और बैच-संगति उस परिवर्तनशीलता को घटाते हैं जो निदान को शुरू में ही इतना कठिन बनाती है।
— Astra R&D Team
फॉर्मूलेटरों के लिए एडिटिव सहायता
कोटिंग, एडहेसिव, इंक, प्लास्टिक और कंपोज़िट फॉर्मूलेशन पर काम करने वाले निर्माताओं के लिए हम डिस्पर्सेंट, सिलिकॉन और नॉन-सिलिकॉन डिफ़ोमर, रियोलॉजी मॉडिफायर और कार्यात्मक एडिटिव आपूर्ति करते हैं, साथ में तकनीकी परामर्श और नमूना अनुरोध ताकि किसी ग्रेड को विशिष्ट दोष के विरुद्ध योग्य बनाया जा सके। ASTRA DF और ASTRA DF NS डिफ़ोमर सहित पूरी श्रेणी हमारे उत्पाद पृष्ठ पर सूचीबद्ध है, और ASTRA DISP डिस्पर्सेंट लाइन पिगमेंट वेटिंग तथा फिल्म-बहाव व्यवहार को संबोधित करती है। कार्यात्मक घटकों के चयन की पृष्ठभूमि के लिए रिएक्टिव डाइल्यूएंट और कार्यात्मक एडिटिव पर मार्गदर्शिका देखें। फॉर्मूलेटर Astra Chemical मुख पृष्ठ के माध्यम से योग्यता चर्चा शुरू कर सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या प्रीहीटिंग सदैव आउटगैसिंग रोकती है?
नहीं। प्रीहीटिंग उस गैस का बड़ा भाग हटा देती है जो अन्यथा क्योर के दौरान निकलती, परंतु यह तभी काम करती है जब भाग गर्म रहते ही कोट किया जाए, क्योंकि ठंडा होने पर छिद्रयुक्त धातु में नमी या हवा फिर प्रवेश कर सकती है। गंभीर रूप से छिद्रयुक्त कास्टिंग या संदूषित भाग फिर भी आउटगैस कर सकते हैं, और बेक तापमान पाउडर के तकनीकी डेटा शीट से तय होना चाहिए।
कौन से सब्सट्रेट सर्वाधिक आउटगैस करते हैं?
हॉट-डिप गैल्वेनाइज़्ड स्टील और कास्ट धातुएँ मुख्य दोषी हैं। इनमें स्टील, एल्युमिनियम, ज़िंक और मैग्नीशियम मिश्रातु कास्टिंग्स, तथा वेल्ड सीम और छिद्रों में तेल वाला कोई भी भाग शामिल है।
आउटगैसिंग का पिनहोल क्रेटर से किस प्रकार भिन्न है?
आउटगैसिंग का पिनहोल फिल्म में से होकर सब्सट्रेट तक जाता है और अक्सर वेल्ड, कास्टिंग या गैल्वेनाइज़्ड सतह पर बैठता है। क्रेटर उठे किनारे वाला उथला कटोरा है जो धातु तक नहीं पहुँचता और किसी भी सब्सट्रेट पर प्रकट हो सकता है, सामान्यतः तेल या सिलिकॉन जैसे संदूषण के कारण।
क्या आउटगैसिंग दोष को टच-अप किया जा सकता है?
भरोसेमंद सुधार के लिए पुनःकरण आवश्यक है। क्षतिग्रस्त परत हटाई जाती है, सब्सट्रेट साफ़ किया और आउटगैस किया जाता है, और नई पाउडर कोटिंग लगाई जाती है, क्योंकि स्पॉट मरम्मत के नीचे गैस का स्रोत धातु में बना रहता है।
क्या डीगैसिंग एडिटिव समस्या को अपने आप हल कर देते हैं?
वे गैस के लिए अस्थायी निकास मार्ग देकर, जो बाद में सील हो जाता है, पाउडर की सहनशीलता बढ़ाते हैं। वे सफ़ाई, प्रीहीटिंग या फिल्म-मोटाई नियंत्रण का स्थान नहीं लेते, और तैयार भाग पर उनका स्वरूप तथा रीकोटेबिलिटी सत्यापित किया जाना चाहिए।
स्रोत
- पाउडर कोटिंग शब्दावली और परिभाषाएँ, Powder Coating Institute
- आउटगैसिंग से निपटना: मूल कारण और शमन तकनीकें, Powder Coated Tough
- आउटगैसिंग और पाउडर कोटिंग दोष, Products Finishing
- ASTM D7803-25, ज़िंक (हॉट-डिप गैल्वेनाइज़्ड) कोटेड लोहे और स्टील उत्पाद की तैयारी की मानक प्रथा
- पाउडर कोटिंग दोष पहचान मार्गदर्शिका
- ज़िंक पर पाउडर कोटिंग में आसंजन विफलताओं और बुलबुलों का समाधान, Products Finishing
- पाउडर कोटिंग दोष के पीछे क्या है?, The Fabricator
- पिनहोल का उन्मूलन, Products Finishing
- पाउडर कोटिंग में पिनहोल और उन्हें रोकने का तरीका
- पाउडर कोटिंग्स में आउटगैसिंग और इसे रोकने का तरीका
इस एप्लिकेशन के लिए एडिटिव्स का परीक्षण कर रहे हैं?
हमें अपनी वर्तमान फॉर्मूलेशन चुनौती भेजें और हमारी तकनीकी टीम प्रयोगशाला स्क्रीनिंग के लिए ASTRA उत्पाद पैकेज की सिफारिश करेगी।