पेंट में ऑरेंज पील: कारण, रोकथाम और मरम्मत
ऑरेंज पील एक बनावटयुक्त, लहरदार सतह है जो तब दिखती है जब कोटिंग कठोर होने से पहले पर्याप्त रूप से बहकर समतल नहीं हो पाती। सामान्य कारण एप्लिकेशन चर (एटमाइज़ेशन, फिल्म बिल्ड, रिड्यूसर की गति, तापमान और गन सेटअप) और फॉर्मूलेशन चर (श्यानता, सॉल्वेंट संतुलन और सतह तनाव व्यवहार) हैं। क्योर क्लियरकोट में हल्के मामले मशीन पॉलिशिंग से ठीक होते हैं; गंभीर मामलों में सतह को घिसकर चिकना करना और सुधरी हुई परिस्थितियों में रीफिनिश करना आवश्यक होता है। रोकथाम लगभग हमेशा मरम्मत से सस्ती होती है, और इसकी शुरुआत यह निदान करने से होती है कि कौन-सा चर सीमा से बाहर है।
ऑरेंज पील एक बनावटयुक्त, लहरदार सतह है जो तब दिखती है जब कोटिंग कठोर होने से पहले पर्याप्त रूप से बहकर समतल नहीं हो पाती। सामान्य कारण एप्लिकेशन चर (एटमाइज़ेशन, फिल्म बिल्ड, रिड्यूसर की गति, तापमान और गन सेटअप) और फॉर्मूलेशन चर (श्यानता, सॉल्वेंट संतुलन और सतह तनाव व्यवहार) हैं। क्योर क्लियरकोट में हल्के मामले मशीन पॉलिशिंग से ठीक होते हैं; गंभीर मामलों में सतह को घिसकर चिकना करना और सुधरी हुई परिस्थितियों में रीफिनिश करना आवश्यक होता है। रोकथाम लगभग हमेशा मरम्मत से सस्ती होती है, और इसकी शुरुआत यह निदान करने से होती है कि कौन-सा चर सीमा से बाहर है।
संक्षेप में
- ऑरेंज पील एक असमान, उभारदार फिल्म है जो सिट्रस के छिलके जैसी दिखती है। यह तब बनती है जब पेंट सतह पर पहुँचता है लेकिन सूखने से पहले समतल होने के लिए पर्याप्त समय या सामग्री-प्रवाह नहीं मिलता।
- मुख्य कारण हैं कम रिडक्शन या कम वायु दाब, बहुत तेज़ी से वाष्पित होने वाला रिड्यूसर, भारी या असमान फिल्म बिल्ड, गलत गन सेटअप, ठंडी या अति-गर्म परिस्थितियाँ, और खराब तकनीक।
- रोकथाम तकनीकी डेटा शीट का पालन करती है: सही मिश्रण अनुपात, तापमान से मेल खाता रिड्यूसर, अनुशंसित वायु दाब, पूरी गीली कोट और निर्दिष्ट फ्लैश समय।
- क्योर हुआ ऑरेंज पील हल्का होने पर पॉलिश करके हटाया जाता है और गंभीर होने पर घिसकर रीफिनिश किया जाता है। मूल कारण पहले सुधारना चाहिए, अन्यथा दोष लौट आता है।
- फॉर्मूलेशन भी मायने रखता है: श्यानता, सॉल्वेंट संतुलन, डिफ़ोमिंग और रियोलॉजी नियंत्रण प्रभावित करते हैं कि कोटिंग कितनी अच्छी तरह समतल होती है, और यहीं निर्माताओं के लिए ऐडिटिव चयन प्रासंगिक हो जाता है।
विषय-सूची
- ऑरेंज पील क्या है और इसे कैसे पहचानें
- ऑरेंज पील क्यों बनता है
- कारण और सुधार की संदर्भ तालिका
- तैयारी और एप्लिकेशन के दौरान ऑरेंज पील को रोकना
- क्योर हुए फिनिश में ऑरेंज पील का सुधार
- क्या ऑटोमोटिव पेंट के बाहर उत्तर अलग है?
- लेवलिंग को प्रभावित करने वाले फॉर्मूलेशन लीवर
- हमारा दृष्टिकोण
- कोटिंग निर्माताओं के लिए ऐडिटिव सहायता
- अक्सर पूछे जाने वाले प्रश्न
- स्रोत
ऑरेंज पील क्या है और इसे कैसे पहचानें
ऑरेंज पील एक असमान, उभारदार या बनावटयुक्त सतही संरचना है जो संतरे के छिलके जैसी दिखती है, जैसा PPG की रीफिनिश मार्गदर्शिका इसे वर्णित करती है। फिल्म सतत और आमतौर पर सुदृढ़ होती है, लेकिन उसकी सतह अब समतल नहीं रहती। तीखी छवि परावर्तित करने के बजाय वह प्रकाश बिखेरती है, इसलिए ग्लॉस कम दिखता है और परावर्तन विकृत लगते हैं।
Caltrans कोटिंग दोष परिशिष्ट ऑरेंज पील को 0.1 से 30 mm आकार की लहरदार संरचनाओं के रूप में वर्णित करता है जो खराब फ्लो और लेवलिंग से उत्पन्न होती हैं। यह सीमा व्यापक है, और यही बताती है कि दोष कोई एक घटना नहीं है। बारीक, छोटी-तरंगदैर्घ्य बनावट पास से दानेदार या फीकी सतह जैसी लगती है, जबकि लंबी तरंगें दूर से लहरदार परावर्तन जैसी दिखती हैं।
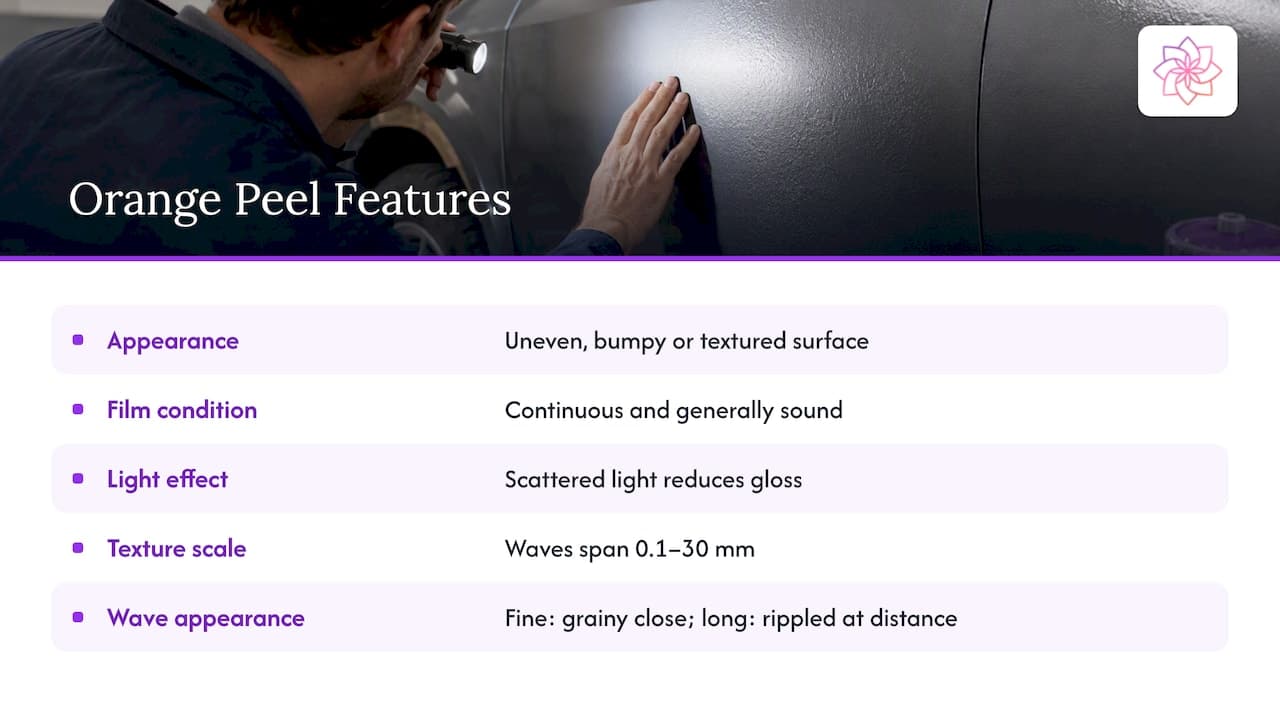
ऑरेंज पील आँख से आँका जाता है, और दूरी निर्णय बदल देती है
दृश्य रेटिंग सामान्य और व्यक्तिपरक है। Caltrans बताता है कि ऑरेंज पील का मूल्यांकन अक्सर पील की डिग्री या बनावट जैसे वर्णनात्मक शब्दों से किया जाता है। GARDCO जोड़ता है कि दृश्यता निरीक्षक की दूरी पर बहुत अधिक निर्भर करती है: अधिक दूरी बारीक संरचनात्मक विवरण छिपा देती है। निर्माता या एप्लिकेटर के लिए इसका व्यावहारिक परिणाम है। “चिकना” के रूप में लिखा गया स्वीकृति मानक अस्पष्ट है, और परिभाषित देखने की दूरी, प्रकाशन स्थिति तथा संदर्भ पैनल आपूर्तिकर्ता, एप्लिकेटर और अंतिम ग्राहक के बीच अधिकांश विवाद हटा देते हैं।
ऑरेंज पील हमेशा दोष नहीं होता
कुछ उत्पाद जानबूझकर यह बनावट रखते हैं। आंतरिक दीवारों और छतों पर स्प्रे-एप्लाइड बनावट इसका परिचित उदाहरण है, और वहाँ यह प्रभाव वांछित है। इस मार्गदर्शिका का शेष भाग अधिक सामान्य स्थिति से संबंधित है: ऐसी कोटिंग जो चिकनी, चमकदार और छवि में स्पष्ट होनी चाहिए, जैसे ऑटोमोटिव रीफिनिश, औद्योगिक टॉपकोट, धातु फिनिश और क्लियरकोट।
ऑरेंज पील क्यों बनता है
सुखाने की भौतिकी
जैसे-जैसे स्प्रे की गई फिल्म सूखती है, वाष्पशील घटक पहले सतह छोड़ते हैं। इसलिए संरचना गहराई के साथ बदलती है, और सतह तनाव तथा घनत्व भी। टोरंटो विश्वविद्यालय का उन्नत कोटिंग प्रौद्योगिकी केंद्र बताता है कि ये परिवर्तन संवहन प्रवाह पैदा कर सकते हैं, जो ऑरेंज पील नामक असमान सतह छोड़ते हैं। सूक्ष्म स्तर पर, सॉल्वेंट सांद्रता के अंतर से बनी सतह तनाव प्रवणताएँ मारांगोनी संवहन कोशिकाएँ उत्पन्न करती हैं।
ऑरेंज पील निर्माण में सतह तनाव-चालित प्रवाह पर एक सहकर्मी-समीक्षित अध्ययन ने पाया कि पतली पेंट फिल्में चिकनी हो सकती हैं, जबकि मोटी फिल्में सूखते समय लहर-जैसी संरचनाएँ बनाए रखती हैं। सांद्रता प्रवणताएँ मोटी फिल्मों में बनी रहती हैं और फिल्म के कठोर होने तक कोशिकीय प्रवाह चलाती रहती हैं। इससे दो व्यावहारिक बातें निकलती हैं:
- लेवलिंग एक दौड़ है। फिल्म को उस बिंदु से पहले बहकर समतल हो जाना चाहिए जहाँ श्यानता इतनी बढ़ जाए कि प्रवाह रुक जाए।
- फिल्म मोटाई का असर दोनों तरफ पड़ता है। बहुत कम सामग्री समतल होने के लिए अपर्याप्त आयतन छोड़ती है (पतला क्लियरकोट दानेदार, कम-ग्लॉस फिनिश का बार-बार आने वाला कारण है), जबकि अत्यधिक बिल्ड उन प्रवणताओं को बनाए रखता है जो बनावट पैदा करती हैं और रन का जोखिम बढ़ाता है।
एप्लिकेशन कारण
Sherwin-Williams Automotive Finishes ट्रबलशूटिंग गाइड ऑरेंज पील को असमान, बनावटयुक्त फिल्म के रूप में परिभाषित करती है। यह इन कारणों को चिह्नित करती है:
- कम रिडक्शन या कम वायु दाब;
- बहुत जल्दी वाष्पित होने वाला रिड्यूसर;
- अत्यधिक फिल्म मोटाई या भारी गीली कोट;
- गलत गन सेटअप;
- खराब तकनीक।
PPG का मार्गदर्शन सहमत है और जोड़ता है कि गन समायोजन की समस्याओं में बहुत कम वायु दाब, चौड़े फैन पैटर्न या पैनल से अत्यधिक दूरी शामिल हैं। रिड्यूसर का चयन, पेंट की मोटाई, बूथ तापमान और उचित मिश्रण सभी फ्लो और लेवलिंग को प्रभावित करते हैं।
पर्यावरणीय कारण
Axalta पेंट दोष मैनुअल बताता है कि अत्यधिक शॉप तापमान के कारण बूँदें सॉल्वेंट खोकर बहने और समतल होने से पहले सूख सकती हैं। यह यह भी बताता है कि जब इनेमल की पहली कोट बहुत सूखी हो जाती है, तो बाद की बूँदों का सॉल्वेंट उचित फ्लो से पहले पहली कोट में अवशोषित हो सकता है। जिस सब्सट्रेट को ठीक से नहीं घिसा गया वह भी दोष पैदा कर सकता है।
BASF की ऑटोमोटिव कोटिंग्स दोष मार्गदर्शिका कारणों के रूप में कम फिल्म बिल्ड, उच्च श्यानता, अनुचित सॉल्वेंट रिडक्शन, उच्च बूथ तापमान, अत्यधिक गन दूरी और अनुचित एटमाइज़ेशन सूचीबद्ध करती है।
प्रक्रिया अंतर्क्रिया
कारण शायद ही कभी अकेले काम करते हैं। PCI Magazine में प्रकाशित प्रक्रिया-उन्मुख अध्ययन ने पाया कि फिल्म बिल्ड, एटमाइज़ेशन और एप्लिकेशन पर कोटिंग तापमान का फिनिश गुणवत्ता पर महत्वपूर्ण परस्पर प्रभाव पड़ता है। इसके परीक्षण में 1 मिनट का इंटरकोट फ्लैश और क्योर से पहले 10 मिनट का पोस्ट-स्प्रे फ्लैश प्रयुक्त हुआ। निवारण के लिए इसका परिणाम यह है कि एक समय में एक चर बदलना, जबकि अन्य को रिकॉर्ड करना, प्रेरक को अलग करने का एकमात्र भरोसेमंद तरीका है।
कारण और सुधार की संदर्भ तालिका
| देखी गई स्थिति | संभावित योगदानकर्ता | सुधार की दिशा |
|---|---|---|
| बारीक, दानेदार बनावट, कम ग्लॉस | पतली फिल्म, अपर्याप्त एटमाइज़ेशन, कम वायु दाब | फिल्म-बिल्ड लक्ष्य पूरे करें; डेटा शीट सीमा में वायु दाब बढ़ाएँ; टिप और फ्लुइड सेटिंग जाँचें |
| मोटी, लहरदार बनावट | भारी कोट, उच्च श्यानता, ठंडी सामग्री | रिड्यूसर बदलने से पहले आपूर्तिकर्ता विनिर्देश के विरुद्ध कोटिंग तापमान और स्प्रे श्यानता जाँचें |
| फीकी, सूखी-स्प्रे दिखने वाली बनावट | तेज़ रिड्यूसर, गर्म बूथ, अत्यधिक गन दूरी | परिस्थितियों से मेल खाता धीमा रिड्यूसर चुनें; दूरी और फैन पैटर्न सुधारें |
| मरम्मत या रीकोट किए गए क्षेत्र पर बनावट | सूखी पहली कोट, कम या अधिक फ्लैश समय, खराब तैयार सब्सट्रेट | फ्लैश समय का पालन करें; रीकोट से पहले अच्छी तरह घिसें और तैयार करें |
| पैनलों के पूरे बैच पर, हर बार एक जैसी बनावट | फॉर्मूलेशन या रिडक्शन समस्या | मिश्रण अनुपात, एप्लिकेशन तापमान पर श्यानता और ऐडिटिव पैकेज सत्यापित करें |
तैयारी और एप्लिकेशन के दौरान ऑरेंज पील को रोकना
कुछ भी समायोजित करने से पहले तकनीकी डेटा शीट का पालन करें
PPG रोकथाम के रूप में डेटा शीट के मिश्रण अनुपात का पालन और परिस्थितियों के लिए सही रिड्यूसर का उपयोग सूचीबद्ध करता है। Sherwin-Williams विस्तार देता है: उचित रिडक्शन अनुपात और अनुशंसित वायु दाब का उपयोग करें; तापमान, आर्द्रता, वायु संचलन और मरम्मत के आकार के अनुसार रिड्यूसर चुनें; भारी कोट और अत्यधिक फिल्म मोटाई से बचें; अनुशंसित गन, फ्लुइड टिप और एयर कैप का उपयोग करें, जिन्हें सर्वोत्तम एटमाइज़ेशन और संतुलित पैटर्न के लिए समायोजित किया गया हो; गन को सतह के लंबवत और समानांतर रखें; और वांछित स्वरूप तक पहुँचने के लिए पास गति, ओवरलैप और दूरी समायोजित करें।
पहले तापमान और श्यानता जाँचें
Products Finishing रिड्यूसर बदलने से पहले आपूर्तिकर्ता के विनिर्देश के विरुद्ध कोटिंग तापमान और स्प्रे श्यानता मापने की सलाह देता है। ठंडी सामग्री इतनी श्यान रह सकती है कि बह न सके, और निर्माता का सॉल्वेंट-रिडक्शन मार्गदर्शन तापमान सही होने के बाद ही लागू करना चाहिए। ठंडे ड्रम की भरपाई के लिए रिड्यूसर मिलाना एक सामान्य त्रुटि है: बूथ में सामग्री के गर्म होने के बाद फिल्म अलग व्यवहार करती है।
टिप आकार और दाब को कोटिंग से मिलाएँ
वही Products Finishing लेख बताता है कि टिप आकार, वायु दाब और फ्लुइड दाब कोटिंग की श्यानता से मेल खाने चाहिए:
- बहुत छोटी टिप ड्राई-स्प्रे कर सकती है।
- बहुत बड़ी टिप बहाव (flood) कर सकती है।
- बहुत कम फ्लुइड दाब एटमाइज़ेशन के लिए अपर्याप्त साबित हो सकता है।
- बहुत अधिक दाब कोटिंग को अधिक मात्रा में लगा सकता है।
व्यावहारिक प्री-स्प्रे जाँच-सूची
- पुष्टि करें कि कोटिंग और सब्सट्रेट का तापमान डेटा शीट की सीमा में है।
- स्प्रे श्यानता मापें (उदाहरण के लिए एफ्लक्स कप से) और उसे तापमान के साथ रिकॉर्ड करें।
- पुष्टि करें कि रिड्यूसर की गति बूथ तापमान, आर्द्रता और वायु संचलन के लिए उपयुक्त है।
- वायु दाब गन पर सत्यापित करें, केवल रेगुलेटर पर नहीं।
- फैन पैटर्न और गन दूरी सेट करें, फिर परीक्षण पैनल पर स्प्रे करें।
- गेज से फिल्म मोटाई लक्ष्य के विरुद्ध जाँचें।
- पूरी गीली कोट लगाएँ और उनके बीच निर्दिष्ट फ्लैश समय का पालन करें।
रन के डर की बात करें तो, जो कई एप्लिकेटरों को बहुत हल्का और बहुत तेज़ स्प्रे करने पर मजबूर करता है: पतली, सूखी कोट समतल नहीं हो सकती, इसलिए सुधार अनुशंसित बिल्ड पर नियंत्रित गीली फिल्म है, हल्के पास नहीं।
क्योर हुए फिनिश में ऑरेंज पील का सुधार
गंभीरता से निर्णय लें
क्योर हुई कोटिंग के लिए, PPG ऑरेंज पील हटाने के लिए मशीन पॉलिशिंग या कंपाउंडिंग की सलाह देता है। Axalta सलाह देता है कि अत्यधिक मामलों में सतह को घिसकर चिकना किया जाए और सही वायु दाब पर धीमे-वाष्पित होने वाले थिनर या रिड्यूसर से रीफिनिश किया जाए। एक व्यावहारिक निर्णय पथ:
| गंभीरता | सामान्य दृष्टिकोण | टिप्पणियाँ |
|---|---|---|
| हल्की बनावट, पर्याप्त फिल्म मोटाई | महीन अपघर्षक से वेट सैंडिंग, फिर मशीन पॉलिशिंग | भरपूर लुब्रिकेंट का उपयोग करें, क्रमशः महीन ग्रिट तक काम करें, और कंपाउंड तथा पॉलिश से फिनिश करें |
| मध्यम से भारी बनावट | सतह समतल घिसें, फिर ताज़ा क्लियर या टॉपकोट लगाएँ | सामग्री हटाने से पहले शेष फिल्म मोटाई की पुष्टि करें |
| अत्यधिक बनावट या संदूषण | चिकनी सतह तक घिसें और रीफिनिश करें | धीमा रिड्यूसर और सही वायु दाब उपयोग करें |
वेट सैंडिंग बनावट के शिखर हटा देती है, और बाद में कंपाउंडिंग तथा पॉलिशिंग से फिनिश बहाल होती है। चूँकि अपघर्षण फिल्म हटाता है, पहले मोटाई मापनी चाहिए: पतले क्लियरकोट को घिसकर पार करना एक सौंदर्य दोष को पूर्ण रीपेंट में बदल देता है।
काम दोहराने से पहले कारण सुधारें
KTA किसी भी कोटिंग विफलता की मरम्मत से पहले मूल कारण निर्धारित करने की सलाह देता है, क्योंकि वही परिस्थितियाँ दोहराने से विफलता चक्र फिर शुरू हो सकता है। विस्तार के आधार पर मरम्मत स्पॉट मरम्मत से लेकर पूर्ण हटाने और प्रतिस्थापन तक होती है। उत्पादन लाइन के लिए इसका अर्थ है कि क्योर हुए पार्ट्स में मिला दोष रीफिनिश से पहले रिडक्शन, श्यानता, तापमान और गन सेटिंग की समीक्षा शुरू करता है, बाद में नहीं।
क्या ऑटोमोटिव पेंट के बाहर उत्तर अलग है?
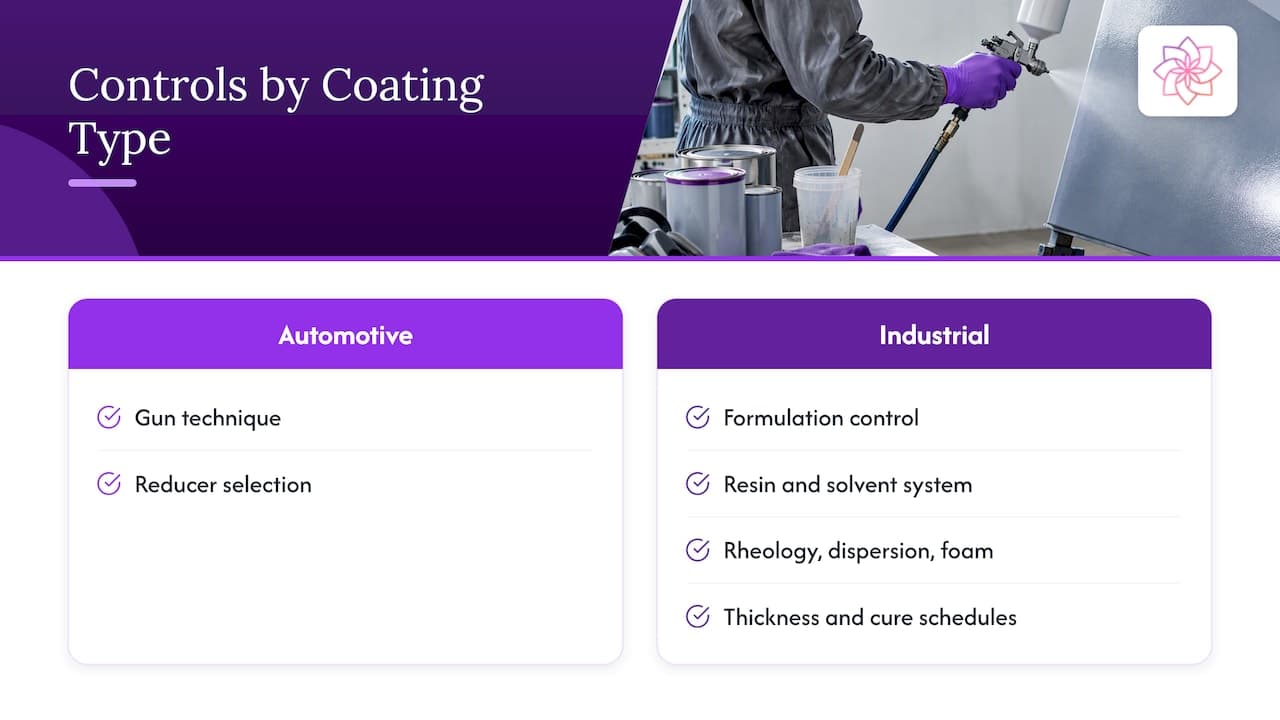
तंत्र किसी भी स्प्रे या रोलर से लगाई गई लिक्विड कोटिंग में एक जैसा है: फ्लो और लेवलिंग बढ़ती श्यानता और सतह तनाव प्रवणताओं से प्रतिस्पर्धा करते हैं। औद्योगिक टॉपकोट, लकड़ी और धातु फिनिश, और कुछ एडहेसिव तथा इंक फिल्में तुलनीय लहर संरचनाएँ दिखाती हैं। लीवर केवल मात्रा में भिन्न होते हैं। ऑटोमोटिव रीफिनिश गन तकनीक और रिड्यूसर चयन पर बहुत अधिक निर्भर करता है, जबकि उच्च-मात्रा लाइन नियंत्रित करने वाला औद्योगिक निर्माता फॉर्मूलेशन भी नियंत्रित करता है: रेजिन और सॉल्वेंट सिस्टम, रियोलॉजी प्रोफ़ाइल, पिगमेंट डिस्पर्शन की गुणवत्ता और फोम नियंत्रण। मोटाई लक्ष्य, फ्लैश समय और क्योर शेड्यूल प्रत्येक सिस्टम के लिए विशिष्ट हैं और उत्पाद की डेटा शीट से लिए जाने चाहिए।
लेवलिंग को प्रभावित करने वाले फॉर्मूलेशन लीवर
एप्लिकेशन अनुशासन फॉर्मूलेशन की भरपाई केवल एक सीमा तक कर सकता है। जो कोटिंग निर्माता एप्लिकेटरों में ऑरेंज पील बार-बार देखते हैं वे सामान्यतः निम्नलिखित की जाँच करते हैं।
श्यानता और रियोलॉजी प्रोफ़ाइल
कोटिंग को एप्लिकेशन के क्षण में एटमाइज़ और समतल होने के लिए पर्याप्त कम श्यानता चाहिए, और एप्लिकेशन के बाद सैगिंग का प्रतिरोध करने के लिए पर्याप्त संरचना। रियोलॉजी मॉडिफायर यह संतुलन तय करते हैं। जो प्रोफ़ाइल बहुत तेज़ी से पुनर्प्राप्त होती है वह बनावट को जगह पर जमा सकती है, जबकि बहुत धीमी पुनर्प्राप्ति रन और सैग को न्योता देती है—यही समस्या एप्लिकेटरों को हल्का स्प्रे करने पर मजबूर करती है।
सॉल्वेंट संतुलन
चूँकि सतह तनाव प्रवणताएँ सॉल्वेंट की हानि से उत्पन्न होती हैं, सॉल्वेंट मिश्रण की वाष्पीकरण प्रोफ़ाइल काफी हद तक तय करती है कि फिल्म कितनी देर खुली रहती है। बहुत तेज़ मिश्रण ड्राई-स्प्रे और जल्दी श्यानता वृद्धि पैदा करता है; डेटा शीट की रिड्यूसर सिफारिशें इसी कारण मौजूद हैं।
पिगमेंट डिस्पर्शन की गुणवत्ता
खराब तरीके से डिस्पर्स किया गया या फ्लोक्युलेटेड पिगमेंट श्यानता बढ़ाता है, फिल्म की सतह को बाधित करता है और ग्लॉस तथा छवि की स्पष्टता (DOI) घटा सकता है—ऐसे प्रभाव जिन्हें आसानी से ऑरेंज पील समझ लिया जाता है। वेटिंग और डिस्पर्सिंग ऐडिटिव्स पिगमेंट को स्थिर करते हैं, मिलबेस की श्यानता घटाते हैं और रंग विकास तथा ग्लॉस सुधारते हैं।
फोम और वायु का फँसना
माइक्रोफोम, बुलबुले और क्रेटर सतह को बाधित करते हैं। डिफ़ोमर, सिलिकॉन और नॉन-सिलिकॉन, सही चयन और डोज़ पर सतह दोष पैदा किए बिना फँसी वायु छोड़ते हैं। अधिक मात्रा या असंगत डिफ़ोमर स्वयं क्रेटर और बनावट का कारण है, इसलिए डोज़ मान लेने के बजाय प्रयोगशाला परीक्षणों में स्थापित करनी चाहिए।
हमारा दृष्टिकोण
हमारा अनुभव है कि ऑरेंज पील को अक्सर एप्लिकेशन समस्या बताया जाता है, जबकि वह वास्तव में ऐसी होती कहीं कम बार है। एप्लिकेटर गन, रिड्यूसर और वायु दाब समायोजित करते हैं, और कई मामलों में यही सही उत्तर होता है। जब वही बनावट शिफ्टों और एप्लिकेटरों के आर-पार दिखती है, तो फॉर्मूलेशन सिस्टम का हिस्सा है और उसकी जाँच स्प्रे उपकरण जितनी ही कठोरता से होनी चाहिए।
हमारा दृष्टिकोण लेवलिंग को कई ऐडिटिव्स के बीच संतुलन मानना है, किसी एक का गुण नहीं। डिस्पर्सेंट का चयन मिलबेस की श्यानता और पिगमेंट स्थिरता तय करता है, डिफ़ोमर का प्रकार और डोज़ तय करते हैं कि वायु मुक्ति के बदले सतह दोष स्वीकार करने पड़ते हैं या नहीं, और रियोलॉजी नियंत्रण तय करता है कि फिल्म समतल हो सकती है और फिर भी सैगिंग का प्रतिरोध कर सकती है। एक घटक बदलना, बाकी की जाँच किए बिना, दोष को हटाने के बजाय स्थानांतरित कर सकता है। प्रयोगशाला-समर्थित योग्यता, अनुकूलित डोज़, बैच-दर-बैच निरंतरता और उत्पादन तथा नियामक आवश्यकताओं के लिए दस्तावेज़ीकरण के साथ, हमारी अपेक्षा है कि फॉर्मूलेशन परिवर्तन लाइन तक पहुँचने से पहले इसी तरह सिद्ध हो।
— Astra R&D Team
कोटिंग निर्माताओं के लिए ऐडिटिव सहायता
जो फॉर्मूलेटर और कोटिंग निर्माता सतह दोषों का स्रोत फॉर्मूलेशन तक ले जाते हैं, उनके लिए ASTRA CHEMICAL कोटिंग्स, एडहेसिव्स, इंक्स, प्लास्टिक्स और कंपोज़िट्स के लिए डिस्पर्सेंट, सिलिकॉन और नॉन-सिलिकॉन डिफ़ोमर, रियोलॉजी मॉडिफायर और कार्यात्मक कोटिंग ऐडिटिव आपूर्ति करती है, साथ में तकनीकी सहायता और कस्टम फॉर्मूलेशन मार्गदर्शन। ASTRA उत्पाद रेंज में ASTRA DISP® डिस्पर्सेंट, ASTRA REO® रियोलॉजी मॉडिफायर और ASTRA DF® तथा ASTRA DF NS® डिफ़ोमर शामिल हैं। ASTRA DISP® पिगमेंट डिस्पर्सेंट पृष्ठ मिलबेस श्यानता और पिगमेंट स्थिरीकरण के प्रश्नों के लिए व्यावहारिक प्रारंभिक बिंदु है।
किसी विशिष्ट दोष पर चर्चा करने, ऐडिटिव योग्य ठहराने या नमूने अनुरोध करने के लिए ASTRA CHEMICAL वेबसाइट के माध्यम से टीम से संपर्क करें। अतिरिक्त तकनीकी लेख कोटिंग ऐडिटिव्स ब्लॉग पर संग्रहीत हैं।
अक्सर पूछे जाने वाले प्रश्न
मेरी नई कार में ऑरेंज पील क्यों है?
अधिकांश फैक्ट्री और रीफिनिश फिनिश कुछ हद तक बनावट दिखाते हैं, क्योंकि उत्पादन स्प्रे में पूर्ण समतलता प्राप्त करना कठिन है। दृश्यता यह भी निर्भर करती है कि निरीक्षक कितनी दूर खड़ा है, क्योंकि अधिक दूरी बारीक संरचना छिपा देती है। कम ग्लॉस के साथ स्पष्ट बनावट का मूल्यांकन बॉडी शॉप या पेंट तकनीशियन कर सकता है, जो पॉलिशिंग की सलाह देने से पहले फिल्म मोटाई माप सकता है।
कोटिंग में ऑरेंज पील प्रभाव क्या है?
यह एक लहरदार, बनावटयुक्त सतह है जो तब बनती है जब कोटिंग कठोर होने से पहले समतल नहीं होती। Caltrans संरचनाओं को 0.1 से 30 mm आकार का बताता है और उन्हें खराब फ्लो तथा लेवलिंग के लिए जिम्मेदार ठहराता है। परिणाम है कम ग्लॉस और विकृत परावर्तन।
पेंट में ऑरेंज पील कैसे आता है?
सामान्य रास्ते हैं कम रिड्यूस किया गया पेंट, कम वायु दाब, तेज़ रिड्यूसर, गर्म या ठंडा बूथ, गलत टिप या फैन पैटर्न, अत्यधिक गन दूरी और भारी या पतला फिल्म बिल्ड। Sherwin-Williams और PPG दोनों इन्हें कारणों में सूचीबद्ध करते हैं। कई अक्सर मिल जाते हैं, इसलिए डेटा शीट सेटिंग्स पहली जाँच हैं।
क्या पेंट के क्योर होने के बाद ऑरेंज पील ठीक हो सकता है?
अक्सर, हाँ। हल्की बनावट मशीन पॉलिशिंग या कंपाउंडिंग से हट जाती है, और बनावट अधिक स्पष्ट होने पर इससे पहले वेट सैंडिंग की जाती है। अत्यधिक मामलों में सतह को घिसकर चिकना किया जाता है और कारण सुधारने के बाद सही वायु दाब पर धीमे रिड्यूसर से रीफिनिश किया जाता है।
क्या कोटिंग फॉर्मूलेशन ऑरेंज पील कम कर सकता है?
फॉर्मूलेशन श्यानता, सॉल्वेंट वाष्पीकरण, पिगमेंट डिस्पर्शन और फोम नियंत्रण को प्रभावित करता है, जो सभी लेवलिंग को प्रभावित करते हैं। कोई विशेष ऐडिटिव सहायक है या नहीं यह रेजिन सिस्टम और दोष पर निर्भर करता है, इसलिए कई डोज़ों पर प्रयोगशाला परीक्षण ही भरोसेमंद तरीका है।
स्रोत
- ऑरेंज पील, PPG रीफिनिश
- परिशिष्ट A. कोटिंग दोष, Caltrans
- ट्रबलशूटिंग गाइड, Sherwin-Williams Automotive Finishes
- सतह स्वरूप का निवारण, GARDCO
- स्प्रे पेंटिंग, उन्नत कोटिंग प्रौद्योगिकी केंद्र, टोरंटो विश्वविद्यालय
- सतह तनाव-चालित प्रवाह से ऑरेंज पील निर्माण, Springer
- पेंट दोष मैनुअल, Axalta
- ऑरेंज पील, BASF ऑटोमोटिव कोटिंग्स दोष
- ऑरेंज पील का विश्लेषण: प्रक्रिया-उन्मुख दृष्टिकोण, भाग 1, PCI Magazine
- अवांछित ऑरेंज पील के लिए निवारण, Products Finishing
- कोटिंग विफलता जाँच का तार्किक दृष्टिकोण, KTA
इस एप्लिकेशन के लिए एडिटिव्स का परीक्षण कर रहे हैं?
हमें अपनी वर्तमान फॉर्मूलेशन चुनौती भेजें और हमारी तकनीकी टीम प्रयोगशाला स्क्रीनिंग के लिए ASTRA उत्पाद पैकेज की सिफारिश करेगी।