मिलाने की गति और फोम: कोटिंग्स में वायु-प्रवेश पर नियंत्रण
मिलाने की गति दो परस्पर प्रतिस्पर्धी प्रभावों से फोम को प्रभावित करती है: अधिक इम्पेलर या ब्लेड गति अधिक शियर देती है, जो वेटिंग, डीएग्लोमरेशन और समरूपीकरण सुधारती है, परंतु यह बैच में अधिक हवा भी खींचती है और उस हवा को छोटे बुलबुलों में तोड़ती है जिन्हें निकालना कठिन होता है। इसलिए व्यावहारिक लक्ष्य न्यूनतम गति या अधिकतम गति नहीं, बल्कि वह अधिकतम गति है जिस पर सतह बंद रहती है और प्रवेशित हवा प्रबंधनीय बनी रहती है, साथ में सिस्टम से मेल खाने वाला डिफ़ोमर। यह लेख तंत्र, चयन प्रक्रिया, परीक्षण और स्केल-अप दृष्टिकोण, तथा कोटिंग, एडहेसिव, इंक और कंपोज़िट फॉर्मूलेटरों के लिए डिफ़ोमर रसायन की भूमिका प्रस्तुत करता है।
मिलाने की गति दो परस्पर प्रतिस्पर्धी प्रभावों से फोम को प्रभावित करती है: अधिक इम्पेलर या ब्लेड गति अधिक शियर देती है, जो वेटिंग, डीएग्लोमरेशन और समरूपीकरण सुधारती है, परंतु यह बैच में अधिक हवा भी खींचती है और उस हवा को छोटे बुलबुलों में तोड़ती है जिन्हें निकालना कठिन होता है। इसलिए व्यावहारिक लक्ष्य न्यूनतम गति या अधिकतम गति नहीं, बल्कि वह अधिकतम गति है जिस पर सतह बंद रहती है और प्रवेशित हवा प्रबंधनीय बनी रहती है, साथ में सिस्टम से मेल खाने वाला डिफ़ोमर। यह लेख तंत्र, चयन प्रक्रिया, परीक्षण और स्केल-अप दृष्टिकोण, तथा कोटिंग, एडहेसिव, इंक और कंपोज़िट फॉर्मूलेटरों के लिए डिफ़ोमर रसायन की भूमिका प्रस्तुत करता है।
संक्षेप में
- फोम के लिए यांत्रिक ऊर्जा और स्थिर करने वाला सर्फैक्टेंट दोनों आवश्यक हैं; किसी फॉर्मूलेशन में वेटिंग एजेंट, डिस्पर्सेंट और इमल्सीफायर स्थिरीकरण देते हैं, जबकि मिक्सर ऊर्जा देता है।
- फोम की समस्याएँ केवल rpm से उतनी नहीं होतीं जितनी टिप स्पीड, भँवर की गहराई, इम्पेलर की स्थिति और द्रव स्तर से होती हैं, इसलिए गति घटाने से पहले ज्यामिति और जोड़ने का क्रम समायोजित करें।
- गति चरणों में चुनें: उसे तब तक बढ़ाएँ जब तक भँवर हवा खींचने लगे, फिर उस बिंदु तक पीछे हटें जहाँ सतह बंद हो, और डिस्पर्शन गुणवत्ता की पुष्टि पिसाई की सूक्ष्मता से करें, स्वरूप से नहीं।
- प्रत्येक परिवर्तन को घनत्व (प्रति गैलन भार) और फिल्म के स्वरूप से सत्यापित करें, और स्केल rpm पर नहीं, टिप स्पीड तथा प्रति आयतन शक्ति पर करें।
- सही चुना गया डिफ़ोमर, सही चरण पर जोड़ा गया, उपयोगी गति खिड़की चौड़ी करता है; अधिक डोज़ या असंगत डिफ़ोमर क्रेटर और हेज़ पैदा करता है।
विषय-सूची
- मिलाने के दौरान फोम क्यों बनता और टिकता है
- मिलाने की गति फोम और वायु-प्रवेश को कैसे प्रभावित करती है
- गति बदलने से पहले फोम घटाने वाली मिक्सर ज्यामिति और संचालन प्रथा
- किसी विशिष्ट फॉर्मूलेशन के लिए मिलाने की गति का चयन
- डिस्पर्शन गुणवत्ता खोए बिना फोम घटाना
- परिवर्तनों का परीक्षण और स्केल-अप
- दृष्टिकोण: मिलाने की गति की समस्याएँ सामान्यतः किससे उत्पन्न होती हैं
- डिस्पर्सेंट और डिफ़ोमर पैकेज को योग्य बनाना
- अक्सर पूछे जाने वाले प्रश्न
- स्रोत
मिलाने के दौरान फोम क्यों बनता और टिकता है
फोम द्रव में गैस का परिक्षेपण है, और उसका निर्माण दो शर्तों पर निर्भर करता है। पहली है ऊर्जा निवेश: फोम उत्पन्न करने के लिए यांत्रिक ऊर्जा चाहिए, जबकि सर्फैक्टेंट द्रव फिल्मों को स्थिर करके उसका निर्माण बढ़ाते हैं। दूसरी है टिकाऊपन: फोम तभी तक बचा रहता है जब तक बुलबुलों के बीच की लैमेला पतली होने और टूटने का प्रतिरोध करती है। शैम्पू और बियर जैसे उपभोक्ता फोमों में, बुलबुलों को ढकने वाले सर्फैक्टेंट अणु संगलन को बाधित करके फोम को स्थिर करते हैं।
किसी कोटिंग या एडहेसिव बैच में यही सिद्धांत लागू होता है, परंतु अधिकांश सिस्टमों की तुलना में अधिक स्थिरकर्ता मौजूद रहते हैं। डिस्पर्सेंट, वेटिंग एजेंट, एसोसिएटिव थिकनर, इमल्सीफायर और रेजिन इमल्शन में बचे सर्फैक्टेंट सभी वायु-द्रव अंतरापृष्ठ पर अधिशोषित होते हैं। पिगमेंट और फिलर एक और योगदान जोड़ते हैं: आंशिक रूप से गीली सतहों वाले कण बुलबुले की दीवारों पर एंकर हो सकते हैं, और बढ़ती श्यानता जल-निकास तथा बुलबुले के ऊपर उठने को धीमा कर देती है। परिणाम यह है कि जो फॉर्मूलेशन स्थिर और अच्छी तरह परिक्षिप्त है, वह लगभग परिभाषा से फोम रोकने में भी सक्षम होता है।
व्यवहार में सामान्यतः दो फोम समूह अलग किए जाते हैं:
- सतही फोम, बैच के ऊपर बड़े बुलबुलों की परत। यह दिखाई देता है, मिलाना रुकने के बाद सामान्यतः ढह जाता है, और मुख्यतः हैंडलिंग तथा भरने की मात्रा की समस्या है।
- प्रवेशित वायु (माइक्रोफोम), थोक में फैले बारीक बुलबुले। यह मिलाने के दौरान अक्सर अदृश्य रहता है, श्यानता के आभासी व्यवहार को बढ़ाता है, घनत्व घटाता है, और बाद में सूखी फिल्म में पिनहोल, क्रेटर, बुलबुले या ग्लॉस की कमी के रूप में प्रकट होता है।
दूसरा समूह व्यावसायिक रूप से महत्वपूर्ण है, क्योंकि यह आगे की प्रक्रिया में दोष दर तय करता है।
मिलाने की गति फोम और वायु-प्रवेश को कैसे प्रभावित करती है
गति फोम पर कई भिन्न तंत्रों से कार्य करती है, और उन्हें अलग करने से यह समझ आता है कि केवल rpm घटाना कभी-कभी विफल क्यों होता है।
भँवर का बनना और सतह पर वायु का प्रवेश
कम श्यानता पर, सतह के निकट अक्षीय या रेडियल इम्पेलर भँवर बनाता है। गति बढ़ने पर भँवर गहरा होता जाता है जब तक वह इम्पेलर तक न पहुँच जाए या सतह इतनी अशांत न हो जाए कि हवा द्रव में मिल जाए। यह सीमा, जिसे अक्सर वायु-प्रवेश का आरंभ कहा जाता है, इम्पेलर के व्यास, इम्पेलर के ऊपर द्रव की गहराई, पात्र की ज्यामिति और बैफल की उपस्थिति पर निर्भर करती है। एक बार वह सीमा पार हो जाए, तो आगे गति बढ़ाने पर वायु का प्रवेश अनुपातिक नहीं, बल्कि तीव्रता से बढ़ता है।
शियर-प्रेरित बुलबुला विभाजन
जब शियर क्षेत्र तीव्र होता है तो प्रवेशित वायु बड़े बुलबुलों के रूप में नहीं रहती। ब्लेड के निकट उच्च स्थानीय शियर बुलबुलों को छोटे टुकड़ों में तोड़ देता है। छोटे बुलबुले धीरे उठते हैं, क्योंकि श्यान द्रव में उठने का वेग बुलबुले के व्यास के वर्ग के साथ घटता है, और अधिशोषित सर्फैक्टेंट उन्हें अधिक प्रभावी ढंग से स्थिर करता है। इसलिए हवा प्रवेश कर जाने के बाद उच्च टिप स्पीड पर चलाया गया बैच धीमे चलाए गए बैच से अधिक माइक्रोफोम रख सकता है, भले ही धीमा बैच अधिक अशांत दिखा हो।
श्यानता और डिस्पर्शन चरण
पिसाई या डिस्पर्शन चरण के दौरान श्यानता जानबूझकर ऊँची रखी जाती है ताकि शियर कण-समूहों तक कुशलता से पहुँचे। इस दशा में शामिल हुई हवा निकल नहीं सकती, क्योंकि बुलबुले का ऊपर उठना बाधित रहता है। यहाँ प्रवेशित हवा बाद में निकालना सबसे कठिन होता है। लेटडाउन के दौरान श्यानता घटती है, बुलबुले अधिक स्वतंत्रता से चलते हैं, परंतु सर्फैक्टेंट-समृद्ध रेजिन और एडिटिव घोल जोड़े जाते हैं, जो स्थिरीकरण बढ़ाते हैं। प्रत्येक चरण का अपना विफलता प्रकार है, इसीलिए एक निश्चित गति पूरे चक्र के लिए शायद ही उपयुक्त होती है।
टिप स्पीड, rpm नहीं
rpm शाफ्ट के घूर्णन का वर्णन करता है, जबकि कण जो शियर अनुभव करता है वह ब्लेड की टिप स्पीड से संबंधित है, जो rpm और ब्लेड व्यास दोनों के साथ बदलती है। भिन्न ब्लेड व्यास वाले दो डिस्पर्सर एक ही rpm पर भिन्न टिप स्पीड, भिन्न शियर और भिन्न वायु-प्रवेश पैदा करते हैं। व्यास के बिना rpm में गति बताना ऐसी संख्या देता है जिसे उपकरणों के बीच स्थानांतरित नहीं किया जा सकता।
गति बदलने से पहले फोम घटाने वाली मिक्सर ज्यामिति और संचालन प्रथा
कई समायोजन शियर खोए बिना वायु-प्रवेश घटाते हैं, और कम गति स्वीकार करने से पहले उनका मूल्यांकन किया जाना चाहिए।
- इम्पेलर का जलमग्न होना। ब्लेड को सतह से अच्छी तरह नीचे रखें ताकि भँवर उस तक न पहुँचे। उच्च-गति डिस्पर्सरों के लिए एक सामान्य प्रारंभिक बिंदु यह है कि पात्र व्यास के सापेक्ष ब्लेड व्यास और द्रव ऊँचाई विशिष्ट डोनट प्रवाह पैटर्न बनाए रखें, तथा ब्लेड तल से लगभग एक ब्लेड व्यास ऊपर स्थित हो। सटीक अनुपात उपकरण निर्माता से लेने चाहिए।
- द्रव स्तर और भरने की मात्रा। ब्लेड के ऊपर कम द्रव स्तर भँवर बनने को आमंत्रित करता है। भरने की मात्रा उस फोम के लिए खाली स्थान छोड़े जो बनेगा।
- जोड़ने का क्रम। पाउडर भँवर के किनारे पर धीरे-धीरे जोड़ें, यदि उपकरण अनुमति दे तो सतह के नीचे, ऊँचाई से गिराने के बजाय। सूखे पाउडर अधिशोषित हवा बैच में लाते हैं। जहाँ फॉर्मूलेशन अनुमति दे, सर्फैक्टेंट-समृद्ध घटक उच्च-शियर चरण के बाद जोड़ें।
- इम्पेलर का प्रकार। आरी-दाँतेदार ब्लेड, पिच्ड-ब्लेड टर्बाइन और कम-शियर एंकर इस में भिन्न होते हैं कि वे कितनी हवा पंप करते हैं। ब्लेड को चरण (डिस्पर्शन बनाम लेटडाउन) से मिलाना अक्सर गति बदलने से अधिक प्रभावी होता है।
- बैफलिंग और केंद्र से हटकर लगाना। घूर्णन को तोड़ना गहरे केंद्रीय भँवर को दबाता है जबकि थोक प्रवाह बनाए रखता है।
- द्रव-सतह की सुरक्षा। रिटर्न लाइन और चार्जिंग पाइप द्रव सतह के नीचे निर्वहन करें, उसके ऊपर नहीं।
- वैक्यूम या दबाव। जहाँ उपकरण अनुमति दे, घटे दबाव में मिलाना उच्च-शियर चरण के दौरान या बाद में हवा निकालता है, जो विशेष रूप से एडहेसिव्स और कंपोज़िट रेजिन के लिए उपयोगी है।
किसी विशिष्ट फॉर्मूलेशन के लिए मिलाने की गति का चयन
निम्नलिखित प्रक्रिया अधिकांश प्रयोगशालाओं में उपलब्ध बेंच उपकरण का उपयोग करते हुए एक तर्कसंगत गति सेटिंग देती है।
चरण 1: गुणवत्ता मानदंड परिभाषित करें
गति बदलने से पहले मापने योग्य लक्ष्य तय करें: पिसाई की सूक्ष्मता (Hegman या समतुल्य), निर्धारित शियर दर पर श्यानता, सैद्धांतिक मान के विरुद्ध घनत्व, और ड्रॉडाउन पर फिल्म का स्वरूप। फिर गति को इनके विरुद्ध समायोजित करें, पात्र में बैच के स्वरूप के विरुद्ध नहीं।
चरण 2: वायु-प्रवेश की सीमा स्थापित करें
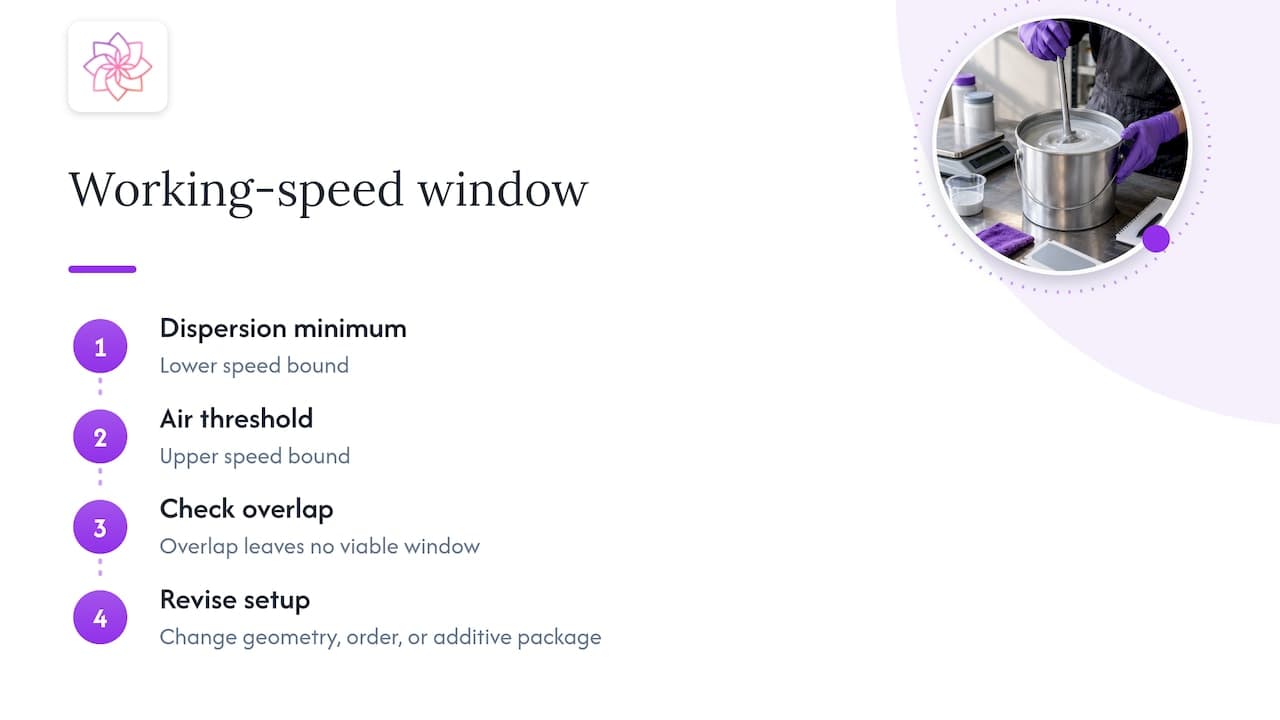
सही जलमग्नता के साथ कम गति से शुरू करें और वृद्धि-दर-वृद्धि बढ़ाएँ, प्रत्येक को निश्चित समय तक बनाए रखें। वह गति दर्ज करें जिस पर भँवर पहली बार ब्लेड तक पहुँचता है या सतह हवा को समेटने लगती है। यह वर्तमान ज्यामिति और स्तर के लिए ऊपरी सीमा है।
चरण 3: डिस्पर्शन के लिए न्यूनतम गति ज्ञात करें
प्रत्येक वृद्धि पर नमूना लें और समय के साथ पिसाई की सूक्ष्मता तथा श्यानता विकास मापें। कई पिगमेंट सिस्टम ऐसे पठार पर पहुँच जाते हैं जहाँ अतिरिक्त ऊर्जा से बहुत कम और डीएग्लोमरेशन होता है। पठार से ऊपर की गति हवा और ऊष्मा जोड़ती है, लाभ नहीं।
चरण 4: संचालन खिड़की चुनें
कार्यशील गति डिस्पर्शन के लिए न्यूनतम और प्रवेश-सीमा के बीच होती है। यदि दोनों एक-दूसरे को ढक लें और कोई खिड़की न बचे, तो ज्यामिति, जोड़ने का क्रम या डिस्पर्सेंट-डिफ़ोमर पैकेज पर पुनर्विचार आवश्यक है, गति पर नहीं।
चरण 5: प्रत्येक चरण के लिए गति निर्धारित करें
पाउडर मिलाने, उच्च-शियर डिस्पर्शन और लेटडाउन के लिए अलग-अलग गति दर्ज करें। सामान्य पैटर्न है धीमा मिलाना, पाउडर गीले होने के बाद अधिक गति, और लेटडाउन तथा एडिटिव जोड़ने के लिए घटी गति।
| चरण | सामान्य उद्देश्य | फोम जोखिम | गति दृष्टिकोण |
|---|---|---|---|
| पाउडर मिलाना | हवा लिए बिना पिगमेंट और फिलर को गीला करना | पाउडर के साथ आई हवा | कम गति, नियंत्रित मिलाना |
| उच्च-शियर डिस्पर्शन | डीएग्लोमरेशन | उच्च श्यानता में फँसा माइक्रोफोम | वह अधिकतम गति जो सतह बंद रखे |
| लेटडाउन | रेजिन और एडिटिव के साथ समरूप करना | सर्फैक्टेंट-जनित सतही फोम | घटी गति, सतह के नीचे जोड़ना |
| अंतिम समायोजन और वायु-मुक्ति | प्रवेशित हवा छोड़ना | अवशिष्ट माइक्रोफोम | धीमी हलचल, वैकल्पिक वैक्यूम |
डिस्पर्शन गुणवत्ता खोए बिना फोम घटाना
गति घटाना सबसे सरल प्रतिक्रिया है और अक्सर सबसे कम प्रभावी, क्योंकि यह उस शियर को काटता है जिस पर डिस्पर्शन निर्भर है। अधिक भरोसेमंद क्रम इस प्रकार है।
- ऊपर बताए अनुसार सही ज्यामिति और स्तर।
- सर्फैक्टेंट भार की समीक्षा करें। पिगमेंट सतह की माँग से अधिक वेटिंग एजेंट या डिस्पर्सेंट द्रव में मुक्त रह जाता है और फोम स्थिर करता है। डोज़ का अनुकूलन अक्सर फोम और लागत दोनों घटाता है।
- सिस्टम के अनुकूल डिफ़ोमर चुनें और उसे उस चरण पर जोड़ें जहाँ वायु-द्रव अंतरापृष्ठ को उसकी आवश्यकता है।
- उसके बाद ही गति घटाएँ, और केवल उतने ही छोटे चरण में जितना बंद सतह बहाल करने के लिए आवश्यक हो।
डिफ़ोमर की भूमिका
डिफ़ोमर बुलबुले की फिल्म में प्रवेश करके, उस पर फैलकर और लैमेला को अस्थिर करके काम करता है, जिससे बुलबुले संगलित होकर छूट जाते हैं। यह कार्य करने के लिए उसे माध्यम के साथ इतना असंगत होना चाहिए कि अंतरापृष्ठ तक पहुँच सके, फिर भी इतना परिक्षिप्त हो कि पूरे बैच में मौजूद रहे। अधिक संगत हो तो वह अप्रभावी है। अधिक असंगत या अधिक मोटे परिक्षेपण वाला हो तो वह बूँदों के रूप में रह जाता है जो क्रेटर, फिशआई या ग्लॉस की हानि करती हैं।
दो व्यापक रसायन प्रयोग होते हैं:
- सिलिकॉन-आधारित डिफ़ोमर कम डोज़ पर प्रबल नॉकडाउन और दीर्घकालिक प्रभाव देते हैं, विशेषकर वॉटरबोर्न सिस्टमों में, परंतु जहाँ सिलिकॉन संदूषण अस्वीकार्य हो वहाँ सतह दोष और रीकोट समस्याओं का जोखिम रखते हैं।
- नॉन-सिलिकॉन डिफ़ोमर (मिनरल ऑयल, पॉलिमरिक और अन्य कार्बनिक प्रकार) सिलिकॉन-संबंधी दोषों से बचते हैं और रीकोटेबिलिटी या आसंजन के प्रति संवेदनशील सिस्टमों में पसंद किए जाते हैं, कभी-कभी अधिक डोज़ की आवश्यकता के साथ।
ASTRA Chemical दोनों श्रेणियाँ आपूर्ति करता है: सिलिकॉन-आधारित डिफ़ोमिंग के लिए ASTRA DF® और नॉन-सिलिकॉन अनुप्रयोगों के लिए ASTRA DF NS®। चयन बाइंडर के प्रकार, रीकोट आवश्यकताओं, सब्सट्रेट और उस चरण पर निर्भर करता है जिस पर फोम प्रकट होता है।
डिफ़ोमर का समय और डोज़
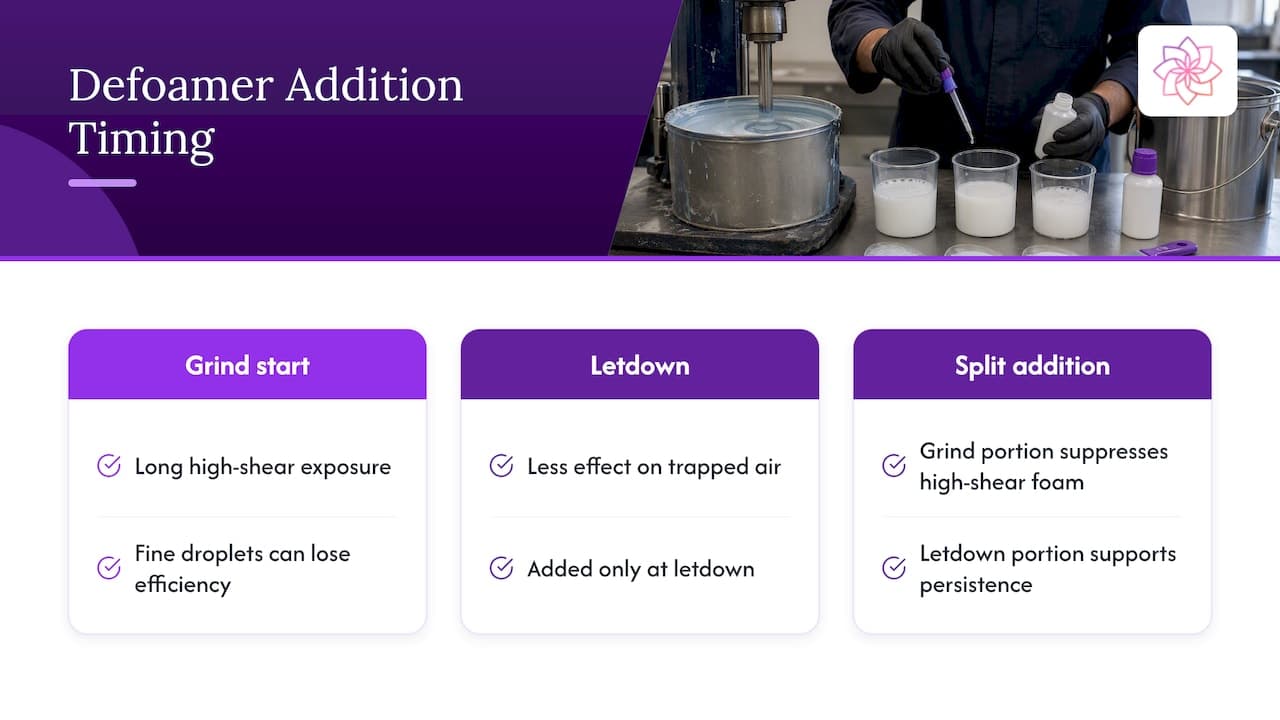
समय का महत्व चयन जितना ही है। पिसाई के आरंभ में जोड़ा गया डिफ़ोमर लंबे समय तक उच्च शियर के संपर्क में रहता है और बहुत बारीक बूँदों में परिक्षिप्त होकर दक्षता खो सकता है, जबकि केवल लेटडाउन में जोड़ा गया डिस्पर्शन के दौरान फँसी हवा पर कम प्रभाव डालता है। कई फॉर्मूलेटर जोड़ने को विभाजित करते हैं: एक भाग पिसाई में उच्च शियर के दौरान फोम दबाने के लिए और एक भाग लेटडाउन में दीर्घकालिक प्रभाव के लिए। डोज़ लैडर अध्ययन से तय होनी चाहिए, क्योंकि अधिक डोज़ उन दोषों का सामान्य कारण है जिन्हें गलती से रेजिन या सब्सट्रेट पर मढ़ दिया जाता है।
परिवर्तनों का परीक्षण और स्केल-अप
गति या डिफ़ोमर का परिवर्तन डेटा से सत्यापित होता है, और वही डेटा स्केल-अप का मार्ग दिखाता है।
प्रयोगशाला परीक्षण
- घनत्व (प्रति गैलन भार) कप: मापे गए घनत्व की तुलना सैद्धांतिक घनत्व से करता है; कमी प्रवेशित वायु के आयतन को दर्शाती है। यह माइक्रोफोम का सबसे तेज़ मात्रात्मक माप है।
- फोम की ऊँचाई और ढहने का समय: अंशांकित पात्र में निश्चित आयतन को निश्चित गति और समय पर मिलाकर प्रारंभिक फोम ऊँचाई तथा ढहने का समय दर्ज करना डिफ़ोमर उम्मीदवारों की तुलना में सहायक है।
- ड्रॉडाउन और फिल्म निरीक्षण: नियंत्रित मोटाई पर लगाकर क्योर के बाद क्रेटर, पिनहोल और ग्लॉस की कमी के लिए निरीक्षण।
- वायु-मुक्ति से पहले और बाद श्यानता: खड़े रहने पर वृद्धि या वायु-मुक्ति के बाद गिरावट संकेत देती है कि हवा आभासी रियोलॉजी में योगदान दे रही है।
- भंडारण स्थिरता: आयु बढ़ने पर डिफ़ोमर की दक्षता घट सकती है, इसलिए ताप-आयु चक्रों के बाद पुनः परीक्षण करें।
स्केल-अप के सिद्धांत
प्रयोगशाला की सफलता rpm मिलाकर हस्तांतरित नहीं होती। उपयुक्त दृष्टिकोण है:
- डिस्पर्शन-चालित चरणों के लिए पहले टिप स्पीड मिलाएँ, फिर पैमाने पर पिसाई की सूक्ष्मता से शियर परिणाम सत्यापित करें।
- ज्यामितीय समरूपता जाँचें: ब्लेड-से-पात्र व्यास अनुपात, द्रव ऊँचाई और ब्लेड क्लीयरेंस। जहाँ इसे बनाए न रखा जा सके, डिस्पर्शन परिणाम बनाए रखने के लिए गति समायोजित करें और प्रवेश-सीमा फिर से स्थापित करें।
- बैच आकार और ऊष्मा को ध्यान में रखें। बड़े बैच उच्च-शियर कार्य की ऊष्मा बनाए रखते हैं, जो श्यानता घटाती है, डिफ़ोमर का विभाजन बदलती है और फोम संतुलन को खिसका सकती है।
- पहले उत्पादन बैचों पर घनत्व और ड्रॉडाउन परीक्षण दोहराएँ, और पैमाने पर डिफ़ोमर डोज़ समायोजित करें, यह मानकर न चलें कि प्रयोगशाला की डोज़ हस्तांतरित होगी।
- गति, ज्यामिति, जोड़ने का क्रम और समय दर्ज करें ताकि प्रक्रिया पालियों और स्थलों के बीच पुनरुत्पाद्य रहे।
दृष्टिकोण: मिलाने की गति की समस्याएँ सामान्यतः किससे उत्पन्न होती हैं
कोटिंग, एडहेसिव और इंक फॉर्मूलेटरों के साथ हमारे कार्य में, बताई गई शिकायत सामान्यतः फोम होती है, परंतु कारण अक्सर एक अंतःक्रिया होता है: पिगमेंट की माँग से ऊपर तय किया गया डिस्पर्सेंट स्तर, सतह के बहुत निकट ब्लेड, ऐसे चरण पर जोड़ा गया डिफ़ोमर जहाँ वह शियर से बह जाता है, या टिप स्पीड का ध्यान रखे बिना प्रयोगशाला की गति को उत्पादन तक ले जाना। rpm घटाकर लक्षण का इलाज करना समस्या को डिस्पर्शन गुणवत्ता में धकेल देता है, जिससे मोटी पिसाई, रंग विकास की हानि और अधिक एडिटिव की माँग उत्पन्न होती है।
हमारा दृष्टिकोण डिस्पर्सेंट और डिफ़ोमर को एक ही सिस्टम मानकर, ग्राहक के अपने रेजिन और पिगमेंट में, ग्राहक की अपनी उपकरण सेटिंग्स पर उन्हें साथ योग्य बनाना है। इसका अर्थ है एक ही अनुशंसित संख्या के बजाय डोज़-लैडर, जहाँ प्रक्रिया माँगे वहाँ विभाजित डिफ़ोमर मिलाना, और प्रत्येक चरण के लिए प्रलेखित संचालन खिड़की। उद्देश्य कम कुल उपयोग-लागत पर प्रीमियम एडिटिव्स के बराबर प्रदर्शन है, जो अनुकूलित डोज़ और बैच-संगति से प्राप्त होता है, अधिक भार से नहीं।
— Astra R&D Team
डिस्पर्सेंट और डिफ़ोमर पैकेज को योग्य बनाना
जो फॉर्मूलेटर अपनी गति खिड़की चौड़ी करना चाहते हैं, वे प्रयोगशाला-समर्थित योग्यता और तकनीकी सहायता के साथ ASTRA उत्पाद श्रेणी का मूल्यांकन कर सकते हैं। ASTRA DISP® डिस्पर्सेंट लाइन पिगमेंट की वेटिंग और स्थिरीकरण को संबोधित करती है, जबकि ऊपर दी गई डिफ़ोमर लाइनें वायु-निकास को। रियोलॉजी मॉडिफायर और कार्यात्मक एडिटिव सहित पूरी श्रेणी ASTRA CHEMICAL उत्पाद पृष्ठ पर सूचीबद्ध है, जहाँ किसी विशिष्ट फॉर्मूलेशन के लिए नमूना अनुरोध और तकनीकी परामर्श की व्यवस्था की जा सकती है।
अक्सर पूछे जाने वाले प्रश्न
कौन सी मिलाने की गति कोटिंग बैच में फोम रोकती है?
कोई एक rpm लागू नहीं होता, क्योंकि सीमा ब्लेड व्यास, जलमग्नता, द्रव स्तर, श्यानता और मौजूद सर्फैक्टेंट पर निर्भर करती है। व्यावहारिक गति वह अधिकतम है जिस पर सतह बंद रहती है और पिसाई की सूक्ष्मता जैसे डिस्पर्शन लक्ष्य अभी भी पूरे होते हैं। इसे वास्तविक फॉर्मूलेशन और उपकरण पर चरणबद्ध परीक्षण से खोजा जाता है।
क्या अधिक मिलाने की गति सदैव अधिक फोम बनाती है?
सामान्यतः अधिक ऊर्जा निवेश अधिक फोम पैदा करता है, परंतु संबंध रैखिक नहीं है। वायु-प्रवेश सीमा के नीचे, बढ़ाई गई गति बहुत कम फोम बनाती है, और उसके ऊपर वायु का प्रवेश तीव्रता से बढ़ता है। ब्लेड की स्थिति, बैफलिंग और द्रव स्तर उस सीमा को काफ़ी खिसका देते हैं।
डिफ़ोमर उच्च-गति मिलाने से पहले या बाद में जोड़ना चाहिए?
अक्सर दोनों समय। पिसाई में जोड़ा गया एक भाग उच्च शियर के दौरान फोम नियंत्रित करता है, और लेटडाउन पर जोड़ा गया एक भाग सर्फैक्टेंट-युक्त घटकों के जुड़ने के बाद दीर्घकालिक प्रभाव देता है। विभाजन की पुष्टि घनत्व और ड्रॉडाउन परीक्षण से करनी चाहिए, क्योंकि उच्च शियर पर जल्दी जोड़ना डिफ़ोमर की दक्षता घटा सकता है।
नॉन-सिलिकॉन डिफ़ोमर कब बेहतर होता है?
नॉन-सिलिकॉन प्रकार सामान्यतः तब चुना जाता है जब रीकोटेबिलिटी, आसंजन या क्रेटर संवेदनशीलता सिलिकॉन संदूषण को जोखिम बना देती है। सिलिकॉन प्रकार कम डोज़ पर प्रबल नॉकडाउन के लिए अक्सर पसंद किए जाते हैं। निर्णय वास्तविक सिस्टम में ड्रॉडाउन पर सत्यापित किया जाना चाहिए।
बैच में वायु की मात्रा कैसे मापी जाती है?
सबसे सुलभ विधि प्रति गैलन भार कप में मापे गए घनत्व की तुलना फॉर्मूलेशन के सैद्धांतिक घनत्व से करना है। कम मापा गया मान प्रवेशित वायु दर्शाता है। पिनहोल और क्रेटर के लिए फिल्म निरीक्षण तैयार उत्पाद पर प्रभाव की पुष्टि करता है।
स्रोत
इस एप्लिकेशन के लिए एडिटिव्स का परीक्षण कर रहे हैं?
हमें अपनी वर्तमान फॉर्मूलेशन चुनौती भेजें और हमारी तकनीकी टीम प्रयोगशाला स्क्रीनिंग के लिए ASTRA उत्पाद पैकेज की सिफारिश करेगी।