Сначала закупки: масштабируйте производство присадок без задержек с поставками
Масштабирование производства специальных присадок — это повторное проектирование процесса, а не просто увеличенная версия лабораторной партии. Успех зависит от трёх обязательных опор: управляемых теплообмена, смешивания и контроля времени пребывания; подтверждённых пилотных данных до вложения капитала; и квалифицированной, резервированной цепочки поставок. Технические команды часто поддерживают эту работу напрямую, предлагая закупочные тесты и рекомендации по рецептурам, которые выявляют режимы отказа до того, как они достигнут производственного цеха.
Масштабирование производства специальных присадок — это повторное проектирование процесса, а не просто увеличенная версия лабораторной партии. Успех зависит от трёх обязательных опор: управляемых теплообмена, смешивания и контроля времени пребывания; подтверждённых пилотных данных до вложения капитала; и квалифицированной, резервированной цепочки поставок. Технические команды часто поддерживают эту работу напрямую, предлагая закупочные тесты и рекомендации по рецептурам, которые выявляют режимы отказа до того, как они достигнут производственного цеха.
TL;DR:
- Валидация теплообмена, смешивания и контроля времени пребывания в пилотных испытаниях крайне важна: эти факторы не масштабируются линейно и влияют на качество.
- Жёсткие критерии приёмки и проверка готовности оборудования до размещения производственных заказов предотвращают дрейф параметров и сокращают дорогостоящие переделки при больших объёмах.
- Автоматизация методов контроля качества — вязкости, кривых распределения частиц по размерам и содержания сухого остатка — в масштабе повышает стабильность партий и позволяет корректировать процесс в реальном времени.
- Ранняя квалификация поставщиков и заказ оборудования с длительным сроком поставки до финального одобрения позволяют избежать узких мест в поставках, задерживающих графики масштабирования.
- Внедрение автоматизации и цифровых инструментов в управление процессом помогает предсказывать сбои, но требует глубокого понимания процесса, иначе ошибки будут возникать быстро и оставаться незамеченными.
Руководителям закупок и техническим директорам, запускающим программу масштабирования, нужна система контрольных точек до заказа оборудования, а не после. Самая частая причина неудачного перехода — пропуск этапов валидации, которые казались ненужными в лабораторном масштабе, с обнаружением пробела лишь тогда, когда промышленные партии начинают выходить за пределы спецификации, — закономерность, хорошо описанная в анализе рисков масштабирования специальных химических производств.
Используйте эту последовательность, чтобы структурировать предмасштабный обзор:
- Зафиксируйте проектную основу. Определите спецификацию продукта, целевую производительность, технологические границы и требования к инженерным системам (пар, охлаждённая вода, сжатый воздух, азот) до начала любого расчёта размеров аппаратов.
- Выполните пилотную программу. Проведите реакционную калориметрию, трассерные исследования распределения времени пребывания, испытания на пенообразование при перемешивании, характерном для производства, и тесты обращения с сухими компонентами для любой подачи порошков или смол.
- Заранее установите критерии приёмки. Определите числовые пороги годности/брака по нарастанию вязкости, размеру частиц и качеству дисперсии до пилотного прогона, а не после изучения данных.
- Подтвердите готовность оборудования и инженерных систем. Убедитесь, что площадь теплообмена, крутящий момент и мощность мешалки и пропускная способность инженерных систем соответствуют расчётной потребности производственного масштаба, согласно концепции масштабирования химических процессов.
- Валидируйте методы контроля качества в масштабе. Убедитесь, что у каждого лабораторного аналитического метода есть промышленный эквивалент, дающий сопоставимые результаты.
- Проверьте мощности поставщиков. Квалифицируйте основного и как минимум одного альтернативного поставщика для каждого сырья со сроком поставки более четырёх недель.
Критерии контрольных точек, которые стоит соблюдать неукоснительно:
- Не выделяйте капитал, пока критерии приёмки пилота не выполнены и не задокументированы.
- Не проводите производственные испытания без валидированного метода контроля качества в масштабе для критического показателя качества.
- Не подключайте поставщика без завершённого аудита мощностей и качества.
Как перенести результаты пилотных испытаний в инженерию заводского масштаба?
Теплообмен, смешивание и время пребывания не масштабируются линейно, и это несоответствие — главный источник разочарований при масштабировании. Тепловыделение экзотермической реакции или стадии диспергирования с высоким сдвигом растёт пропорционально объёму, а теплоотвод через стенки аппарата — пропорционально площади поверхности. Десятикратное увеличение объёма партии может оставить рубашку примерно с половиной относительной холодопроизводительности от уровня пилотного масштаба; эта зависимость ясно изложена в практических правилах масштабирования. Время смешивания и функция распределения времени пребывания расширяются по мере того, как аппараты становятся выше и шире, а значит, рецептура, чисто диспергировавшаяся в 50-литровом пилотном реакторе, может показать неперемешанные зоны, локальный перегрев или преждевременное желатинирование при 5000 литров.
Для вязких реологических модификаторов и некоторых реакционных систем непрерывная переработка полностью меняет механизм, вместо того чтобы бороться с кривой масштабирования. Реактивная двухшнековая экструзия продемонстрировала значительный выигрыш по энергии и производительности по сравнению с периодическими реакторами при производстве загустителей типа HEUR, поскольку время пребывания и сдвиг становятся настраиваемыми параметрами процесса, а не следствием геометрии аппарата. Обратная сторона — высокая капиталоёмкость и более крутая кривая пусконаладки, поэтому этот путь подходит скорее для крупнотоннажных, хорошо охарактеризованных химий, чем для малотоннажных специальных производств.
Практические корректирующие меры для команд, остающихся с периодическими реакторами:
- Закладывайте рубашки и змеевики с запасом, опираясь на данные реакционной калориметрии, а не на экстраполированные по объёму показатели теплоотвода пилотного масштаба.
- Стремитесь к согласованным удельным показателям мощности на единицу объёма, а не к совпадению абсолютных оборотов мешалки между пилотным и заводским аппаратами.
- Вводите ступенчатую или дозированную подачу реакционноспособных компонентов вместо разового дозирования.
- Добавляйте статические смесители после основного аппарата, чтобы исправить «хвосты» распределения времени пребывания.
- Заново подбирайте геометрию мешалки под новое соотношение сторон ёмкости, а не переиспользуйте пилотную конструкцию.
Совет: Прежде чем утверждать заводскую конструкцию, отработайте модель уменьшенного масштаба. Соберите лабораторную систему, которая намеренно имитирует ожидаемое время смешивания и соотношение теплоотвода завода, и испытайте на ней свою рецептуру. Обнаружить проблему пенообразования в 2-литровой имитации гораздо дешевле, чем в 10 000-литровом реакторе.
Какие методы контроля качества и аналитика реально предсказывают стабильность партий?
Лабораторные методы, отлично работавшие при разработке рецептур, часто дают сбой, как только объёмы производства растут. Ручные измерения вязкости переносным шпинделем или одноточечные замеры размера частиц нередко слишком медленны и неточны, чтобы поймать межпартионный дрейф до отгрузки бракованной партии, — об этом разрыве говорится в руководстве по характеризации размера частиц для производственного контроля качества.
Методы, которые стоит автоматизировать или переводить на inline-контроль:
- Анализы концентрации активного содержания присадки с частотой, привязанной к размеру партии, а не к фиксированному ежедневному графику.
- Inline- или at-line-измерение вязкости, синхронизированное со стадией смешивания или экструзии, а не только на финальной упаковке.
- Распределение частиц по размерам для дисперсий и пигментированных систем с отслеживанием относительно заданного коридора статистического управления процессом.
- Содержание сухого остатка и pH — оба показателя дёшево автоматизировать, и оба крайне чувствительны к вариациям партий сырья.
Каждый лабораторный метод, планируемый к применению в производстве, нуждается в параллельной валидации в заводском масштабе, прежде чем стать шлюзом выпуска партии. Отклонения, оставшиеся незамеченными в течение нескольких партий, дорого обходятся при поиске первопричины, — об этом говорится в документации по рискам масштабирования при переходе от пилота к производству. Данные контроля качества должны поступать напрямую в решения о выпуске партий и в текущие приёмочные испытания сырья от поставщиков, замыкая петлю между тем, что производит завод, и тем, что поставляет сырьевая цепочка.
Как отделу закупок предотвратить дефицит поставок при масштабировании?
Нестабильность цепочки поставок, а не отказ оборудования, срывает больше графиков масштабирования, чем любая отдельная инженерная переменная. Длительные сроки поставки специализированных реакторов, мешалок или аналитического оборудования могут добавить месяцы к графику пусконаладки, если заказы размещаются только после того, как пилотные данные подтвердят осуществимость, — этот риск отмечен в анализе Deloitte по глобальной перестройке цепочек поставок.
Закупочным командам стоит действовать по четырём направлениям параллельно с инженерной работой:
- Квалифицируйте как минимум одного альтернативного поставщика сырья для каждой позиции с зависимостью от единственного источника, следуя структурированному процессу квалификации поставщиков.
- Размещайте заказы на оборудование с длительным сроком поставки, как только выполнены критерии приёмки пилота, не дожидаясь финального утверждения заводского проекта.
- Переработайте спецификации упаковки, транспортировки и складского хранения под насыпные объёмы: переход от бочек к кубовым контейнерам или железнодорожным цистернам меняет требования к обращению и условия хранения по сроку годности.
- Согласуйте договорные условия, охватывающие вариативность спроса и минимальные объёмы заказа, и сформируйте резервные складские запасы на первые два-три квартала коммерческого производства.
Раннее снижение зависимости от единственных источников обычно экономит больше времени в графике, чем любая поздняя инженерная доработка. Команды, отслеживающие сроки поставки присадок по категориям сырья, могут выстроить графики заказов с опережением наращивания производства, а не в реакции на него.
Какие шаги по безопасности и регулированию входят в пусконаладку?
Профили опасностей меняются с масштабом так, что их легко недооценить. Реакция, спокойно остававшаяся под контролем в пилотном аппарате с рубашкой, может выделять тепло быстрее, чем более крупная рубашка успевает его отводить, а значит, предохранительные системы, аварийное охлаждение и блокировки нужно переоценивать при каждом изменении масштаба, а не только на финальной пусконаладке.
- Пересмотрите классификацию опасностей для нового масштаба и подтвердите расчёт предохранительных клапанов и мощность аварийного охлаждения по худшим сценариям тепловыделения.
- Подключайте команды EHS и регулирования рано, особенно по вопросам мощностей обработки отходов и обращения с выбросами, поскольку требования к регистрационному регулированию могут определять выбор материалов и процессов задолго до запуска.
- Составьте чек-лист пусконаладки, охватывающий калибровку приборов, настройку контуров управления и определённые точки остановки перед переходом к следующей стадии процесса.
- Целенаправленно испытывайте аварийные сценарии: потерю питания, отказ мешалки и задержку подачи компонентов, а не только ожидаемое рабочее окно.
- Внедрите управление изменениями и документацию партионных записей с первого дня, чтобы завод оставался готовым к аудитам.
Совет: Один успешный пилотный прогон — это свидетельство, а не доказательство. Относитесь к нему как к одной точке данных в диапазоне неопределённости и проектируйте пусконаладочные испытания так, чтобы намеренно исследовать границы этого диапазона, а не подтверждать его середину.
Как Astra-chemical снижает риски при масштабировании
Технические команды могут работать вместе с закупочными и рецептурными группами через описанные выше контрольные точки, предоставляя пилотные образцы, протоколы передачи в производство и определённые критерии приёмки вместо стандартного технического паспорта. Технологи, сталкивающиеся с нестабильностью дисперсии, дефектами, связанными с пеной, или дрейфом реологии при больших объёмах, получают прямые инженерные рекомендации, какая химия присадок и дозировка реально выдерживают стадию после пилота.
- Поддержка образцами пилотного масштаба, подобранными под реальный план испытаний клиента по масштабированию, а не универсальный лабораторный набор.
- Протоколы передачи в производство, отображающие лабораторные дозировки в точки ввода заводского масштаба.
- Приёмочные тесты для закупок, охватывающие метрики контроля качества поставщиков присадок для покрытий, включая стабильность между производственными партиями.
- Поддержка по рецептурам для вопросов диспергируемости, контроля пены и реологии, которые обычно проявляются только после начала масштабирования.
| Задача масштабирования | Линейка продукции Astra-chemical | Что решает |
|---|---|---|
| Нестабильность дисперсии пигмента или наполнителя при более высоком сухом остатке | ASTRA DISP® | Стабильность смачивания и диспергирования вне зависимости от размера партии |
| Пенообразование при перемешивании с высоким сдвигом или доводке | ASTRA DF® / ASTRA DF NS® | Силиконовый или несиликоновый пеногаситель, подобранный под чувствительность рецептуры |
| Дрейф вязкости или проблемы оседания/растекания в масштабе | ASTRA REO® | Управление реологией, настроенное на производственные сдвиговые профили |
| Перенос реакционной химии на непрерывную переработку | ASTRA REACT® | Эффективность реакционноспособных присадок в условиях экструзии или непрерывного процесса |
Как встроить производство присадок в существующие производственные линии?
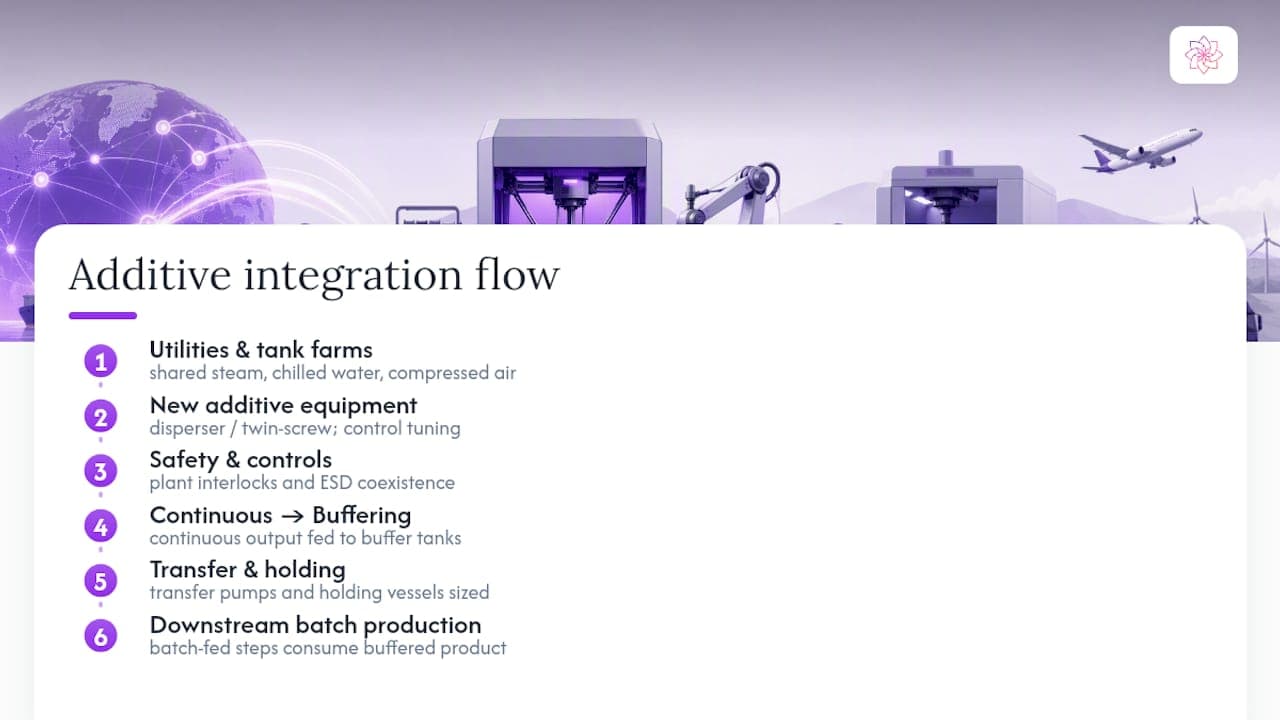
Встраивание нового процесса производства присадок в действующий завод редко означает строительство отдельного блока. Большинство технологов интегрируют новые стадии диспергирования, доводки или экструзии в существующие инженерные сети, парки ёмкостей и системы перемещения материалов, а значит, план масштабирования должен учитывать совместное потребление пара, охлаждённой воды и сжатого воздуха, а не рассматривать новую линию как изолированную систему.
Совместимость трубопроводов и КИПиА — первая контрольная точка. Новый диспергатор с высоким сдвигом или двухшнековый агрегат, установленный рядом с существующими периодическими реакторами, требует собственной настройки контуров управления, но также должен сосуществовать с общезаводскими предохранительными блокировками и последовательностями аварийной остановки, не создавая конфликтующих режимов отказа. Пропуск этого обзора — частая причина отставания пусконаладки от графика.
Поток материалов важен не меньше инженерных систем. Введение стадии непрерывной реакционной экструзии рядом с периодическими ёмкостями меняет то, как промежуточный продукт движется по заводу, часто требуя новых буферных ёмкостей, насосов перекачки или накопительных сосудов, рассчитанных на рассогласование между непрерывным выходом и последующими стадиями с периодической подачей. Химики-технологи должны картировать эти переходные точки на этапе проектной основы, а не после прибытия оборудования.
Контроль перекрёстного загрязнения требует особого внимания, когда новая линия присадок разделяет трубопроводные трассы, смесительные ёмкости или системы мойки с существующим производством. Перенос пеногасителя или диспергатора между семействами продуктов может вызывать дефекты, выглядящие как проблема качества сырья, тогда как настоящая причина — недостаточное разделение линий или неадекватная валидация мойки между переходами.
Какую роль играют автоматизация и цифровизация при масштабировании?
Автоматизированное управление процессом превращает масштабирование из реактивной борьбы с неполадками в контролируемый, основанный на данных выход на мощность. Inline-датчики вязкости, концентрации и размера частиц питают системы управления, которые могут в реальном времени корректировать скорости подачи или скорость перемешивания, отлавливая дрейф до того, как он даст партию вне спецификации, а не после того, как служба контроля качества заметит это часами позже.
Предиктивное моделирование добавляет ещё один уровень защиты. Структурированные данные процесса в сочетании с высокопроизводительным экспериментированием и оптимизацией с помощью ИИ могут указывать вероятные точки отказа — например, зону смешивания, склонную к локальному перегреву, — до того, как будет запущена хотя бы одна партия заводского масштаба; этот подход подробно описан в методах предиктивной оптимизации процессов. Для химиков-технологов, управляющих многопродуктовым заводом, такой предиктивный слой сокращает число физических пробных прогонов, необходимых для подтверждения гипотезы масштабирования.
Цифровизация также меняет управление партионными записями и контролем изменений. Электронные партионные записи с автоматическим сбором данных сокращают ошибки ручного переноса, преследующие бумажные системы в хаотичные первые недели работы новой линии, и делают готовность к аудиту побочным продуктом нормальной эксплуатации, а не авралом перед визитом клиента или регулятора.
Предостережение: автоматизация усиливает ту дисциплину процесса, которая уже есть. Плохо охарактеризованный процесс с автоматическим управлением просто отказывает быстрее и с менее очевидными предупреждениями, чем ручной. Автоматизация должна следовать за валидированным пониманием процесса, а не заменять его.
Какие факторы устойчивого развития должны определять план масштабирования?
Экологические и регулирующие ограничения всё сильнее определяют, какие химии вообще доходят до стадии масштабирования. Регистрационные требования в рамках таких механизмов, как TSCA, могут замедлить или перенаправить внедрение материалов, и ранняя увязка выбора химии с регулирующими факторами и целями устойчивого развития позволяет избежать дорогостоящей переработки рецептуры после того, как капитальное оборудование уже заказано.
Энергоёмкость — прямой рычаг масштабирования, а не просто пункт разговоров об устойчивом развитии. Непрерывные процессы, такие как реакционная экструзия, показали измеримое снижение энергопотребления по сравнению с периодическими реакторами для вязких марок присадок, а значит, аргументы устойчивого развития и производительности часто указывают на одно и то же инженерное решение, а не конкурируют между собой.
Мощности обработки отходов нужно рассчитывать под новый объём производства, охватывая рекуперацию растворителей, нагрузку на очистку сточных вод и обращение с выбросами летучих компонентов. Завод, спокойно справлявшийся с пилотными потоками отходов, может обнаружить, что его очистные мощности недостаточны, как только объёмы производства утроятся.
Устойчивость цепочки поставок стоит закладывать в критерии квалификации поставщиков наряду с проверками качества и мощностей. Решения о закупках, учитывающие дальность транспортировки, отходы упаковки и экологические практики поставщика в соответствии с практиками устойчивой цепочки поставок, как правило, лучше выдерживают будущее ужесточение регулирования, чем закупки, основанные исключительно на цене за единицу.
Как подготовить персонал к масштабированному процессу?
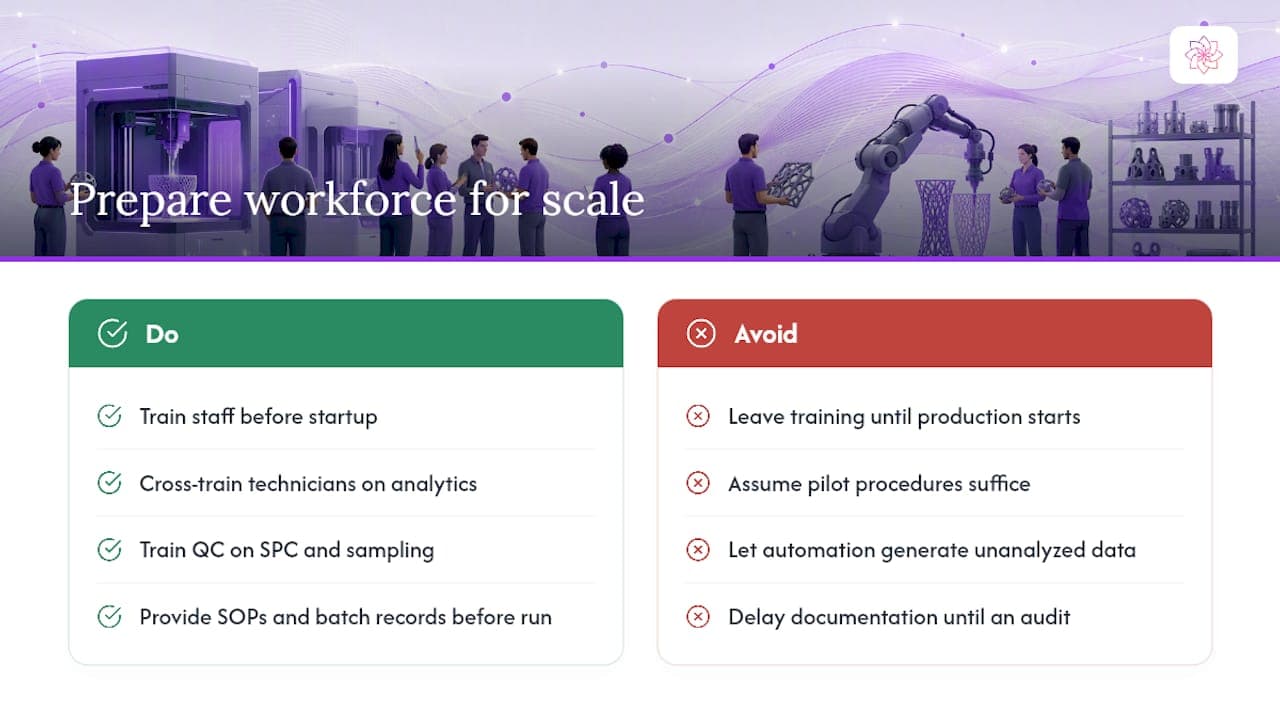
Новое оборудование и более высокая производительность меняют то, что должны знать операторы, техники и персонал службы качества, а пробелы в обучении проявляются быстрее всего в первые недели работы на коммерческом масштабе. Операторам, управлявшим пилотным аппаратом «на ощупь», нужны документированные, воспроизводимые процедуры для заводского эквивалента, поскольку допуск на импровизацию сокращается по мере роста стоимости партии и производительности.
Перекрёстное обучение важнее, чем закладывает бюджет большинства программ масштабирования. Линии с inline-аналитикой, автоматическим дозированием или непрерывной экструзией нужны техники, способные интерпретировать данные датчиков и поведение контуров управления, а не только выполнять ручные проверки. Формирование этой компетентности до запуска, а не во время него, предотвращает неловкий период, когда автоматизированная система генерирует данные, с которыми никто на смене не знает, что делать.
Управление изменениями распространяется и на персонал службы качества и закупок. Команде контроля качества, привыкшей к одноточечным лабораторным проверкам, нужно структурированное обучение по границам статистического управления процессом и планам автоматического отбора проб, прежде чем они станут шлюзом выпуска партий. Сотрудникам закупок, квалифицирующим новых поставщиков для закупок большего объёма, нужны обновлённые аудиторские чек-листы, отражающие требования к качеству коммерческого масштаба, а не более мягкие допуски, приемлемые при пилотных объёмах.
Дисциплина документации — та часть, которой чаще всего жертвуют под давлением сроков. Партионные записи, стандартные операционные процедуры и протоколы реагирования на нештатные ситуации должны существовать и быть отработаны в обучении до запуска первой коммерческой партии, а не составляться задним числом, когда аудит или жалоба клиента вынудят заняться этим вопросом.
Почему квалификации поставщиков стоит уделять больше внимания, чем даёт большинство программ масштабирования
Инженерные команды склонны относиться к квалификации поставщиков как к закупочной формальности, идущей параллельно «настоящей» работе по проектированию процесса. Такой порядок перевёрнут с ног на голову. Валидированный процесс, работающий на неквалифицированном сырье или сырье от единственного источника, остаётся хрупким процессом, как бы хорошо ни сходилась математика теплообмена.
Программы, выдерживающие коммерческое давление, — это те, где пилотные данные и аудиты поставщиков являются условиями контрольных точек для выделения капитала, а не параллельными треками, которые могут проскальзывать без последствий. Протоколы передачи в производство от Astra-chemical существуют именно потому, что эту дисциплину пропускают достаточно часто, чтобы это было предсказуемым, а не редким.
— Astra R&D Team
Получите пилотные образцы и закупочные тесты от Astra-chemical
Образцы, технические данные и поддержка по рецептурам могут поступать напрямую от производителей диспергаторов, пеногасителей и реологических модификаторов, от которых зависят программы масштабирования, а не через посредника-дистрибьютора.
Для команд, проходящих чек-лист выше, практический следующий шаг — запросить пилотные образцы, подобранные под реальное производственное испытание, а не универсальный лабораторный набор, и проверить их по критериям приёмки, установленным на этапе проектной основы. Техническая команда Astra-chemical также может организовать разбор рецептуры, чтобы пройтись по вопросам диспергирования, контроля пены или реологии, специфичным для конкретной производственной линии, опираясь на такие линейки продукции, как диспергаторы ASTRA DISP® и пеногасители ASTRA DF®. Изучите полный продуктовый хаб, чтобы сопоставить химии с актуальным планом масштабирования, или запросите образцы напрямую, чтобы запустить закупочный тест в собственном графике.
Источники
- Риски масштабирования специальных химических производств: от пилота к производству
- Практические правила масштабирования
- Оптимальное проектирование и эксплуатация процессов реакционной экструзии: применение к производству HEUR
- Проектирование, масштабирование и пусконаладка химических процессов
FAQ
Сколько времени занимает масштабирование процесса производства присадок?
Сроки сильно варьируются в зависимости от сложности химии и сроков поставки оборудования, но большинству программ нужны валидация на пилоте, закупка оборудования и пусконаладка как последовательные, а не перекрывающиеся фазы. Заказы на оборудование с длительным сроком поставки и квалификация поставщиков — два шага, которые чаще всего растягивают график, если начинать их поздно.
Какова главная причина провала масштабирования присадок?
Нелинейные изменения теплообмена, смешивания и распределения времени пребывания вызывают большинство провалов масштабирования: теплоотвод растёт пропорционально площади поверхности, а тепловыделение — пропорционально объёму, согласно основам инженерии масштабирования. Рецептуры, чисто диспергирующиеся или реагирующие в пилотном масштабе, часто показывают неперемешанные зоны или тепловые отклонения, как только размер аппарата увеличивается.
Нужны ли новые методы контроля качества для промышленных партий?
Да. Лабораторные методы вроде ручных проверок вязкости или одноточечных замеров размера частиц, как правило, нужно автоматизировать и ревалидировать в заводском масштабе, поскольку они часто слишком медленны или неточны, чтобы ловить дрейф партий, согласно руководству по характеризации размера частиц.
Как Astra-chemical поддерживает проекты масштабирования?
Astra-chemical предоставляет пилотные образцы, подобранные под реальный план испытаний клиента, протоколы передачи в производство и приёмочные тесты для закупок через свои продуктовые линейки, а также поддержку по рецептурам для вопросов дисперсии, пены и реологии, которые обычно проявляются при масштабировании.
Выбрать непрерывную или периодическую переработку для масштабирования?
Это зависит от объёма и химии: непрерывные методы, такие как реакционная экструзия, показали преимущества по энергии и производительности для некоторых вязких реологических модификаторов, согласно данным кейса по реакционной экструзии, но периодическая переработка остаётся более практичной для менее объёмных или хуже охарактеризованных химий.
Рекомендуем
Тестируете добавки для этой задачи?
Отправьте нам информацию о вашей рецептуре, и наша техническая команда порекомендует набор продуктов ASTRA для лабораторных испытаний.