Проколы в покрытиях: причины, диагностика и исправление рецептуры
Проколы в покрытиях — это небольшие полости, напоминающие кратеры или проходящие через всю толщину плёнки, которые образуются, когда воздух, пары растворителя или другой газ выходят из плёнки до того, как она схватится. Причина почти всегда одна из четырёх: летучие вещества, запертые под слишком рано образовавшейся поверхностной коркой; воздух, вовлечённый при перемешивании или нанесении; загрязнение на подложке или в подаваемом воздухе; либо газ, выделяющийся из пористой подложки. Каждая из них имеет собственную «подпись», и каждая требует своей коррекции в процессе или рецептуре. В этом руководстве рассматриваются жидкие краски и порошковые покрытия, а также приведена последовательность диагностики, позволяющая разделить причины до выбора какого-либо способа устранения.
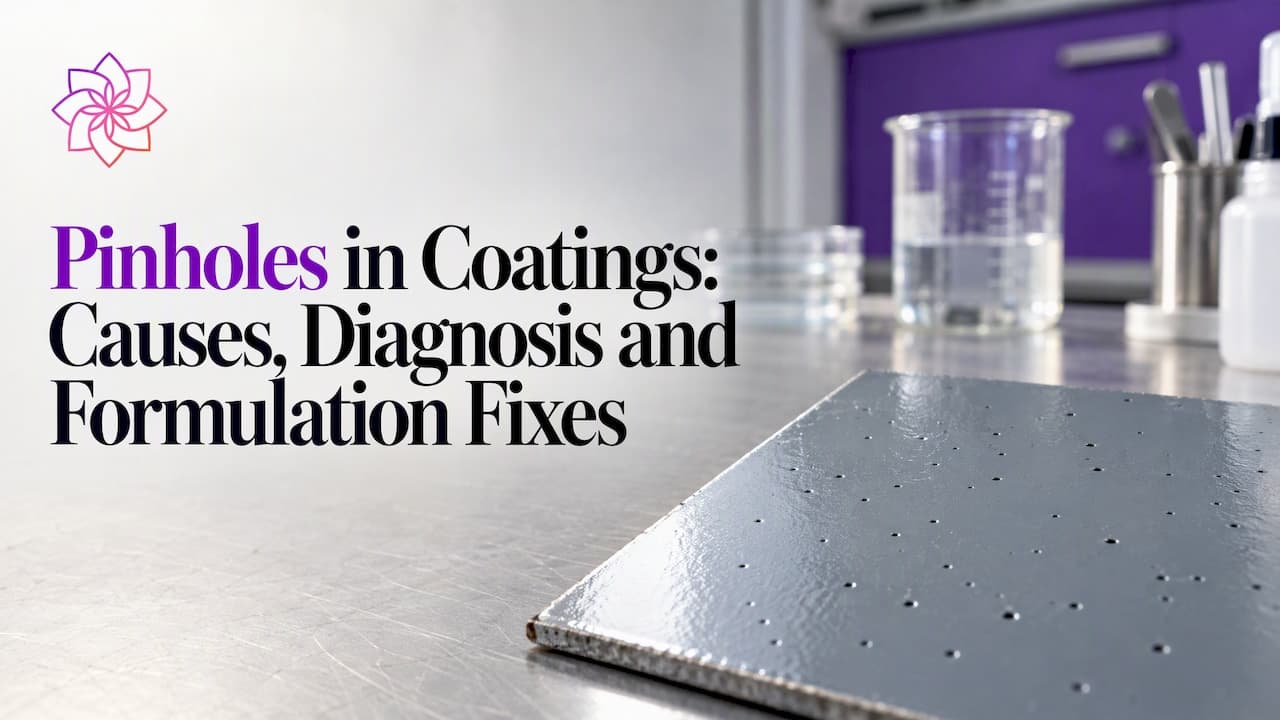
Проколы в покрытиях — это небольшие полости, напоминающие кратеры или проходящие через всю толщину плёнки, которые образуются, когда воздух, пары растворителя или другой газ выходят из плёнки до того, как она схватится. Причина почти всегда одна из четырёх: летучие вещества, запертые под слишком рано образовавшейся поверхностной коркой; воздух, вовлечённый при перемешивании или нанесении; загрязнение на подложке или в подаваемом воздухе; либо газ, выделяющийся из пористой подложки. Каждая из них имеет собственную «подпись», и каждая требует своей коррекции в процессе или рецептуре. В этом руководстве рассматриваются жидкие краски и порошковые покрытия, а также приведена последовательность диагностики, позволяющая разделить причины до выбора какого-либо способа устранения.
Кратко
- Проколы образуются, когда газ или пары растворителя выходят через плёнку, которая уже начала схватываться, или когда воздух оказывается заперт под ней.
- В жидких покрытиях обычные виновники — вскипание растворителя, влага в распыляющем воздухе, чрезмерная толщина плёнки, недостаточная выдержка и несовместимые растворители.
- В порошковых покрытиях обычные виновники — загрязнённый сжатый воздух, большая толщина плёнки, неправильные режимы отверждения и пористые подложки.
- Диагностируйте по порядку: подача воздуха, нанесение, толщина плёнки, выдержка и отверждение, подложка, затем рецептура. И только после этого корректируйте пакет добавок.
- Когда причина — вовлечённый воздух или нестабильная пена в мокрой плёнке, рецептурное решение — правильно подобранная система «пеногаситель + диспергатор».
Институт порошковых покрытий (Powder Coating Institute) определяет пинхолинг как образование мелких отверстий через всю толщину покрытия, которые выглядят как мелкие бугорчатые дефекты на отверждённой плёнке и часто вызываются воздухом, запертым под поверхностью. Такое определение отделяет проколы от дефектов, затрагивающих только верхний слой плёнки.
В системах на растворителях механизм обычно описывают как вскипание растворителя. Рекомендации по устранению неполадок от Sherwin-Williams и Американской ассоциации покрытий (American Coatings Association) объясняют, что поверхностные слои слишком быстро покрываются коркой, запирая растворитель, который затем прорывается через поверхность, оставляя проколы или кратерообразные отверстия. После желатинизации плёнка не может течь обратно и закрыть отверстие. Плёнка не самовосстанавливается, поэтому полость фиксируется при отверждении.
Проколы в сравнении с соседними дефектами
Несколько дефектов на первый взгляд выглядят похоже, и их неверная идентификация ведёт к неправильному способу устранения. Таблица ниже разделяет их по происхождению и по первому, что следует проверить.
| Дефект | Типичный вид | Основное происхождение | Что проверить первым |
|---|---|---|---|
| Проколы | Мелкие глубокие полости, часто сквозь плёнку | Уходящий растворитель или газ, запертый воздух | Выдержка, толщина плёнки, подача воздуха, пористость подложки |
| Кратеры | Круглые углубления с приподнятым ободком, часто с видимым ядром | Градиенты поверхностного натяжения из-за загрязнения | Загрязнение маслом, силиконом или смазкой; смачивание |
| «Рыбьи глаза» | Более крупные круглые полости, обнажающие подложку | Загрязнители с низкой поверхностной энергией | Чистота подложки, источники силикона на производстве |
| Вздутия | Приподнятые куполы | Газ, влага или растворимые соли под плёнкой | Влага подложки, осмотические эффекты, адгезия |
| Апельсиновая корка | Регулярная волнистая текстура | Плохое выравнивание и розлив | Вязкость, параметры нанесения, профиль отверждения |
| Микропена | Плотное скопление мельчайших пузырьков, застывших в плёнке | Воздух, стабилизированный в мокрой плёнке | Энергия перемешивания, пакет ПАВ, выбор пеногасителя |
Различие между проколами и кратерами важно на практике. Кратеры, как правило, указывают на загрязнение и поверхностное натяжение, которые устраняют очисткой и контролем смачивания. Проколы, как правило, указывают на движение газа, которое устраняют через кинетику сушки, толщину плёнки, качество воздуха и деаэрацию.
Причины проколов в жидких красках и покрытиях
В статье Products Finishing о проколах в лакокрасочной плёнке перечислены повторяющиеся причины при нанесении распылением: влага в распыляющем воздухе краскопульта, недостаточное давление распыляющего воздуха, незачищенные поверхности, газы, выходящие из пористых обожжённых отливок, запертые растворители, слишком малое время выдержки, несовместимые растворители и чрезмерная толщина плёнки. Все они сводятся к четырём механизмам.
Запирание растворителя и его вскипание
Когда поверхность плёнки сохнет быстрее, чем слой под ней, образуется корка. Оставшийся под коркой растворитель продолжает испаряться, наращивает давление паров и в конце концов разрывает поверхность. Условия, способствующие этому, хорошо известны:
- Высокие температуры печи или обжига, применяемые до достаточной выдержки.
- Быстрые низкокипящие растворители в смеси, в которой нет более медленных замедлителей, балансирующих сушку.
- Толщина мокрой плёнки сверх рекомендованного диапазона, что удлиняет путь, который должен пройти растворитель.
- Высокий расход воздуха или повышенная температура камеры, ускоряющие сушку поверхности.
Логика исправления — сохранять поверхность проницаемой столько времени, сколько нужно нижележащей плёнке для выделения летучих. Это означает более длительную выдержку, более сбалансированную смесь растворителей и контролируемый подъём температуры к стадии отверждения.
Воздух и влага от оборудования для нанесения
Влага и масло в распыляющем воздухе — повторяющийся источник проколов при нанесении распылением. Капли воды, попавшие в мокрую плёнку, испаряются при обжиге и оставляют мелкие полости. Средство, указанное в том же источнике Products Finishing, механическое: слить влагу из воздушных линий, отрегулировать давление распыления, очистить подложку, дегазировать пористые отливки, дать достаточную выдержку растворителя и использовать рекомендованные растворители.
Вовлечённый воздух и нестабильная пена в мокрой плёнке
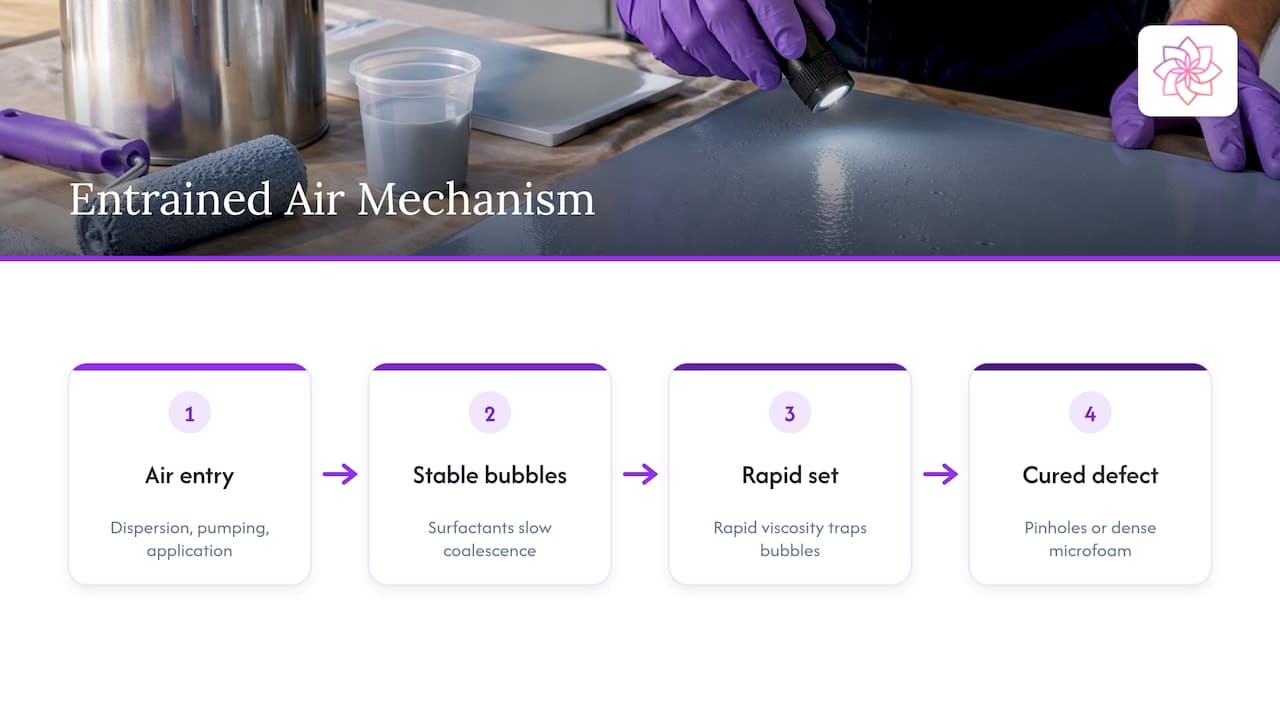
Воздух, введённый при диспергировании, разбавлении, перекачивании или нанесении валиком и распылением, может оставаться в мокрой плёнке, если рецептура его стабилизирует. ПАВ, смачивающие агенты и некоторые диспергаторы пигментов снижают поверхностное натяжение и замедляют коалесценцию пузырьков. Если вязкость нарастает быстро, как в системах с высоким сухим остатком или тиксотропных, пузырьки не успевают всплыть до схватывания плёнки. Пена по своей природе удерживает воздух, когда межфазная плёнка вокруг пузырька стабилизирована, и тогда пузырёк проявляется в отверждённом покрытии как прокол или плотное поле микропены.
Это механизм, на который пакет добавок влияет наиболее непосредственно. Это также тот, который чаще всего ошибочно диагностируют как проблему нанесения, потому что дефект проявляется только после того, как покрытие нанесено и высохло.
Газовыделение из подложки
Пористые подложки, такие как отливки, древесина, бетон, кладка и некоторые шпатлёвки для кузова, удерживают воздух и влагу. При обжиге или отверждении нагрев расширяет запертый газ, который затем проходит через мокрую или размягчающуюся плёнку. Герметизация подложки, предварительный обжиг или дегазация либо нанесение грунт-герметика, закрывающего пористость, воздействуют на источник напрямую.
Причины проколов в порошковых покрытиях
Порошковые покрытия не содержат растворителя, поэтому объяснения отличаются. Руководство по устранению неполадок TCI Powder определяет обычные причины проколов в порошке: загрязнители в сжатом воздухе, чрезмерная толщина плёнки, неправильные температуры печи или время отверждения и поверхностная пористость подложки.
Качество сжатого воздуха
Масло и вода в воздухе псевдоожижения и транспортировки достигают порошка, изменяют его поведение при зарядке и оставляют дефекты в расплавленной плёнке. Институт порошковых покрытий устанавливает, что сжатый воздух в порошковых системах должен иметь точку росы не менее 35°F и менее 0,1 ppm загрязнителей или масла. Осушители воздуха, коалесцирующие фильтры и регулярные проверки дренажа — стандартные меры контроля, а точку росы следует проверять, а не предполагать.
Толщина плёнки и режим отверждения
Избыточная толщина плёнки запирает воздух между частицами порошка, когда плёнка плавится и желатинизируется. Поскольку винить растворитель не приходится, запертый газ — это воздух из порошкового слоя, адсорбированная влага или летучие побочные продукты реакции сшивания, такие как блокирующие агенты или продукты конденсации в зависимости от химии. Более толстые плёнки требуют более длинных путей выхода, а быстрая желатинизация при высокой температуре печи запечатывает поверхность до завершения дегазации. Проверка фактического цикла отверждения профилографом печи, а не по уставке печи, показывает кривую температуры металла, которую деталь действительно испытывает.
Пористость подложки и подготовка поверхности
Литой алюминий, оцинкованная сталь и другие пористые или газовыделяющие металлы выделяют газ при отверждении. Предварительный нагрев детали для удаления газа перед нанесением порошка, использование порошка с низким газовыделением или дегазирующего класса и нанесение более тонкого первого слоя — широко применяемые методы. Чистота тоже важна: тест «water break free», при котором вода растекается по чистой детали, а не собирается в капли, — распространённая визуальная проверка чистоты поверхности перед нанесением.
Факторы рецептуры порошка
Производители порошков вводят дегазирующие агенты, обычно бензоин или эквивалентные добавки, агенты розлива и выравнивания, а также восковые модификаторы, чтобы воздух успевал выйти до желатинизации плёнки. Баланс важен, поскольку добавка розлива, улучшающая выравнивание, может также быстрее закрывать поверхность. Если повторяющаяся картина проколов сохраняется после проверок процесса, в расследование следует включить рецептуру порошка, помол и содержание добавок.
Последовательность диагностики проколов
Руководство по устранению неполадок TCI Powder рекомендует проверять загрязнённость подачи воздуха, неправильные приёмы или давления нанесения, неподходящие для условий цеха смеси растворителей, чрезмерную толщину плёнки и неправильные температуры выдержки или печи. Оно добавляет, что подложку следует проверить на пористость или влагу, а режим обжига — на переотверждение или недоотверждение. Практичный порядок проработки этих пунктов приведён ниже.
- Охарактеризуйте дефект. Исследуйте при увеличении от 10x до 30x. Определите, проникают ли полости до подложки, открыты они или закрыты коркой и собираются ли они в характерной геометрии — по кромкам, сварным швам или толстым участкам.
- Составьте карту распределения. Случайное равномерное распределение обычно указывает на воздух или рецептуру. Скопление на отливках, сварных швах или стыках обычно указывает на газовыделение из подложки. Распределение, повторяющее рисунок распыления, обычно указывает на оборудование для нанесения.
- Проверьте подачу воздуха. Слейте конденсат из влагомаслоотделителей, осмотрите фильтры и измерьте точку росы и содержание масла в точке использования.
- Подтвердите толщину плёнки. Измерьте толщину сухой плёнки по всей детали и сравните с диапазоном из технической карты. Локальные утолщения — частый источник отказов, даже когда среднее значение приемлемо.
- Проверьте выдержку и отверждение. Подтвердите время и температуру выдержки в жидкостных системах и реальный профиль температуры детали в обеих системах — жидкостной и порошковой.
- Проверьте подложку. Предварительно обожгите образец, загерметизируйте его или смените подготовку поверхности и понаблюдайте, исчезает ли дефект.
- Изолируйте рецептуру. Нанесите то же покрытие на чистую стеклянную или герметизированную металлическую панель с контролируемой толщиной плёнки. Если проколы сохраняются и там, первопричина — рецептура, а не процесс.
Последний шаг наиболее ценен для рецептурщиков и производителей. Дефект, который проявляется на чистой герметизированной тест-панели при контролируемых условиях нанесения, нельзя списать на цех.
Контроль и обнаружение
Визуальный осмотр выявляет проколы, открытые к поверхности, но не нарушения сплошности, скрытые внутри толстой плёнки. На проводящих подложках обычный метод обнаружения проколов и нарушений сплошности — электрическое испытание на сплошность. Ассоциация по защите и эффективности материалов (AMPP) публикует NACE SP0188-2024, который охватывает электрическое испытание на сплошность на проводящих подложках, и тот же орган по стандартам поддерживает руководство по визуальной оценке проколов в покрытиях по бетону и кладке. Применимость метода зависит от подложки, толщины плёнки и условий эксплуатации. Для резервуаров, трубопроводов и погружного применения проколы — функциональные дефекты, поскольку дают электролиту прямой путь к подложке. Для декоративных покрытий они прежде всего дефект внешнего вида, хотя также могут становиться очагами начала коррозии или образования вздутий.
Рецептурные рычаги снижения пинхолинга
Когда проверки процесса чисты, а дефект сохраняется, рецептура — оставшаяся переменная. Внимания заслуживают четыре рычага.
Выбор пеногасителя
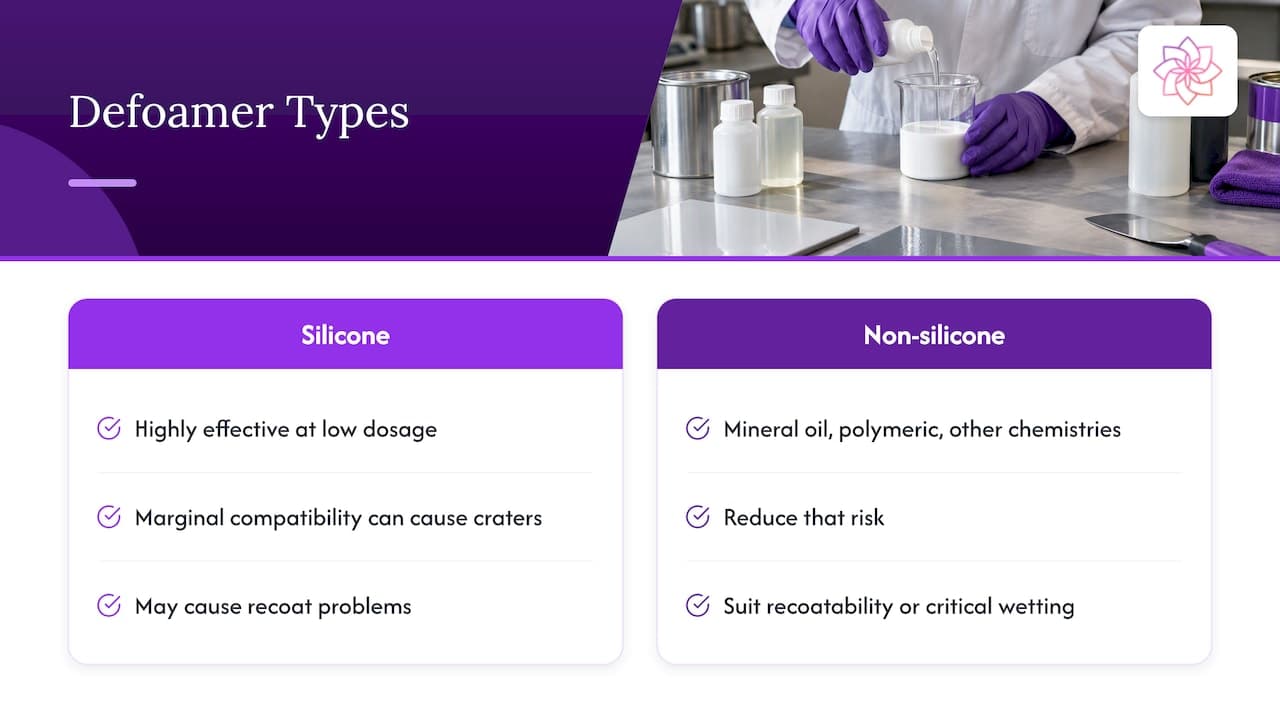
Пеногасители работают, проникая в ламеллу пузырька, перекрывая её и дестабилизируя, так что вовлечённый воздух коалесцирует и выходит. Силиконовые пеногасители, как правило, высокоэффективны при низкой дозировке, но могут способствовать кратерам или проблемам с повторным окрашиванием там, где совместимость на грани. Несиликоновые пеногасители на основе минерального масла, полимерной или иной химии снижают этот риск и подходят для применений, где важны повторное окрашивание или критичное смачивание. Выбор зависит от системы смолы, наполнения пигментом, метода нанесения и режима отверждения. Линейки ASTRA DF и ASTRA DF NS входят в ассортимент ASTRA и предназначены для охвата силиконовых и несиликоновых вариантов.
Дозировка и точка ввода важны обе. Пеногаситель, введённый на стадии перетира, контролирует пену при диспергировании, тогда как пост-добавка при разбавлении воздействует на пену, образующуюся при фасовке и нанесении. Передозировка плохо совместимого пеногасителя может создать те поверхностные дефекты, которые он должен был предотвратить, поэтому лестничные исследования по диапазону дозировок — обоснованный подход.
Эффективность диспергатора и контроль вязкости
Диспергатор, который эффективно смачивает и стабилизирует пигмент, позволяет снизить вязкость перетира и повысить наполнение пигментом при меньшем количестве воздуха, запертого в агломератах. Плохо диспергированный пигмент удерживает воздух на поверхности частиц, и этот воздух выделяется при нанесении. Эффективная дефлокуляция также улучшает розлив и выравнивание, давая плёнке больше времени закрыть мелкие дефекты. Линейка ASTRA DISP решает задачи на этой стадии процесса.
Реологический профиль и окно выравнивания
Реологический профиль, который слишком быстро восстанавливается после сдвига, фиксирует пузырьки и неровности поверхности на месте. Профиль с достаточным течением при низком сдвиге позволяет плёнке выровняться и деаэрироваться до восстановления структуры. Поэтому реологические модификаторы настраивают под время выдержки и толщину плёнки целевого применения, а не выбирают изолированно.
Баланс растворителей и кинетика плёнкообразования
Для систем на растворителях профиль испарения смеси определяет, как долго поверхность остаётся открытой. Замена части быстрого растворителя более медленным замедлителем может продлить окно для выхода летучих без изменения системы смолы. Совместимость растворителя со смолой тоже важна, поскольку несовместимые растворители входят в число причин, перечисленных в рекомендациях Products Finishing.
Исправление проколов в уже нанесённых покрытиях
Для отверждённой плёнки с проколами исправление зависит от глубины и условий эксплуатации. В жидкой краске установленный способ ремонта — шлифование и повторное нанесение после выявления и устранения причины, иначе дефект повторится. В порошковых покрытиях исправление обычно включает корректировку толщины плёнки, параметров отверждения или обработки подложки с последующим повторным нанесением согласно рекомендациям поставщика порошка. Повторное нанесение без изменения условий, породивших дефект, обычно воспроизводит его, иногда с большей плотностью.
Индивидуальная поддержка по добавкам от ASTRA Chemical
Astra Chemical производит диспергаторы, силиконовые и несиликоновые пеногасители, реологические модификаторы и функциональные добавки для покрытий, клеёв, чернил, пластмасс и композитов. Компания поддерживает рецептурщиков техническими консультациями, предоставлением образцов и рекомендациями по индивидуальным рецептурам и заявляет, что её квалификационная работа опирается на лабораторные данные. Команды, разбирающиеся с устойчивой проблемой проколов или микропены, могут ознакомиться с полным ассортиментом ASTRA, чтобы подобрать химию под систему смолы и метод нанесения, или связаться с технической командой через сайт Astra Chemical, чтобы запросить образцы для лестничного исследования.
Выбору продукта для конкретной системы помогает определённый протокол испытаний: система смолы и пигмента, смесительное оборудование, метод нанесения, диапазон толщины плёнки и режим отверждения. Предоставление этих данных с самого начала сокращает цикл квалификации.
Взгляд из рецептурной лаборатории
В нашей практике расследований дефектов пинхолинг часто устраняют не на той стадии. Технологические переменные, такие как качество воздуха, выдержка и толщина плёнки, заслуживают проверки в первую очередь, а тест на чистой панели — самый быстрый способ установить, лежит ли первопричина в рецептуре.
Когда она там, пакет добавок редко оказывается проблемой одного компонента. Пеногаситель, диспергатор и реологический модификатор взаимодействуют: диспергатор, снижающий вязкость перетира, меняет то, как выходит воздух, а реологический профиль определяет, как долго этот выход может продолжаться. По этой причине мы рекомендуем оценивать все три вместе, с лестницами дозировок и контролируемым диапазоном толщины плёнки, а не корректировать одну добавку изолированно.
Наш подход — сочетать силиконовые и несиликоновые варианты пеногасителей с подбором диспергатора и реологии, подкрепляя это лабораторной квалификацией и стабильностью от партии к партии. Цель — сопоставимая эффективность с премиальными брендами при более низкой совокупной стоимости применения, достигаемая оптимизацией дозировки, а не повышенным содержанием.
Astra R&D Team
FAQ
Что вызывает проколы в краске?
Самые частые причины — растворитель, запертый под поверхностью, которая слишком быстро покрывается коркой; влага в распыляющем воздухе краскопульта; чрезмерная толщина плёнки; слишком малое время выдержки; несовместимые растворители и газ, выходящий из пористых подложек. Вовлечённый воздух, стабилизированный ПАВ в мокрой плёнке, также может проявляться как проколы после высыхания. Products Finishing перечисляет эти причины для нанесения распылением.
Что вызывает проколы в порошковых покрытиях?
Загрязнители в сжатом воздухе, чрезмерная толщина плёнки, неправильные температуры печи или время отверждения и пористые подложки — обычные причины, согласно руководству по устранению неполадок TCI Powder. Проверка точки росы воздуха, измерение толщины плёнки и профилирование печи — первые шаги.
Как предотвратить проколы в порошковых покрытиях?
Используйте сжатый воздух с низкой точкой росы и без масла, проверяйте цикл отверждения профилографом печи, держите толщину плёнки в пределах диапазона технической карты и предварительно обрабатывайте или дегазируйте пористые детали. Институт порошковых покрытий указывает минимальную точку росы 35°F и менее 0,1 ppm масла или загрязнителей как целевой показатель для сжатого воздуха.
Чем проколы отличаются от кратеров и «рыбьих глаз»?
Проколы — это мелкие полости, вызванные главным образом уходящим газом, растворителем или запертым воздухом. Кратеры и «рыбьи глаза» вызваны главным образом поверхностным загрязнением, создающим локальные различия поверхностного натяжения, из-за чего плёнка оттягивается от загрязнённого места. Средство от проколов касается сушки и дегазации, тогда как средство от кратеров — чистоты и смачивания.
Может ли пеногаситель устранить проколы?
Пеногаситель может устранить проколы, происходящие от вовлечённого или стабилизированного воздуха в мокрой плёнке. Он не может исправить проколы, вызванные газовыделением из подложки, загрязнённым воздухом или чрезмерной толщиной плёнки, которые требуют изменений процесса. Тест на чистой панели показывает, какой случай имеет место.
Источники
- Глоссарий терминов, Powder Coating Institute
- Часто задаваемые вопросы, Powder Coating Institute
- Руководство по устранению неполадок, Sherwin-Williams
- Проколы в лакокрасочной плёнке, Products Finishing
- Руководство по нанесению и устранению неполадок электростатических порошковых покрытий, TCI Powder
- Стандарт визуальной оценки проколов в покрытии по бетону или кладке, AMPP
Тестируете добавки для этой задачи?
Отправьте нам информацию о вашей рецептуре, и наша техническая команда порекомендует набор продуктов ASTRA для лабораторных испытаний.