Контроль вязкости печатной краски: измерение, корректировка и рецептура
Контроль вязкости краски — это практика удержания сопротивления краски течению в заданном диапазоне [путём непрерывного мониторинга и корректировки до установленных пределов](https://rheonics.com/solutions-item/optimising-printing-applications-through-inline-process-monitoring/), чтобы перенос краски, сила цвета и сушка оставались постоянными от первого оттиска до последнего. Эту задачу делят две дисциплины: печатный цех, где растворитель, вода или свежая краска дозируются для компенсации дрейфа, и рецептурная лаборатория, где диспергирование пигмента, поведение пены и реология проектируются так, чтобы краска меньше дрейфовала изначально. В руководстве рассматриваются оба направления — для флексографской, глубокой и гофрокартонной печати.
Контроль вязкости краски — это практика удержания сопротивления краски течению в заданном диапазоне путём непрерывного мониторинга и корректировки до установленных пределов, чтобы перенос краски, сила цвета и сушка оставались постоянными от первого оттиска до последнего. Эту задачу делят две дисциплины: печатный цех, где растворитель, вода или свежая краска дозируются для компенсации дрейфа, и рецептурная лаборатория, где диспергирование пигмента, поведение пены и реология проектируются так, чтобы краска меньше дрейфовала изначально. В руководстве рассматриваются оба направления — для флексографской, глубокой и гофрокартонной печати.
Кратко
- Вязкость управляет переносом краски, плотностью цвета, сушкой и отходами, поэтому её задают, измеряют и корректируют в течение каждого тиража, а не только при подготовке машины.
- Температура, испарение растворителя, история сдвига и условия хранения — главные причины дрейфа; автоматический контроль компенсирует частыми малыми коррекциями, а не редкими большими.
- Правильная цель задаётся производителем краски и зависит от типа краски, спецификации анилоксового вала или цилиндра, скорости машины, подложки и температуры.
- Рецептура снижает нагрузку на машину: хорошо диспергированный пигмент, контролируемая пена и намеренно спроектированный реологический профиль облегчают удержание вязкости.
Вязкость — это сопротивление краски течению. Во флексографской, глубокой и гофрокартонной печати этот термин охватывает три связанных действия: измерение краски в заданных условиях, сравнение показания с заданным окном и корректировку краски, когда показание выходит за его пределы. Корректировка обычно означает добавление растворителя или воды для разбавления загустевшей краски либо добавление свежей краски для восстановления сухого остатка, когда краска переразбавлена.
Опубликованное производителем вискозиметров руководство по гофрокартонной печати указывает, что операторы должны поддерживать вязкость, совместимую с приемлемой печатаемостью и при необходимости добавлять свежую краску, проверять соответствие краски подложке, подтверждать рецептуру и проверять или корректировать pH согласно спецификации задания. Таким образом, вязкость — один из нескольких связанных параметров краски, а не изолированное число.
Приборы, встроенные в линию, добавляют ещё одно уточнение. Мониторинг в реальном времени измеряет вязкость от базовой линии, а не полагается только на абсолютные значения, что делает тренд видимым до того, как он превратится в дефект.
Почему вязкость определяет цвет, перенос и отходы
Вязкость — это косвенный показатель величины, которая придаёт краске цвет. Она является индикатором процентного содержания сухого остатка, и наполнение пигментом находится внутри этого сухого остатка. Когда вязкость уходит, вместе с ней уходит и концентрация пигмента.
Последствия измеримы:
- Колебания цвета. Испытание на машине глубокой печати, описанное в докладе TAGA, выявило существенно больший разброс цвета при ручном контроле вязкости, чем при автоматическом контроле добавления растворителя. То же исследование описывает, как вязкость влияет на перенос краски, градационную передачу, цветовой охват и качество отпечатка.
- Переразбавление. Чрезмерное разбавление снижает концентрацию пигмента и может ослаблять цвет, согласно тому же исследованию TAGA, поэтому растворитель добавляют отмеренными порциями.
- Отходы и затраты. Плохо отрегулированная вязкость может приводить к неудовлетворительному качеству печати, чрезмерному расходу краски и ненужным затратам, тогда как жёсткий контроль сокращает время наладки и брак.
- Дефекты гофрокартона. Поставщик вискозиметров для флексографской и гофрокартонной печати называет плохой контроль вязкости причиной полос, ореолов, смазывания, «рыбьих глаз» и отклонений цвета, а также повышенного расхода краски и отходов.
Флексография добавляет собственную чувствительность. Быстросохнущие краски и мягкие формы при печати по упаковке и другим подложкам означают, что без стабильной вязкости изображения и текст могут печататься непоследовательно, а тиражи — браковаться.
Что вызывает дрейф вязкости
Вязкость — не фиксированное свойство краски. Она меняется с температурой, скоростью сдвига, условиями течения и давлением. На работающей машине доминируют четыре механизма.
Температура
Более тёплая краска становится менее вязкой, а более холодная — более вязкой. Техническая статья производителя краски отмечает, что такие изменения могут ограничивать подачу краски и вызывать колебания плотности или «голодание», тогда как другие условия способствуют подтёкам, туманообразованию, разбрызгиванию, налипанию или отмарыванию. Колебания температуры могут резко влиять на вязкость, поэтому подогреваемые или охлаждаемые контуры краски и температурно-компенсированные показания распространены в автоматизированных системах.
Испарение растворителя или воды
Исследование TAGA по глубокой печати объясняет, что испарение во время тиража меняет концентрацию краски, поэтому требуется добавление растворителя для поддержания рабочих условий. Таким образом, краска в красочном ящике или камере становится тем концентрированнее, чем дольше она работает, если её не пополнять.
Время выдержки у машины
Вязкость и pH могут меняться, пока краска стоит у машины часами или сутками, из-за условий окружающей среды. Руководство по измерениям одного типографа этикеток рекомендует фиксировать и корректировать их в установленных допусках наряду с плотностью, температурой сушки, спецификациями анилоксового вала и другими условиями печати.
Хранение
Хранение важно ещё до того, как краска попадает на машину. Для пластизоля один поставщик краски рекомендует герметичные контейнеры и хранение при температуре от 65°F до 90°F (от 18°C до 32°C) и предупреждает, что жара, холодные полы, солнечный свет и частичное отверждение могут изменять вязкость и печатаемость. Краски на водной и растворительной основе имеют собственные ограничения по хранению, которые указывает техническая карта каждого продукта.
Измерение вязкости: приборы, единицы и стандарты
Показание полезно только тогда, когда метод воспроизводим. В работе в линии и в лаборатории используют несколько семейств приборов, каждое из которых сообщает несколько различающуюся величину.
| Тип прибора | Что он показывает | Типичное применение |
|---|---|---|
| Ротационный вискозиметр | Динамическая вязкость (Pa·s) | Лаборатория и контроль качества |
| Воронка истечения | Время истечения в секундах | Ручные проверки у машины |
| Вилкообразный датчик | Динамическая вязкость и удельная плотность | Мониторинг в линии |
| Акустико-волновой датчик | Произведение динамической вязкости и плотности | Мониторинг в линии |
| Вискозиметр с падающим стержнем | Кажущаяся вязкость и неньютоновское поведение пастообразных красок | Контроль производства, приёмка поставщиком-покупателем |
Список приборов и соглашения по единицам (динамическая вязкость в Pa·s, кинематическая вязкость в стоксах или m²/s, секунды истечения из воронки) следуют академической оценке датчиков в линии для глубокой печати, которая также отмечает, что вилкообразные датчики могут вычислять динамическую вязкость и удельную плотность, тогда как акустико-волновые датчики измеряют произведение динамической вязкости и плотности. Это различие важно, когда показание одного прибора сравнивают со спецификацией, составленной для другого.
Для пастообразных красок ASTM D4040-10(2019) охватывает определение кажущейся вязкости и неньютоновского поведения с помощью вискозиметра с падающим стержнем и полезен для контроля производства и приёмки поставщиком-покупателем.
История сдвига также влияет на получаемое число. Отчёт Национального бюро стандартов показал, что воспроизводимые измерения вязкости краски требуют контроля процедуры измерения и истории сдвига и что кратковременная ротационная предподготовка при достаточно высокой скорости сдвига может уменьшить нестабильные нормальные силы и дать стабильные значения. На практике две лаборатории, измеряющие одну и ту же тиксотропную краску, могут разойтись, если одна перемешивает образец, а другая нет.
Ручной и автоматический контроль
Воронки истечения остаются широко распространёнными, потому что они недороги и быстры, но зависят от точности отсчёта оператора, состояния воронки и интервала отбора проб. Мнение исследователей TAGA: автоматический контроль превосходит ручные измерения воронкой, поскольку частые малые коррекции компенсируют испарение, тогда как ошибки оператора и воронки истечения создают более крупные колебания вязкости и соответствующий разброс цвета.
В глубокой печати точные воспроизводимые вискозиметры с автоматическим управлением позволяют удерживать вязкость в узких пределах и помогают обеспечить стабильное качество цвета на длинных тиражах.
На флексографских линиях также существуют интегрированные системы. Один поставщик анилоксовых валов и систем управления краской описывает блок, который измеряет вязкость вибрационным датчиком и управляет вязкостью и температурой красок на водной и растворительной основе внутри системы распределения краски, и заявляет, что такие системы сокращают время обслуживания и очистки.
Рабочая процедура контроля, ручная или автоматизированная, следует одной и той же последовательности:
- Доведите краску до нужных условий и запишите температуру перед первым измерением.
- Измерьте в начале тиража и сравните с заданным окном.
- Добавляйте растворитель, воду или свежую краску малыми порциями, учитывая время перемешивания.
- Повторяйте измерение через фиксированные интервалы или непрерывно с датчиком в линии.
- Записывайте вязкость рядом с плотностью, pH и температурой, чтобы дрейф можно было проследить до причины.
Выбор правильной целевой вязкости
Цель — не универсальное число. Типографы должны использовать вязкость, рекомендованную производителем краски, и контролировать её в начале и на протяжении всего тиража в согласованных допусках, поскольку правильное значение зависит от типа краски, спецификации анилоксового вала, скорости машины, подложки и температуры.
Условия измерения заслуживают не меньшего внимания. Технический документ по анализу красок советует измерять значения в условиях, которые имитируют условия у печатающей головки. Современные печатные машины могут создавать скорости сдвига до 10^5–10^6 s^-1, и краскам может требоваться высокая вязкость при низком сдвиге для стабильности и более низкая вязкость при высоком сдвиге для печати. Тот же документ подчёркивает, что универсальной рецептуры краски не существует: краске нужен реологический профиль, балансирующий стабильность при хранении и рабочие характеристики при печати.
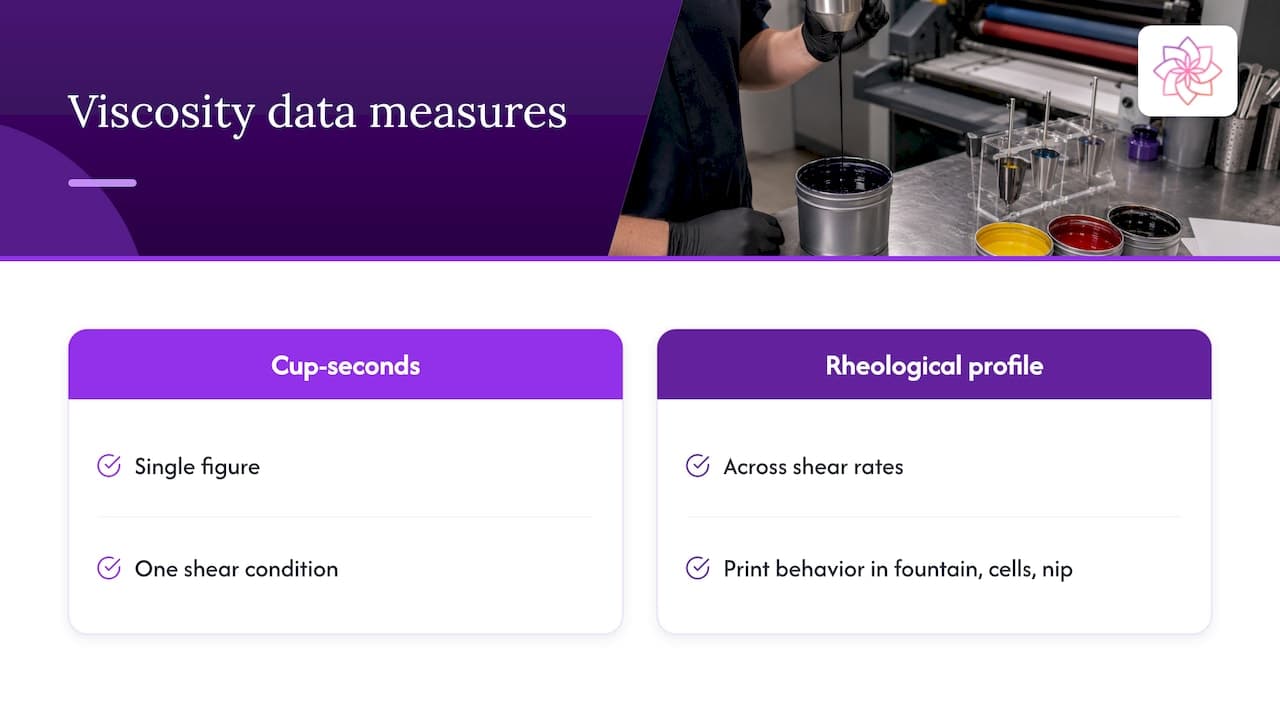
В этом ключ к правильному чтению технической карты. Одно значение в секундах истечения описывает краску при одном условии сдвига. Реологический профиль по скоростям сдвига описывает, как краска будет вести себя в красочном ящике, в ячейках анилоксового вала или цилиндра и в зоне контакта валов.
Рецептурные рычаги, облегчающие удержание вязкости
Коррекция у машины лечит симптом. Рецептура воздействует на причину, сужая диапазон, в котором вязкость может уходить. Для производителей красок важны четыре рычага.
Диспергирование пигмента
Плохо стабилизированный пигмент флокулирует, а флокуляция повышает вязкость при низком сдвиге и ослабляет развитие цвета. Смачивающие и диспергирующие добавки адсорбируются на поверхности пигмента и стабилизируют его против повторной агломерации, что призвано сохранять реологию краски постоянной при хранении и при циклах сдвига во время тиража. В линейке ASTRA ASTRA DISP® — это ассортимент диспергаторов для пигментированных рецептур.
Выбор пигмента и наполнителя
Сам пигмент вносит вклад. В белых красках выбор марки диоксида титана меняет вязкость, поскольку обработка поверхности и маслоёмкость различаются между марками. Брошюра производителя диоксида титана по краскам объясняет, что его марка с алюмокремниевой обработкой рекомендована для матовых флексографских красок и что сочетание двух марок позволяет рецептурщикам оптимизировать укрывистость и вязкость краски. Поэтому выбор пигмента и выбор диспергатора следует квалифицировать вместе.
Контроль пены
Перекачиваемые, циркулирующие и наносимые ракелем краски вовлекают воздух. Пена искажает показание кажущейся вязкости, поскольку вовлечённый воздух меняет отклик датчиков в линии и воронок, и даёт проколы и неравномерное нанесение на подложке. Пеногасители выбирают по химии: силиконовые типы действуют сильно при низкой дозировке, но требуют проверки совместимости из-за риска поверхностных дефектов, тогда как несиликоновые типы подходят для систем, где силикон нежелателен. Ассортимент ASTRA охватывает оба: ASTRA DF® и ASTRA DF NS® для силиконового и несиликонового пеногашения соответственно.
Модификация реологии
Реологический модификатор формирует профиль, описанный выше: достаточную структуру в покое для предотвращения осаждения пигмента и сдвиговое разжижение при высоком сдвиге печати. Линейка ASTRA REO® предназначена для этой цели. Дозировка определяется экспериментально, поскольку эффект зависит от смолы, растворителя или водной системы и наполнения пигментом. Читателям, работающим и с покрытиями, и с красками, поможет логика дозирования и выбора в руководстве по реактивным разбавителям и функциональным добавкам, а также дополнительные технические материалы в техническом блоге ASTRA CHEMICAL.
Диагностика дефектов, связанных с вязкостью
Таблица ниже связывает распространённые симптомы на машине с причинами, связанными с вязкостью, и первым шагом проверки. Это отправная точка для расследования, а не замена рекомендациям поставщика краски.
| Симптом | Причина, связанная с вязкостью | Первая проверка |
|---|---|---|
| Цвет усиливается по ходу тиража | Испарение, концентрирующее краску | Интервал измерений и скорость добавления растворителя или воды |
| Цвет слабый после коррекции | Переразбавление, снижающее концентрацию пигмента | Добавить свежую краску для восстановления сухого остатка |
| Колебания плотности или «голодание» | Холодная загустевшая краска ограничивает подачу | Температура краски в ящике или камере |
| Полосы, ореолы, смазывание | Вязкость вне окна, загрязнение | Сравнение показания со спецификацией, фильтрация |
| Проколы, неравномерное нанесение | Вовлечённый воздух или пена | Циркуляция, геометрия возврата насоса, пеногаситель |
| Нестабильное показание вязкости | История сдвига или загрязнение датчика | Подготовка образца и очистка датчика |
Симптомы по температуре следуют приведённому ранее описанию производителя, а строки о полосах и смазывании — анализу гофрокартонной печати от поставщика вискозиметров; остальные строки отражают стандартные технологические рассуждения и должны быть подтверждены по технической карте используемой краски.
Взгляд: стабильность вязкости начинается с рецептуры
Наш опыт поддержки производителей покрытий, клеёв и красок показывает, что проблемы вязкости, о которых сообщают на машине, часто являются рецептурными проблемами, проявившимися поздно. Когда пигмент стабилизирован лишь частично или пена контролируется только универсальной добавкой, оператор машины получает систему, которая дрейфует, и ни один вискозиметр не исправит дисперсию, которая повторно агломерируется.
По этой причине мы рассматриваем вязкость краски как совместную спецификацию диспергатора, пеногасителя и реологического модификатора, каждый из которых квалифицируется под фактическую систему смолы, пигмент и процесс. ASTRA DISP®, ASTRA DF®, ASTRA DF NS® и ASTRA REO® предназначены для совместной оценки в квалификации с лабораторным подтверждением, с поддержкой дозирования, нацеленной на минимальную совокупную стоимость применения, а не на минимальную цену за килограмм.
Стабильность от партии к партии важна не меньше, чем химия добавки. Контур управления процессом, настроенный на одну партию добавки, работает предсказуемо только если следующая партия ведёт себя так же, и наши документы и техническая поддержка организованы вокруг этого требования.
Astra R&D Team
Квалификация добавок для системы краски
Структурированная квалификация ограничивает время, затрачиваемое на пробы и ошибки. Последовательность ниже подходит для большинства систем красок.
- Определите цель: тип машины, семейство красок (растворительные, водные, отверждаемые энергией), подложку и окно вязкости из спецификации краски.
- Установите базовую линию: измерьте немодифицированную краску при значимых условиях сдвига и запишите температуру.
- Оцените дозировку диспергатора лестничным исследованием, контролируя вязкость, силу цвета и стабильность после термостарения.
- Введите пеногаситель на минимальном эффективном уровне и проверьте поверхностные дефекты и поведение при повторном нанесении.
- Отрегулируйте реологию, чтобы восстановить структуру в покое и сдвиговое разжижение при печати.
- Проверьте на машине, регистрируя вязкость, плотность, pH и температуру относительно базовой линии.
Повторение одного и того же метода измерения на каждом шаге важнее выбора прибора, учитывая отмеченную ранее чувствительность к истории сдвига.
Добавки ASTRA для разработчиков рецептур краски
ASTRA CHEMICAL производит диспергаторы, силиконовые и несиликоновые пеногасители, реологические модификаторы и функциональные добавки для покрытий, клеёв, красок, пластмасс и композитов, предоставляя промышленным производителям технические консультации и образцы по запросу. Рецептурщики, оценивающие проблему вязкости, могут ознакомиться с полным ассортиментом ASTRA и запросить лабораторные образцы для квалификации.
Страницы продуктов перечисляют химию каждой линейки, а техническая поддержка помогает с дозированием и планированием совместимости для конкретной системы краски.
FAQ
Как часто измерять вязкость краски во время тиража?
Интервал задаётся поставщиком краски и машиной, но принцип неизменен: измеряйте в начале и на протяжении всего тиража в согласованных допусках. Быстроиспаряющиеся системы оправдывают более короткие интервалы или непрерывное измерение в линии, поскольку испарение неуклонно концентрирует краску во время тиража.
Достаточно ли воронки истечения или нужно измерение в линии?
Воронка истечения может удерживать приемлемое окно на стабильных коротких заданиях. Для длинных тиражей и жёстких допусков по цвету в исследовании TAGA предпочтителен автоматический контроль, поскольку частые малые коррекции избегают более крупных колебаний, создаваемых ошибками оператора и воронки истечения.
Могут ли добавки снизить вязкость краски без её разбавления?
Во многих системах да. Диспергаторы могут снизить вязкость, вносимую плохо стабилизированным пигментом, что позволяет краске сохранить концентрацию пигмента вместо разбавления растворителем. Эффект зависит от системы смолы и пигмента, поэтому дозировку следует устанавливать лабораторными испытаниями.
Почему одна и та же краска в двух лабораториях показывает разные значения?
Причина обычно в методе, а не в краске. Тип прибора, скорость сдвига, температура и подготовка образца меняют сообщаемое значение, и отчёт Национального бюро стандартов показал, что для воспроизводимых результатов необходимо контролировать процедуру и историю сдвига.
При какой вязкости должна работать конкретная краска?
При значении, указанном производителем краски для этой краски, анилоксового вала или цилиндра, скорости, подложки и температуры. Общие цифры ненадёжны, поскольку универсальной рецептуры краски не существует.
Источники
- Оптимизация флексографской, глубокой и гофрокартонной печати через мониторинг процесса в линии
- Автоматический контроль вязкости в глубокой печати (TAGA)
- Оптимизация вязкости краски и системы автоматизации для глубокой печати и нанесения покрытий, часть 1
- Почему контроль вязкости важен во флексографской печати
- Электронное руководство по гофрокартонной печати
- Как температура влияет на характеристики краски
- Правильное хранение пластизольной краски
- Основы печати этикеток: измерения и настройка
- Оценка датчиков для измерения вязкости в линии при глубокой печати
- ASTM D4040-10(2019) Реологические свойства пастообразных печатных красок
- Связи между механическими свойствами и рабочими характеристиками, NBSIR 84-2901
- Системы управления краской с анилоксовыми валами
- Правильная вязкость краски критична для высококачественной печати
- Аналитические стратегии для рецептуры краски
- Диоксид титана KRONOS для красок
Тестируете добавки для этой задачи?
Отправьте нам информацию о вашей рецептуре, и наша техническая команда порекомендует набор продуктов ASTRA для лабораторных испытаний.