Газовыделение в порошковых покрытиях: причины, предотвращение, исправление
Газовыделение в порошковых покрытиях — это выход запертого воздуха, влаги или пара из подложки или из загрязнений на ней, пока плёнка плавится и отверждается. Газ проходит через расплавленный порошок до того, как плёнка загелируется, и оставляет пузыри, вздутия или проколы. Его предотвращают, контролируя три переменные: состояние подложки, термическую последовательность до и во время отверждения и поведение рецептуры порошка при выделении газа. В этом руководстве рассматриваются механизм, задействованные подложки и загрязнители, метод отделения газовыделения от похожих дефектов, шаги предотвращения и путь переделки после отверждения плёнки.
Газовыделение в порошковых покрытиях — это выход запертого воздуха, влаги или пара из подложки или из загрязнений на ней, пока плёнка плавится и отверждается. Газ проходит через расплавленный порошок до того, как плёнка загелируется, и оставляет пузыри, вздутия или проколы. Его предотвращают, контролируя три переменные: состояние подложки, термическую последовательность до и во время отверждения и поведение рецептуры порошка при выделении газа. В этом руководстве рассматриваются механизм, задействованные подложки и загрязнители, метод отделения газовыделения от похожих дефектов, шаги предотвращения и путь переделки после отверждения плёнки.
Кратко
- Газовыделение происходит, когда газ, запертый в пористых отливках, оцинкованной стали или в поверхностном загрязнении, расширяется при отверждении и выходит через расплавленную плёнку до её гелеобразования.
- Типичные дефекты — проколы, бугорки, пузыри и вздутия, иногда с потерей межслойной адгезии.
- Предотвращение опирается на тщательную очистку, предварительный нагрев (предварительную сушку) детали выше температуры отверждения порошка, нанесение, пока деталь ещё тёплая, и удержание толщины плёнки в пределах спецификации.
- Порошковые рецептуры, терпимые к газовыделению, используют добавки, которые открывают временный путь для газа, а затем его запечатывают, но они расширяют допуск, а не устраняют необходимость в управлении процессом.
- Отверждённый дефект газовыделения нельзя надёжно подкрасить: повреждённый слой снимают, подложку очищают и дегазируют, после чего деталь окрашивают заново.
Глоссарий Института порошковых покрытий (Powder Coating Institute) определяет выделение газа (gassing) как выход воздуха или газа из-под покрытия с образованием вздутий, пузырей или мелких отверстий, и отмечает, что оно часто встречается на цинковых или алюминиевых отливках либо на оцинкованной стали. Термин «газовыделение» (outgassing) используют для того же явления в цеховой практике.
Механизм физический. Порошковая плёнка плавится и течёт в пределах определённого окна, прежде чем сшивание повысит её вязкость и зафиксирует поверхность. Любой газ, выделившийся в течение этого окна, должен пройти через жидкую плёнку. Если газ приходит рано, плёнка ещё течёт и полость закрывается. Если он приходит поздно, когда вязкость растёт, пузырь либо застывает на месте в виде вздутия, либо лопается и оставляет кратерообразный прокол, который плёнка уже не может заполнить.
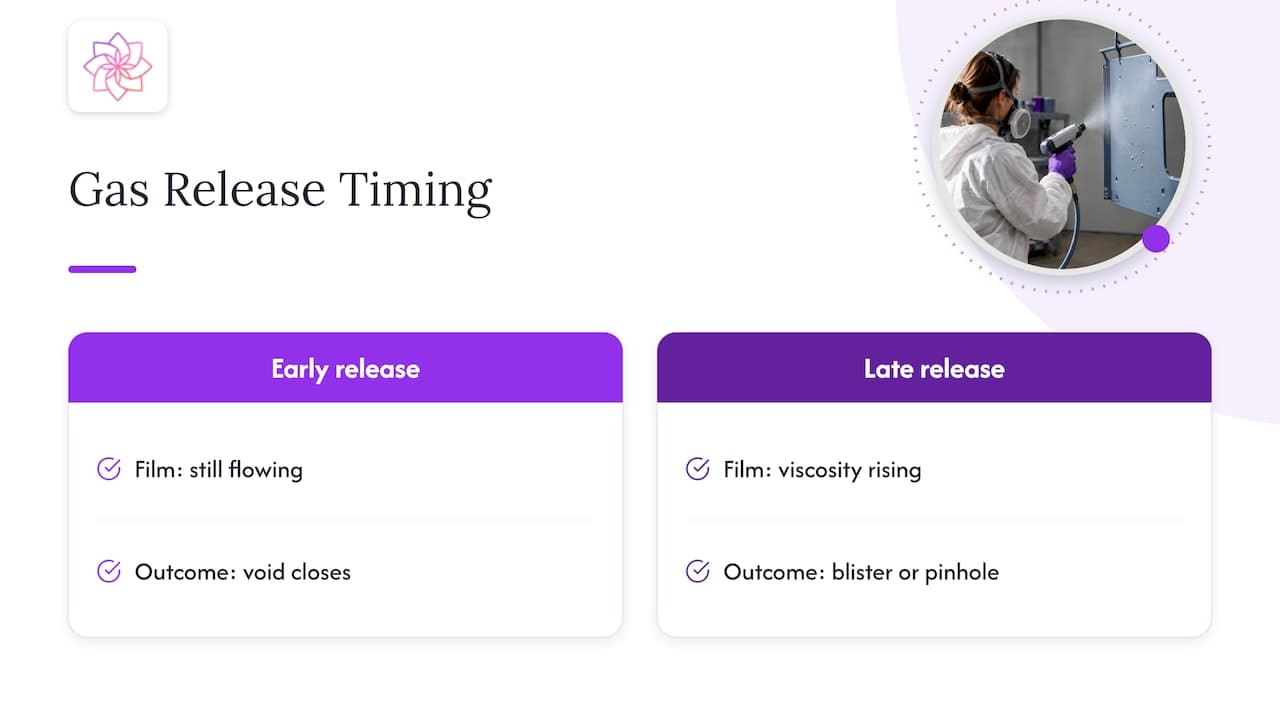
Согласно Products Finishing, газовыделение происходит, когда воздух или газ, запертый в пористом железе, стали или алюминии, расширяется при нагреве, а типичные результирующие дефекты включают бугорки, пузыри и проколы, часто сопровождаясь потерей межслойной адгезии. Серьёзность зависит от источника: газовыделение из оцинкованной стали и литых деталей может варьироваться от мелких проколов до крупных вздутий.
Подложки и условия, которые его вызывают
Существует несколько независимых источников газа, и один дефект часто включает более чем один. Статья Products Finishing связывает газовыделение с запертым газом или воздухом в пористом литом металле, с газами в оцинкованных подложках, с поверхностными загрязнениями, такими как масло и смазка, и с большой толщиной покрытия.
| Источник | Механизм | Типичное расположение |
|---|---|---|
| Пористые отливки (сталь, алюминий, цинк, магниевый сплав) | Воздух, запертый в микропористости, расширяется при нагреве и мигрирует к поверхности | Беспорядочно по отливке, часто около массивных сечений |
| Сталь горячего цинкования | Остаточные оксиды удерживают воздух или влагу, которые при отверждении выделяются в виде пара | По всей цинковой поверхности, хуже там, где цинковый слой толстый |
| Сварные швы и соединения | Газ или жидкость удерживается в щелях и пористом металле шва | Вдоль сварных швов и нахлёсточных соединений |
| Масло, смазка, разделительные агенты для пресс-форм | Загрязнители испаряются под действием тепла отверждения | Локально или по всей детали, в зависимости от происхождения |
| Избыточная толщина плёнки | Более толстая плёнка удлиняет путь выхода и гелеобразуется, когда газ ещё внутри | Участки большой толщины, углубления, края зоны Фарадея |
Список подложек взят из Powder Coated Tough, где наиболее склонными названы сталь горячего цинкования и литые металлические детали, включая отливки из стали, алюминия, цинка и магниевого сплава. Та же статья отмечает, что оксиды металлов, остающиеся на оцинкованной стали, могут удерживать воздух или влагу и выделять водяной пар или воздух при отверждении, вызывая вздутия или полости.
Цинковые поверхности заслуживают отдельного замечания, поскольку они химически активны. ASTM D7803-25 — стандартная практика подготовки стали горячего цинкования к порошковому окрашиванию — указывает, что цинковое покрытие постоянно меняется и что на стадиях формирования патины слой плохо сцепленных оксидов и гидроксидов необходимо удалить для надлежащей адгезии. Поэтому поверхность, которая выглядит чистой, всё ещё может нести слой, удерживающий газ и ослабляющий адгезию.
Производственные факторы тоже важны. IFS Troubleshooting Guide — справочник производителя порошковых покрытий — среди причин кратеров, проколов и микропроколов перечисляет масло или влагу в линиях сжатого воздуха, плохую очистку или подготовку, влагу в порошке, пористость подложки и чрезмерную толщину плёнки. На практике это означает, что завод может видеть дефекты, похожие на газовыделение, на совершенно исправной подложке, когда причина в подаче воздуха или хранении порошка.
Как отличить газовыделение от кратеров и других дефектов
Корректирующие действия терпят неудачу, когда дефект диагностирован неверно. Предварительный нагрев детали ничего не исправляет, если реальная причина — силиконовое загрязнение, а изменение подготовки ничего не даёт для пористой отливки.
Практическое различие, приведённое в руководстве по идентификации дефектов порошковых покрытий, состоит в том, что прокол от газовыделения проникает через плёнку до подложки и под увеличением может показывать цилиндрический канал, часто над пористыми участками, такими как сварные швы, отливки и оцинкованные поверхности. Кратеры от загрязнения — это неглубокие чашеобразные углубления с приподнятыми краями, которые не достигают подложки и могут возникать на любой подложке.
Рисунок и расположение дают дополнительные свидетельства:
- Дефекты на всех деталях: Products Finishing сообщает, что дефекты, возникающие повсюду на всех деталях, указывают на недостаточную очистку деталей, тогда как дефекты на изолированных участках, вероятно, вызваны разделительным продуктом для пресс-форм.
- Дефекты только на отливках, сварных швах или оцинкованных деталях: главные подозреваемые — пористость подложки или цинковые оксиды.
- Дефекты, следующие за участками большой толщины: толщина вносит вклад, и следует пересмотреть настройки краскопульта или подвеску деталей.
Испытания по изоляции причины
Три простых испытания сужают круг подозреваемых до того, как в процесс вносят какие-либо изменения.
- Обход подготовки. The Fabricator описывает пропускание чистой лабораторно подготовленной тест-панели через линию при отключённой обычной подготовке. Если панель остаётся без дефектов, дефект, вероятно, связан с подготовкой, а не с самой линией нанесения.
- Испытать порошок на стандартной панели. Products Finishing советует: если панели из холоднокатаной стали, окрашенные при целевых толщине плёнки и температуре отверждения, показывают проколы под микроскопом, следует обратиться к поставщику порошка, поскольку источником может быть сам материал.
- Использовать чистый простой образец. Подход на основе образцов утверждает, что проколы на чистом образце указывают на проблему процесса или материала, тогда как чистый образец указывает на геометрию или подложку детали.
Тот же источник описывает аудит отверждения, при котором термопары на детали проверяют профиль печи и его равномерность по ширине и высоте. Печь, работающая неравномерно, может загелировать плёнку рано в одной зоне и запереть там газ, поэтому аудит входит в любое расследование, дающее противоречивые результаты.
Предотвращение газовыделения до нанесения порошка
Тщательная очистка
Поверхностные загрязнители, такие как масло, смазка и другие чужеродные материалы, могут испаряться при отверждении и вызывать дефекты газовыделения, и Products Finishing рекомендует надлежащую очистку поверхности для их удаления перед нанесением. Для отливок остаточные масла от механообработки и полировальные составы могут оставаться в порах и вновь появляться при нагреве, поэтому одной очистки может не хватить, что ведёт к термическому этапу ниже. Для оцинкованных деталей удаление рыхлых слоёв оксидов или гидроксидов, как описывает ASTM D7803-25, является частью подготовки, а не дополнительной опцией.
Качество сжатого воздуха — связанный с этим контроль. Масло или влага в воздушных линиях вносит загрязнение после того, как деталь очищена, поэтому фильтры и влагоотделители в воздушной системе следует проверять всякий раз, когда появляются кратеры или проколы без очевидной причины в подложке.
Предварительный нагрев (предварительная сушка) для удаления газа
Наиболее широко применяемая мера — высвободить запертый газ до того, как порошок окажется на детали. Products Finishing даёт рекомендацию нагреть подложку до температуры, которая как минимум на 15°C (30°F) выше температуры металла детали, указанной в технической карте порошка, а затем нанести покрытие, пока она не остыла. Термическая логика проста: газ, который уже вышел, не может нарушить плёнку, и порошок затем видит подложку, которая больше не выделяет пар при её точке гелеобразования.
Время так же важно, как температура. Та же статья советует наносить покрытие, пока деталь ещё тёплая — примерно на 25–30°F выше температуры окружающей среды, — чтобы предотвратить повторное поглощение влаги или воздуха пористостью подложки. Предварительно просушенная отливка, оставленная остывать во влажном цехе, может снова набрать влагу и воспроизвести исходный дефект.
Типичная последовательность для пористой отливки:
- Очистить и высушить деталь.
- Просушить при температуре отверждения порошка или выше, согласно технической карте и рекомендациям выше.
- Извлечь и дать детали остыть только до тёплого диапазона, а не до температуры окружающей среды.
- Нанести порошок при заданной толщине плёнки.
- Отвердить по стандартному режиму.
Некоторые детали слишком пористы для одной предварительной сушки. Для таких отливок можно рассмотреть повторные циклы, но условия сушки должна задавать техническая карта поставщика порошка, поскольку пересушка может повлиять на некоторые химии и цвета.
Контроль толщины плёнки
Толщина плёнки — переменная, которую легко регулировать и часто упускают. Толстые плёнки дольше удерживают газ и гелеобразуются прежде, чем он выйдет. Пересмотр настроек краскопульта, ориентации детали и шага подвески, а также проверка толщины в углублениях и на кромках сокращают разброс толщины по детали. Там, где газовыделение сохраняется при заданной толщине, более тонкая плёнка в пределах рекомендованного поставщиком диапазона — оправданное испытание.
Выбор порошковой системы, терпимой к газовыделению
Там, где контроль подложки и процесса не может полностью исключить выделение газа, рецептура может расширить допуск. Порошки, терпимые к газовыделению (OGF), содержат добавки, которые создают мягкий текучий канал для выхода газа, а затем спадаются, запечатывая полость, как описывает Powder Coated Tough. Тот же источник отмечает, что эти порошки используют воскообразное вещество, позволяющее выделяющемуся газу уходить, и что некоторые производители порошков поставляют добавку для введения на месте.
Есть пределы. Порошок, терпимый к газовыделению, повышает количество газа, которое плёнка может выдержать, но не меняет того факта, что сильно загрязнённая или серьёзно пористая подложка всё равно будет выделять газ бурно. Добавка также меняет поведение поверхности, поэтому глянец, текстуру, перекрываемость и стойкость к царапинам следует подтвердить на реальной детали. Добавку лучше рассматривать как один слой защиты, стоящий после очистки и предварительного нагрева.
Исправление отверждённого дефекта газовыделения
После того как плёнка отвердилась с проколами или вздутиями, косметическая подкраска редко держится, потому что основная причина остаётся в подложке, а полость обычно доходит до металла. Рекомендация, опубликованная производителем порошков, — снять повреждённый слой, очистить и дегазировать подложку, затем нанести новое порошковое покрытие.
Порядок операций имеет значение. Снятие без последующей дегазирующей сушки просто подвергает тот же пористый металл тому же нагреву. Рассматривайте переделку как повторение процесса с исправленным состоянием подложки и записывайте параметры сушки, которые в итоге дали панель без дефектов, чтобы их можно было применить к следующей партии.
Диагностический алгоритм для производственных линий
Последовательная схема сокращает изменения методом проб и ошибок:
- Осмотреть дефекты под увеличением: проникают ли они до подложки (газовыделение) или образуют неглубокие чаши с приподнятыми краями (загрязнение)?
- Составить карту распределения: все детали, изолированные участки или только определённые подложки и геометрии.
- Прогнать чистый образец и панель с обходом подготовки.
- Провести аудит профиля печи с термопарами на детали.
- Проверить фильтры воздушных линий, влагоотделители и условия хранения порошка.
- Ввести этап предварительного нагрева для пористых или оцинкованных деталей и проверить время от печи до камеры напыления.
- Пересмотреть распределение толщины плёнки.
- И только затем оценивать изменение рецептуры совместно с поставщиком порошка.
Взгляд: где место химии добавок
Мы подходим к газовыделению со стороны рецептуры и считаем, что большинство повторяющихся случаев не решается одной добавкой. По нашему опыту поддержки рецептурщиков в покрытиях, клеях, печатных красках, пластмассах и композитах, дефекты такого рода — это проблемы поверхностного натяжения и выделения газа, которые появляются всякий раз, когда плёнка схватывается раньше, чем из неё уходят летучие. Пена по своей природе удерживает воздух, и плёнка, которая не может его выпустить, сохраняет дефект.
Именно поэтому пеногасители, диспергаторы и реологические модификаторы оценивают вместе, а не изолированно. Пеногаситель, силиконовый или несиликоновый, управляет вовлечением и выделением воздуха, диспергатор влияет на смачивание пигмента и вязкость, которую плёнка показывает при течении, а реологический модификатор формирует то, как долго плёнка остаётся открытой. У каждого выбора есть компромисс: например, силиконовые пеногасители могут усиливать кратерообразование или проблемы с перекрытием в чувствительных системах, поэтому существуют несиликоновые марки и поэтому лабораторно подтверждённая квалификация на собственной подложке заказчика и по его режиму отверждения является частью нашего процесса.
Наша рекомендация для менеджеров по закупкам и технических директоров — сначала определить вид отказа, измерить стоимость применения решения, включая переделку и брак, и только затем выбирать добавку и дозировку, которые его устраняют. Оптимизированная дозировка и партийная стабильность сокращают изменчивость, которая изначально и делает диагностику такой трудной.
— Astra R&D Team
Поддержка по добавкам для рецептурщиков
Для производителей, работающих над рецептурами покрытий, клеёв, печатных красок, пластмасс и композитов, мы поставляем диспергаторы, силиконовые и несиликоновые пеногасители, реологические модификаторы и функциональные добавки, а также технические консультации и образцы для квалификации марки под конкретный дефект. Полный ассортимент, включая пеногасители ASTRA DF и ASTRA DF NS, представлен на нашей странице продукции, а линейка диспергаторов ASTRA DISP решает задачи смачивания пигмента и поведения плёнки при течении. Для ознакомления с выбором функциональных компонентов см. руководство по реактивным разбавителям и функциональным добавкам. Рецептурщики могут начать обсуждение квалификации через главную страницу Astra Chemical.
FAQ
Всегда ли предварительный нагрев предотвращает газовыделение?
Нет. Предварительный нагрев удаляет большую часть газа, который иначе вышел бы при отверждении, но он работает только если деталь окрашивают, пока она ещё тёплая, поскольку охлаждение позволяет влаге или воздуху снова проникнуть в пористый металл. Сильно пористые отливки или загрязнённые детали всё равно могут выделять газ, и температуру сушки должна определять техническая карта порошка.
Какие подложки наиболее склонны к газовыделению?
Основные виновники — сталь горячего цинкования и литые металлы. К ним относятся отливки из стали, алюминия, цинка и магниевого сплава, а также сварные швы и любая деталь с маслом в порах.
Чем прокол от газовыделения отличается от кратера?
Прокол от газовыделения проходит через плёнку до подложки и часто располагается над сварным швом, отливкой или оцинкованной поверхностью. Кратер — это неглубокая чаша с приподнятым краем, которая не достигает металла и может появляться на любой подложке, обычно из-за загрязнения, такого как масло или силикон.
Можно ли подкрасить дефект газовыделения?
Надёжное исправление требует переделки. Повреждённый слой снимают, подложку очищают и дегазируют, наносят новое порошковое покрытие, потому что источник газа остаётся в металле под местной подкраской.
Решают ли дегазирующие добавки проблему сами по себе?
Они расширяют допуск порошка, обеспечивая временный путь выхода газа, который затем запечатывается. Они не заменяют очистку, предварительный нагрев или контроль толщины плёнки, и их следует проверять на готовой детали по внешнему виду и перекрываемости.
Источники
- Глоссарий терминов и определений порошковых покрытий, Powder Coating Institute
- Работа с газовыделением: корневые причины и методы смягчения, Powder Coated Tough
- Газовыделение и дефекты порошковых покрытий, Products Finishing
- ASTM D7803-25, Стандартная практика подготовки изделий из железа и стали с цинковым покрытием (горячее цинкование)
- Руководство по идентификации дефектов порошковых покрытий
- Устранение отказов адгезии и пузырей в порошковом покрытии на цинке, Products Finishing
- Что стоит за дефектом порошкового покрытия?, The Fabricator
- Устранение проколов, Products Finishing
- Проколы в порошковом покрытии и как их предотвратить
- Газовыделение в порошковых покрытиях и как его предотвратить
Тестируете добавки для этой задачи?
Отправьте нам информацию о вашей рецептуре, и наша техническая команда порекомендует набор продуктов ASTRA для лабораторных испытаний.