Формулировщикам и закупкам: 3 готовых к внедрению на заводе решения для выпуска воздуха в эпоксиде
Выпуск воздуха в эпоксидной смоле — это свойство формулировки и переработки, определяющее, уйдёт ли захваченный воздух при смешивании и отверждении или станет постоянной пустотой. Три рычага исправляют плохой выпуск воздуха: контроль вязкости и профиля отверждения, чтобы пузырьки успели подняться, введение совместимой внутренней добавки для выпуска воздуха и ужесточение технологического контроля и смешивания для ограничения захвата воздуха изначально. Поставщики добавок обычно разрабатывают и квалифицируют системы добавок именно для этой проблемы, и формулировщики, оценивающие решение, могут запросить образцы для испытания.
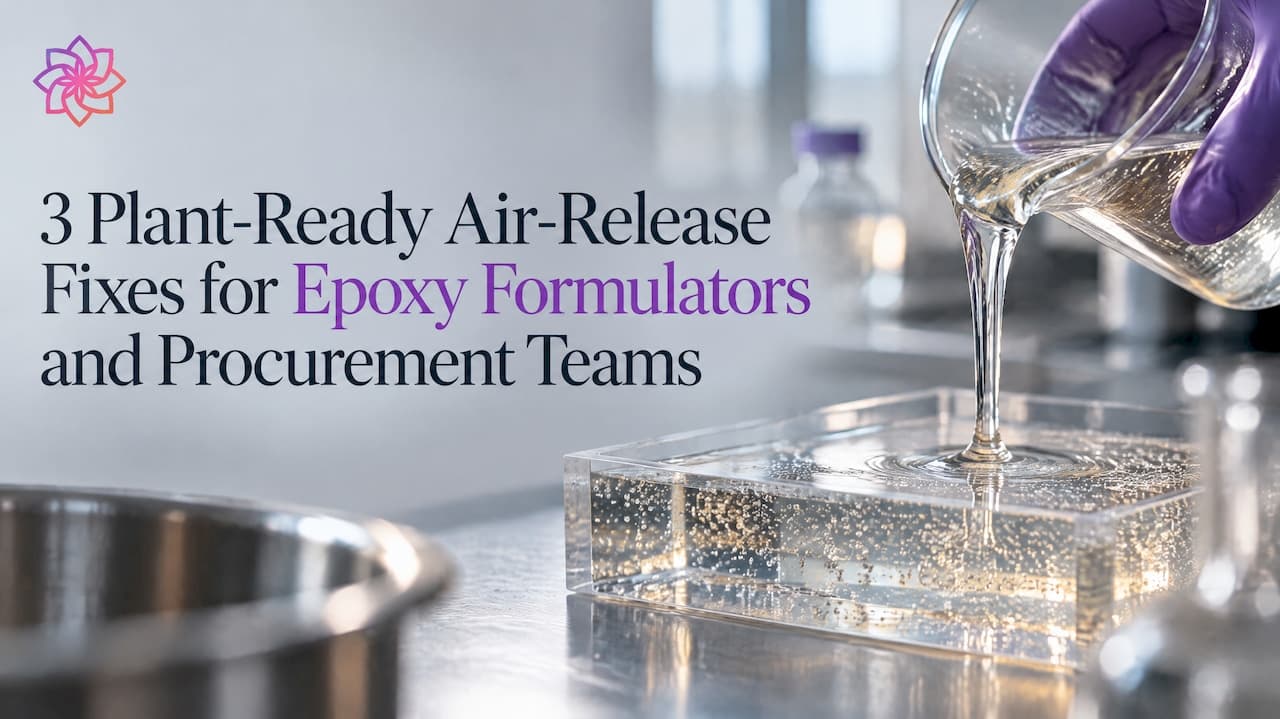
Выпуск воздуха в эпоксидной смоле — это свойство формулировки и переработки, определяющее, уйдёт ли захваченный воздух при смешивании и отверждении или станет постоянной пустотой. Три рычага исправляют плохой выпуск воздуха: контроль вязкости и профиля отверждения, чтобы пузырьки успели подняться, введение совместимой внутренней добавки для выпуска воздуха и ужесточение технологического контроля и смешивания для ограничения захвата воздуха изначально. Поставщики добавок обычно разрабатывают и квалифицируют системы добавок именно для этой проблемы, и формулировщики, оценивающие решение, могут запросить образцы для испытания.
TL;DR:
- Эффективность выпуска воздуха зависит от контроля времени отверждения, технологической вязкости и использования совместимых внутренних добавок, а не только от применения внешних агентов выпуска.
- Время предварительного отверждения и профиль вязкости критичны, поскольку определяют, уйдёт ли захваченный пузырёк или будет заморожен при гелеобразовании.
- Тестирование совместимости для конкретных систем эпоксидной смолы и отвердителя необходимо, поскольку нет универсальной добавки, работающей во всех формулах.
- Надлежащая квалификация включает отливку тестовых панелей в условиях, близких к производственным, и оценку размера, распределения пузырьков и пористости на поперечных срезах.
- Корректировка порядка смешивания, дозировки и технологических параметров, включая температуру формы и скорости сдвига, необходима для поддержания стабильного выпуска воздуха в производстве.
Выпуск воздуха — это гонка с гелеобразованием. По мере продвижения эпоксидной системы к гелю вязкость растёт и окно для подъёма пузырька сужается, поэтому кинетика отверждения и исходная вязкость смешивания вместе задают, сколько захваченного воздуха успеет уйти, прежде чем сеть заблокирует его. Исследование пено-карбаматных эпоксидных систем показало, что время предварительного отверждения и профиль вязкости меняли размер и однородность ячеек, подтверждая, что технологическое окно, а не только химия, диктует, уйдёт ли газ чисто или замёрзнет в матрице (MDPI).
Поверхностная энергия на границе смола-воздух управляет тем, насколько легко пузырёк отделяется, достигнув поверхности. Плёнка с высоким поверхностным натяжением может удержать пузырёк на границе даже после того, как он поднялся, поэтому поведение смачивания важно не меньше, чем объёмная вязкость.
Модификаторы реологии усложняют картину ещё больше. Тиксотропные агенты, создающие структуру в покое, могут удерживать пузырёк на месте, не давая ему подняться вовсе, в то время как те же модификаторы могут улучшить растекание после снятия сдвига. Чистый эффект зависит от того, насколько быстро структура восстанавливается после смешивания.
Технологические условия усиливают или компенсируют всё вышеперечисленное:
- Высокий сдвиг при смешивании вводит больше воздуха, чем удаляет, поэтому скорость миксера и геометрия лопасти напрямую влияют на начальную нагрузку пузырьков.
- Повышенная температура снижает вязкость и ускоряет подъём пузырька, но также ускоряет гелеобразование, поэтому время нужно балансировать.
- Давление формы или оснастки может либо вдавить воздух в смолу, либо помочь его выходу, в зависимости от того, где в цикле отверждения оно применяется.
Внутренний и внешний подходы к выпуску воздуха
Внутренние добавки для выпуска воздуха, включая силиконовые и безсиликоновые дефоамеры, работают, дестабилизируя плёнку вокруг микропузырька, чтобы он коалесцировал с соседними и поднимался быстрее, либо снижая локальное поверхностное натяжение, чтобы захваченный воздух мог отделиться на поверхности. Внешние и полупостоянные агенты выпуска, напротив, наносятся на поверхность формы, а не смолы, образуя инертную плёнку, управляющую усилием съёма, а не внутренним выходом воздуха.
- Внутренние добавки смешиваются непосредственно в смолу, что полностью исключает этап покрытия формы и делает их подходящими для автоматизированного высокообъёмного производства, где согласованность между деталями важнее тонкой настройки каждой поверхности формы.
- Внешние и полупостоянные агенты выпуска распыляются или протираются на оснастку и образуют сшитую плёнку выпуска; обзор внутренней и внешней химии выпуска показал, что эти плёнки могут снизить потребность в повторном нанесении, но метод распыления, нагрев и время испарения влияют на их работу, и водные версии часто требуют нагретых форм для работы как задумано (SciIndeks).
- Компромиссы между двумя проявляются в усилии съёма и качестве поверхности: тот же обзор сообщил, что внутренние агенты, смешанные в низких объёмных процентах, вызывали измеримые изменения усилия съёма, причём лишь некоторые внутренние химии сравнялись с внешними агентами при более высоких нагрузках.
Поскольку внутренние и внешние агенты ведут себя по-разному в разных системах смолы и отвердителя, тот же источник заключает, что универсального агента выпуска не существует, что делает тестирование совместимости с конкретной формулой требованием, а не формальностью. Детали с контролируемыми циклами съёма обычно предпочитают внешний или полупостоянный выпуск, в то время как непрерывные или автоматизированные процессы предпочитают внутренний путь после подтверждения совместимости.
Подбор и квалификация добавки для выпуска воздуха для вашей формулы
Подбор начинается с химической совместимости: добавка должна выдержать контакт с конкретной эпоксидной смолой и отвердителем, не мешая сшиванию. Силиконовые дефоамеры склонны обеспечивать сильный выпуск воздуха при низкой дозе, но несут более высокий риск дефектов поверхности, таких как «рыбьи глаза» или потеря адгезии перекрашивания, в то время как безсиликоновые химии жертвуют частью эффективности ради более низкого профиля риска в многослойных системах. Содержание сухого остатка и профиль ЛОС важны по причинам регулирования и формирования плёнки, а начальная доза обычно попадает в низкий процентный диапазон, который затем уточняется тестированием, а не предполагается из паспорта — этот момент подробнее рассмотрен в руководстве по выбору добавок для эпоксидных систем.
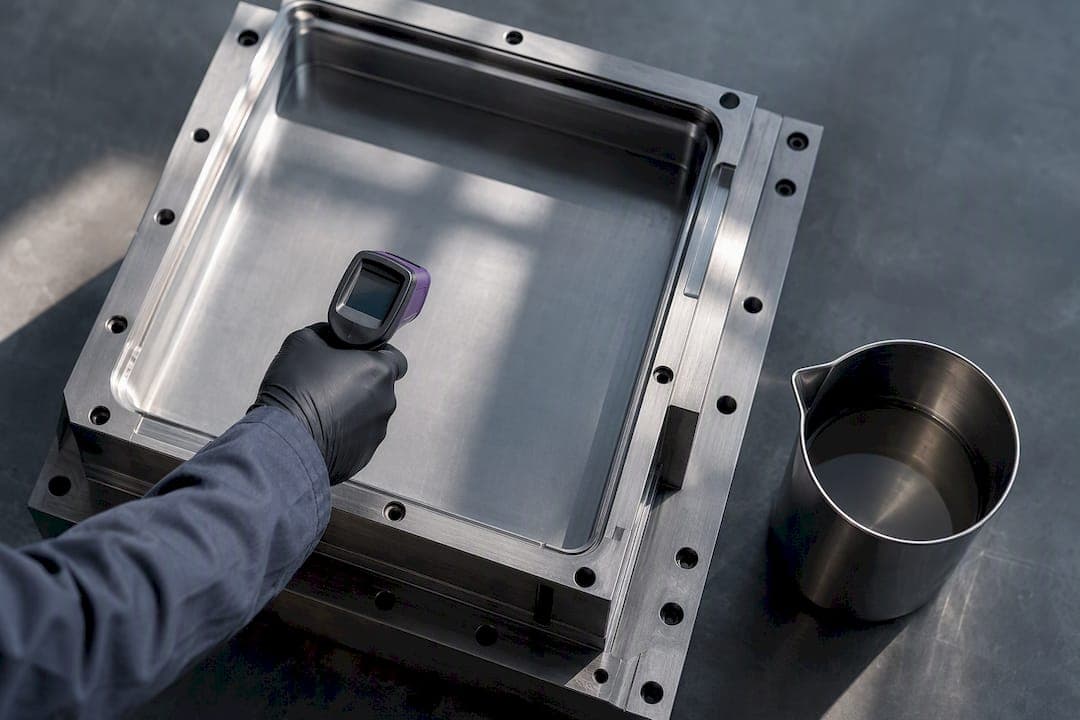
Квалификация малыми партиями должна следовать фиксированному протоколу, чтобы результаты были сопоставимы между испытаниями:
- Смешивайте при контролируемой скорости сдвига и температуре, отражающих предполагаемый производственный процесс.
- Отлейте тестовую панель или блок и осмотрите визуально и под увеличением на размер и распределение пузырьков.
- Измеряйте пористость или площадь пустот на отверждённом поперечном срезе, а не полагайтесь только на внешний вид поверхности.
Исследование быстроотверждаемых эпоксидных смол даёт предостережение, достойное включения в любой протокол: добавление небольшого количества внутреннего агента съёма задержало ранний шаг в реакции отверждения, хотя конечная степень отверждения вышла схожей (Wiley Online Library). Такой сдвиг может сдвинуть время съёма на производственной линии, даже когда готовая деталь выглядит не затронутой.
Критерии приёмки следует установить до начала тестирования, а не после: целевой процент площади пустот на поперечном срезе, стандарт качества поверхности, который покрытие или ламинат должны удовлетворять, и максимальное усилие съёма, если деталь будет сниматься с формы. Следите за потерей адгезии, задержкой отверждения или выцветанием при квалификации, поскольку каждое указывает на взаимодействие добавки с химией отверждения, а не только на захваченный воздух.
Совет профессионала: Отливайте квалификационную панель при самых холодных и самых горячих температурах, которые реально встречаются на производственной линии, а не только при комнатной, поскольку вязкость и время отверждения сильнее всего смещаются на крайних значениях.
Производственный чек-лист для порядка смешивания, дозирования и QC
Перевод квалифицированной добавки в производство означает фиксацию последовательности и контрольных точек, сохраняющих воспроизводимость результатов.
- Добавьте добавку выпуска воздуха рано в последовательность смешивания, до этапов высокосдвигового диспергирования, чтобы у неё было время распределиться до роста вязкости.
- Используйте введение при низком сдвиге везде, где формула позволяет, поскольку высокоскоростное смешивание возвращает воздух, который добавка призвана удалить.
- Начинайте квалификацию дозирования с нижнего края протестированного диапазона и повышайте только вверх, если площадь пустот превышает целевую приёмки.
- Контролируйте вязкость, живучесть и температуру или давление формы через определённые интервалы, а не только в начале партии, поскольку дрейф в течение длительного цикла отверждения может вновь открыть проблему выпуска воздуха.
- Свяжитесь с технической поддержкой поставщика до масштабирования новой дозы за пределы пилотной партии, особенно для быстроотверждаемых систем, где небольшие изменения добавки сдвигают кинетику отверждения.
Отбор QC должен брать из начала, середины и конца производственного прогона, проверяя визуально, под увеличением и по порогу плотности или пористости, установленному при квалификации. Партия, не прошедшая проверку, должна быть задержана и прослежена до порядка смешивания или истории сдвига, прежде чем дозировка будет скорректирована снова.
Совет профессионала: Регистрируйте температуру формы в точке заливки, а не только в начале смены, поскольку дрейф окружающей среды в течение производственного дня — частый источник несогласованных результатов по пустотам.
Почему адаптированный подбор добавки превосходит универсальный дефоамер
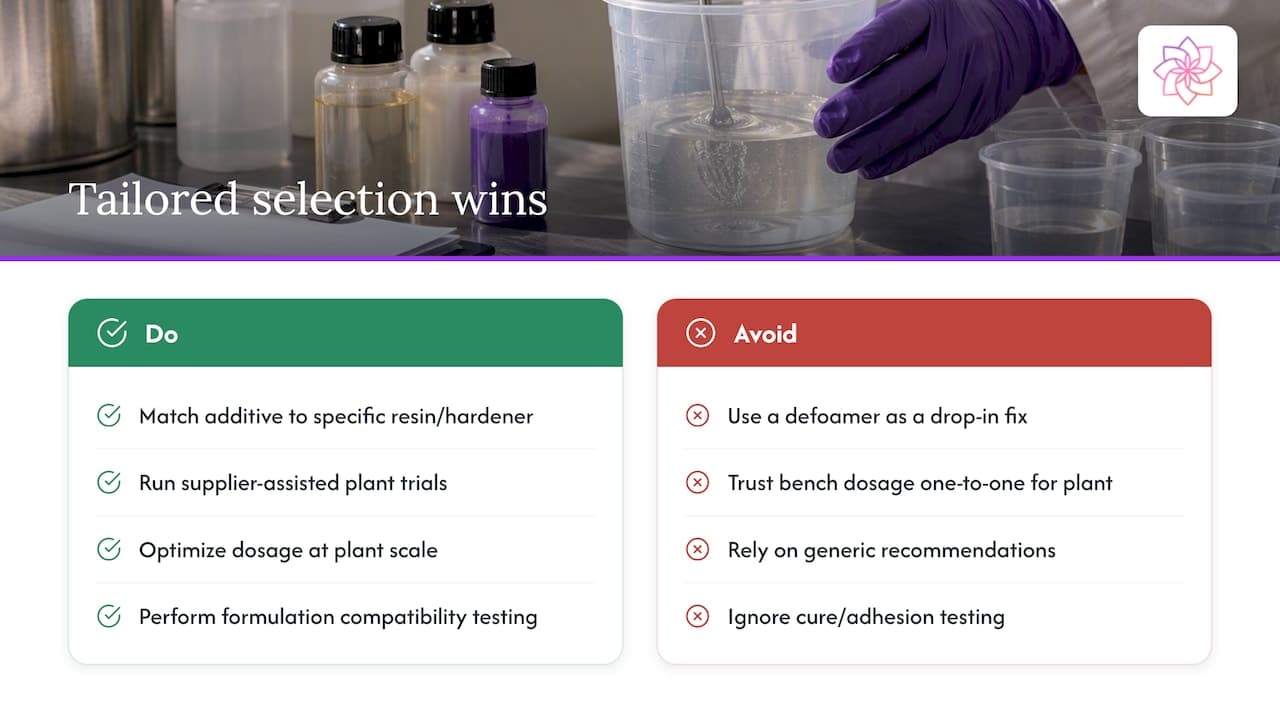
Ни одна добавка выпуска воздуха не работает стабильно во всех комбинациях эпоксидной смолы и отвердителя — вывод, подтверждённый исследованиями, показывающими, что и концентрация, и химия сдвигают эффективность от одной смоляной системы к другой (SciIndeks). Обращение с добавкой как с прямой заменой без сопоставления с конкретной формулой приглашает задержки отверждения и проблемы адгезии, задокументированные в быстроотверждаемых системах.
Испытания с помощью поставщика сокращают расстояние между многообещающим лабораторным результатом и воспроизводимой производственной партией, поскольку оптимизация дозы на лабораторном образце редко переносится один к одному на заводское смешивание и сдвиг. Некоторые команды R&D исходят из этой предпосылки: специфичное для формулы тестирование совместимости, а не универсальная рекомендация, — вот что закрывает разрыв между паспортом дефоамера и бездефектной деталью.
— Astra R&D Team
Добавки Astra для выпуска воздуха и дальнейшие шаги
Определённые семейства специальных химических продуктов построены вокруг проблемы совместимости, которую квалификационное тестирование постоянно вскрывает. Силиконовые и безсиликоновые дефоамеры нацелены непосредственно на внутренний выпуск воздуха, давая формулировщикам выбор в зависимости от чувствительности качества поверхности и требований перекрашивания. Модификаторы реологии формируют окно вязкости, управляющее тем, сколько времени у захваченного воздуха есть, чтобы уйти до гелеобразования, а диспергаторы улучшают смачивание и диспергирование, что влияет на то, насколько чисто пузырёк отделяется на поверхности после подъёма. Вместе эти типы добавок адресуют механизмы, стоящие за выпуском воздуха, а не рассматривают его как проблему одной добавки.
Astra Chemical поддерживает квалификацию техническими консультациями и программами образцов, рассчитанными на малопартийное тестирование до перехода дозы в пилотный масштаб. Команды формулировки и закупок, оценивающие решение для захваченного воздуха, могут запросить образцы и техническую поддержку, чтобы начать тестирование совместимости на своей собственной системе смолы и отвердителя.
Источники
- Epoxy resin and release agents part I: influence of external and internal release agents on the adhesive properties of epoxy resin
- Tailoring epoxy resin foams by pre-curing with neat amine hardeners and its derived carbamates
- A novel rapid cure epoxy resin with internal mold release
FAQ
Что означает «выпуск воздуха» в эпоксидной формуле?
Выпуск воздуха описывает, насколько легко система смолы позволяет захваченному воздуху уйти при смешивании и отверждении, а не стать фиксированной пустотой в готовой детали. Это свойство формулы и процесса, управляемое вязкостью, поверхностной энергией и химией добавки, а не разовая очистка.
Силиконовый или безсиликоновый дефоамер лучше для выпуска воздуха?
Ни одна химия не лучше универсально: силиконовые дефоамеры, такие как ASTRA DF®, часто работают при более низкой дозе, но несут более высокий риск дефектов поверхности, таких как «рыбьи глаза», в то время как безсиликоновые варианты, такие как ASTRA DF NS®, жертвуют частью эффективности ради лучшей адгезии перекрашивания. Правильный выбор зависит от тестирования совместимости с конкретной системой смолы и отвердителя, поскольку универсального агента выпуска не существует во всех эпоксидных химиях (SciIndeks).
С какой внутренней дозы добавки выпуска воздуха начинать?
Квалификация обычно начинается с нижнего края рекомендованного поставщиком диапазона дозирования и повышается только вверх, если площадь пустот на тестовой панели превышает целевую приёмки. Быстроотверждаемые системы требуют особой осторожности, поскольку исследование обнаружило, что небольшие количества внутреннего выпуска задержали ранний шаг реакции отверждения (Wiley Online Library).
Какие лабораторные проверки подтверждают работу добавки выпуска воздуха?
Тестовая панель малой партии, отлитая при представительных для производства сдвиге и температуре, затем осмотренная визуально, под увеличением и путём измерения пористости или площади пустот на поперечном срезе, — стандартная проверка квалификации. Задержка отверждения, потеря адгезии или выцветание на той же панели сигнализируют, что добавка взаимодействует с химией отверждения, а не только устраняет захваченный воздух.
Помогают ли внешние агенты выпуска с внутренним воздухом в смоле?
Внешние и полупостоянные агенты выпуска наносятся на поверхности формы и в основном управляют усилием съёма и поверхностной плёнкой, а не внутренним поведением выпуска воздуха самой смолы. Снижение захваченного воздуха внутри смешанной смолы требует внутренней добавки или изменения вязкости и контроля смешивания в дополнение к любому внешнему агенту выпуска, используемому для съёма (SciIndeks).
Рекомендуемые
Тестируете добавки для этой задачи?
Отправьте нам информацию о вашей рецептуре, и наша техническая команда порекомендует набор продуктов ASTRA для лабораторных испытаний.