Velocidad de mezcla y espuma: control de la entrada de aire en recubrimientos
La velocidad de mezcla influye en la espuma a través de dos efectos que compiten: una mayor velocidad del impulsor o de la pala aporta más cizalladura, lo que mejora la humectación, la desaglomeración y la homogeneización, pero también arrastra más aire al lote y lo rompe en burbujas más pequeñas, más difíciles de liberar. El objetivo práctico no es, por tanto, la velocidad más baja ni la más alta, sino la más alta a la que la superficie permanece cerrada y el aire ocluido sigue siendo manejable, combinada con un desespumante adecuado al sistema. Este artículo expone los mecanismos, un procedimiento de selección, un enfoque de ensayo y escalado, y el papel de la química de desespumantes para formuladores de recubrimientos, adhesivos, tintas y compuestos.
La velocidad de mezcla influye en la espuma a través de dos efectos que compiten: una mayor velocidad del impulsor o de la pala aporta más cizalladura, lo que mejora la humectación, la desaglomeración y la homogeneización, pero también arrastra más aire al lote y lo rompe en burbujas más pequeñas, más difíciles de liberar. El objetivo práctico no es, por tanto, la velocidad más baja ni la más alta, sino la más alta a la que la superficie permanece cerrada y el aire ocluido sigue siendo manejable, combinada con un desespumante adecuado al sistema. Este artículo expone los mecanismos, un procedimiento de selección, un enfoque de ensayo y escalado, y el papel de la química de desespumantes para formuladores de recubrimientos, adhesivos, tintas y compuestos.
En resumen
- La espuma requiere energía mecánica y un tensoactivo estabilizante; en una formulación, los agentes humectantes, los dispersantes y los emulsionantes aportan la estabilización, mientras que el mezclador aporta la energía.
- Los problemas de espuma dependen menos de las rpm que de la velocidad periférica, la profundidad del vórtice, la posición del impulsor y el nivel de líquido, por lo que conviene ajustar la geometría y el orden de adición antes de reducir la velocidad.
- Seleccione la velocidad por pasos: súbala hasta que el vórtice arrastre aire, retroceda hasta el punto en que la superficie esté cerrada y confirme la calidad de la dispersión por la finura de molienda, no por el aspecto.
- Verifique cada cambio mediante la densidad (peso por galón) y el aspecto de la película, y escale por velocidad periférica y potencia por volumen, no por rpm.
- Un desespumante bien seleccionado, añadido en la etapa correcta, amplía la ventana de velocidad utilizable; uno sobredosificado o incompatible produce cráteres y velo.
La espuma es una dispersión de gas en un líquido, y su formación depende de dos condiciones. La primera es el aporte de energía: se necesita energía mecánica para generar espuma, mientras que los tensoactivos favorecen su producción al estabilizar las películas líquidas. La segunda es la persistencia: la espuma sobrevive solo mientras las lamelas entre burbujas resisten el adelgazamiento y la ruptura. En las espumas de consumo, como el champú y la cerveza, las moléculas de tensoactivo que recubren las burbujas estabilizan la espuma al dificultar la coalescencia.
En un lote de recubrimiento o adhesivo se aplica el mismo principio, con más estabilizadores presentes que en la mayoría de los sistemas. Los dispersantes, los agentes humectantes, los espesantes asociativos, los emulsionantes y los tensoactivos residuales de las emulsiones de resina se adsorben en la interfaz aire-líquido. Los pigmentos y las cargas aportan una contribución adicional: las partículas con superficies parcialmente humectadas pueden anclarse en las paredes de las burbujas, y una viscosidad creciente frena el drenaje y el ascenso de las burbujas. El resultado es que una formulación estable y bien dispersa está, casi por definición, también bien equipada para retener espuma.
En la práctica suelen distinguirse dos poblaciones de espuma:
- Espuma superficial, una capa de burbujas grandes sobre el lote. Es visible, suele colapsar cuando se detiene la mezcla y es principalmente un problema de manipulación y de volumen de llenado.
- Aire ocluido (microespuma), burbujas finas dispersas en toda la masa. A menudo es invisible durante la mezcla, eleva el comportamiento viscoso aparente, reduce la densidad y más tarde aparece como poros, cráteres, burbujas o menor brillo en la película seca.
La segunda población es la comercialmente importante, porque determina la tasa de defectos aguas abajo.
Cómo afecta la velocidad de mezcla a la espuma y a la entrada de aire
La velocidad actúa sobre la espuma mediante varios mecanismos distintos, y separarlos explica por qué a veces fracasa una simple reducción de rpm.
Formación del vórtice y arrastre superficial
A baja viscosidad, un impulsor axial o radial próximo a la superficie genera un vórtice. A medida que aumenta la velocidad, el vórtice se profundiza hasta alcanzar el impulsor o hasta que la superficie se vuelve lo bastante turbulenta para plegar aire hacia el líquido. Este umbral, a menudo llamado inicio del arrastre de aire, depende del diámetro del impulsor, de la profundidad del líquido sobre el impulsor, de la geometría del tanque y de la presencia de deflectores. Una vez superado, la entrada de aire crece de forma pronunciada, no proporcional, con nuevos aumentos de velocidad.
Ruptura de burbujas inducida por la cizalladura
El aire ocluido no permanece en forma de burbujas grandes cuando el campo de cizalladura es intenso. La alta cizalladura local cerca de la pala rompe las burbujas en otras más pequeñas. Las burbujas pequeñas ascienden lentamente, ya que la velocidad de ascenso disminuye con el cuadrado del diámetro de la burbuja en un líquido viscoso, y son estabilizadas con mayor eficacia por el tensoactivo adsorbido. Un lote agitado a alta velocidad periférica después de que haya entrado aire puede, por tanto, retener más microespuma que otro agitado más despacio, aunque el lote lento haya parecido más turbulento.
Viscosidad y etapa de dispersión
Durante la etapa de molienda o dispersión, la viscosidad se mantiene deliberadamente alta para que la cizalladura se transmita con eficacia a los aglomerados. En este régimen, el aire incorporado no puede escapar, porque el ascenso de las burbujas se ve frenado. El aire ocluido aquí es el más difícil de eliminar después. Durante la reducción, la viscosidad baja y las burbujas se mueven con más libertad, pero se añaden resinas ricas en tensoactivos y soluciones de aditivos, lo que eleva la estabilización. Cada etapa tiene su propio modo de fallo, y por eso una velocidad fija rara vez sirve para todo el ciclo.
Velocidad periférica, no rpm
Las rpm describen la rotación del eje, mientras que la cizalladura que experimenta una partícula se relaciona con la velocidad periférica de la pala, que escala tanto con las rpm como con el diámetro de la pala. Dos dispersores a las mismas rpm con diámetros de pala distintos producen velocidades periféricas distintas, cizalladura distinta y arrastre de aire distinto. Expresar la velocidad en rpm sin el diámetro da una cifra que no se puede trasladar entre equipos.
Geometría del mezclador y práctica operativa que reducen la espuma antes de cambiar la velocidad
Varios ajustes reducen el arrastre de aire sin sacrificar cizalladura, y deben evaluarse antes de aceptar una velocidad más baja.
- Inmersión del impulsor. Mantenga la pala bien por debajo de la superficie para que el vórtice no la alcance. Un punto de partida habitual para dispersores de alta velocidad es un diámetro de pala en relación con el diámetro del tanque y una altura de líquido que mantengan el característico patrón de flujo en forma de donut, con la pala separada del fondo aproximadamente un diámetro de pala. Las proporciones exactas deben obtenerse del fabricante del equipo.
- Nivel de líquido y volumen de llenado. Un nivel de líquido bajo sobre la pala invita a la formación de vórtice. El volumen de llenado debe dejar espacio libre para la espuma que sí se forme.
- Orden de adición. Añada los polvos lentamente en el borde del vórtice, por debajo de la superficie si el equipo lo permite, en lugar de dejarlos caer desde altura. Los polvos secos arrastran aire adsorbido al lote. Añada los componentes ricos en tensoactivos después de la fase de alta cizalladura cuando la formulación lo permita.
- Tipo de impulsor. Las palas dentadas, las turbinas de palas inclinadas y los anclajes de baja cizalladura difieren en la cantidad de aire que bombean. Ajustar la pala a la etapa (dispersión frente a reducción) suele ser más eficaz que cambiar la velocidad.
- Deflectores y montaje excéntrico. Romper el remolino suprime el vórtice central profundo y preserva el flujo global.
- Protección de la superficie del líquido. Las líneas de retorno y las tuberías de carga deben descargar por debajo de la superficie del líquido, no por encima.
- Vacío o presión. Cuando el equipo lo permite, mezclar a presión reducida elimina aire durante o después de la fase de alta cizalladura, lo que resulta especialmente útil para adhesivos y resinas de compuestos.
Seleccionar la velocidad de mezcla para una formulación concreta
El procedimiento siguiente permite fijar una velocidad defendible con el equipo de banco disponible en la mayoría de los laboratorios.
Paso 1: Definir los criterios de calidad
Fije objetivos medibles antes de cambiar la velocidad: finura de molienda (Hegman o equivalente), viscosidad a una velocidad de cizalladura definida, densidad frente al valor teórico y aspecto de la película en una extensión. La velocidad se ajusta entonces frente a estos criterios, y no frente al aspecto del lote en el tanque.
Paso 2: Establecer el umbral de entrada de aire
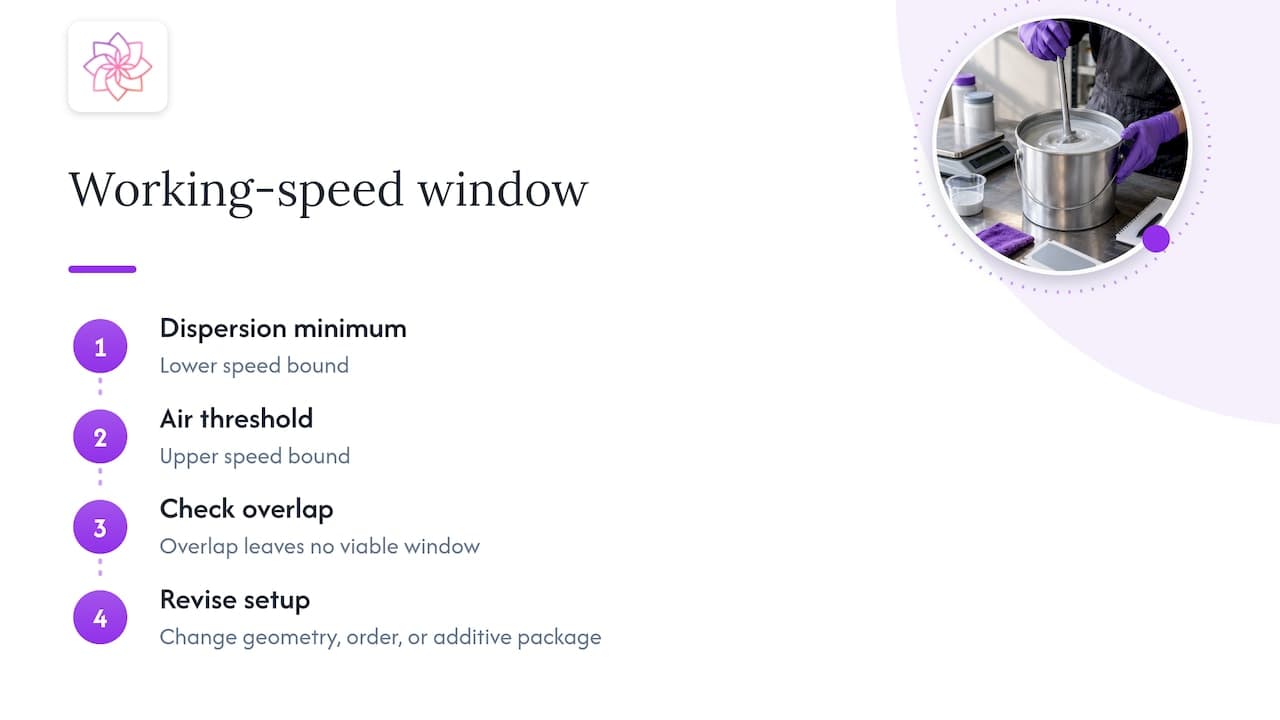
Comience a baja velocidad con la inmersión correcta y aumente por incrementos, manteniendo cada uno durante un tiempo fijo. Registre la velocidad a la que el vórtice alcanza por primera vez la pala o a la que la superficie empieza a plegarse. Este es el límite superior para la geometría y el nivel actuales.
Paso 3: Encontrar la velocidad mínima de dispersión
En cada incremento, tome una muestra y mida la finura de molienda y el desarrollo de la viscosidad a lo largo del tiempo. Muchos sistemas de pigmentos alcanzan una meseta en la que la energía adicional produce poca desaglomeración suplementaria. Una velocidad por encima de la meseta añade aire y calor, pero ningún beneficio.
Paso 4: Elegir la ventana de operación
La velocidad de trabajo se sitúa entre la mínima de dispersión y el umbral de arrastre. Si ambas se solapan y no hay ventana, lo que debe revisarse es la geometría, el orden de adición o el paquete de dispersante y desespumante, y no la velocidad.
Paso 5: Definir velocidades por etapa
Registre velocidades separadas para la incorporación de polvos, la dispersión de alta cizalladura y la reducción. Un patrón habitual es incorporación lenta, mayor velocidad una vez humectados los polvos y velocidad reducida para la reducción y la adición de aditivos.
| Etapa | Objetivo típico | Riesgo de espuma | Enfoque de velocidad |
|---|---|---|---|
| Incorporación de polvos | Humectar pigmento y carga sin arrastrar aire | Aire arrastrado con el polvo | Velocidad baja, adición controlada |
| Dispersión de alta cizalladura | Desaglomeración | Microespuma atrapada en alta viscosidad | La velocidad más alta que mantiene la superficie cerrada |
| Reducción | Homogeneizar con resina y aditivos | Espuma superficial impulsada por tensoactivos | Velocidad reducida, adiciones por debajo de la superficie |
| Ajuste final y desaireación | Liberar el aire ocluido | Microespuma residual | Agitación lenta, vacío opcional |
Reducir la espuma sin perder calidad de dispersión
Reducir la velocidad es la respuesta más sencilla y con frecuencia la menos eficaz, porque recorta la cizalladura de la que depende la dispersión. Una jerarquía más fiable es la siguiente.
- Geometría y nivel correctos, como se ha descrito.
- Revisar la carga de tensoactivos. El exceso de agente humectante o de dispersante por encima de la demanda de la superficie del pigmento permanece libre en el líquido y estabiliza la espuma. La optimización de la dosificación suele reducir la espuma y el costo al mismo tiempo.
- Seleccionar un desespumante adecuado al sistema y añadirlo en la etapa en que la interfaz aire-líquido lo necesite.
- Solo entonces reducir la velocidad, y en el incremento más pequeño que restablezca una superficie cerrada.
El papel de los desespumantes
Un desespumante actúa penetrando en la película de la burbuja, extendiéndose sobre ella y desestabilizando la lamela, de modo que las burbujas coalescen y se liberan. Para cumplir esa función debe ser suficientemente incompatible con el medio para alcanzar la interfaz, pero suficientemente disperso para estar presente en todo el lote. Demasiado compatible, y resulta ineficaz. Demasiado incompatible o demasiado groseramente disperso, y permanece como gotas que causan cráteres, ojos de pescado o pérdida de brillo.
Se emplean dos grandes familias químicas:
- Desespumantes base silicona: ofrecen una fuerte acción de rotura y persistencia a baja dosificación, sobre todo en sistemas base agua, pero conllevan riesgo de defectos superficiales y problemas de repintado donde la contaminación por silicona es inaceptable.
- Desespumantes no siliconados (aceite mineral, poliméricos y otros tipos orgánicos): evitan los defectos relacionados con la silicona y se prefieren en sistemas sensibles a la recoatabilidad o a la adhesión, a veces con una exigencia de dosificación mayor.
ASTRA Chemical suministra ambas categorías: ASTRA DF® para el desespumado base silicona y ASTRA DF NS® para aplicaciones no siliconadas. La elección depende del tipo de ligante, de los requisitos de repintado, del sustrato y de la etapa en que aparece la espuma.
Momento y dosificación del desespumante
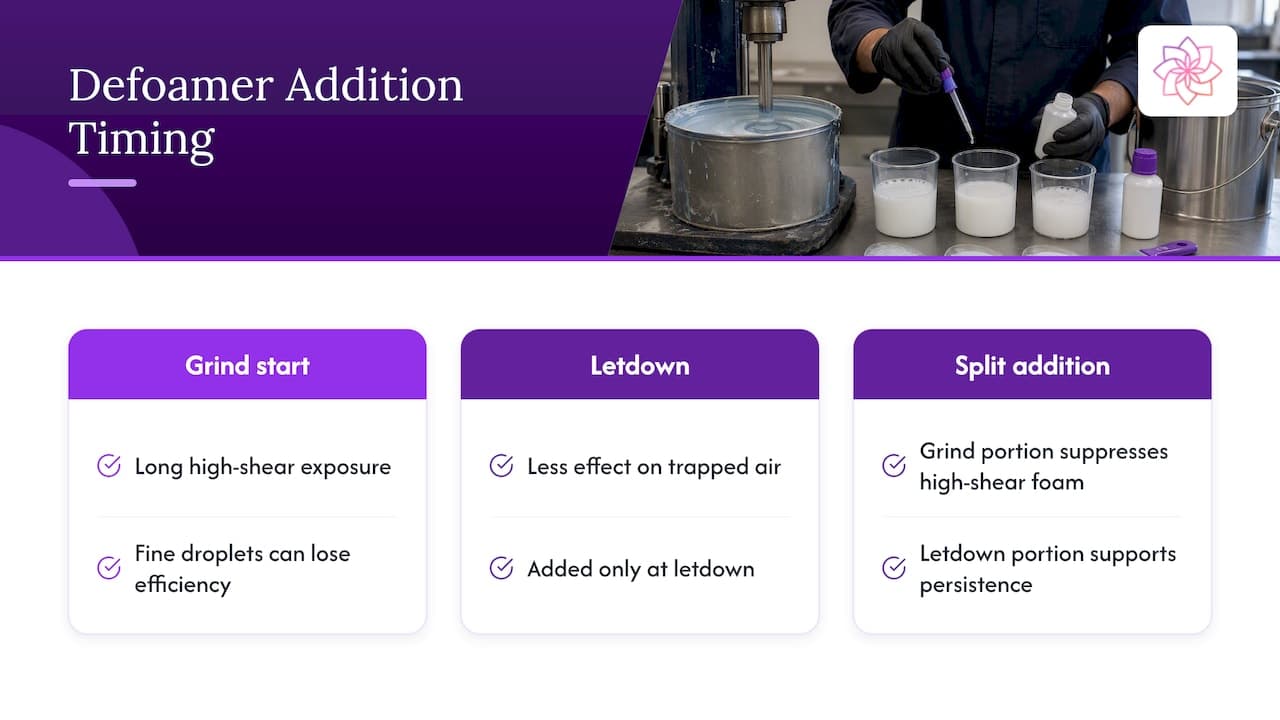
El momento importa tanto como la selección. Un desespumante añadido al inicio de la molienda está expuesto a alta cizalladura durante mucho tiempo y puede dispersarse en gotas muy finas que pierden eficacia, mientras que uno añadido solo en la reducción tiene menos efecto sobre el aire atrapado durante la dispersión. Muchos formuladores dividen la adición: una parte en la molienda para suprimir la espuma durante la alta cizalladura y otra en la reducción para la persistencia. La dosificación debe fijarse mediante un estudio de escalera, ya que la sobredosificación es una causa habitual de defectos que se atribuyen incorrectamente a la resina o al sustrato.
Probar cambios y escalar
Un cambio de velocidad o de desespumante se valida con datos, y esos mismos datos guían el escalado.
Ensayos de laboratorio
- Copa de densidad (peso por galón): compara la densidad medida con la teórica; el déficit indica el volumen de aire ocluido. Es la medida cuantitativa más rápida de la microespuma.
- Altura de espuma y tiempo de colapso: mezclar un volumen fijo a velocidad y tiempo fijos en un recipiente graduado y registrar la altura inicial de espuma y el tiempo hasta el colapso permite comparar candidatos de desespumante.
- Extensión e inspección de la película: aplicar con espesor controlado e inspeccionar cráteres, poros y pérdida de brillo tras el curado.
- Viscosidad antes y después de la desaireación: un aumento al dejar reposar la muestra o una caída tras la desaireación apuntan a que el aire contribuye a la reología aparente.
- Estabilidad en almacenamiento: la eficiencia del desespumante puede disminuir con el envejecimiento, por lo que debe volver a ensayarse tras ciclos de envejecimiento en caliente.
Principios de escalado
El éxito en laboratorio no se traslada igualando las rpm. Un enfoque sólido consiste en:
- Igualar primero la velocidad periférica en las etapas dominadas por la dispersión y verificar después el resultado de cizalladura mediante la finura de molienda a escala.
- Comprobar la similitud geométrica: relación entre el diámetro de pala y el del tanque, altura del líquido y separación de la pala. Cuando no pueda mantenerse, ajuste la velocidad para preservar el resultado de dispersión y restablecer el umbral de arrastre.
- Tener en cuenta el tamaño del lote y el calor. Los lotes más grandes retienen el calor del trabajo de alta cizalladura, lo que reduce la viscosidad, altera el reparto del desespumante y puede desplazar el equilibrio de espuma.
- Repetir los ensayos de densidad y de extensión en los primeros lotes de producción, y ajustar la dosificación de desespumante a escala en lugar de suponer que la del laboratorio se traslada.
- Documentar las velocidades, la geometría, el orden de adición y los tiempos para que el proceso sea reproducible entre turnos y plantas.
Perspectiva: a qué se remontan habitualmente los problemas de velocidad de mezcla
En nuestro trabajo con formuladores de recubrimientos, adhesivos y tintas, la queja que se reporta suele ser espuma, pero la causa es a menudo una interacción: un nivel de dispersante fijado por encima de la demanda del pigmento, una pala demasiado próxima a la superficie, un desespumante añadido en una etapa en la que la cizalladura lo destruye, o una velocidad de laboratorio trasladada a producción sin atender a la velocidad periférica. Tratar el síntoma bajando las rpm tiende a desplazar el problema hacia la calidad de la dispersión, produciendo molienda gruesa, pérdida de desarrollo de color y una solicitud de más aditivo.
Nuestro enfoque es tratar dispersante y desespumante como un solo sistema y cualificarlos juntos, en la propia resina y el propio pigmento del cliente, con los ajustes de su propio equipo. Eso significa una escalera de dosificación en lugar de una cifra recomendada única, una adición dividida de desespumante cuando el proceso lo exige y una ventana de operación documentada para cada etapa. El objetivo es un rendimiento comparable al de los aditivos premium con un costo total de uso menor, que se consigue mediante dosificación optimizada y consistencia entre lotes, y no mediante una carga mayor.
— Astra R&D Team
Cualificar un paquete de dispersante y desespumante
Los formuladores que deseen ampliar su ventana de velocidad pueden evaluar la gama ASTRA con cualificación respaldada por laboratorio y soporte técnico. La línea de dispersantes ASTRA DISP® aborda la humectación y la estabilización del pigmento, mientras que las líneas de desespumantes anteriores abordan la liberación de aire. La gama completa, incluidos modificadores reológicos y aditivos funcionales, figura en la página de productos de ASTRA CHEMICAL, donde pueden concertarse solicitudes de muestras y consultas técnicas para una formulación concreta.
FAQ
¿Qué velocidad de mezcla evita la espuma en un lote de recubrimiento?
No existe una rpm única aplicable, porque el umbral depende del diámetro de la pala, la inmersión, el nivel de líquido, la viscosidad y los tensoactivos presentes. La velocidad viable es la más alta a la que la superficie permanece cerrada y aún se cumplen objetivos de dispersión como la finura de molienda. Se determina mediante ensayos escalonados sobre la formulación y el equipo reales.
¿Una mayor velocidad de mezcla genera siempre más espuma?
En general, un mayor aporte de energía produce más espuma, pero la relación no es lineal. Por debajo del umbral de arrastre de aire, la velocidad añadida genera poca espuma, y por encima de él la entrada de aire aumenta bruscamente. La posición de la pala, los deflectores y el nivel de líquido desplazan ese umbral de forma sustancial.
¿El desespumante debe añadirse antes o después de la mezcla a alta velocidad?
A menudo ambas cosas. Una parte añadida en la molienda controla la espuma durante la alta cizalladura, y otra en la reducción aporta persistencia una vez añadidos los componentes que contienen tensoactivos. El reparto debe confirmarse con ensayos de densidad y de extensión, ya que la adición temprana en alta cizalladura puede reducir la eficiencia del desespumante.
¿Cuándo es preferible un desespumante no siliconado?
Un tipo no siliconado se elige generalmente cuando la recoatabilidad, la adhesión o la sensibilidad a los cráteres hacen que la contaminación por silicona sea un riesgo. Los tipos de silicona suelen preferirse para una fuerte acción de rotura a baja dosificación. La decisión debe validarse sobre una extensión en el sistema real.
¿Cómo se mide el contenido de aire de un lote?
El método más accesible es comparar la densidad medida en una copa de peso por galón con la densidad teórica de la formulación. Un valor medido inferior indica aire ocluido. La inspección de la película en busca de poros y cráteres confirma el efecto sobre el producto acabado.
Fuentes
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.