Problemas de compatibilidad de aditivos en recubrimientos y adhesivos
Los problemas de compatibilidad de aditivos surgen cuando un dispersante, un desespumante, un modificador reológico o un aditivo de superficie no es suficientemente soluble o estable en el sistema de resina, el disolvente o la fase acuosa en la que debe actuar, o cuando interactúa de forma adversa con otro aditivo de la misma formulación. El resultado se manifiesta como velo, cráteres, flotación, deriva de viscosidad o separación de fases, y con frecuencia aparece solo después del almacenamiento o una vez curada la película. Esta guía explica la base termodinámica de la incompatibilidad, los modos de fallo que un formulador puede observar, un método paso a paso para probarla y corregirla antes del escalado, y cómo la selección de aditivos por función y química reduce el riesgo.
Los problemas de compatibilidad de aditivos surgen cuando un dispersante, un desespumante, un modificador reológico o un aditivo de superficie no es suficientemente soluble o estable en el sistema de resina, el disolvente o la fase acuosa en la que debe actuar, o cuando interactúa de forma adversa con otro aditivo de la misma formulación. El resultado se manifiesta como velo, cráteres, flotación, deriva de viscosidad o separación de fases, y con frecuencia aparece solo después del almacenamiento o una vez curada la película. Esta guía explica la base termodinámica de la incompatibilidad, los modos de fallo que un formulador puede observar, un método paso a paso para probarla y corregirla antes del escalado, y cómo la selección de aditivos por función y química reduce el riesgo.
En resumen
- La incompatibilidad es ante todo un desajuste de solubilidad: cuando el aditivo y el ligante difieren demasiado en polaridad, o en parámetros de solubilidad de Hansen, el aditivo se separa, migra o no logra anclarse.
- Los síntomas típicos son velo, pérdida de brillo, craterización, inundación, humectación deficiente, recoatabilidad deficiente, viscosidad anómala y precipitación después del almacenamiento.
- El cribado debe combinar comprobaciones de mezcla a corto plazo con estabilidad del envase, estabilidad a la dilución y aceptación de colorantes, por ejemplo, siguiendo las directrices de ASTM D5146 para recubrimientos arquitectónicos base disolvente.
- La corrección suele implicar modificar un componente, cambiar la química del aditivo, ajustar la dosificación o el orden de adición, o introducir un material puente; nunca limitarse a añadir más aditivo.
- Seleccionar aditivos por función y química dentro de una gama documentada, con cualificación respaldada por laboratorio, reduce el número de variables a controlar.
En un recubrimiento o un adhesivo, un aditivo suele estar presente en una fracción que va de unas décimas de punto porcentual a unos pocos puntos porcentuales de la formulación total, y aun así debe actuar en una interfaz: la superficie del pigmento, el límite aire-líquido, el contacto con el sustrato o la propia red polimérica. Para lograrlo debe estar disperso o disuelto lo suficiente como para permanecer móvil, sin ser tan soluble que se quede en el seno de la masa y nunca alcance la interfaz. La compatibilidad es, por tanto, un equilibrio, no una propiedad binaria.
Este equilibrio se describe cuantitativamente mediante los parámetros de solubilidad de Hansen (HSP). En su análisis de los aditivos poliméricos, Hansen describe cómo la compatibilidad se alcanza cuando los parámetros del aditivo y del polímero son suficientemente próximos, mientras que los desajustes pueden provocar separación de fases o una adhesión más pobre en superficies sólidas. El mismo trabajo señala que los aditivos con segmentos claramente distintos, como los tensoactivos, están diseñados para buscar regiones de energía similar, que es precisamente lo que hace que un agente humectante o un dispersante funcione en la superficie de un pigmento y también lo que lo vuelve sensible al medio que lo rodea.
Cabe distinguir tres niveles de compatibilidad:
- Aditivo y sistema de ligante o disolvente. ¿El aditivo permanece distribuido de forma homogénea en el líquido y en la película curada?
- Aditivo y aditivo. ¿Un desespumante interactúa con un agente humectante, o un dispersante compite con un modificador reológico por la misma superficie de pigmento o carga?
- Aditivo y sustrato o capas posteriores. ¿Un componente tensoactivo migra y perjudica la adhesión, la recoatabilidad o la imprimibilidad?
Cada nivel falla de forma distinta y se diagnostica con una prueba distinta.
Por qué los aditivos se vuelven incompatibles
Desajuste de polaridad y de parámetros de solubilidad
La causa principal es una diferencia de polaridad entre el aditivo y la fase continua. El análisis de Hansen vincula la incompatibilidad en sistemas poliméricos con parámetros de solubilidad del aditivo y del polímero que no coinciden. En el trabajo práctico de formulación se aplica el mismo principio a las mezclas de resinas: una diferencia de polaridad excesiva entre la resina principal y una resina auxiliar puede causar velo, pérdida de brillo, separación de fases, reducción de la transparencia, viscosidad anómala o precipitación después del almacenamiento. Un aditivo conlleva el mismo riesgo a menor escala.
Solubilidad dependiente de la temperatura
Un aditivo puede disolverse a las temperaturas elevadas de producción o de horneado y luego sobresaturarse al enfriar. Hansen señala que los aditivos de solubilidad limitada pueden migrar a la superficie en contacto con el aire al enfriarse, apareciendo como partículas similares a polvo en el caso de sólidos o como aceite en el de líquidos. Una formulación que supera una comprobación de laboratorio a temperatura ambiente inmediatamente después de mezclarse puede, por tanto, fallar en un almacén frío o tras un ciclo térmico.
Dosificación por encima del límite de solubilidad
Todo aditivo tiene una ventana eficaz. Por debajo, la función no existe; por encima, el excedente no está disuelto y actúa como una fase extraña. En el caso de los desespumantes, en particular, un exceso de gotas activas insolubles es una fuente habitual de defectos superficiales, mientras que un producto bien seleccionado e incorporado con cizalladura adecuada permanece finamente distribuido. La bibliografía sobre desespumantes para recubrimientos insiste en la incorporación en condiciones de alta cizalladura para los productos base silicona, a fin de evitar la formación de cráteres y efectos secundarios similares.
Competencia en las interfaces
Los aditivos tensoactivos comparten una interfaz limitada. Un dispersante adsorbido en la superficie de un pigmento puede ser desplazado por un agente humectante con mayor afinidad, y se produce floculación, con lo que cambian la viscosidad, la fuerza colorante y el brillo. De forma similar, un aditivo de superficie diseñado para migrar a la superficie de la película puede acumularse en la interfaz con el sustrato en una película delgada y perjudicar la adhesión.
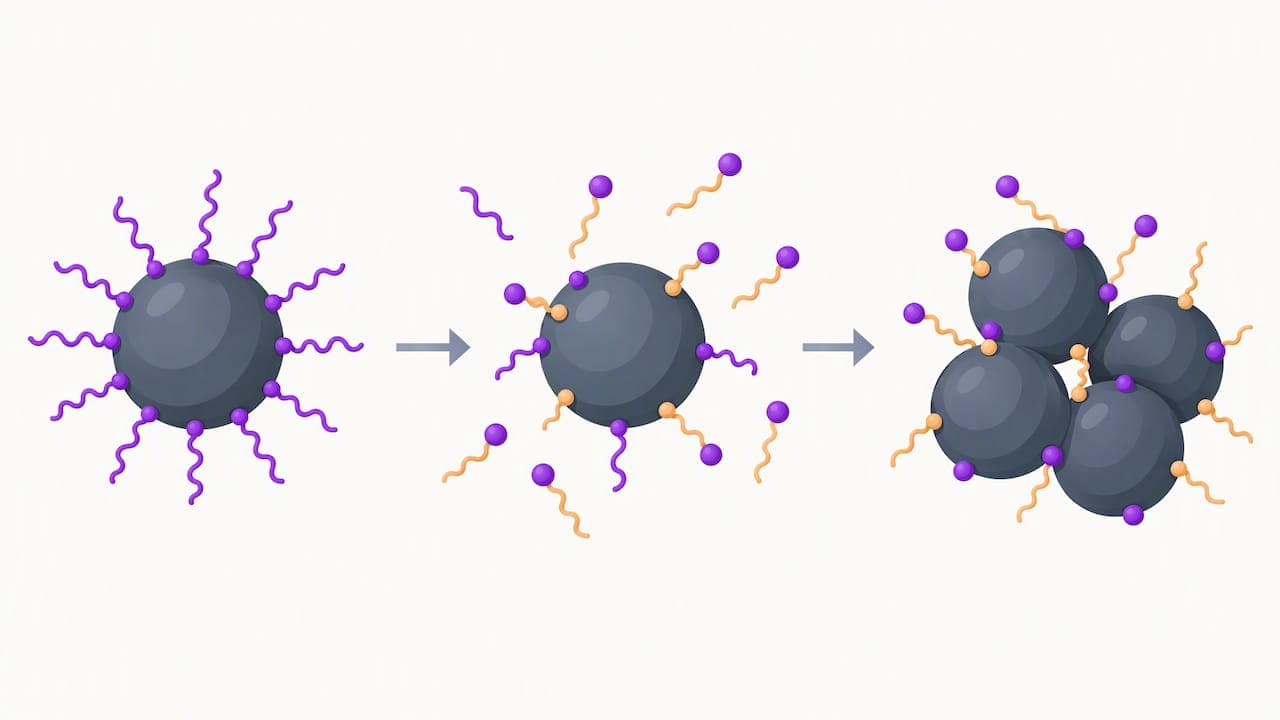
Reactividad química
Los aditivos con grupos funcionales pueden reaccionar con el ligante o el endurecedor: aditivos ácidos con sistemas base acuosa neutralizados con amina, diluyentes reactivos o aditivos de grupos terminales con el reticulante, o dispersantes básicos con sistemas catalizados por ácido. Tales reacciones pueden desplazar el pH, acelerar la gelificación o reducir la vida útil de la mezcla. La química de grupos terminales se trata con más detalle en el artículo técnico de Astra Chemical sobre diluyentes reactivos y aditivos funcionales.
Síntomas observables y qué suelen indicar
La bibliografía enumera los síntomas como velo, pérdida de brillo, separación de fases, reducción de la transparencia, viscosidad anómala, precipitación tras el almacenamiento, flotación o inundación, humectación deficiente, craterización y recoatabilidad deficiente. El momento en que aparecen acota la causa.
| Etapa observada | Síntoma | Causa más probable | Primera comprobación correctiva |
|---|---|---|---|
| Mezcla o reducción | Velo, turbidez, separación inmediata | Fuerte desajuste de polaridad, o aditivo añadido a una fase inadecuada | Prediluir en un disolvente o vehículo compatible; probar una química más compatible |
| Mezcla o molienda | Pico de viscosidad, engrosamiento por cizalladura | Dispersante que no se ancla, o competencia entre aditivos | Revisar el tipo de dispersante frente a la superficie del pigmento; cambiar el orden de adición |
| Almacenamiento | Sedimento, sinéresis, formación de piel, deriva de viscosidad | Sobresaturación, floculación, incompatibilidad lenta | Someter muestras a envejecimiento en caliente y ciclos de congelación-descongelación; reducir la dosificación |
| Aplicación | Cráteres, ojos de pescado, humectación deficiente | Gotas insolubles, o desequilibrio de tensión superficial | Comprobar el tipo y la dosificación del desespumante; verificar la cizalladura de incorporación |
| Secado y curado | Flotación, inundación, diferencia de color entre zonas | Segregación del pigmento, desajuste del dispersante | Evaluar la estabilización del pigmento y el perfil de evaporación del disolvente |
| Uso final | Pérdida de brillo, velo, superficie aceitosa o pulverulenta, mala adhesión de repintado | Migración de aditivo en exceso a la superficie | Bajar la dosificación, cambiar a una química mejor anclada, evaluar la adhesión de repintado |
Conviene señalar que un mismo síntoma puede tener varias causas. La craterización, por ejemplo, puede originarse en un desespumante incompatible, en una contaminación superficial del sustrato o en un aditivo de superficie con una actividad superficial excesiva. El diagnóstico exige, por tanto, variar de forma controlada un factor cada vez.
Cómo probar la compatibilidad antes del escalado
Paso 1: Definir el mapa de interacciones
Antes de cualquier trabajo de laboratorio, enumere cada componente con su función, polaridad y tipo químico: ligante, endurecedor, disolvente o agua, pigmentos y cargas, y cada aditivo con su vehículo. Marque las combinaciones con más probabilidad de competir en la misma interfaz. Cuando existan datos de HSP para la resina y el aditivo, compárelos; cuando no, Hansen señala que a menudo se prefiere la determinación experimental de la solubilidad en una serie de líquidos seleccionados.
Paso 2: Realizar un estudio de escalera simple
Prepare la formulación base sin el aditivo y añádalo a varios niveles, por ejemplo en el extremo bajo, en el nivel recomendado y al doble del nivel recomendado. El nivel duplicado es un punto de tensión deliberado: si el velo, los cráteres o la inundación aparecen solo ahí, la ventana de trabajo queda definida y el margen de seguridad se conoce.
Paso 3: Aplicar procedimientos de estabilidad normalizados
Para recubrimientos arquitectónicos base disolvente, ASTM D5146 proporciona directrices que cubren la estabilidad del envase, la estabilidad a la dilución y la aceptación de colorantes. Incluso cuando una formulación es industrial y no arquitectónica, la estructura de estas pruebas se traslada bien: observe la muestra tras periodos de almacenamiento definidos a temperatura elevada y ambiente, tras la dilución a la viscosidad de aplicación y tras la adición de cualquier concentrado de tintes o color. Documente la viscosidad, el brillo, el aspecto, la finura de molienda y cualquier sedimento en cada punto.
Paso 4: Evaluar las propiedades de la película, no solo el líquido
Un líquido que permanece claro puede aun así dar una película con defectos superficiales. Extienda la película sobre el sustrato real y evalúe:
- craterización, ojos de pescado y nivelación;
- brillo y velo a varios ángulos;
- pegajosidad superficial, sensación aceitosa o eflorescencia pulverulenta tras el enfriamiento o el envejecimiento;
- adhesión de repintado y entre capas;
- adhesión y resistencia de la unión al sustrato real, en el caso de adhesivos.
Paso 5: Someter el sistema a ciclos de temperatura
Dado que la solubilidad cambia con la temperatura, incluya una etapa de almacenamiento en frío y un ciclo térmico. La migración de aditivos de solubilidad limitada tras el enfriamiento es un mecanismo reconocido, por lo que una muestra que ha estado caliente y luego se enfría debe reexaminarse en busca de eflorescencia superficial.
Paso 6: Repetir a escala piloto
La cizalladura, el historial térmico y el orden de adición cambian entre los dispersores de laboratorio y los tanques de producción. Confirme los resultados con un lote piloto que use el mismo procedimiento de incorporación previsto para producción y registre también la variación lote a lote del aditivo.
Diagnosticar y corregir un problema de compatibilidad
Una respuesta sistemática preserva el rendimiento de la formulación porque cambia una variable cada vez y registra el efecto. La secuencia siguiente es la que suele resultar más útil.
- Confirme que el aditivo es la causa. Prepare un control sin él y un segundo control con el aditivo sustituido por un equivalente de química distinta.
- Reduzca la dosificación al extremo inferior de la ventana. Si el defecto desaparece y la función prevista se mantiene, el nivel original estaba por encima del límite de solubilidad.
- Cambie el punto y el método de adición. Muchos dispersantes se añaden en la etapa de molienda; muchos desespumantes, tanto en la molienda como en la reducción; y muchos modificadores reológicos necesitan predilución. La incorporación con cizalladura adecuada marca a menudo la diferencia entre una emulsión estable de gotas activas y defectos visibles.
- Seleccione una química de polaridad más próxima a la del sistema. Los desespumantes de silicona y los no siliconados, por ejemplo, difieren notablemente en compatibilidad con un ligante dado, y a menudo se considera un tipo no siliconado cuando los defectos superficiales o los problemas de repintado relacionados con la silicona son motivo de preocupación.
- Utilice un material puente o modifique un componente. Hansen observa que a menudo pueden darse pasos de compatibilización modificando sistemáticamente un componente o añadiendo un material puente bien elegido, que en la práctica puede ser un codisolvente, un vehículo o un aditivo distinto que medie entre las fases.
- Vuelva a probar todo el conjunto de propiedades. Una corrección que elimina el velo pero reduce la adhesión, la resistencia al agua o el brillo solo ha desplazado el problema.
Consideraciones de compatibilidad por clase de aditivo
| Clase de aditivo | Riesgo principal de compatibilidad | Salvaguarda práctica |
|---|---|---|
| Dispersantes | Anclaje débil en la superficie del pigmento o la carga; desplazamiento por otros aditivos tensoactivos | Ajustar el grupo de anclaje a la química de la superficie del pigmento; añadir temprano en la molienda |
| Desespumantes de silicona | Cráteres y problemas de repintado cuando están mal dispersos o sobredosificados | Incorporar con alta cizalladura; mantenerse dentro de la ventana de dosificación |
| Desespumantes no siliconados | Menor eficacia en algunos sistemas si la polaridad no coincide | Estudio de escalera sobre el ligante real; evaluar la espuma y el aspecto de la película en conjunto |
| Modificadores reológicos | Interacción con dispersantes y tensoactivos, competencia con espesantes; deriva de viscosidad en almacenamiento | Prediluir cuando sea necesario; verificar la viscosidad tras el envejecimiento |
| Aditivos humectantes y de nivelación | Migración excesiva, estabilización de espuma, pérdida de adhesión entre capas | Mantener el nivel eficaz más bajo; evaluar el repintado |
| Aditivos reactivos y funcionales | Reacción con el endurecedor o el catalizador; cambios en la vida útil de la mezcla | Confirmar la compatibilidad de los grupos reactivos; controlar el tiempo de gelificación |
Perspectiva: cómo Astra R&D aborda la compatibilidad
Consideramos la compatibilidad de aditivos una variable de diseño y no un defecto que deba corregirse después. Una formulación es más robusta cuando la función de cada aditivo se define primero y cuando cada uno se selecciona de una gama coherente con química documentada, en lugar de ensamblarse con productos de origen dispar, cada uno con vehículos y polaridades desconocidos.
Según nuestra experiencia, tres prácticas reducen las fallas de compatibilidad de forma más fiable. La primera es cualificar un aditivo en el propio sistema de ligante del cliente, mediante una escalera de dosificación, en lugar de confiar en una recomendación genérica. La segunda es tratar la consistencia entre lotes como parte de la compatibilidad: un producto que varía de lote a lote altera el equilibrio de solubilidad sin ningún cambio en la formulación. La tercera es mantener el número de componentes tensoactivos en el mínimo que exige la aplicación, porque cada uno añade una interacción.
También trabajamos con los clientes en el costo total de uso, no solo en el precio unitario. Un aditivo que exige una dosificación menor, evita retrabajos y no provoca defectos superficiales suele resultar menos costoso en producción que un producto más barato que estrecha la ventana de proceso.
— Astra R&D Team
Seleccionar aditivos con menos variables
ASTRA CHEMICAL fabrica dispersantes (ASTRA DISP®), modificadores reológicos (ASTRA REO®), desespumantes de silicona (ASTRA DF®) y desespumantes no siliconados (ASTRA DF NS®), junto con aditivos funcionales y reactivos como ASTRA REACT®, para recubrimientos, adhesivos, tintas, plásticos y compuestos. El soporte técnico, la orientación sobre dosificación y las solicitudes de muestras forman parte de la relación de suministro, de modo que la compatibilidad pueda confirmarse en el propio sistema del cliente antes de la compra a granel. La gama completa figura en la descripción general de productos de aditivos para recubrimientos, la página del dispersante de pigmento ASTRA DISP® describe la línea de dispersantes, y los formuladores con sistemas reactivos pueden revisar ASTRA REACT®. Otros artículos técnicos se recopilan en el blog técnico de Astra Chemical.
Documentación que respalda una decisión de compatibilidad
Un estudio de compatibilidad solo es reproducible si los datos de entrada están documentados. Para cada ensayo deben registrarse y conservarse los siguientes datos:
- nombre del aditivo, número de lote y vehículo o disolvente;
- dosificación sobre base activa y como suministrado, y la etapa de adición;
- equipo de mezcla, velocidad, tiempo y temperatura;
- viscosidad a velocidades de cizalladura definidas antes y después del almacenamiento;
- finura de molienda, brillo, velo y aspecto de la película;
- condiciones y duración del almacenamiento, incluidos los ciclos de frío y calor;
- resultados de adhesión, repintado o unión sobre el sustrato de producción.
Este registro permite a un equipo de compras o de calidad cualificar una segunda fuente, rastrear un defecto hasta un lote y demostrar que un cambio de aditivo ha sido validado. También proporciona al equipo técnico del proveedor la información necesaria para proponer una acción correctiva con rapidez.
FAQ
¿Cuál es la diferencia entre la incompatibilidad de un aditivo y una sobredosis de aditivo?
La incompatibilidad es un desajuste estructural entre el aditivo y el sistema, visible incluso a baja dosificación, mientras que una sobredosis es un aditivo normalmente compatible utilizado por encima de su límite de solubilidad. En la práctica ambas se solapan, ya que un aditivo marginalmente compatible tiene una ventana estrecha. Un estudio de escalera de dosificación las separa: si los defectos aparecen solo en los niveles altos, el problema es la ventana de trabajo.
¿Por qué una formulación supera las comprobaciones iniciales y falla después del almacenamiento?
La solubilidad depende de la temperatura y del tiempo. Un aditivo de solubilidad limitada puede permanecer disuelto mientras el lote está caliente y luego sobresaturarse al enfriar, migrando a la superficie como un aceite o una eflorescencia pulverulenta. La floculación por competencia de materiales tensoactivos también es un proceso lento, por lo que se necesitan etapas de envejecimiento en caliente y almacenamiento en frío para ponerla de manifiesto.
¿Se pueden combinar desespumantes de silicona y no siliconados?
Sí, pero la combinación es una variable de formulación que debe probarse, no darse por supuesta. Polaridades y vehículos distintos pueden interactuar, y el resultado depende del ligante, del contenido de tensoactivos y del método de incorporación. Evalúe el control de espuma, el aspecto de la película y la recoatabilidad en el sistema real antes de adoptar una mezcla.
¿Qué normas son relevantes para los ensayos de estabilidad?
Para recubrimientos arquitectónicos base disolvente, ASTM D5146 ofrece una guía que cubre la estabilidad del envase, la estabilidad a la dilución y la aceptación de colorantes. Los recubrimientos industriales, los adhesivos y las tintas suelen combinar estos métodos con especificaciones internas de viscosidad, finura de molienda, brillo y adhesión. Los criterios de aceptación propios del cliente deben acordarse con el proveedor del aditivo antes de iniciar la cualificación.
¿Puede el proveedor ayudar a diagnosticar un problema en una formulación existente?
Sí. Astra Chemical ofrece consultas técnicas y solicitudes de muestras como parte del suministro, y el diagnóstico es más rápido cuando el proveedor recibe la formulación, el síntoma, la etapa en que aparece y los registros de ensayo descritos anteriormente.
Fuentes
- Hansen, C. M. (2004), Aditivos poliméricos y parámetros de solubilidad, Progress in Organic Coatings
- ASTM D5146, Guía estándar para el ensayo de recubrimientos arquitectónicos base disolvente
- Polaridad de resinas en formulaciones de recubrimientos
- Desespumantes en la industria de recubrimientos, Chimia
Recomendado
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.