Prevención de la floculación de pigmentos para formuladores: el manual de 4 pasos de Astra
La floculación de pigmentos se detiene cuando tres controles trabajan juntos: una humectación adecuada para desplazar el aire y abrir los aglomerados, una química de dispersante anclada con la fuerza suficiente para mantener las partículas separadas y una red reológica que las mantiene en suspensión una vez separadas. Si un lote muestra signos tempranos de floculación, realiza primero una verificación de humectación, luego una prueba rápida de cizallamiento y redispersión, y después una breve prueba de estabilidad acelerada antes de tocar la dosificación.
La floculación de pigmentos se detiene cuando tres controles trabajan juntos: una humectación adecuada para desplazar el aire y abrir los aglomerados, una química de dispersante anclada con la fuerza suficiente para mantener las partículas separadas y una red reológica que las mantiene en suspensión una vez separadas. Si un lote muestra signos tempranos de floculación, realiza primero una verificación de humectación, luego una prueba rápida de cizallamiento y redispersión, y después una breve prueba de estabilidad acelerada antes de tocar la dosificación.
TL;DR:
- La humectación adecuada, el anclaje del dispersante y la red reológica trabajan juntos para prevenir la floculación de pigmentos, por lo que una falla inicial de humectación no puede corregirse solo con modificadores reológicos.
- La elección del dispersante depende de adaptar el grupo de anclaje a la química del pigmento, y el área superficial y la polaridad del medio determinan si la estabilización estérica o la electrostática es más eficaz.
- Factores ambientales como el pH, la fuerza iónica, la temperatura y la polaridad del medio pueden debilitar la estabilización, lo que hace que los enfoques estéricos sean generalmente más fiables en condiciones variables de almacenamiento y aplicación.
- Las pruebas rápidas, como la redispersión con cizallamiento suave y el monitoreo de la viscosidad a bajo cizallamiento, pueden detectar la floculación temprana, mientras que las pruebas prolongadas de almacenamiento acelerado predicen mejor la estabilidad a largo plazo.
- Las correcciones de la floculación requieren abordar primero los problemas de humectación y dispersión, usando modificadores reológicos solo después de confirmar que las partículas están bien separadas y estabilizadas.
La floculación ocurre porque la atracción de van der Waals entre las partículas de pigmento es más fuerte que la energía térmica que las mantiene separadas. Si se dejan solas, las partículas se acercan, se aglomeran y se sedimentan. Evitarlo requiere introducir una fuerza repulsiva lo suficientemente fuerte para superar esa atracción, y los formuladores tienen exactamente dos mecanismos entre los que elegir.
La estabilización estérica se basa en una capa polimérica adsorbida sobre la superficie del pigmento, que bloquea físicamente el contacto entre partículas. Este enfoque está ampliamente considerado como el principio más seguro para prevenir la floculación de pigmentos tanto en sistemas en base disolvente como en sistemas base agua, en gran parte porque se mantiene robusto frente a la contaminación por electrolitos y a los cambios de pH.
La estabilización electrostática funciona al dar a las partículas cargas superficiales iguales que se repelen entre sí. Funciona bien en sistemas de alta polaridad, pero la repulsión de cargas depende en gran medida del pH y de la fuerza iónica, lo que la convierte en una opción menos indulgente fuera de formulaciones base agua con control estricto.
- Sistemas apolares o en base disolvente: la estabilización estérica gana casi siempre
- Sistemas base agua con pH estable y baja carga de electrolitos: la estabilización electrostática puede funcionar bien y costar menos
- Sistemas base agua mixtos o con electrolitos variables: los dispersantes estéricos o híbridos estérico/electrostático rinden de manera más consistente
- Pigmentos inorgánicos de alta polaridad: a menudo responden mejor a los enfoques electrostáticos si las condiciones de formulación se mantienen estrictamente controladas
La química superficial del propio pigmento, junto con la polaridad de tu medio, decide qué mecanismo te brinda realmente un control estable de la dispersión.
¿Cómo elegir el dispersante y el agente humectante adecuados?
La selección del dispersante comienza con el grupo de anclaje, no con la cadena polimérica. El anclaje determina si el dispersante permanece realmente unido a la superficie del pigmento bajo estrés mecánico y térmico, y un dispersante mal anclado falla independientemente de su peso molecular.
- Adapta el anclaje a la superficie. Los grupos funcionales amina se anclan con eficiencia a las superficies pigmentarias ácidas comunes en los sistemas apolares y en base disolvente; los anclajes de carboxilato son adecuados para pigmentos de óxidos básicos como el dióxido de titanio y el óxido de zinc; los ésteres de fosfato funcionan bien en escamas metálicas y en algunos inorgánicos; los anclajes de silano se unen covalentemente a cargas a base de sílice y a pigmentos tratados.
- Diseña la capa repulsiva. Un dispersante polimérico necesita un segmento de anclaje más cadenas laterales solvatantes o un esqueleto injertado que se extienda hacia el medio, creando la barrera estérica física que mantiene las partículas separadas.
- Secuencia la humectación correctamente. Añade primero el agente humectante para desplazar el aire y penetrar los aglomerados, sigue con el dispersante durante la predispersión y luego aplica una molienda de alto cizallamiento. Invertir este orden atrapa bolsas de aire que ninguna cantidad de cizallamiento puede eliminar por completo.
- Calcula la dosificación a partir del área superficial, no solo del peso. Estima el área específica superficial del pigmento (a partir de la ficha técnica del proveedor o de una medición BET) y luego aplica un factor de cobertura típico de esa química de dispersante, generalmente entre 0,3 y 1,5 miligramos de dispersante por metro cuadrado de superficie de pigmento, según la fuerza del anclaje y el tamaño del polímero.
Los negros de carbono de partícula fina pueden requerir aún más debido a su área superficial extrema.
Consejo profesional: Un dispersante bien anclado y de menor peso molecular con fuertes colas solvatantes supera con frecuencia a un polímero de alto peso molecular que se adsorbe mal. La fuerza del anclaje, no el volumen, es lo que mantiene unida la dispersión.
Para profundizar en la química del anclaje y repasar el cálculo de dosificación por clase de pigmento, consulta la guía de selección y dosificación de dispersantes de Astra-chemical.
¿Cómo evitan la sedimentación de pigmentos los agentes antisedimentación?
Los modificadores reológicos previenen la sedimentación construyendo una red tridimensional reversible en reposo, que genera suficiente esfuerzo de fluencia para mantener las partículas de pigmento en suspensión y se rompe bajo cizallamiento para que el recubrimiento siga fluyendo y nivelándose con normalidad durante la aplicación.
- La sílice pirolítica construye una red mediante enlaces de hidrógeno entre grupos silanoles, eficaz en sistemas en base disolvente.
- Las arcillas esmectíticas y las estructuras de placas crean una estructura de casa de cartas que resiste la sedimentación, pero puede afectar el brillo si se sobredosifica.
- Los espesantes poliméricos asociativos funcionan mediante enredos moleculares reversibles, comunes en recubrimientos base agua.
- La celulosa microfibrilada (MFC) forma una red fibrosa que ofrece un fuerte rendimiento antisedimentación a bajas tasas de adición.
- La goma xantana ofrece un comportamiento pseudoplástico útil donde el adelgazamiento por cizallamiento a bajo costo importa más que el esfuerzo de fluencia máximo.
Los agentes antisedimentación que crean esta red reversible pueden prevenir la sedimentación a dosificaciones inferiores al 1% cuando se adaptan correctamente al sistema. Adapta el modificador al modo de fallo real: una sedimentación blanda y redispersable requiere un generador suave de esfuerzo de fluencia, mientras que el escurrimiento en superficies verticales o el goteo durante la aplicación exigen una red antiescurrimiento más fuerte con una viscosidad más alta a bajo cizallamiento.
La compatibilidad merece mucha atención aquí. Ciertos tixotrópicos y dispersantes interactúan negativamente, y esa interacción puede desestabilizar una dispersión que por separado dio buenos resultados en las pruebas. Prueba siempre el tixotrópico y el dispersante juntos a la dosificación de producción antes de finalizar una formulación.
¿Qué controles de proceso previenen el choque de pigmentos durante el escalado?
La secuencia importa tanto como la química. La humectación, la separación y la estabilización son tres pasos secuenciales en la dispersión de pigmentos, y saltarse o apresurar el primer paso suele producir una sedimentación dura que ningún modificador reológico puede corregir después.
- Humecta primero. Añade el agente humectante al vehículo de reducción antes de introducir el pigmento, de modo que el aire superficial se desplace a medida que las partículas entran en la mezcla.
- Añade el dispersante durante la predispersión. Es el momento en que los grupos de anclaje obtienen el mejor acceso a una superficie de pigmento recién humectada.
- Muele a alto cizallamiento hasta el tamaño de partícula objetivo. Una molienda insuficiente deja aglomerados que ninguna dosis de dispersante podrá separar después. Una fuerza de tinte baja y una viscosidad que aumenta en los días siguientes son señales de alerta de una molienda incompleta.
- Diluye y rebaja con cuidado. Añade disolvente o agua de forma gradual para evitar someter la dispersión a un choque con un cambio repentino de polaridad o de fuerza iónica.
En el escalado, toma muestras a la salida del molino, después de la reducción y tras la transferencia al tanque, ya que cada transición es un punto donde el historial de cizallamiento y el cambio de temperatura pueden desencadenar el choque de pigmentos. Ajusta tu programa de mezclado de planta (velocidad de la paleta, tiempo de permanencia) al proceso de laboratorio que produjo tu tamaño de partícula y tu fuerza de tinte objetivo, no solo a una viscosidad objetivo, ya que la viscosidad puede parecer correcta mientras la calidad de la dispersión ya se ha degradado.
¿Cómo probar la floculación de pigmentos antes del envío?
Confirmar la estabilidad antes de que un lote se envíe significa ejecutar un conjunto breve y priorizado de verificaciones en lugar de una única lectura de viscosidad de aprobación o rechazo.
- Perfil de viscosidad a bajo cizallamiento: una tendencia al alza a lo largo de horas o días señala una floculación incipiente incluso cuando el lote se ve bien visualmente.
- Comparación de la fuerza de tinte: una caída respecto a un estándar conocido indica que se están reformando aglomerados o que la molienda inicial fue incompleta.
- Redisperción visual tras un cizallamiento suave: un pastel duro en el fondo del envase que resiste la agitación con una espátula apunta a una falla de humectación o de estabilización, no solo a una sedimentación.
- Ciclado de temperatura y congelación/descongelación: estas pruebas aceleradas predicen el comportamiento de almacenamiento a largo plazo mucho más rápido que el almacenamiento en estantería por sí solo.
- Sedimentación en centrífuga: comprime meses de sedimentación gravitacional en horas y revela qué formulaciones se separarán primero.
Para los sistemas electrostáticos, añade una medición del potencial zeta para confirmar que la magnitud de la carga se mantiene en tu pH objetivo. El tamaño de partícula por dispersión de luz dinámica (DLS) o por difracción láser completa el panorama al rastrear si el tamaño de partícula está aumentando gradualmente entre la producción y la entrega.
¿Cuál es la forma más rápida de corregir la floculación una vez que aparece?
Un triaje estructurado ahorra mucho más tiempo que adivinar una solución. Los síntomas de sedimentación se clasifican en tres categorías de fallo distintas: las fallas de humectación se manifiestan como una sedimentación rápida y dura en cuestión de días; las fallas de estabilización aparecen como una sedimentación moderada a lo largo de semanas; las fallas reológicas se presentan como una sedimentación blanda que vuelve a dispersarse fácilmente con una agitación ligera.
- Verifica primero la humectación. La sedimentación rápida y endurecida casi siempre se remonta a aquí, no al dispersante.
- Rehace la molienda si el tamaño de partícula está fuera del objetivo. Ninguna adición de dispersante corrige aglomerados que nunca se separaron.
- Purga o aumenta la dosificación del dispersante si la molienda y la humectación están correctas pero aún se desarrolla una sedimentación moderada a lo largo de semanas.
- Ajusta el pH o la concentración de electrolitos en sistemas estabilizados electrostáticamente que muestren una inestabilidad relacionada con la carga.
- Añade o aumenta un tixotrópico solo después de confirmar que el propio pigmento está correctamente estabilizado, nunca como sustituto de corregir la humectación o la dispersión.
Consejo profesional: Nunca recurras a más modificador reológico para enmascarar una falla de humectación o de dispersión. Oculta el síntoma temporalmente y a menudo agrava la aglomeración subyacente una vez que la red se rompe bajo cizallamiento.
Cuando las correcciones a nivel de banco de laboratorio no resuelven el problema en una o dos iteraciones, escala al análisis de química superficial o envía una muestra a R&D. Un cambio en el tratamiento de superficie del pigmento por parte de un proveedor, incluso en un grado que parece idéntico sobre el papel, puede romper silenciosamente una relación de anclaje que funcionó durante años.
Diagnóstico de laboratorio a planta de Astra R&D para el riesgo de floculación
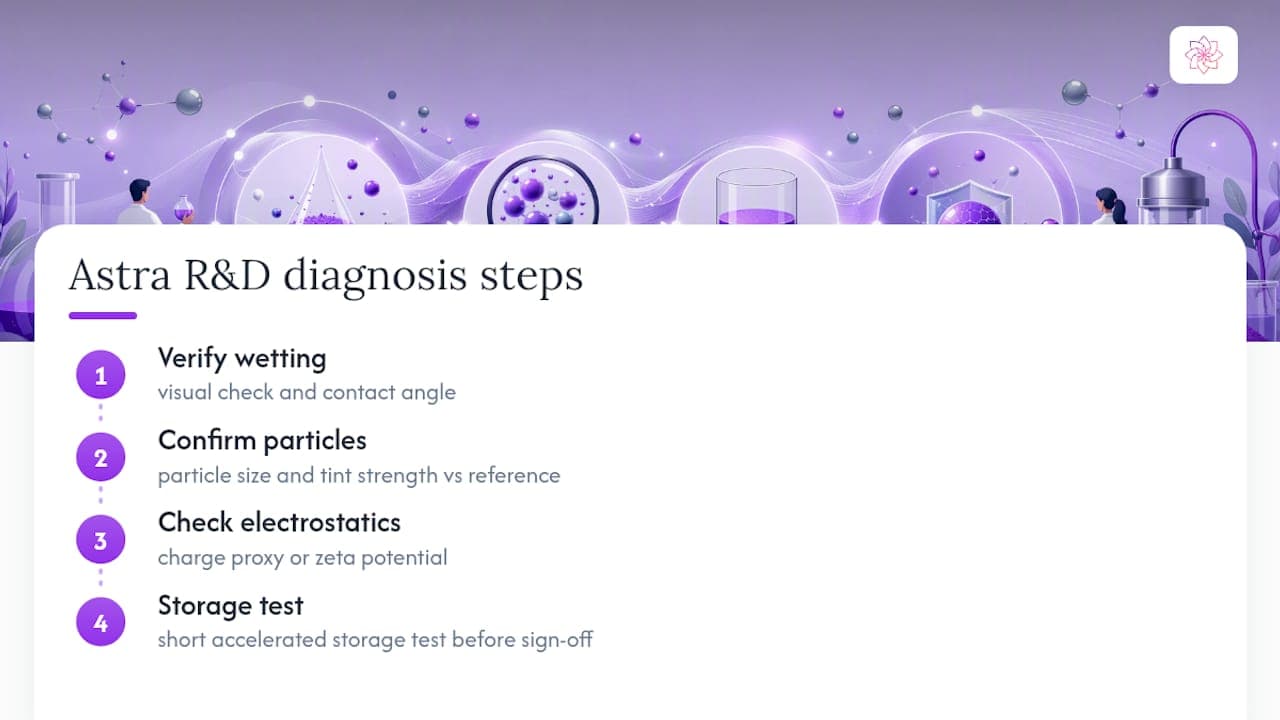
El equipo de R&D de Astra-chemical ejecuta un diagnóstico de cuatro pasos en cualquier lote marcado por riesgo de floculación: verificar el comportamiento de humectación visualmente y por ángulo de contacto, confirmar el tamaño de partícula y la fuerza de tinte contra un estándar de referencia, verificar el indicador de carga o el potencial zeta cuando la estabilización electrostática está en juego y, por último, ejecutar una breve prueba de almacenamiento acelerado antes de la aprobación final.
Los formuladores que trabajen en el cálculo de dosificación pueden repasar el cálculo del área superficial en la guía de dispersión de pigmentos de Astra-chemical, o solicitar una muestra de laboratorio para validar directamente una combinación específica de pigmento/resina.
¿Cómo afectan la temperatura, el pH y la fuerza iónica a la estabilidad de los pigmentos?
Las condiciones ambientales durante el almacenamiento y el uso desplazan el equilibrio entre las fuerzas atractivas y repulsivas mucho después de que el lote sale del molino. Los cambios de temperatura alteran la viscosidad del disolvente y la solvatación del polímero, y un dispersante que proporciona una barrera estérica adecuada a 70°F puede perder espesor de capa efectivo a temperaturas elevadas a medida que las colas solvatantes se colapsan más cerca de la superficie de la partícula.
El pH importa más para los sistemas estabilizados electrostáticamente, ya que la magnitud de la carga superficial depende directamente de él. Empuja el pH hacia el punto isoeléctrico del pigmento, donde las cargas superficiales positivas y negativas se equilibran, y la repulsión colapsa aunque nada más en la formulación haya cambiado. Las pinturas base agua pigmentadas con ciertos óxidos son particularmente sensibles a esta deriva, razón por la cual los tanques de producción necesitan un monitoreo rutinario del pH en lugar de una única verificación en la liberación del lote.
La fuerza iónica agrava el problema del pH. Las sales disueltas, ya sea por la dureza del agua, un contaminante de materia prima o un paquete de conservantes, comprimen la doble capa eléctrica alrededor de las partículas cargadas y acortan el alcance efectivo de la repulsión. Esa es una de las razones por las que la estabilización electrostática se comporta de manera menos predecible que la estérica cuando la calidad del agua cruda o los paquetes de aditivos varían entre plantas o entre estaciones.
La estabilización estérica resiste mucho mejor estas tres presiones ambientales, que es la razón práctica por la que domina en los sistemas donde las condiciones de almacenamiento y envío no pueden controlarse estrictamente. Los formuladores que envían a climas variados deben inclinar la selección del dispersante hacia químicas estéricas o híbridas de predominio estérico en lugar de sistemas puramente electrostáticos.
¿Cómo afecta la elección del disolvente o del medio a la dispersión de pigmentos?
La polaridad del medio debe coincidir con el segmento solvatante del dispersante, o la barrera estérica colapsa incluso con un dispersante correctamente anclado. Un dispersante polimérico con colas solvatantes diseñadas para un disolvente hidrocarburo aromático no se extenderá correctamente en un medio altamente polar, y lo inverso es igualmente cierto.
Las mezclas de disolventes introducen un riesgo más sutil durante la dilución y la reducción. Añadir un disolvente de evaporación rápida y mayor polaridad al final de una formulación puede desplazar la polaridad general del medio lo suficiente como para precipitar parcialmente una capa de dispersante ya adsorbida, desencadenando una floculación que aparece solo después de la reducción y no durante la molienda inicial. Por eso los formuladores deben diluir de forma gradual y monitorear la viscosidad y el brillo durante la reducción, no solo en el control de calidad final.
La calidad del agua dentro de los sistemas base agua funciona de la misma manera que la polaridad del disolvente en los sistemas en base disolvente. El agua dura, alta en iones de calcio y magnesio, eleva la fuerza iónica y socava directamente la estabilización electrostática incluso cuando el dispersante no cambia. Los formuladores que resuelvan un problema intermitente de floculación sin un cambio evidente de formulación deben verificar la calidad del agua entrante antes de rehacer el paquete de dispersantes.
La viscosidad del medio también desempeña un papel de apoyo: un vehículo más espeso ralentiza la velocidad a la que las partículas pueden difundir hasta entrar en contacto entre sí, ganando tiempo para que la capa estabilizadora haga su trabajo incluso en una formulación marginal. Eso no es un sustituto de la química de estabilización correcta, pero explica por qué combinaciones idénticas de pigmento/dispersante pueden comportarse de manera diferente en sistemas de resinas de viscosidad inherente distinta.
¿Por qué los distintos tipos de pigmentos floculan de manera diferente?
La clase química del pigmento determina qué mecanismo de floculación domina, y tratar todos los pigmentos con el mismo enfoque de dispersante es un error de formulación común.
Los pigmentos orgánicos, en particular los tipos de alta área superficial como las ftalocianinas y las quinacridonas, presentan un área superficial enorme por unidad de peso y floculan principalmente por una cobertura insuficiente de dispersante. Sus superficies suelen ser hidrofóbicas, lo que favorece los dispersantes con anclaje de amina en sistemas en disolvente y hace que la selección del agente humectante sea especialmente crítica en las versiones base agua.
Los pigmentos de óxidos inorgánicos, como el dióxido de titanio y los óxidos de hierro, tienen menor área superficial pero una polaridad superficial inherente más fuerte, lo que los hace más propensos a la floculación impulsada electrostáticamente cuando el pH se desplaza hacia su punto isoeléctrico. Los dispersantes con anclaje de carboxilato suelen funcionar bien aquí.
Los negros de carbono presentan un caso extremo: área superficial muy alta combinada con una mezcla de sitios superficiales hidrofóbicos y oxidados. Suelen necesitar la mayor carga de dispersante de cualquier clase de pigmento común y son notoriamente sensibles a la molienda insuficiente, ya que los aglomerados de negro de carbono no separados por completo se refloculan casi de inmediato.
Los pigmentos metálicos y de efecto, como las escamas de aluminio, floculan por una vía completamente distinta: un apilamiento borde con borde o cara con cara impulsado por su geometría de placas en lugar de una simple atracción partícula a partícula. Los grupos de anclaje de éster de fosfato se adaptan mejor a estas superficies que las químicas de amina o de carboxilato que funcionan en los pigmentos convencionales.
Revalida la afinidad de anclaje cada vez que cambie el proveedor de pigmento o el tratamiento de superficie, incluso si el nombre del grado en la ficha técnica sigue siendo el mismo. Los tratamientos de superficie son propietarios y pueden cambiar sin previo aviso.
¿Qué técnicas de formulación previenen la floculación más allá de los dispersantes?
La selección del dispersante no es la única palanca disponible. El ajuste del pH suele ser la técnica preventiva más rentable en los sistemas base agua que usan estabilización electrostática: mantener el pH a una o dos unidades de distancia del punto isoeléctrico del pigmento conserva la magnitud de la carga superficial sin añadir costo alguno de aditivos.
El control de electrolitos importa igual de mucho, y con frecuencia se pasa por alto porque involucra materias primas que los formuladores no consideran «aditivos». Los paquetes de conservantes, los tampones de pH e incluso el agua de grifo usada en producción pueden introducir suficiente sal disuelta para comprimir la doble capa eléctrica y desencadenar la floculación en un sistema electrostático por lo demás bien diseñado. Auditar el contenido iónico de las materias primas y cambiar a agua desionizada para las formulaciones sensibles es un paso preventivo que cuesta poco y previene un fallo recurrente y difícil de diagnosticar.
La selección de cosolventes ofrece otra palanca preventiva, en particular para formulaciones que deben funcionar en un rango de temperaturas ambientales. Elegir una mezcla de disolventes que mantenga el segmento solvatante del dispersante correctamente extendido a lo largo del rango de temperatura esperado previene el colapso estérico que de otro modo los propios cambios de temperatura pueden causar.
La disciplina del orden de adición durante el ensamblado del lote, añadiendo el concentrado de pigmento tarde y de forma gradual en lugar de verterlo en un lote parcialmente formulado, reduce el riesgo de un choque localizado de pigmentos donde un pequeño bolsillo del lote experimenta un extremo de polaridad o de pH antes de que la mezcla completa uniforme las cosas. Ninguna de estas técnicas reemplaza un dispersante correctamente elegido, pero juntas construyen margen en una formulación que debe sobrevivir a la variabilidad real de producción, no solo a un lote limpio de laboratorio.
¿Pueden los cambios de tratamiento de superficie mejorar la resistencia a la floculación?
Modificar directamente la química superficial de un pigmento, en lugar de depender por completo de una capa de dispersante adsorbida, es una estrategia preventiva cada vez más común, en particular para pigmentos notoriamente difíciles de estabilizar solo con aditivos convencionales.
Los tratamientos de superficie funcionan generalmente alterando de forma permanente los grupos químicos disponibles en la superficie del pigmento, ya sea injertando una capa compatibilizante durante la fabricación del pigmento o recubriendo la partícula con una delgada capa inorgánica u orgánica. Un pigmento orgánico recubierto de sílice, por ejemplo, presenta una superficie más uniforme y más polar que el pigmento no tratado, lo que cambia la química de anclaje del dispersante que funciona mejor y puede reducir la carga total de dispersante necesaria para lograr la estabilidad.
La contrapartida es que un pigmento con tratamiento de superficie no es un reemplazo directo de su equivalente no tratado en una formulación existente. Un dispersante que se anclaba bien a la superficie original puede anclarse mal a la tratada, y los formuladores que cambien de grado de pigmento por esta razón necesitan repetir el cribado de dispersantes en lugar de asumir que el paquete existente sigue funcionando. Este es el mismo principio de revalidación que se aplica a cualquier cambio de proveedor de pigmento, pero los cambios de tratamiento de superficie hacen que el desplazamiento del anclaje sea mayor y menos predecible.
Para los formuladores que gestionan una variedad de tipos de pigmento a través de las líneas de producto, la modificación de la química superficial se trata mejor como una herramienta para resolver problemas de estabilización persistentes y específicos, como un pigmento que flocula incluso con un dispersante bien diseñado, y no como un primer paso predeterminado. Añade costo y requiere recalificación, así que se justifica cuando la optimización convencional de dispersantes y de procesos ya se ha agotado.
¿Qué condiciones de almacenamiento previenen la floculación de pigmentos a largo plazo?
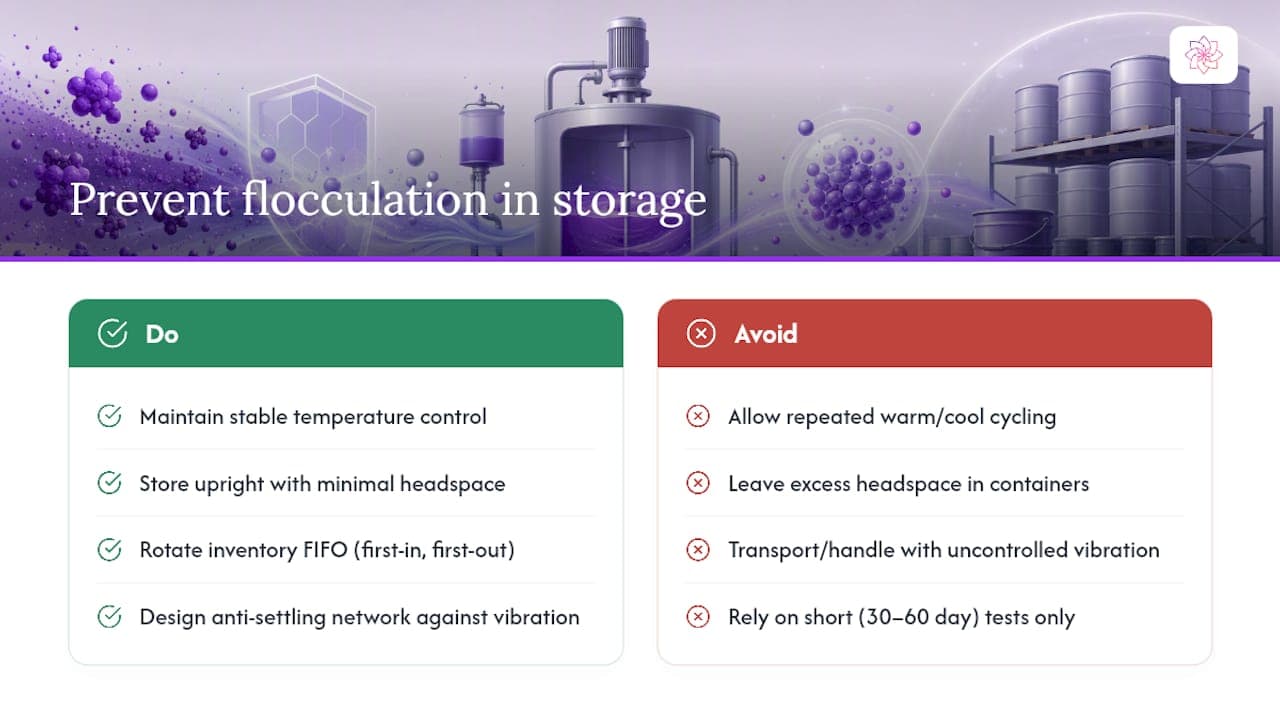
Las condiciones de almacenamiento determinan si un lote correctamente estabilizado se mantiene estable durante toda su vida útil o deriva lentamente hacia la floculación antes de llegar jamás al cliente. El control de la temperatura encabeza la lista: los ciclos repetidos de calor/frío durante el almacenamiento en almacén aceleran el mismo colapso de solvatación que hace que la estabilización estérica se debilite durante el uso, y lo hace con la lentitud suficiente para que un lote pueda pasar las pruebas de liberación y aun así fallar meses después en el almacén de un cliente.
El espacio de cabeza y la orientación del envase importan más de lo que la mayoría de los equipos de calidad asume. Un exceso de espacio de cabeza permite una mayor evaporación de disolvente o de agua en la interfaz de aire del envase, concentrando los niveles de pigmento y de aditivos de manera desigual cerca de la parte superior y creando una zona localizada donde la relación dispersante-pigmento ya no coincide con la formulación global. Almacenar los tambores o contenedores en vertical, con un espacio de cabeza mínimo, y rotar el inventario bajo un estricto orden de primero en entrar, primero en salir reduce sustancialmente este riesgo.
La vibración durante el transporte y la manipulación en almacén también puede promover la sedimentación en formulaciones marginales, ya que proporciona la energía mecánica que ayuda a las partículas a abrirse paso más allá de una red débil de esfuerzo de fluencia. Los productos formulados con una red antisedimentación correctamente adaptada resisten esto mucho mejor que los que dependen solo de la química de estabilización para prevenir la sedimentación.
Para cualquier lote que se espere permanecer almacenado durante un período prolongado, ejecutar las pruebas de ciclado de temperatura y de centrífuga descritas antes contra la duración real esperada de almacenamiento, y no solo una verificación estándar de 30 o 60 días, brinda una predicción mucho más fiable de la estabilidad real en estantería. Una formulación que pasa una breve prueba acelerada aún puede mostrar floculación después de una temporada completa en un almacén sin control si la ventana de la prueba fue demasiado corta para detectarla.
Perspectiva del equipo de Astra R&D: qué separa realmente los lotes estables de los fallidos
La mayoría de las quejas de floculación que encuentra el equipo técnico de Astra-chemical se remontan a un atajo en la humectación o en la molienda, no a una mala elección de dispersante. Los formuladores persiguen ajustes de dosificación de dispersante cuando la solución real era una pasada de molino más larga. El segundo error más común: añadir un tixotrópico sin probarlo primero contra el dispersante a la dosificación de producción. Las solicitudes de muestra y las consultas de formulación siguen siendo la forma más rápida de detectar ambos antes de que lleguen a la planta.
— Astra R&D Team
Cómo adaptar los aditivos de Astra-chemical a tu estrategia de estabilización
Una vez que sabes qué mecanismo necesita tu formulación, elegir la familia correcta de aditivos se vuelve mucho más simple. Los dispersantes ASTRA DISP® están construidos en torno a los principios de anclaje y de barrera estérica descritos anteriormente, aptos tanto para sistemas apolares en base disolvente como para formulaciones base agua que necesitan una capa de estabilización robusta y tolerante a electrolitos. Para los pigmentos que te dan pelea en la etapa de humectación, en particular los orgánicos de alta área superficial y los negros de carbono, los agentes humectantes ASTRA WA® se encargan del desplazamiento del aire y de la penetración inicial del pigmento antes de que el dispersante entre en acción. Y donde el desafío es la sedimentación en lugar de la dispersión inicial, los modificadores reológicos ASTRA REO® construyen la red reversible que mantiene las partículas en suspensión sin comprometer el flujo ni la nivelación durante la aplicación.
El equipo técnico de Astra-chemical brinda soporte directo en cálculos de dosificación y cribado de compatibilidad, lo que importa más cuando estás resolviendo una interacción entre un dispersante y un tixotrópico en lugar de partir de una formulación en blanco. Explora la línea completa de productos para identificar la familia de aditivos que coincide con tu mecanismo de estabilización, o solicita una muestra de laboratorio para validar el rendimiento contra tu propia combinación de pigmento y resina antes de comprometerte a una corrida de producción.
Fuentes
- Selección y uso óptimos de agentes dispersantes de pigmentos — SpecialChem
- Lo básico de la dispersión y la estabilización de pigmentos y cargas — UL Prospector
- Descifrando la sedimentación de pinturas: una guía práctica de vida útil y estabilización — Industrial Front
FAQ
¿Cuál es la causa principal de la floculación de pigmentos?
La floculación de pigmentos ocurre cuando las fuerzas atractivas de van der Waals entre las partículas superan la fuerza repulsiva que las estabiliza, generalmente por una humectación insuficiente, un dispersante mal anclado o un cambio ambiental de pH o de fuerza iónica. El momento de los síntomas ayuda a identificar qué causa es la responsable: una sedimentación rápida y dura apunta a una falla de humectación, mientras que una sedimentación gradual a lo largo de las semanas apunta a una falla de estabilización.
¿Debo usar estabilización estérica o electrostática?
La estabilización estérica es la opción predeterminada más robusta, ya que resiste los cambios de pH y la contaminación por electrolitos y funciona tanto en sistemas en base disolvente como en sistemas base agua. La estabilización electrostática puede funcionar bien y costar menos en formulaciones base agua con control estricto, pero depende de mantener el pH y la fuerza iónica estables durante el almacenamiento y el uso.
¿Cuánto dispersante necesito para prevenir la floculación?
La dosificación debe calcularse a partir del área específica superficial del pigmento en lugar de un porcentaje fijo, ya que los orgánicos de alta área superficial y los negros de carbono necesitan mucho más dispersante que los pigmentos inorgánicos más gruesos. En general, la dosificación varía según la fuerza del anclaje del dispersante y el tamaño del polímero; los dispersantes ASTRA DISP® vienen con soporte técnico para refinar esa dosificación inicial para tu combinación específica de pigmento y resina.
¿Cuál es la prueba de laboratorio más rápida para el riesgo de floculación?
Una prueba de redisperción visual tras un cizallamiento suave, combinada con una verificación rápida de la viscosidad a bajo cizallamiento, detecta la mayoría de los riesgos de floculación en cuestión de minutos. Para una predicción más fiable, continúa con una breve prueba de ciclado de temperatura o de centrífuga, que comprime meses de comportamiento de almacenamiento en unas pocas horas.
¿Puede un modificador reológico corregir la floculación por sí solo?
No. Un modificador reológico puede ralentizar la sedimentación construyendo una red reversible de suspensión, pero no puede corregir una falla de humectación ni un dispersante mal anclado, y usar más de él para enmascarar esos problemas suele empeorar la aglomeración subyacente. Corrige primero la humectación y la dispersión, y luego añade un agente antisedimentación como ASTRA REO® para manejar cualquier tendencia de sedimentación restante.
Recomendados
- Manual de laboratorio a planta para formuladores sobre dispersión de pigmentos más DLS
- Selección de dispersión de pigmentos para adhesivos para químicos formuladores
- Logrando una dispersión estable de pigmentos en recubrimientos y tintas
- Dispersantes para recubrimientos: guía de selección y dosificación (2026)
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.