Pinholes en recubrimientos: causas, diagnóstico y soluciones de formulación
Los pinholes en los recubrimientos son oquedades pequeñas, similares a cráteres o que atraviesan toda la película, que se forman cuando el aire, el vapor de disolvente u otro gas escapa de una película antes de que esta haya fraguado. La causa es casi siempre una de cuatro: volátiles atrapados bajo una superficie que ha formado piel de forma prematura, aire ocluido durante la mezcla o la aplicación, contaminación en el sustrato o en el aire de suministro, o gas liberado por un sustrato poroso. Cada una deja una huella distinta y exige una corrección diferente en el proceso o en la formulación. Esta guía abarca la pintura líquida y el recubrimiento en polvo, y propone una secuencia de diagnóstico que separa las causas antes de elegir cualquier remedio.
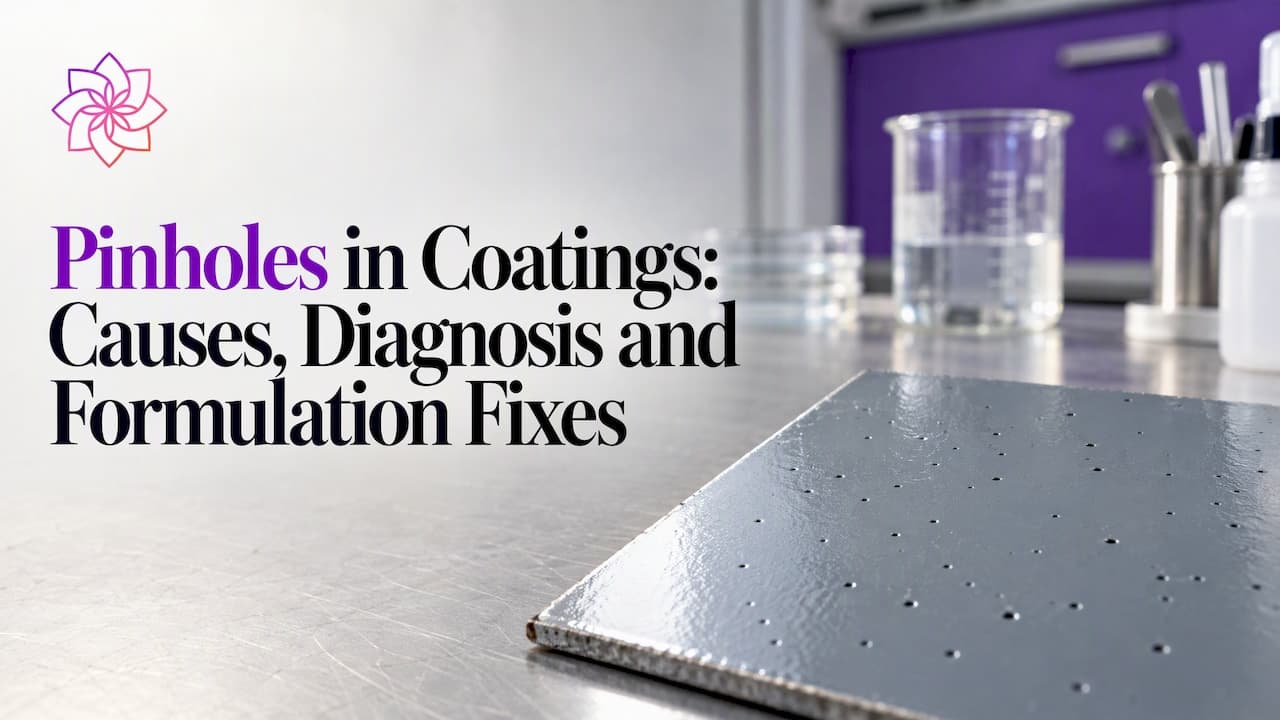
Los pinholes en los recubrimientos son oquedades pequeñas, similares a cráteres o que atraviesan toda la película, que se forman cuando el aire, el vapor de disolvente u otro gas escapa de una película antes de que esta haya fraguado. La causa es casi siempre una de cuatro: volátiles atrapados bajo una superficie que ha formado piel de forma prematura, aire ocluido durante la mezcla o la aplicación, contaminación en el sustrato o en el aire de suministro, o gas liberado por un sustrato poroso. Cada una deja una huella distinta y exige una corrección diferente en el proceso o en la formulación. Esta guía abarca la pintura líquida y el recubrimiento en polvo, y propone una secuencia de diagnóstico que separa las causas antes de elegir cualquier remedio.
Resumen rápido
- Los pinholes se forman cuando un gas o vapor de disolvente escapa a través de una película que ya ha empezado a fraguar, o cuando queda aire atrapado debajo de ella.
- En recubrimientos líquidos, los responsables habituales son el popping de disolvente, la humedad en el aire de atomización, un espesor de película excesivo, un flash-off insuficiente y disolventes incompatibles.
- En recubrimiento en polvo, los responsables habituales son el aire comprimido contaminado, un espesor de película elevado, ciclos de curado incorrectos y sustratos porosos.
- Diagnostica en orden: suministro de aire, aplicación, espesor de película, flash-off y curado, sustrato y, por último, formulación. Solo entonces ajusta el paquete de aditivos.
- Cuando la causa es aire ocluido o espuma inestable en la película húmeda, la corrección desde la formulación es un sistema de desespumante y dispersante bien ajustado.
El Powder Coating Institute define el pinholing como la formación de pequeños orificios que atraviesan todo el espesor de un recubrimiento y que aparecen como defectos finos y punteados en una película curada, causados con frecuencia por aire atrapado bajo la superficie. Esa definición separa los pinholes de los defectos que afectan solo a la capa superior de la película.
En los sistemas con disolvente, el mecanismo se describe habitualmente como popping de disolvente. La guía de resolución de problemas de Sherwin-Williams y de la American Coatings Association explica que las capas superficiales forman piel demasiado rápido y atrapan disolvente que después revienta a través de la superficie y deja pinholes o aberturas similares a cráteres. Una vez gelificada la película, no puede fluir para cerrar la abertura. La película no se autorrepara, de modo que la oquedad queda fijada al curar.
Pinholes frente a defectos afines
Varios defectos se parecen a simple vista, y confundirlos conduce al remedio equivocado. La tabla siguiente los separa por origen y por lo primero que conviene comprobar.
| Defecto | Aspecto típico | Origen principal | Primera comprobación |
|---|---|---|---|
| Pinholes | Oquedades pequeñas y profundas, a menudo a través de la película | Disolvente o gas que escapa, aire atrapado | Flash-off, espesor de película, suministro de aire, porosidad del sustrato |
| Cráteres | Depresiones redondas con borde elevado, a menudo con un núcleo visible | Gradientes de tensión superficial por contaminación | Contaminación por aceite, silicona o lubricante; comportamiento de humectación |
| Ojos de pez | Oquedades circulares mayores que dejan ver el sustrato | Contaminantes de baja energía superficial | Limpieza del sustrato, fuentes de silicona en la planta |
| Ampollas | Domos elevados | Gas, humedad o sales solubles bajo la película | Humedad del sustrato, efectos osmóticos, adhesión |
| Piel de naranja | Textura ondulada y regular | Nivelación y flujo deficientes | Viscosidad, parámetros de aplicación, perfil de curado |
| Microespuma | Población densa de burbujas diminutas congeladas en la película | Aire estabilizado en la película húmeda | Energía de mezcla, paquete de tensoactivos, selección de desespumante |
La distinción entre pinholes y cráteres importa en la práctica. Los cráteres apuntan por lo general a contaminación y tensión superficial, que se abordan con limpieza y control de la humectación. Los pinholes apuntan por lo general a movimiento de gas, que se aborda mediante la cinética de secado, el espesor de película, la calidad del aire y la desaireación.
Causas de los pinholes en pinturas y recubrimientos líquidos
Un artículo de Products Finishing sobre los pinholes en la película de pintura enumera las causas recurrentes en la aplicación por pulverización: humedad en el aire de atomización de la pistola, presión de aire de atomización insuficiente, superficies sucias, gases que escapan de piezas fundidas porosas horneadas, disolventes atrapados, tiempo de flash-off demasiado corto, disolventes incompatibles y espesor de película excesivo. Todas ellas se agrupan en cuatro mecanismos.
Atrapamiento y popping de disolvente
Cuando la superficie de una película seca más rápido que la capa que tiene debajo, se forma una piel. El disolvente que permanece bajo esa piel sigue evaporándose, acumula presión de vapor y acaba rompiendo la superficie. Las condiciones que lo favorecen son bien conocidas:
- Temperaturas de horno o de horneado elevadas aplicadas antes de un flash-off adecuado.
- Disolventes rápidos, de bajo punto de ebullición, en una mezcla que carece de disolventes retardadores más lentos que equilibren el secado.
- Espesor de película húmeda por encima del intervalo recomendado, lo que alarga el recorrido que debe hacer el disolvente.
- Caudal de aire elevado o temperatura de cabina alta, que aceleran el secado superficial.
La lógica correctiva consiste en mantener la superficie permeable durante todo el tiempo que la película subyacente necesite para liberar sus volátiles. Eso significa un flash-off más largo, una mezcla de disolventes más equilibrada y una rampa de temperatura controlada hasta la etapa de curado.
Aire y humedad procedentes del equipo de aplicación
La humedad y el aceite presentes en el aire de atomización son una fuente recurrente de pinholes en la aplicación por pulverización. Las gotas de agua depositadas en la película húmeda se vaporizan durante el horneado y dejan pequeñas oquedades. El remedio que indica esa misma fuente de Products Finishing es mecánico: purgar la humedad de las líneas de aire, ajustar la presión de atomización, limpiar el sustrato, desgasificar las piezas fundidas porosas, permitir un flash-off suficiente y utilizar los disolventes recomendados.
Aire ocluido y espuma inestable en la película húmeda
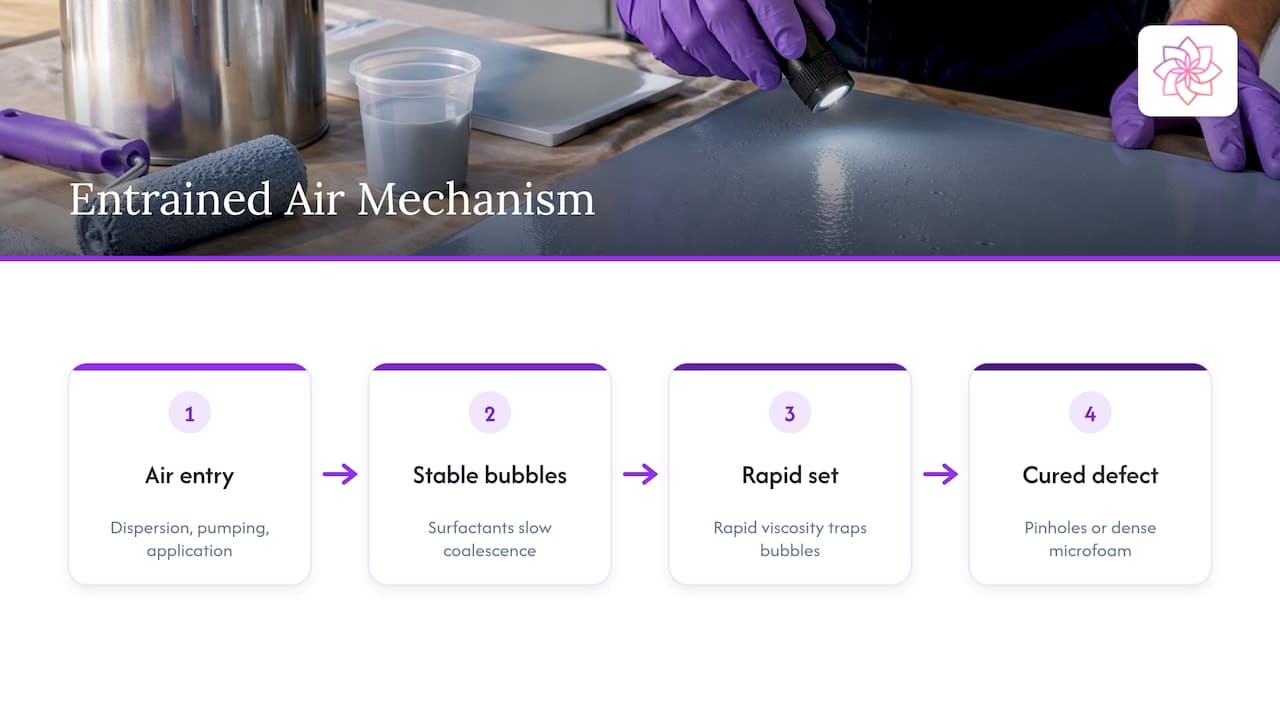
El aire introducido durante la dispersión, el let-down, el bombeo o la aplicación con rodillo o pistola puede permanecer en la película húmeda si la formulación lo estabiliza. Los tensoactivos, los agentes humectantes y algunos dispersantes de pigmentos reducen la tensión superficial y frenan la coalescencia de las burbujas. Si la viscosidad aumenta con rapidez, como ocurre en sistemas de altos sólidos o tixotrópicos, las burbujas no pueden ascender y salir antes de que la película fragüe. La espuma atrapa por diseño cuando la película interfacial que rodea una burbuja está estabilizada, y esa burbuja aparece después en el recubrimiento curado como un pinhole o como un campo denso de microespuma.
Este es el mecanismo sobre el que influye más directamente el paquete de aditivos. Es también el que con más frecuencia se diagnostica erróneamente como un problema de aplicación, porque el defecto solo aparece después de aplicar y secar el recubrimiento.
Desgasificación del sustrato
Sustratos porosos como piezas fundidas, madera, hormigón, mampostería y algunas masillas de carrocería retienen aire y humedad. Durante el horneado o el curado, el calentamiento expande el gas atrapado, que atraviesa entonces la película húmeda o reblandecida. Sellar el sustrato, prehornearlo o desgasificarlo, o aplicar una imprimación selladora que cierre la porosidad, ataca la fuente directamente.
Causas de los pinholes en recubrimientos en polvo
El recubrimiento en polvo no contiene disolvente, de modo que las explicaciones son distintas. La guía de resolución de problemas de TCI Powder identifica como causas habituales de los pinholes en polvo los contaminantes en el aire comprimido, el espesor de película excesivo, temperaturas de horno o tiempos de curado inadecuados y la porosidad superficial del sustrato.
Calidad del aire comprimido
El aceite y el agua presentes en el aire de fluidización y de transporte llegan al polvo, alteran su comportamiento de carga y dejan defectos en la película fundida. El Powder Coating Institute especifica que el aire comprimido de los sistemas de polvo debe tener un punto de rocío mínimo de 35°F y menos de 0.1 ppm de contaminantes o aceite. Los secadores de aire, los filtros coalescentes y las comprobaciones rutinarias de purga son los controles estándar, y el punto de rocío debe verificarse en lugar de darse por supuesto.
Espesor de película y ciclo de curado
Un espesor excesivo atrapa aire entre las partículas de polvo a medida que la película se funde y gelifica. Como no hay disolvente al que culpar, el gas atrapado es aire del lecho de polvo, humedad adsorbida o subproductos volátiles de la reacción de reticulación, como agentes bloqueantes o productos de condensación según la química. Las películas más gruesas exigen recorridos de escape más largos, y una gelificación rápida a temperatura de horno alta sella la superficie antes de que termine la desgasificación. Verificar el ciclo de curado real con un perfilador de horno, en lugar de fiarse del punto de consigna del horno, muestra la curva de temperatura del metal que la pieza experimenta realmente.
Porosidad del sustrato y pretratamiento
El aluminio fundido, el acero galvanizado y otros metales porosos o que desgasifican liberan gas durante el curado. Precalentar la pieza para expulsar el gas antes de aplicar el polvo, usar un polvo con menor desgasificación o de grado desgasificante y aplicar una primera capa más fina son métodos ampliamente utilizados. La limpieza también importa: la prueba de «ausencia de rotura de agua» (water break free), en la que el agua forma una película continua sobre una pieza limpia en lugar de formar gotas, es una comprobación visual habitual de la limpieza superficial antes del recubrimiento.
Factores de formulación del polvo
Los fabricantes de polvo incorporan agentes desgasificantes, normalmente benzoína o aditivos equivalentes, agentes de flujo y nivelación y modificadores de cera para que el aire escape antes de que la película gelifique. El equilibrio importa, porque un aditivo de flujo que mejora la nivelación también puede cerrar la superficie más rápido. Cuando un patrón de pinholes recurrente persiste tras las comprobaciones de proceso, la formulación del polvo, la molienda y la carga de aditivos forman parte de la investigación.
Secuencia de diagnóstico de los pinholes
La guía de resolución de problemas de TCI Powder recomienda comprobar si hay un suministro de aire contaminado, técnicas o presiones de aplicación incorrectas, mezclas de disolventes inadecuadas para las condiciones del taller y un espesor de película excesivo, así como un flash-off o unas temperaturas de horno inadecuadas. Añade que debe inspeccionarse el sustrato en busca de porosidad o humedad y verificarse el ciclo de horneado para descartar sobrecurado o subcurado. A continuación se propone un orden práctico para recorrer estos puntos.
- Caracteriza el defecto. Examínalo con aumentos de 10x a 30x. Determina si las oquedades llegan hasta el sustrato, si están abiertas o cerradas y si se agrupan en geometrías concretas como bordes, soldaduras o zonas gruesas.
- Mapea el patrón. Una distribución aleatoria y uniforme suele indicar causas de aire o de formulación. La agrupación en piezas fundidas, soldaduras o uniones suele indicar desgasificación del sustrato. Una distribución que sigue el patrón de pulverización suele indicar el equipo de aplicación.
- Comprueba el suministro de aire. Purga las trampas, inspecciona los filtros y mide el punto de rocío y el contenido de aceite en el punto de uso.
- Verifica el espesor de película. Mide el espesor de película seca en toda la pieza y compáralo con el intervalo de la ficha técnica. Las zonas localmente gruesas son fuentes habituales de fallo incluso cuando la media es aceptable.
- Revisa el flash-off y el curado. Confirma el tiempo y la temperatura de flash-off en los sistemas líquidos, y el perfil real de temperatura de la pieza tanto en sistemas líquidos como en polvo.
- Prueba el sustrato. Prehornea una muestra, séllala o cambia el pretratamiento, y observa si el defecto desaparece.
- Aísla la formulación. Aplica el mismo recubrimiento sobre un vidrio limpio o un panel metálico sellado con un espesor controlado. Si los pinholes persisten ahí, la causa principal está en la formulación y no en el proceso.
El último paso es el más valioso para formuladores y fabricantes. Un defecto que aparece sobre un panel de ensayo limpio y sellado, en condiciones de aplicación controladas, no puede atribuirse a la planta.
Inspección y detección
La inspección visual detecta los pinholes que afloran a la superficie, pero no las discontinuidades ocultas en una película gruesa. Sobre sustratos conductores, la prueba eléctrica de discontinuidades (holiday testing) es el método habitual para localizar pinholes y discontinuidades. La Association for Materials Protection and Performance publica la norma NACE SP0188-2024, que aborda la prueba eléctrica de discontinuidades sobre sustratos conductores, y ese mismo organismo mantiene una guía de evaluación visual de pinholes en recubrimientos sobre hormigón y mampostería. El método aplicable depende del sustrato, del espesor de película y del entorno de servicio. En tanques, tuberías y servicios de inmersión, los pinholes son defectos funcionales, porque ofrecen al electrolito una ruta directa hasta el sustrato. En acabados decorativos son, sobre todo, un defecto de aspecto, aunque también pueden convertirse en puntos de inicio de corrosión o de ampollamiento.
Palancas de formulación que reducen el pinholing
Cuando las comprobaciones de proceso están limpias y el defecto persiste, la formulación es la variable que queda. Hay cuatro palancas que merecen atención.
Selección del desespumante
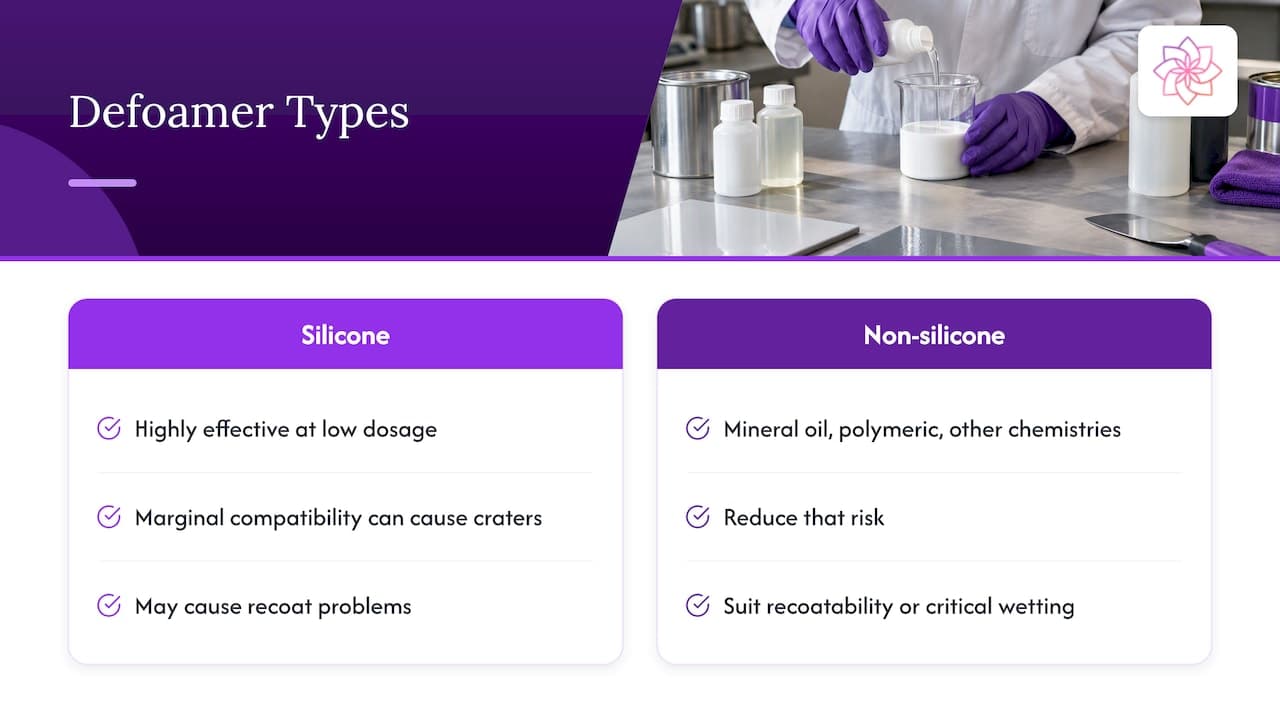
Los desespumantes actúan penetrando en la lámina de la burbuja, formando un puente y desestabilizándola, de modo que el aire ocluido coalesce y escapa. Los desespumantes de silicona suelen ser muy eficaces a baja dosificación, pero pueden contribuir a la aparición de cráteres o a problemas de repintado cuando la compatibilidad es marginal. Los desespumantes sin silicona, basados en aceite mineral, en polímeros u otras químicas, reducen ese riesgo y encajan en aplicaciones donde la repintabilidad o la humectación crítica son una preocupación. La elección depende del sistema de resina, de la carga de pigmento, del método de aplicación y del ciclo de curado. Las líneas ASTRA DF y ASTRA DF NS forman parte de la gama de productos ASTRA y están pensadas para cubrir opciones con y sin silicona.
Tanto la dosificación como el punto de adición importan. Un desespumante añadido en la molienda controla la espuma durante la dispersión, mientras que una adición posterior en el let-down se ocupa de la espuma generada en el llenado y en la aplicación. Sobredosificar un desespumante poco compatible puede crear los defectos superficiales que debía evitar, por lo que los estudios en escalera a lo largo de un intervalo de dosis son el enfoque sólido.
Eficiencia del dispersante y control de viscosidad
Un dispersante que humecta y estabiliza el pigmento con eficiencia permite una viscosidad de molienda más baja y una carga de pigmento más alta, con menos aire atrapado en los aglomerados. El pigmento mal dispersado retiene aire en la superficie de las partículas, y ese aire se libera en la aplicación. Una defloculación eficiente también mejora el flujo y la nivelación, y da a la película más tiempo para cerrarse sobre los defectos pequeños. La línea ASTRA DISP aborda esta etapa del proceso.
Ventana de reología y nivelación
Un perfil reológico que se recupera demasiado rápido tras el cizallamiento bloquea las burbujas y las irregularidades superficiales en su sitio. Un perfil con suficiente flujo a bajo cizallamiento permite que la película nivele y se desaire antes de que la estructura se reconstruya. Por eso los modificadores reológicos se ajustan frente al tiempo de flash-off y al espesor de película de la aplicación objetivo, y no se eligen de forma aislada.
Equilibrio de disolventes y cinética de formación de película
En los sistemas con disolvente, el perfil de evaporación de la mezcla determina cuánto tiempo permanece abierta la superficie. Sustituir parte de un disolvente rápido por un retardador más lento puede ampliar la ventana de liberación sin cambiar el sistema de resina. La compatibilidad del disolvente con la resina también importa, ya que los disolventes incompatibles figuran entre las causas que recoge la guía de Products Finishing.
Corrección de pinholes en acabados existentes
En una película curada con pinholes, la corrección depende de la profundidad y del servicio. En pintura líquida, la reparación establecida consiste en lijar y volver a aplicar después de identificar y eliminar la causa; de lo contrario, el defecto reaparecerá. En recubrimiento en polvo, la corrección suele implicar ajustar el espesor de película, los parámetros de curado o el tratamiento del sustrato y, después, volver a recubrir según las recomendaciones del proveedor del polvo. Volver a recubrir sin cambiar las condiciones que produjeron el defecto suele reproducirlo, a veces con mayor densidad.
Soporte de aditivos a medida de ASTRA Chemical
Astra Chemical fabrica dispersantes, desespumantes con y sin silicona, modificadores reológicos y aditivos funcionales para recubrimientos, adhesivos, tintas, plásticos y materiales compuestos. La empresa apoya a los formuladores con consultoría técnica, solicitudes de muestras y orientación para formulaciones a medida, y afirma que su trabajo de cualificación está respaldado por laboratorio. Los equipos que se enfrentan a un problema persistente de pinholes o microespuma pueden consultar la gama completa de productos ASTRA para ajustar la química al sistema de resina y al método de aplicación, o contactar con el equipo técnico a través del sitio web de Astra Chemical para solicitar muestras con las que realizar un estudio en escalera.
La selección de productos para un sistema concreto se beneficia de un protocolo de ensayo definido: el sistema de resina y pigmento, el equipo de mezcla, el método de aplicación, la ventana de espesor de película y el ciclo de curado. Facilitar estos datos desde el principio acorta el ciclo de cualificación.
Perspectiva desde el laboratorio de formulación
En nuestra experiencia con investigaciones de defectos, el pinholing se aborda con frecuencia en la etapa equivocada. Las variables de proceso, como la calidad del aire, el flash-off y el espesor de película, merecen verificarse primero, y un ensayo sobre panel limpio es la forma más rápida de establecer si la causa raíz está en la formulación.
Cuando lo está, el paquete de aditivos rara vez es un problema de un solo componente. Desespumante, dispersante y modificador reológico interactúan: un dispersante que reduce la viscosidad de molienda cambia la forma en que se libera el aire, y un perfil reológico determina cuánto tiempo puede continuar esa liberación. Por eso recomendamos evaluar los tres en conjunto, con escaleras de dosificación y un intervalo controlado de espesor de película, en lugar de ajustar un aditivo de forma aislada.
Nuestro enfoque consiste en combinar opciones de desespumante con y sin silicona con la selección de dispersante y de reología, respaldadas por cualificación de laboratorio y consistencia lote a lote. El objetivo es un rendimiento comparable al de las marcas premium con un coste total de uso menor, logrado mediante una dosificación optimizada y no mediante una carga mayor.
Astra R&D Team
Preguntas frecuentes
¿Qué causa los pinholes en la pintura?
Las causas más habituales son el disolvente atrapado bajo una superficie que forma piel demasiado rápido, la humedad en el aire de atomización de la pistola, un espesor de película excesivo, un tiempo de flash-off demasiado corto, disolventes incompatibles y gas que escapa de sustratos porosos. El aire ocluido estabilizado por tensoactivos en la película húmeda también puede aparecer como pinholes tras el secado. Products Finishing recoge estas causas para la aplicación por pulverización.
¿Qué causa los pinholes en los recubrimientos en polvo?
Los contaminantes en el aire comprimido, el espesor de película excesivo, temperaturas de horno o tiempos de curado inadecuados y los sustratos porosos son las causas habituales, según la guía de resolución de problemas de TCI Powder. Comprobar el punto de rocío del aire, medir el espesor de película y perfilar el horno son los primeros pasos.
¿Cómo pueden prevenirse los pinholes en el recubrimiento en polvo?
Usa aire comprimido con un punto de rocío bajo y sin aceite, verifica el ciclo de curado con un perfilador de horno, mantén el espesor de película dentro del intervalo de la ficha técnica y pretrata o desgasifica las piezas porosas. El Powder Coating Institute fija como objetivo para el aire comprimido un punto de rocío mínimo de 35°F y menos de 0.1 ppm de aceite o contaminantes.
¿En qué se diferencian los pinholes de los cráteres y los ojos de pez?
Los pinholes son oquedades pequeñas causadas principalmente por gas, disolvente o aire atrapado que escapan. Los cráteres y los ojos de pez se deben sobre todo a contaminación superficial que crea diferencias locales de tensión superficial, de modo que la película se retira del punto contaminado. El remedio de los pinholes tiene que ver con el secado y la desgasificación, mientras que el de los cráteres tiene que ver con la limpieza y la humectación.
¿Puede un desespumante eliminar los pinholes?
Un desespumante puede eliminar los pinholes que se originan en aire ocluido o estabilizado en la película húmeda. No puede corregir los pinholes causados por desgasificación del sustrato, aire contaminado o un espesor de película excesivo, que exigen cambios de proceso. Un ensayo sobre panel limpio muestra qué situación se aplica.
Fuentes
- Glosario de términos, Powder Coating Institute
- Preguntas frecuentes, Powder Coating Institute
- Guía de resolución de problemas, Sherwin-Williams
- Pinholes en la película de pintura, Products Finishing
- Guía para la aplicación y la resolución de problemas de recubrimientos en polvo electrostáticos, TCI Powder
- Norma para la evaluación visual de pinholes en un recubrimiento sobre hormigón o mampostería, AMPP
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.