Piel de naranja en la pintura: causas, prevención y reparación
La piel de naranja es una superficie texturizada y ondulada que aparece cuando un recubrimiento no fluye ni nivela antes de endurecer. Las causas habituales son variables de aplicación (atomización, espesor de película, velocidad del diluyente, temperatura y ajuste de la pistola) y variables de formulación (viscosidad, equilibrio de disolventes y comportamiento de la tensión superficial). Los casos leves en barniz transparente curado se corrigen con pulido a máquina; los casos graves exigen lijar hasta alisar y volver a aplicar en condiciones corregidas. Prevenir es casi siempre más barato que reparar, y empieza por diagnosticar qué variable está fuera de rango.
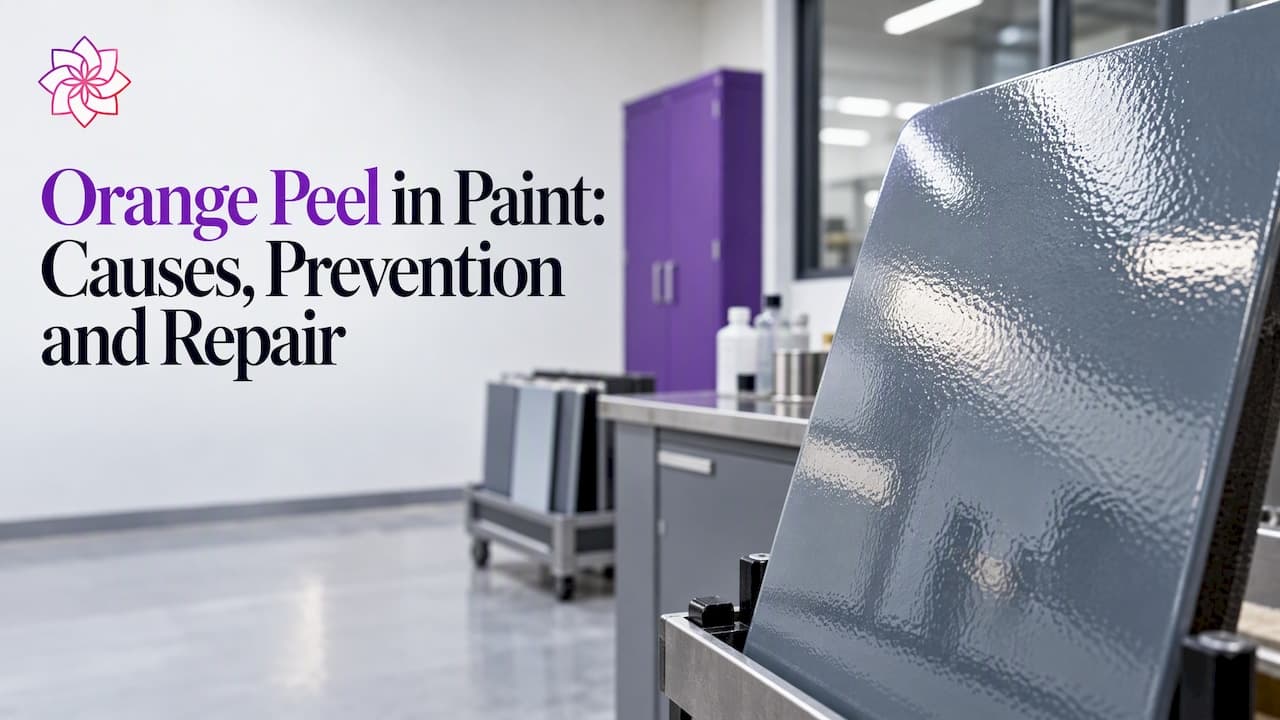
La piel de naranja es una superficie texturizada y ondulada que aparece cuando un recubrimiento no fluye ni nivela antes de endurecer. Las causas habituales son variables de aplicación (atomización, espesor de película, velocidad del diluyente, temperatura y ajuste de la pistola) y variables de formulación (viscosidad, equilibrio de disolventes y comportamiento de la tensión superficial). Los casos leves en barniz transparente curado se corrigen con pulido a máquina; los casos graves exigen lijar hasta alisar y volver a aplicar en condiciones corregidas. Prevenir es casi siempre más barato que reparar, y empieza por diagnosticar qué variable está fuera de rango.
Resumen rápido
- La piel de naranja es una película irregular y con relieve que recuerda a la piel de un cítrico. Se forma cuando la pintura llega a la superficie pero carece del tiempo o del flujo de material para nivelar antes de secar.
- Las causas principales son una dilución insuficiente o una presión de aire baja, un diluyente que se evapora demasiado rápido, un espesor de película elevado o irregular, un ajuste incorrecto de la pistola, condiciones de frío o de calor excesivo y una técnica deficiente.
- La prevención sigue la ficha técnica: relación de mezcla correcta, diluyente adecuado a la temperatura, presión de aire recomendada, capas húmedas completas y los tiempos de evaporación especificados.
- La piel de naranja ya curada se pule cuando es leve y se lija y se vuelve a aplicar cuando es extrema. La causa raíz debe corregirse primero, o el defecto reaparece.
- La formulación también importa: la viscosidad, el equilibrio de disolventes, el desespumado y el control reológico influyen en la capacidad de nivelación de un recubrimiento, y ahí es donde la selección de aditivos resulta relevante para los fabricantes.
La piel de naranja es una formación superficial irregular, con relieve o texturizada, que recuerda a la piel de una naranja, como la describe la guía de repintado de PPG. La película es continua y en general sana, pero su superficie ya no es plana. En lugar de reflejar una imagen nítida, dispersa la luz, de modo que el brillo parece reducido y los reflejos se ven distorsionados.
El apéndice sobre defectos de recubrimiento de Caltrans caracteriza la piel de naranja como estructuras onduladas de entre 0.1 y 30 mm de tamaño que resultan de un flujo y una nivelación deficientes. Ese intervalo es amplio, y explica por qué el defecto no es un fenómeno único. Una textura fina y de longitud de onda corta se percibe como una superficie granulada o apagada de cerca, mientras que las ondas más largas se perciben como un reflejo ondulado desde lejos.
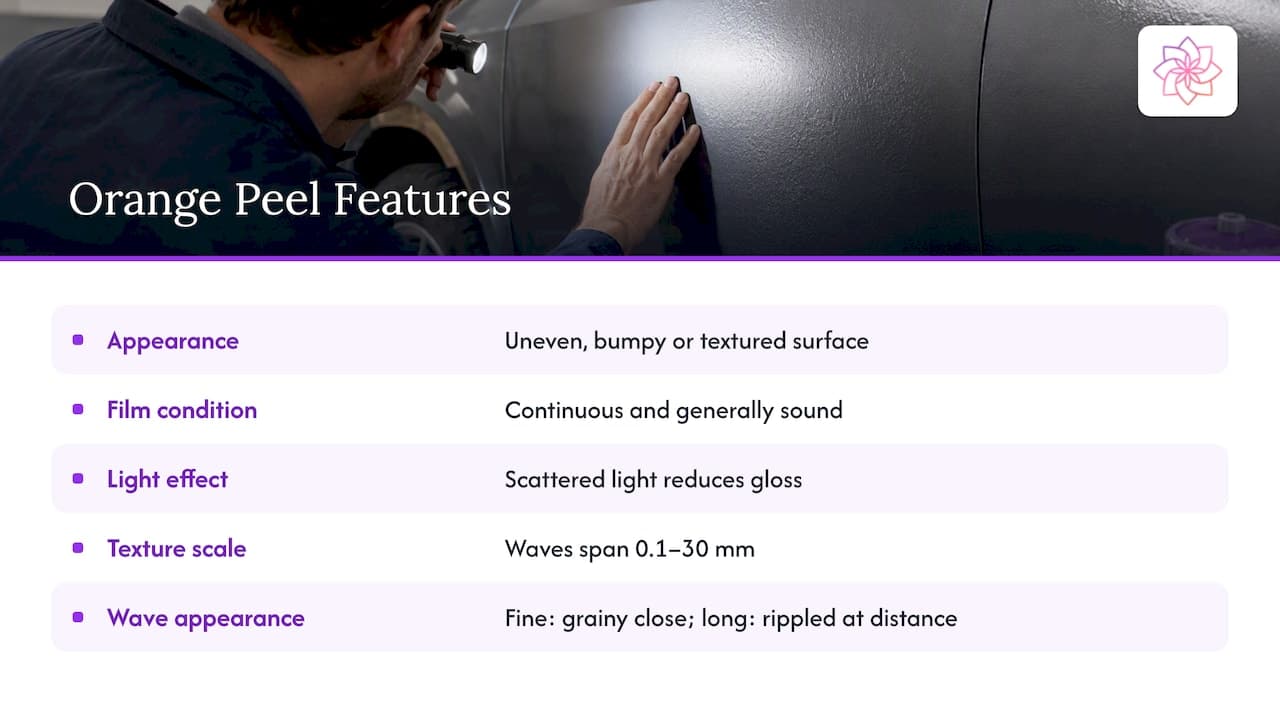
La piel de naranja se juzga a ojo, y la distancia cambia el veredicto
La valoración visual es habitual y subjetiva. Caltrans señala que la piel de naranja se evalúa a menudo con términos descriptivos como grado de piel o textura. GARDCO añade que la visibilidad depende mucho de la distancia del observador: las distancias mayores enmascaran el detalle estructural más fino. Para un fabricante o un aplicador esto tiene una consecuencia práctica. Una norma de aceptación redactada como «liso» es ambigua, y una distancia de observación, unas condiciones de iluminación y un panel de referencia definidos eliminan la mayoría de las discrepancias entre proveedor, aplicador y cliente final.
La piel de naranja no siempre es un defecto
Algunos productos llevan la textura deliberadamente. La textura aplicada por pulverización en paredes y techos interiores es un ejemplo conocido, y en ese caso el efecto es deseado. El resto de esta guía se ocupa de la situación más frecuente: un recubrimiento que debe ser liso, brillante y nítido en imagen, como el repintado de automoción, los acabados industriales, los acabados metálicos y los barnices transparentes.
Por qué se forma la piel de naranja
La física del secado
A medida que una película pulverizada seca, los componentes volátiles abandonan primero la superficie. La composición varía, por tanto, con la profundidad, y con ella la tensión superficial y la densidad. El Centro de Tecnologías Avanzadas de Recubrimiento de la Universidad de Toronto explica que estas variaciones pueden impulsar flujos de convección que dejan una superficie irregular conocida como piel de naranja. A escala microscópica, los gradientes de tensión superficial creados por las diferencias de concentración de disolvente producen celdas de convección de Marangoni.
Un estudio revisado por pares sobre flujos impulsados por la tensión superficial en la formación de la piel de naranja encontró que las películas de pintura finas pueden volverse lisas, mientras que las películas más gruesas conservan estructuras onduladas al secar. Los gradientes de concentración persisten en las películas gruesas y siguen impulsando flujos celulares hasta que la película endurece. De ello se derivan dos puntos prácticos:
- La nivelación es una carrera. La película debe extenderse antes de que la viscosidad suba hasta el punto en que el flujo se detiene.
- El espesor de película juega en ambos sentidos. Un material insuficiente deja volumen insuficiente para nivelar (un barniz transparente fino es una causa frecuente de acabados granulados y de bajo brillo), mientras que un espesor excesivo mantiene los gradientes que crean la textura y añade riesgo de chorreaduras.
Causas de aplicación
La guía de resolución de problemas de Sherwin-Williams Automotive Finishes define la piel de naranja como una película irregular y texturizada. Identifica estas causas:
- dilución insuficiente o presión de aire baja;
- un diluyente que se evapora demasiado rápido;
- espesor de película excesivo o capas húmedas gruesas;
- ajuste incorrecto de la pistola;
- técnica deficiente.
La guía de PPG coincide y añade que los problemas de ajuste de la pistola incluyen una presión de aire demasiado baja, abanicos demasiado anchos o una distancia excesiva al panel. La elección del diluyente, el espesor de la pintura, la temperatura de la cabina y una mezcla correcta afectan al flujo y a la nivelación.
Causas ambientales
El manual de defectos de pintura de Axalta indica que las temperaturas extremas del taller pueden hacer que las gotas pierdan disolvente y sequen antes de fluir y nivelar. Señala también que, cuando las primeras capas de esmalte quedan demasiado secas, el disolvente de las gotas posteriores puede absorberse en la primera capa antes de lograr una nivelación adecuada. Un sustrato que no se ha lijado a fondo también puede producir el defecto.
La guía de defectos de recubrimientos de automoción de BASF enumera como causas un espesor de película bajo, una viscosidad alta, una dilución incorrecta con disolvente, una temperatura de cabina alta, una distancia excesiva de la pistola y una atomización inadecuada.
Interacción entre procesos
Rara vez actúan las causas por separado. Un estudio orientado al proceso publicado en PCI Magazine encontró que el espesor de película, la atomización y la temperatura del recubrimiento en el momento de la aplicación tienen un impacto interactivo significativo en la calidad del acabado. Su ensayo utilizó una evaporación entre capas de 1 minuto y una evaporación posterior a la pulverización de 10 minutos antes del curado. La consecuencia para la resolución de problemas es que cambiar una variable cada vez, registrando las demás, es la única forma fiable de aislar el factor determinante.
Tabla de referencia de causas y soluciones
| Condición observada | Factor probable | Orientación correctiva |
|---|---|---|
| Textura fina y granulada, brillo bajo | Película fina, atomización insuficiente, presión de aire baja | Cumplir los objetivos de espesor de película; subir la presión de aire dentro del intervalo de la ficha técnica; comprobar la boquilla y los ajustes de fluido |
| Textura gruesa y ondulada | Capas gruesas, viscosidad alta, material frío | Comprobar la temperatura del recubrimiento y la viscosidad de pulverización frente a la especificación del proveedor antes de cambiar de diluyente |
| Textura con aspecto apagado y pulverizado en seco | Diluyente rápido, cabina caliente, distancia excesiva de la pistola | Elegir un diluyente más lento ajustado a las condiciones; corregir la distancia y el abanico |
| Textura que aparece sobre una zona reparada o repintada | Primera capa seca, tiempo de evaporación corto o largo, sustrato mal preparado | Respetar los tiempos de evaporación; lijar y preparar a fondo antes de volver a aplicar |
| Textura en todo un lote de paneles, siempre igual | Problema de formulación o de dilución | Verificar la relación de mezcla, la viscosidad a la temperatura de aplicación y el paquete de aditivos |
Prevención de la piel de naranja en la preparación y la aplicación
Sigue la ficha técnica antes de ajustar nada
PPG enumera como prevención seguir las relaciones de mezcla de la ficha técnica y usar el diluyente correcto para las condiciones. Sherwin-Williams lo detalla: usar la relación de dilución adecuada y la presión de aire recomendada; seleccionar el diluyente según la temperatura, la humedad, el movimiento del aire y el tamaño de la reparación; evitar capas gruesas y espesores de película excesivos; usar la pistola, la boquilla de fluido y el capuchón de aire recomendados, ajustados para la mejor atomización y un abanico equilibrado; mantener la pistola perpendicular y paralela a la superficie; y ajustar la velocidad de pasada, el solape y la distancia para alcanzar el aspecto deseado.
Comprueba primero la temperatura y la viscosidad
Products Finishing aconseja medir la temperatura del recubrimiento y la viscosidad de pulverización frente a la especificación del proveedor antes de cambiar de diluyente. Un material frío puede seguir demasiado viscoso para fluir, y las indicaciones del fabricante sobre la dilución con disolvente solo deben aplicarse cuando la temperatura es correcta. Añadir diluyente para compensar un bidón frío es un error frecuente: la película se comporta entonces de forma distinta una vez que el material se atempera en la cabina.
Ajusta el tamaño de boquilla y las presiones al recubrimiento
El mismo artículo de Products Finishing explica que el tamaño de boquilla, la presión de aire y la presión de fluido deben corresponder a la viscosidad del recubrimiento:
- Una boquilla demasiado pequeña puede pulverizar en seco.
- Una boquilla demasiado grande puede inundar la superficie.
- Una presión de fluido demasiado baja puede dejar sin alimentación a la atomización.
- Una presión demasiado alta puede aplicar un exceso de recubrimiento.
Lista de comprobación práctica antes de pulverizar
- Confirma que la temperatura del recubrimiento y la del sustrato están dentro del intervalo de la ficha técnica.
- Mide la viscosidad de pulverización (por ejemplo, con una copa de flujo) y regístrala junto con la temperatura.
- Confirma que la velocidad del diluyente es adecuada para la temperatura de la cabina, la humedad y el movimiento del aire.
- Verifica la presión de aire en la pistola, no solo en el regulador.
- Ajusta el abanico y la distancia de la pistola, y pulveriza un panel de prueba.
- Comprueba el espesor de película frente al objetivo con un medidor.
- Aplica capas húmedas completas y respeta los tiempos de evaporación especificados entre ellas.
Sobre el miedo a las chorreaduras, que empuja a muchos aplicadores a pulverizar demasiado ligero y demasiado rápido: una capa fina y seca no puede nivelar, así que la corrección es una película húmeda controlada con el espesor recomendado, no pasadas más ligeras.
Corrección de la piel de naranja en un acabado curado
Decide según la gravedad
Para un recubrimiento curado, PPG recomienda el pulido a máquina o el abrillantado con pasta para eliminar la piel de naranja. Axalta aconseja que, en casos extremos, se lije la superficie hasta alisarla y se vuelva a aplicar con un diluyente o adelgazador de evaporación más lenta y a la presión de aire correcta. Una vía de decisión viable:
| Gravedad | Enfoque típico | Notas |
|---|---|---|
| Textura leve, espesor de película adecuado | Lijado húmedo con abrasivos finos y después pulido a máquina | Usar abundante lubricante, trabajar con granulometrías progresivamente más finas y terminar con pasta y pulimento |
| Textura moderada a intensa | Lijar hasta nivelar y aplicar después barniz o acabado nuevo | Confirmar el espesor de película restante antes de eliminar material |
| Textura extrema o contaminación | Lijar hasta obtener una superficie lisa y volver a aplicar | Usar un diluyente más lento y la presión de aire correcta |
El lijado húmedo elimina las crestas de la textura, y el acabado se restituye después mediante abrillantado y pulido. Como la abrasión elimina película, el espesor debe medirse primero: lijar hasta atravesar un barniz transparente fino convierte un defecto estético en un repintado completo.
Corrige la causa antes de repetir el trabajo
KTA recomienda determinar la causa raíz antes de reparar cualquier fallo de recubrimiento, porque repetir las mismas condiciones puede reiniciar el ciclo de fallo. Según su alcance, la reparación va de la reparación puntual a la eliminación y sustitución completas. Para una línea de producción, eso significa que un defecto detectado en piezas curadas activa una revisión de la dilución, la viscosidad, la temperatura y los ajustes de pistola antes del repintado, y no después.
¿Cambia la respuesta fuera de la pintura de automoción?
El mecanismo es el mismo en cualquier recubrimiento líquido pulverizado o aplicado con rodillo: el flujo y la nivelación compiten con una viscosidad creciente y con los gradientes de tensión superficial. Los acabados industriales, los acabados de madera y metal y algunas películas de adhesivos y tintas muestran estructuras onduladas comparables. Las palancas difieren en grado. El repintado de automoción depende en gran medida de la técnica de pistola y de la elección del diluyente, mientras que un fabricante industrial que controla una línea de gran volumen también controla la formulación: el sistema de resina y disolvente, el perfil reológico, la calidad de la dispersión del pigmento y el control de la espuma. Los objetivos de espesor, los tiempos de evaporación y los ciclos de curado son específicos de cada sistema y deben tomarse de la ficha técnica del producto.
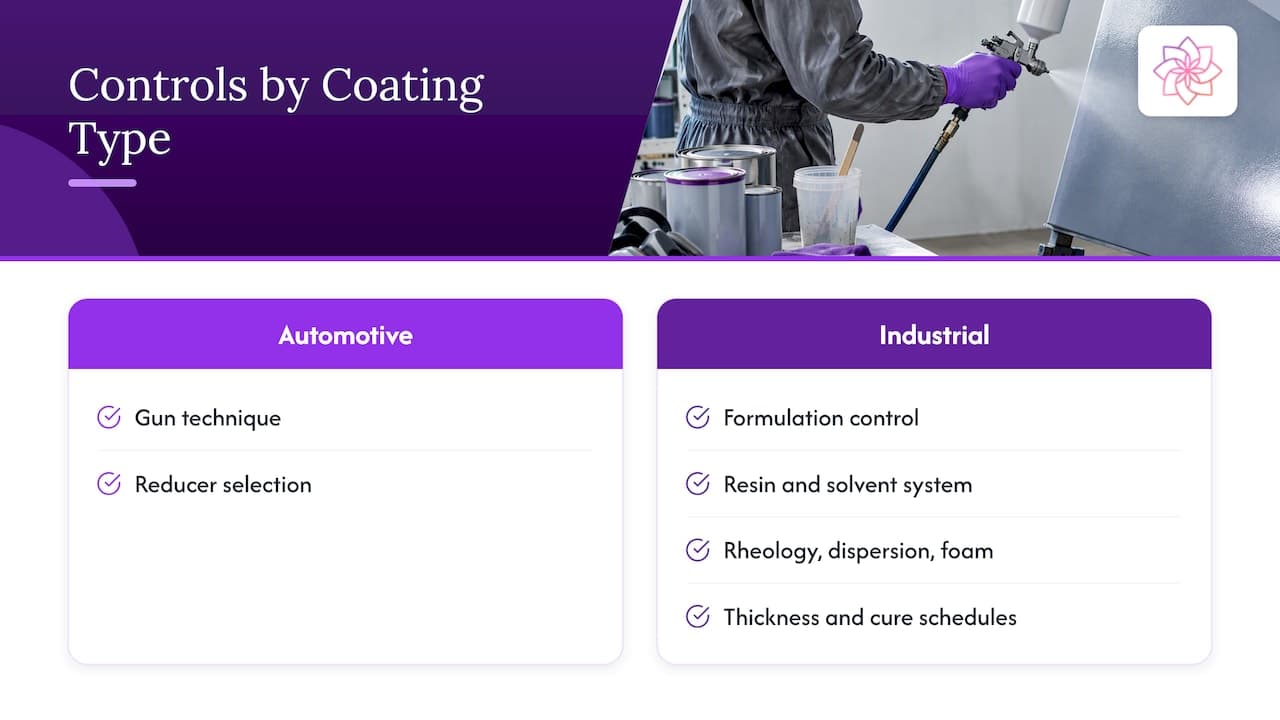
Palancas de formulación que influyen en la nivelación
La disciplina de aplicación solo puede compensar una formulación hasta cierto punto. Los fabricantes de recubrimientos que ven reaparecer la piel de naranja en distintos aplicadores investigan generalmente lo siguiente.
Viscosidad y perfil reológico
Un recubrimiento necesita una viscosidad lo bastante baja en el momento de la aplicación para atomizar y nivelar, y suficiente estructura después de aplicarlo para resistir el escurrimiento. Los modificadores reológicos fijan ese equilibrio. Un perfil que se recupera demasiado rápido puede congelar la textura en su sitio, mientras que uno que se recupera demasiado despacio invita a chorreaduras y escurrimientos, justo el problema que empuja a los aplicadores a pulverizar ligero.
Equilibrio de disolventes
Como los gradientes de tensión superficial se originan en la pérdida de disolvente, el perfil de evaporación de la mezcla determina en gran medida cuánto tiempo permanece abierta la película. Una mezcla demasiado rápida produce pulverización en seco y un aumento temprano de la viscosidad; las recomendaciones de diluyente de la ficha técnica existen por esta razón.
Calidad de la dispersión del pigmento
El pigmento mal dispersado o floculado eleva la viscosidad, altera la superficie de la película y puede reducir el brillo y la distinción de imagen, efectos que se confunden fácilmente con la piel de naranja. Los aditivos humectantes y dispersantes estabilizan el pigmento, reducen la viscosidad de la pasta de molienda y mejoran el desarrollo del color y el brillo.
Espuma y atrapamiento de aire
La microespuma, las burbujas y los cráteres alteran la superficie. Los desespumantes, con y sin silicona, liberan el aire atrapado sin introducir defectos superficiales cuando se seleccionan y dosifican correctamente. Sobredosificar o emplear un desespumante incompatible es en sí mismo una causa de cráteres y de textura, por lo que la dosificación debe establecerse en ensayos de laboratorio y no darse por supuesta.
Nuestra perspectiva
Vemos la piel de naranja notificada como problema de aplicación mucho más a menudo de lo que luego resulta serlo. Los aplicadores ajustan la pistola, el diluyente y la presión de aire, y en muchos casos esa es la respuesta correcta. Cuando la misma textura aparece en distintos turnos y con distintos aplicadores, la formulación forma parte del sistema y debe examinarse con el mismo rigor que el equipo de pulverización.
Nuestro enfoque consiste en tratar la nivelación como un equilibrio entre varios aditivos y no como la propiedad de uno solo. La selección del dispersante fija la viscosidad de la pasta de molienda y la estabilidad del pigmento, el tipo y la dosis de desespumante determinan si se cambian defectos superficiales por liberación de aire, y el control reológico determina si la película puede nivelar y seguir resistiendo el escurrimiento. Cambiar un componente sin comprobar los demás puede desplazar el defecto en lugar de eliminarlo. La cualificación respaldada por laboratorio, con dosificación optimizada, consistencia lote a lote y documentación para producción y para las necesidades normativas, es el criterio con el que esperamos que se demuestre un cambio de formulación antes de llegar a la línea.
— Astra R&D Team
Soporte de aditivos para fabricantes de recubrimientos
Para los formuladores y fabricantes de recubrimientos que rastrean defectos superficiales hasta la formulación, ASTRA CHEMICAL suministra dispersantes, desespumantes con y sin silicona, modificadores reológicos y aditivos funcionales para recubrimientos, adhesivos, tintas, plásticos y materiales compuestos, junto con soporte técnico y orientación para formulaciones a medida. La gama de productos ASTRA incluye los dispersantes ASTRA DISP®, los modificadores reológicos ASTRA REO® y los desespumantes ASTRA DF® y ASTRA DF NS®. La página de ASTRA DISP® para dispersantes de pigmentos es un punto de partida práctico para las cuestiones de viscosidad de la pasta de molienda y de estabilización del pigmento.
Para tratar un defecto concreto, cualificar un aditivo o solicitar muestras, contacta con el equipo a través del sitio web de ASTRA CHEMICAL. En el blog de aditivos para recubrimientos se recopilan artículos técnicos adicionales.
Preguntas frecuentes
¿Por qué mi coche nuevo tiene piel de naranja?
La mayoría de los acabados de fábrica y de repintado presentan cierto grado de textura, porque la planitud perfecta es difícil de lograr en la pulverización en producción. La visibilidad depende también de la distancia a la que se sitúe el observador, ya que las distancias mayores enmascaran la estructura más fina. Una textura pronunciada con brillo reducido puede ser evaluada por un taller de carrocería o un técnico de pintura, que puede medir el espesor de película antes de recomendar el pulido.
¿Qué es el efecto piel de naranja en un recubrimiento?
Es una superficie ondulada y texturizada que se forma cuando un recubrimiento no nivela antes de endurecer. Caltrans describe las estructuras como de 0.1 a 30 mm de tamaño y las atribuye a un flujo y una nivelación deficientes. El resultado es un brillo más bajo y un reflejo distorsionado.
¿Cómo se produce la piel de naranja en la pintura?
Las vías habituales son una pintura insuficientemente diluida, una presión de aire baja, un diluyente rápido, una cabina caliente o fría, una boquilla o un abanico incorrectos, una distancia excesiva de la pistola y un espesor de película grueso o fino. Sherwin-Williams y PPG incluyen estas causas entre las suyas. Varias suelen combinarse, por lo que los ajustes de la ficha técnica son la primera comprobación.
¿Puede corregirse la piel de naranja una vez curada la pintura?
A menudo, sí. La textura leve se elimina con pulido a máquina o abrillantado, y el lijado húmedo lo precede cuando la textura es más pronunciada. En casos extremos se lija la superficie hasta alisarla y se vuelve a aplicar con un diluyente más lento y la presión de aire correcta, después de haber corregido la causa.
¿Puede una formulación de recubrimiento reducir la piel de naranja?
La formulación influye en la viscosidad, en la evaporación del disolvente, en la dispersión del pigmento y en el control de la espuma, y todo ello afecta a la nivelación. Que un aditivo concreto ayude depende del sistema de resina y del defecto, por lo que los ensayos de laboratorio con varias dosis son la forma fiable de averiguarlo.
Fuentes
- Piel de naranja, PPG Refinish
- Apéndice A. Defectos de recubrimiento, Caltrans
- Guía de resolución de problemas, Sherwin-Williams Automotive Finishes
- Resolución de problemas de aspecto superficial, GARDCO
- Pulverización de pintura, Centre for Advanced Coating Technologies, Universidad de Toronto
- Formación de piel de naranja por flujos impulsados por la tensión superficial, Springer
- Manual de defectos de pintura, Axalta
- Piel de naranja, defectos de recubrimientos de automoción de BASF
- Anatomía de la piel de naranja: un enfoque orientado al proceso, parte 1, PCI Magazine
- Resolución de problemas de piel de naranja no deseada, Products Finishing
- Un enfoque lógico para la investigación de fallos de recubrimiento, KTA
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.