Interacciones entre tensoactivos y desespumantes en la formulación de recubrimientos
En una formulación acuosa, los tensoactivos y los desespumantes actúan unos contra otros por diseño. Los agentes humectantes, dispersantes y emulsionantes estabilizan la interfaz aire-líquido, mientras que el desespumante debe penetrar en esa interfaz y desestabilizarla, y debe hacerlo sin dejar cráteres, velo ni pérdida de brillo. El resultado depende del comportamiento de penetración y extensión, de la incompatibilidad controlada del desespumante con el medio, del punto de adición y del cizallamiento aplicado. Este artículo expone los mecanismos, las consecuencias prácticas para recubrimientos, adhesivos y tintas, y un enfoque de cualificación que reduce el ensayo y error.
En una formulación acuosa, los tensoactivos y los desespumantes actúan unos contra otros por diseño. Los agentes humectantes, dispersantes y emulsionantes estabilizan la interfaz aire-líquido, mientras que el desespumante debe penetrar en esa interfaz y desestabilizarla, y debe hacerlo sin dejar cráteres, velo ni pérdida de brillo. El resultado depende del comportamiento de penetración y extensión, de la incompatibilidad controlada del desespumante con el medio, del punto de adición y del cizallamiento aplicado. Este artículo expone los mecanismos, las consecuencias prácticas para recubrimientos, adhesivos y tintas, y un enfoque de cualificación que reduce el ensayo y error.
Resumen rápido
- Los tensoactivos estabilizan las láminas de espuma; los desespumantes deben penetrar en esas mismas películas y extenderse sobre ellas, por lo que cada tensoactivo añadido a una formulación modifica la demanda de desespumante.
- Un desespumante necesita una incompatibilidad selectiva: si es demasiado soluble, resulta inactivo; si es demasiado insoluble, provoca cráteres, ojos de pez y retracción.
- La macroespuma y la microespuma requieren estrategias distintas, y la microespuma exige normalmente vehículos de menor viscosidad y buenos coeficientes de penetración y extensión.
- El punto de adición y el cizallamiento importan tanto como la química: los desespumantes con sílice hidrófoba y con cera suelen añadirse en la pasta de molienda.
- No existe un desespumante universal; la cualificación debe realizarse en la formulación real, con escaleras de dosificación y evaluación de defectos.
Las burbujas de espuma solo son estables cuando hay sustancias estabilizadoras de espuma presentes en la fase líquida, y en general cualquier sustancia interfacialmente activa puede estabilizar la espuma, como explica la revisión Desespumantes en la industria de recubrimientos. En líquidos puros, las burbujas ascienden y revientan en la superficie sin formar espuma persistente, y por eso la literatura sobre métodos de ensayo de desespumado parte de los factores que impulsan la formación y la desestabilización de la espuma.
Un recubrimiento acuoso moderno es un sistema rico en tensoactivos. El trabajo sobre selección de desespumantes publicado en el Journal of Coatings Technology señala que los problemas de espuma en sistemas acuosos surgen tanto en la producción como en la aplicación, y que los agentes emulsionantes, agentes humectantes y dispersantes se incorporan a menudo a los recubrimientos para lograr efectos concretos. Cada uno de estos aditivos se adsorbe en la interfaz aire-líquido, reduce la tensión superficial e introduce elasticidad en la lámina. Esa elasticidad es la propiedad que permite a una película fina resistir la rotura, y es la propiedad que el desespumante debe vencer.
La consecuencia práctica es que el tensoactivo y el desespumante no pueden seleccionarse de forma independiente. Un cambio de formulación que parece ajeno a la espuma, como cambiar el dispersante del pigmento o subir el nivel de agente humectante para mejorar la humectación del sustrato, puede desplazar al mismo tiempo el equilibrio de la espuma y la demanda de desespumante.
De dónde proceden los tensoactivos
Los tensoactivos llegan al recubrimiento o al adhesivo por varias vías, y cada fuente debe tenerse en cuenta cuando aparece espuma:
- Emulsión polimérica: el látex arrastra el paquete de emulsionantes utilizado durante la polimerización en emulsión, como señala la cobertura de PCI Magazine sobre macroespuma y microespuma, que incluye los paquetes de tensoactivos del sistema polimérico entre los factores que contribuyen a la espuma.
- Dispersantes de pigmentos y agentes humectantes: se añaden en la etapa de molienda para estabilizar el pigmento y reducir la tensión superficial en sustratos difíciles.
- Aditivos funcionales: modificadores reológicos, agentes de deslizamiento y nivelación, y aditivos humectantes de sustrato que son a su vez tensoactivos.
- El propio desespumante: los desespumantes comerciales no están exentos de tensoactivos, como muestra el apartado siguiente.
Qué contiene un desespumante y por qué importa
Los desespumantes son sistemas complejos. Según la literatura sobre métodos de ensayo, se componen generalmente de líquidos vehículo como glicoles o aceites minerales y de silicona, emulsionantes y agentes humectantes, y componentes activos como sólidos hidrófobos, siliconas modificadas o ácidos grasos. El vehículo transporta las partículas hidrófobas hasta la lámina de espuma, donde desestabilizan la interfaz, mientras que el emulsionante controla la velocidad a la que el desespumante se dispersa en la fase acuosa.
Esta composición implica que la interacción no se produce solo entre un desespumante y los tensoactivos de la formulación. El emulsionante que contiene el desespumante compite con los tensoactivos ya presentes y se ve influido por ellos. Un desespumante fuertemente emulsionado se dispersa con rapidez y persiste más tiempo, pero puede ser menos activo en la interfaz. Uno débilmente emulsionado es más activo al principio, pero puede ser menos estable en almacenamiento y más propenso a producir defectos superficiales.
Mecanismo: penetración, extensión y barrera de entrada
Los criterios clásicos de un desespumante eficaz se resumen en la revisión de Chimia sobre desespumantes en la industria de recubrimientos: el desespumante es un líquido de baja tensión superficial, es insoluble en el medio que se va a desespumar y tiene un coeficiente de penetración positivo y un coeficiente de extensión positivo. La insolubilidad mantiene la fase activa disponible en forma de gotas. Un coeficiente de penetración positivo permite que una gota penetre en la superficie aire-líquido. Un coeficiente de extensión positivo le permite extenderse por la película y adelgazarla localmente hasta romperla.
Los tensoactivos complican cada uno de estos pasos. Las capas de tensoactivo adsorbidas elevan la resistencia que encuentra una gota cuando intenta tender un puente en la película. La revisión Mecanismos de destrucción de la espuma por antiespumantes de base aceite describe esto como la barrera de entrada: los desespumantes de acción rápida tienen una barrera baja y rompen las películas con rapidez, mientras que los lentos o ineficaces quedan atrapados en los bordes de Plateau hasta que el drenaje los comprime lo suficiente para penetrar en la superficie. El mismo trabajo anima a los formuladores a juzgar los aditivos por estos factores cinéticos y no solo por mediciones estáticas de propiedades.
De ello se derivan dos lecturas prácticas:
- Un desespumante que funciona bien en un sistema modelo ligeramente estabilizado con tensoactivos puede fallar en una formulación de producción con alto contenido de tensoactivos, porque la barrera de entrada es mayor.
- Los desespumantes con partículas hidrófobas, como la sílice hidrófoba, tienden a reducir la barrera de entrada respecto al aceite solo, y esa es una de las razones por las que los sistemas de aceite más partículas están tan extendidos.
Antagonismo y sinergia entre tensoactivos
Los sistemas de tensoactivos mixtos no se comportan de forma aditiva. Un estudio de 2022 sobre tensoactivos mixtos y estabilización de espuma no es la fuente de este punto; la observación relevante de la literatura sobre espumas que apareció en los resultados de búsqueda actuales es que los tensoactivos mixtos pueden mostrar efectos antagonistas o sinérgicos en la interfaz aire-líquido, estabilizando o destruyendo la espuma. Para el formulador la implicación es directa: sustituir un agente humectante por otro, o combinar un dispersante con un aditivo de nivelación, puede producir una respuesta de espuma que no puede predecirse a partir de los componentes individuales.
Incompatibilidad selectiva: el principio central de diseño
El núcleo del control industrial de la espuma es la incompatibilidad selectiva, un punto que se destaca en la revisión sobre desespumantes para recubrimientos. Un desespumante demasiado compatible se disuelve en la fase continua y pierde eficacia como agente de control de espuma. Uno demasiado incompatible produce defectos superficiales como cráteres, ojos de pez y retracción. Los profesionales gestionan esto ajustando el desespumante a la polaridad del sistema, con desespumantes hidrófilos para sistemas de baja polaridad e hidrófobos para sistemas muy polares o de alto cizallamiento, de modo que el desespumante migre a la interfaz aire-líquido sin degradar la película.
Los tensoactivos desplazan este equilibrio. Una mayor carga de tensoactivos solubiliza más desespumante en las micelas y en la fase acuosa, lo que en la práctica aumenta su compatibilidad y reduce su actividad. A la inversa, un sistema con pocos tensoactivos deja al desespumante más incompatible de lo previsto, lo que eleva el riesgo de defectos. El mismo desespumante puede, por tanto, ser demasiado débil en una formulación y demasiado agresivo en otra.
Patrones de fallo típicos
| Observación | Interacción probable | Dirección del ajuste |
|---|---|---|
| La espuma reaparece a las horas o a los días | Desespumante solubilizado o consumido por las micelas de tensoactivo, o adsorbido sobre el pigmento | Revisar el contenido de partículas hidrófobas y la dosificación, y considerar un tipo más incompatible |
| Cráteres, ojos de pez, retracción | Desespumante demasiado incompatible o concentrado localmente | Reducir la dosificación, elegir un tipo más compatible, mejorar la incorporación |
| Velo o pérdida de brillo | Partículas hidrófobas o gotas incompatibles que dispersan la luz | Bajar la dosis, reducir el tamaño de gota, cambiar la sustancia activa |
| Microespuma persistente en la película | Penetración y extensión insuficientes en burbujas pequeñas, viscosidad demasiado alta | Vehículo de menor viscosidad, química distinta para la microespuma |
| Repintabilidad o adhesión entre capas deficientes | Migración de silicona o de especies tensoactivas | Evaluar una química exenta de silicona |
La macroespuma y la microespuma responden de forma distinta
El artículo de PCI Magazine sobre macroespuma y microespuma en sistemas acuosos de bajo contenido de COV distingue entre ambas. La macroespuma se maneja normalmente con desespumantes tensoactivos que desestabilizan la lámina por contacto. La microespuma, con burbujas de aproximadamente 10 a 100 µm, permanece ocluida en la película líquida porque su radio pequeño limita la flotabilidad, tal como describe la ley de Stokes. Eliminarla exige aditivos con los coeficientes de penetración y extensión necesarios para atravesar esas burbujas finas, a menudo con vehículos de menor viscosidad que llegan a la lámina con más eficacia.
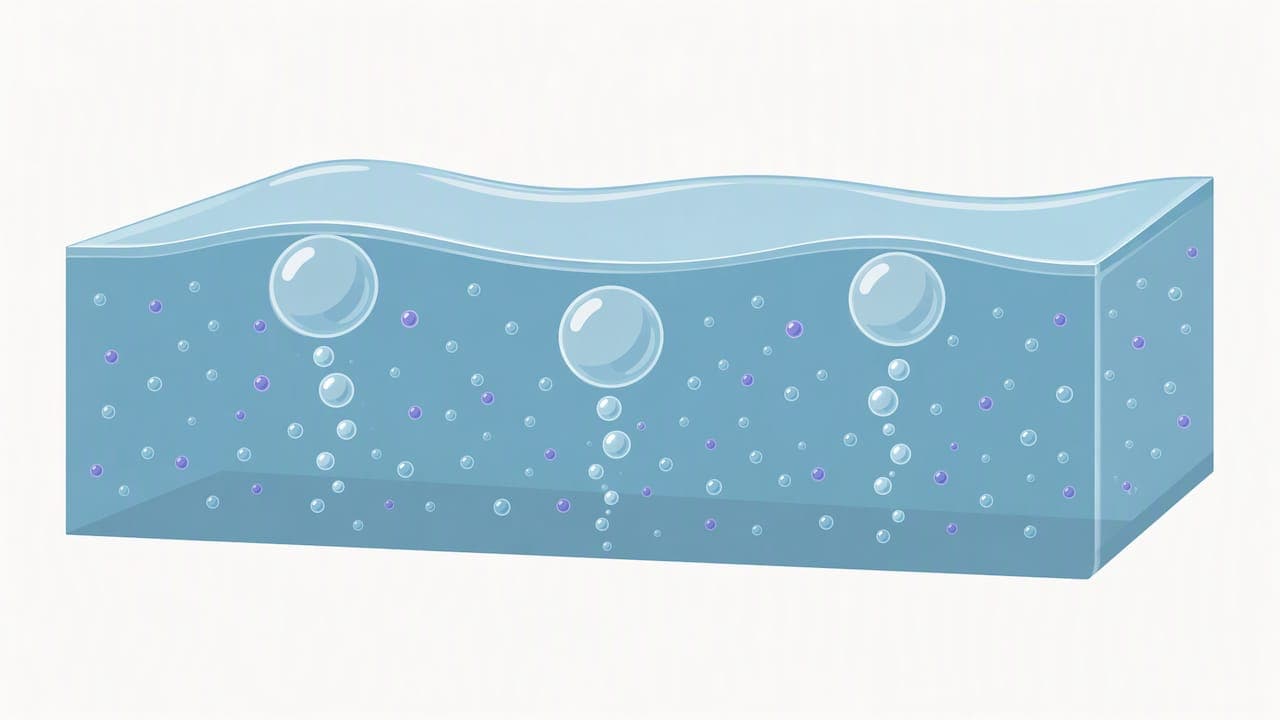
En los sistemas ricos en tensoactivos la distinción es especialmente pertinente. Los niveles altos de tensoactivos generan burbujas finas y estables durante la aplicación con rodillo o pistola, y esas burbujas pueden quedar atrapadas cuando la película fragua. Un desespumante elegido solo por su colapso de la macroespuma en un ensayo de laboratorio puede dejar pinholes y microburbujas en la película seca.
Punto de adición y cizallamiento
La interacción también es física. El estudio del Journal of Coatings Technology sobre la selección de desespumantes acuosos muestra que los desespumantes incompatibles, en particular los que contienen sílice hidrófoba o ceras, a menudo deben añadirse en la etapa de pasta de molienda para garantizar una distribución homogénea. Cuando se añaden en el let-down con cizallamiento insuficiente, el desespumante permanece concentrado localmente, lo que produce con frecuencia defectos superficiales incluso cuando la química es la correcta. La dosificación y el punto de adición se ajustan habitualmente en conjunto para equilibrar la eficiencia de desespumado frente al riesgo de reducción del brillo o de velo.
Una división práctica utilizada en muchas rutinas de producción acuosa:
- Etapa de molienda: se añade un desespumante para suprimir la espuma durante la dispersión, donde los agentes humectantes y los dispersantes generan la mayor parte de la espuma bajo alto cizallamiento. Aquí suele ser aceptable un tipo más incompatible, porque el cizallamiento lo distribuirá.
- Etapa de let-down: se emplea un desespumante más compatible o de adición posterior para controlar la espuma procedente de la emulsión y de la mezcla a bajo cizallamiento, y para atender la espuma en el llenado o en la aplicación.
Dividir la dosis entre etapas da con frecuencia mejores resultados que una única adición mayor.
Uso de los parámetros de solubilidad para reducir el tiempo de cribado
La selección por prueba y error es lenta. Una investigación publicada en 2020 por Yuki Kato y sus colegas aplicó los parámetros de solubilidad de Hansen para ajustar la afinidad de un agente antiespumante con los principales tensoactivos generadores de espuma, y comunicó correlaciones entre 0.860 y 0.953, presentando el método como una forma de reducir el ensayo y error que consume tanto tiempo. Los HSP no sustituyen a la cualificación de laboratorio, pero pueden reducir una lista de candidatos antes de empezar los ensayos de altura de espuma y de defectos.
Protocolo de cualificación para sistemas ricos en tensoactivos
La secuencia siguiente limita el número de variables que se cambian a la vez y mantiene visibles los efectos de los tensoactivos:
- Fija el paquete de tensoactivos. Cualifica el desespumante una vez decididas las opciones de dispersante, agente humectante y modificador reológico, o repite el cribado cada vez que cambie una de ellas.
- Criba con una escalera de dosificación. Ensaya al menos tres niveles, por ejemplo bajo, medio y alto dentro del intervalo recomendado por el proveedor, en lugar de una sola dosis.
- Ensaya en dos puntos de adición. Compara la pasta de molienda con el let-down, y también una adición dividida.
- Mide la dinámica de la espuma. Registra el colapso inicial de la espuma y su persistencia a lo largo del tiempo, con un método pertinente para el proceso (mezcla de alto cizallamiento, aplicación con rodillo, pulverización o circulación por bomba).
- Evalúa los defectos de película. Realiza extendidos sobre el sustrato real con el espesor de película de producción; examina la presencia de cráteres, ojos de pez, pinholes, velo y brillo a 20°, 60° u 85° según corresponda.
- Ejecuta el envejecimiento. Almacena el producto terminado, incluido el envejecimiento térmico, y vuelve a ensayar la espuma y los defectos, ya que el equilibrio desespumante-tensoactivo cambia a medida que el desespumante se solubiliza o se separa.
- Comprueba las propiedades posteriores. Adhesión entre capas, repintabilidad, resistencia al agua y, en adhesivos, resistencia de la unión.
El análisis de PCI Magazine sobre la evolución de los aditivos de control de espuma refuerza por qué esto es necesario: la creencia en un desespumante universal único es un error, porque el equilibrio entre control de espuma y estética superficial depende de factores como la concentración de volumen de pigmento, los disolventes coalescentes y la porosidad del sustrato, que impulsan defectos como el velo, los cráteres y el deshumedecimiento.
Químicas con silicona y sin silicona
La elección entre desespumantes con silicona y sin silicona se plantea a menudo tanto por la interacción con los tensoactivos como por el riesgo de defectos. Las sustancias activas de silicona son muy eficaces a dosis baja y tienen baja tensión superficial, lo que les confiere una gran capacidad de extensión, pero pueden crear cráteres y problemas de repintado cuando están mal dispersadas. Las químicas sin silicona, como los tipos basados en aceite mineral o en polímeros orgánicos, se eligen con frecuencia cuando aplican requisitos de repintabilidad, adhesión entre capas o ausencia de silicona. Ninguna clase es intrínsecamente superior; la mejor opción depende del sistema de tensoactivos, de la polaridad, del cizallamiento y del uso final. Astra Chemical suministra desespumantes con y sin silicona, de modo que la comparación puede hacerse dentro de la gama de un mismo proveedor y con un mismo conjunto de documentación.
Perspectiva: cómo abordamos el equilibrio tensoactivo-desespumante
Nuestra experiencia con formulaciones de clientes indica que la espuma rara vez se origina en un solo aditivo. Surge del inventario completo de tensoactivos, y la selección del desespumante es por tanto una cuestión de sistema y no de producto. Partimos de la formulación: el tipo de polímero, los niveles de dispersante y de agente humectante, el modificador reológico, el cizallamiento del proceso y las propiedades de película objetivo. Solo después proponemos desespumantes candidatos, y lo hacemos sabiendo que la dosificación óptima suele ser menor de lo que se supone en un principio cuando el punto de adición es el correcto.
También tratamos la optimización de la dosificación como parte del producto y no como algo accesorio. Un desespumante utilizado en el nivel eficaz mínimo reduce el riesgo de cráteres y de velo y baja el coste total de uso, que a nuestro juicio es la base correcta para comparar aditivos, y no el precio por kilogramo. La cualificación respaldada por laboratorio, la consistencia lote a lote y una documentación completa permiten al formulador pasar del ensayo a la producción con menos iteraciones.
— Astra R&D Team
Desespumantes y dispersantes de Astra Chemical
Los formuladores que están resolviendo cuestiones de tensoactivos y desespumantes pueden consultar la gama completa de productos de Astra Chemical, incluidas las líneas de desespumantes ASTRA DF y ASTRA DF NS y la línea de dispersantes ASTRA DISP. El soporte técnico y la orientación para formulaciones a medida están disponibles para recubrimientos, adhesivos, tintas, plásticos y materiales compuestos, y las solicitudes de muestras pueden gestionarse a través del sitio de Astra Chemical. Los precios no se publican y se cotizan bajo petición.
Preguntas frecuentes
¿Pueden utilizarse un tensoactivo y un desespumante en la misma formulación?
Sí, y la mayoría de los productos acuosos contienen ambos. El tensoactivo aporta humectación, dispersión o emulsificación, mientras que el desespumante se selecciona para controlar la espuma que generan esos componentes. Ambos deben cualificarse juntos, porque el nivel de tensoactivo modifica cuánto desespumante se solubiliza y con qué facilidad penetra en la película de espuma.
¿Cuáles son las desventajas de los agentes antiespumantes?
Los principales riesgos son los defectos superficiales, es decir, cráteres, ojos de pez, retracción, velo y pérdida de brillo, cuando el desespumante es demasiado incompatible o está mal dispersado. La sobredosificación también puede empeorar la persistencia de la espuma o afectar a la repintabilidad. Estos riesgos se gestionan con escaleras de dosificación, un punto de adición correcto y ensayos en la formulación real.
¿Cuál es el ingrediente principal de un desespumante?
No hay un único ingrediente. Según la literatura sobre métodos de ensayo, los desespumantes combinan un líquido vehículo como glicol, aceite mineral o aceite de silicona, emulsionantes y componentes activos como sílice hidrófoba, siliconas modificadas o ácidos grasos. El componente activo es el que rompe la película de espuma, y el vehículo y el emulsionante gobiernan cómo se administra.
¿Sirve el lavavajillas como desespumante?
No. El lavavajillas se basa en tensoactivos como el laurilsulfato de sodio, el laureth sulfato de sodio y un óxido de alquildimetilamina para limpiar la grasa, y la espuma que produce forma parte de su función. Los tensoactivos de este tipo estabilizan la espuma en lugar de suprimirla.
¿Por qué reaparece la espuma si el desespumante funciona al principio?
Las causas habituales son la solubilización o el consumo del desespumante por el sistema de tensoactivos, la adsorción sobre el pigmento o una barrera de entrada que crece a medida que el tensoactivo se acumula en nuevas interfaces. Revisar la dosificación, el punto de adición y la polaridad del desespumante suele resolverlo, y una adición dividida entre la pasta de molienda y el let-down es un remedio frecuente.
Fuentes
- Desespumantes en la industria de recubrimientos, CHIMIA (doi 10.2533/000942902777680478)
- Desespumantes en la industria de recubrimientos, texto completo de CHIMIA
- Métodos de ensayo de desespumado, American Coatings Association
- Selección de desespumantes en sistemas acuosos, Journal of Coatings Technology
- Mecanismos para combatir la macroespuma y la microespuma en sistemas acuosos de bajo contenido de COV, PCI Magazine
- La evolución de los aditivos de control de espuma, PCI Magazine
- Mecanismos de destrucción de la espuma por antiespumantes de base aceite, Langmuir
- Parámetros de solubilidad de Hansen para la selección de desespumantes, PMC
- Ingredientes del lavavajillas Dawn
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.