Formuladores y compras: 3 soluciones listas para planta para la liberación de aire en epoxi
La liberación de aire en resina epoxi es la propiedad de formulación y proceso que determina si el aire atrapado escapa durante el mezclado y el curado o se convierte en un vacío permanente. Tres palancas corrigen una mala liberación de aire: controlar la viscosidad y el perfil de curado para que las burbujas tengan tiempo de subir, incorporar un aditivo interno de liberación de aire compatible, y apretar los controles de proceso y mezclado para limitar el arrastre de aire desde el principio. Los proveedores de aditivos típicamente desarrollan y cualifican sistemas de aditivos precisamente para este problema, y los formuladores que evalúan una solución son bienvenidos a solicitar muestras para ensayo.
La liberación de aire en resina epoxi es la propiedad de formulación y proceso que determina si el aire atrapado escapa durante el mezclado y el curado o se convierte en un vacío permanente. Tres palancas corrigen una mala liberación de aire: controlar la viscosidad y el perfil de curado para que las burbujas tengan tiempo de subir, incorporar un aditivo interno de liberación de aire compatible, y apretar los controles de proceso y mezclado para limitar el arrastre de aire desde el principio. Los proveedores de aditivos típicamente desarrollan y cualifican sistemas de aditivos precisamente para este problema, y los formuladores que evalúan una solución son bienvenidos a solicitar muestras para ensayo.
TL;DR:
- La efectividad de la liberación de aire depende de controlar el tiempo de curado, la viscosidad del proceso y usar aditivos internos compatibles, no solo aplicar agentes de liberación externos.
- El tiempo de pre-curado y el perfil de viscosidad son críticos, ya que determinan si las burbujas atrapadas escapan o se congelan durante la gelificación.
- Las pruebas de compatibilidad para sistemas específicos de epoxi y endurecedor son esenciales, ya que ningún aditivo universal funciona en todas las formulaciones.
- La cualificación adecuada implica colar paneles de prueba bajo condiciones similares a producción y evaluar tamaño de burbuja, distribución y porosidad en secciones transversales.
- Ajustar el orden de mezclado, la dosificación y los parámetros de proceso, incluyendo temperatura de molde y tasas de cizalla, es necesario para mantener una liberación de aire consistente en la fabricación.
La liberación de aire es una carrera contra la gelificación. A medida que un sistema epoxi avanza hacia el gel, la viscosidad sube y la ventana para la subida de burbujas se estrecha, por lo que la cinética de curado y la viscosidad inicial de mezclado en conjunto fijan cuánto aire atrapado tiene tiempo de escapar antes de que la red lo bloquee en su lugar. La investigación sobre sistemas de espuma epoxi-carbamato encontró que el tiempo de pre-curado y el perfil de viscosidad cambiaron el tamaño y la homogeneidad de celda, confirmando que la ventana de procesamiento, no solo la química, dicta si el gas escapa limpiamente o se congela en la matriz (MDPI).
La energía superficial en la interfaz resina-aire gobierna qué tan fácilmente una burbuja se desprende una vez que alcanza la superficie. Una película con alta tensión superficial puede atrapar una burbuja en el límite incluso después de que ha subido, por lo que el comportamiento de humectación importa tanto como la viscosidad en masa.
Los modificadores reológicos complican aún más este cuadro. Los agentes tixotrópicos que construyen estructura en reposo pueden suspender una burbuja en su lugar, impidiendo que suba en absoluto, mientras que los mismos modificadores pueden mejorar el nivelado una vez removida la cizalla. El efecto neto depende de qué tan rápido se reconstruye la estructura tras el mezclado.
Las condiciones de procesamiento agravan o compensan todo lo anterior:
- La alta cizalla durante el mezclado introduce más aire del que elimina, por lo que la velocidad del mezclador y la geometría de la cuchilla afectan directamente la carga de burbujas inicial.
- La temperatura elevada reduce la viscosidad y acelera la subida de burbujas, pero también acelera la gelificación, por lo que el tiempo debe equilibrarse.
- La presión del molde o herramental puede forzar aire hacia la resina o ayudar a su escape, dependiendo de dónde en el ciclo de curado se aplique.
Enfoques de liberación de aire interna frente a externa
Los aditivos internos de liberación de aire, incluidos los desespumantes de silicona y sin silicona, funcionan desestabilizando la película alrededor de una microburbuja para que coalesca con burbujas vecinas y suba más rápido, o reduciendo la tensión superficial local para que el aire atrapado pueda desprenderse en la superficie. Los agentes de liberación externos y semi-permanentes, por el contrario, se aplican a la superficie del molde en lugar de a la resina, formando una película inerte que gobierna la fuerza de desmoldeo en lugar del escape de aire interno.
- Aditivos internos se mezclan directamente en la resina, lo que elimina por completo el paso de recubrimiento del molde y los hace adecuados para fabricación automatizada de alto volumen donde la consistencia entre piezas importa más que el ajuste fino de cada superficie de molde.
- Agentes de liberación externos y semi-permanentes se pulverizan o aplican con paño sobre el herramental y forman una película de liberación reticulada; una reseña de la química de liberación interna y externa encontró que estas películas pueden reducir la necesidad de aplicación repetida, pero el método de pulverización, el calor y el tiempo de evaporación afectan todos qué tan bien funcionan, y las versiones a base de agua a menudo necesitan moldes calentados para funcionar según lo previsto (SciIndeks).
- Las compensaciones entre ambos se manifiestan en la fuerza de ruptura y el acabado superficial: la misma reseña reportó que los agentes internos mezclados en bajos porcentajes de volumen produjeron cambios medibles en la fuerza de desmoldeo, con solo algunas químicas internas igualando el rendimiento de los agentes externos a cargas más altas.
Como los agentes internos y externos se comportan de forma diferente en los sistemas de resina y endurecedor, la misma fuente concluye que no existe un agente de liberación universal, lo que hace que la prueba de compatibilidad con la formulación específica sea un requisito y no una formalidad. Las piezas moldeadas con ciclos de desmoldeo controlados generalmente favorecen la liberación externa o semi-permanente, mientras que los procesos continuos o automatizados favorecen la ruta interna una vez confirmada la compatibilidad.
Selección y cualificación de un aditivo de liberación de aire para su formulación
La selección comienza con la compatibilidad química: un aditivo debe sobrevivir el contacto con la resina epoxi y el endurecedor específicos sin interferir con la reticulación. Los desespumantes de silicona tienden a ofrecer un fuerte rendimiento de liberación de aire a baja dosificación pero conllevan un mayor riesgo de defectos superficiales como ojos de pez o pérdida de adhesión de recubrimiento, mientras que las químicas sin silicona intercambian algo de eficacia por un perfil de riesgo menor en sistemas multicapa. El contenido de sólidos y el perfil de VOC importan por razones regulatorias y de espesor de película, y la dosificación inicial típicamente cae en un rango de porcentaje bajo que luego se refina mediante pruebas en lugar de asumirse de una ficha técnica, un punto cubierto más a fondo en la guía de selección de aditivos para sistemas epoxi.
La cualificación en lotes pequeños debe seguir un protocolo fijo para que los resultados sean comparables entre ensayos:
- Mezcle a una tasa de cizalla y temperatura controladas que reflejen el proceso de producción previsto.
- Colar un panel o bloque de prueba e inspeccionarlo visualmente y bajo aumento para tamaño y distribución de burbujas.
- Mida la porosidad o el área de vacío en una sección transversal curada en lugar de depender solo de la apariencia superficial.
La investigación de epoxi de curado rápido ofrece una advertencia que vale la pena integrar en cualquier protocolo: añadir una pequeña cantidad de liberación de molde interna retrasó un paso temprano de la reacción de curado, aunque el grado final de curado resultó similar (Wiley Online Library). Ese tipo de cambio puede mover el tiempo de desmolde en una línea de producción incluso cuando la pieza terminada parece no verse afectada.
Los criterios de aceptación deben fijarse antes de que comience la prueba, no después: un porcentaje objetivo de área de vacío en la sección transversal, un estándar de acabado superficial que el recubrimiento o laminado necesite cumplir, y una fuerza de desmoldeo máxima si la pieza se liberará de un molde. Vigile la pérdida de adhesión, el retraso de curado o el blooming durante la cualificación, ya que cada uno apunta a un aditivo interactuando con la química de curado en lugar de solo con el aire atrapado.
Pro Tip: Ejecute el panel de cualificación a las temperaturas más frías y más calientes que la línea de producción realmente ve, no solo a temperatura ambiente, ya que la viscosidad y el tiempo de curado cambian más en los extremos.
Lista de verificación de producción para orden de mezclado, dosificación y QC
Pasar un aditivo cualificado a producción significa fijar la secuencia y los puntos de control que mantienen los resultados repetibles.
- Añada el aditivo de liberación de aire temprano en la secuencia de mezclado, antes de los pasos de dispersión de alta cizalla, para que tenga tiempo de distribuirse antes de que suba la viscosidad.
- Use incorporación de baja cizalla donde la formulación lo permita, ya que el mezclado de alta velocidad reintroduce el aire que el aditivo está destinado a eliminar.
- Inicie la cualificación de dosificación en el extremo bajo del rango probado y ajuste al alza solo si el área de vacío excede el objetivo de aceptación.
- Monitoree viscosidad, vida de mezcla y temperatura o presión de molde a intervalos definidos, no solo al inicio del lote, ya que la deriva durante un ciclo de curado largo puede reabrir el problema de liberación de aire.
- Contacte al soporte técnico del proveedor antes de ampliar una nueva dosificación más allá del lote piloto, particularmente para sistemas de curado rápido donde pequeños cambios de aditivo desplazan la cinética de curado.
El muestreo de QC debe tomar del inicio, medio y final de una corrida de producción, verificando visualmente, bajo aumento, y contra un umbral de densidad o porosidad fijado durante la cualificación. Un lote que falla debe retenerse y rastrearse hasta el orden de mezclado o el historial de cizalla antes de ajustar la dosificación nuevamente.
Pro Tip: Registre la temperatura del molde en el punto de vertido, no solo al inicio del turno, ya que la deriva ambiental a lo largo de un día de producción es una fuente común de resultados de vacío inconsistentes.
Por qué la selección de aditivo a medida supera a un desespumante genérico
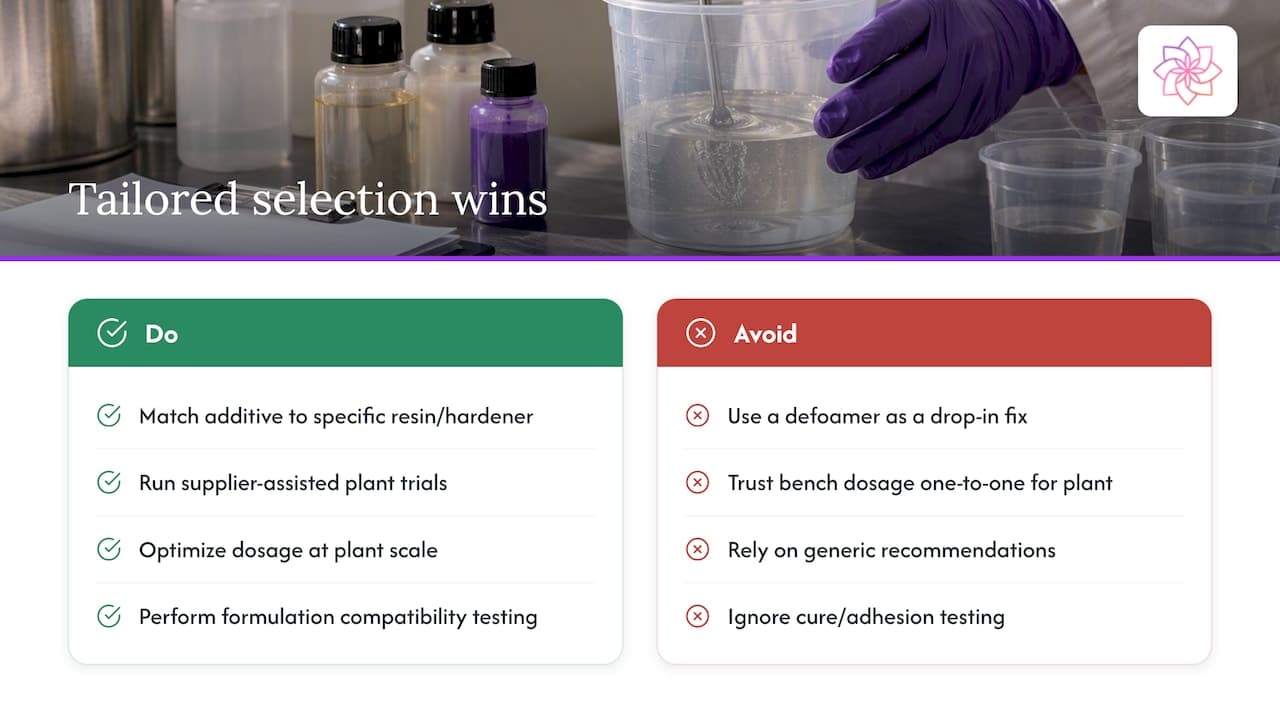
Ningún aditivo único de liberación de aire rinde de forma consistente en todas las combinaciones de epoxi y endurecedor, conclusión respaldada por investigación que muestra que tanto la concentración como la química cambian el rendimiento de un sistema de resina a otro (SciIndeks). Tratar un aditivo como una solución de reemplazo directo sin emparejarlo con la formulación específica invita a los retrasos de curado y problemas de adhesión documentados en sistemas de curado rápido.
Los ensayos asistidos por proveedores acortan la distancia entre un resultado de laboratorio prometedor y un lote de producción reproducible, ya que la optimización de dosificación en una muestra de banco rara vez se transfiere uno a uno al mezclado y cizalla a escala de planta. Algunos equipos de I+D trabajan desde esa premisa: la prueba de compatibilidad específica de la formulación, no una recomendación universal, es lo que cierra la brecha entre una ficha técnica de desespumante y una pieza sin defectos.
— Astra R&D Team
Aditivos Astra para liberación de aire y próximos pasos
Ciertas familias de productos químicos especiales se construyen en torno al problema de compatibilidad que la prueba de cualificación sigue surfacing. Los desespumantes de silicona y sin silicona apuntan directamente a la liberación de aire interna, dando a los formuladores una elección según la sensibilidad del acabado superficial y los requisitos de recubrimiento. Los modificadores reológicos moldean la ventana de viscosidad que controla cuánto tiempo tiene el aire atrapado para escapar antes de la gelificación, y los dispersantes mejoran la humectación y dispersión, lo que afecta qué tan limpiamente se desprende una burbuja en la superficie una vez que sube. En conjunto, estos tipos de aditivos abordan los mecanismos detrás de la liberación de aire en lugar de tratarla como un problema de un solo aditivo.
Astra Chemical respalda la cualificación con consultas técnicas y programas de muestras dimensionados para pruebas en lotes pequeños antes de que una dosificación pase a escala piloto. Los equipos de formulación y compras que evalúan una solución para el aire atrapado pueden solicitar muestras y soporte técnico para iniciar pruebas de compatibilidad en su propio sistema de resina y endurecedor.
Fuentes
- Epoxy resin and release agents part I: influence of external and internal release agents on the adhesive properties of epoxy resin
- Tailoring epoxy resin foams by pre-curing with neat amine hardeners and its derived carbamates
- A novel rapid cure epoxy resin with internal mold release
FAQ
¿Qué significa "liberación de aire" en una formulación epoxi?
La liberación de aire describe qué tan fácilmente un sistema de resina deja escapar el aire atrapado durante el mezclado y el curado en lugar de convertirse en un vacío fijo en la pieza terminada. Es una propiedad de formulación y proceso controlada por la viscosidad, la energía superficial y la química del aditivo, no un paso de limpieza único.
¿Es mejor un desespumante de silicona o sin silicona para la liberación de aire?
Ninguna química es universalmente mejor: los desespumantes de silicona como ASTRA DF® a menudo funcionan a menor dosificación pero conllevan un mayor riesgo de defectos superficiales como ojos de pez, mientras que las opciones sin silicona como ASTRA DF NS® intercambian algo de eficacia por mejor adhesión de recubrimiento. La elección correcta depende de la prueba de compatibilidad con el sistema específico de resina y endurecedor, ya que no existe un agente de liberación universal en todas las químicas epoxi (SciIndeks).
¿Con cuánto aditivo interno de liberación de aire debo comenzar?
La cualificación típicamente comienza en el extremo bajo del rango de dosificación recomendado por el proveedor y sube solo si el área de vacío en un panel de prueba excede el objetivo de aceptación. Los sistemas de curado rápido necesitan precaución particular, ya que la investigación encontró que pequeñas cantidades de liberación interna retrasaron un paso temprano de la reacción de curado (Wiley Online Library).
¿Qué controles de laboratorio confirman que un aditivo de liberación de aire funciona?
Un panel de lote pequeño colado bajo cizalla y temperatura representativas de producción, luego inspeccionado visualmente, bajo aumento, y midiendo porosidad o área de vacío en una sección transversal, es la comprobación de cualificación estándar. El retraso de curado, la pérdida de adhesión o el blooming durante ese mismo panel señalan que el aditivo está interactuando con la química de curado en lugar de solo abordar el aire atrapado.
¿Ayudan los agentes de liberación externos con la liberación de aire dentro de la resina?
Los agentes de liberación externos y semi-permanentes se aplican a las superficies del molde y gobiernan principalmente la fuerza de desmoldeo y la película superficial, no el comportamiento de liberación de aire interna de la resina misma. Reducir el aire atrapado dentro de la resina mezclada requiere un aditivo interno o un cambio a la viscosidad y los controles de mezclado, junto con cualquier agente de liberación externo usado para el desmoldeo (SciIndeks).
Recomendado
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.