Evite fallos de recubrimiento a seis semanas con los desespumantes de Astra R&D para formuladores
Cuando la recubribilidad es la restricción determinante, los desespumantes sin silicona o los polisiloxanos de ingeniería a muy baja dosis superan a las químicas convencionales de silicona porque minimizan la migración superficial y la contaminación entre capas. La segunda palanca es el control de proceso: la cizalla de incorporación, la carga de gotas o partículas y el punto de adición (pasta de molienda frente a dilución) determinan si un desespumante químicamente sólido se comporta bien en producción. Recomendamos validar ambas elecciones con ensayos de recubrimiento tipo ISO antes de la ampliación de escala.
Cuando la recubribilidad es la restricción determinante, los desespumantes sin silicona o los polisiloxanos de ingeniería a muy baja dosis superan a las químicas convencionales de silicona porque minimizan la migración superficial y la contaminación entre capas. La segunda palanca es el control de proceso: la cizalla de incorporación, la carga de gotas o partículas y el punto de adición (pasta de molienda frente a dilución) determinan si un desespumante químicamente sólido se comporta bien en producción. Recomendamos validar ambas elecciones con ensayos de recubrimiento tipo ISO antes de la ampliación de escala.
TL;DR:
- Los desespumantes sin silicona y los polisiloxanos de ingeniería a baja dosis reducen la migración superficial y la contaminación, mejorando la recubribilidad, especialmente en aplicaciones de alto brillo.
- La microespuma que persiste durante el secado puede causar defectos superficiales como cráteres y pinholes, mientras que la macroespuma rara vez afecta la calidad final de la película.
- Los desespumantes a base de silicona ofrecen una fuerte desaireación pero presentan un mayor riesgo de migración superficial y de fallo de recubrimiento a dosis excesivas.
- Una cizalla de incorporación adecuada, la disciplina de dosificación y las pruebas validadas son cruciales para prevenir defectos superficiales causados por componentes de desespumante migratorios.
- Las pruebas normalizadas ISO 16927 son esenciales para evaluar la recubribilidad real, y la validación de cizalla a escala piloto es más predictiva que las simples comprobaciones de altura de espuma.
La macroespuma, las grandes burbujas visibles que colapsan rápidamente, rara vez causa defectos permanentes en la película. La microespuma es la verdadera amenaza para la recubribilidad: estas burbujas subsvisibles se estabilizan dentro de la película húmeda el tiempo suficiente para sobrevivir al nivelado y al secado, dejando cráteres, pinholes y pérdida de brillo que comprometen la superficie a la que debe adherirse una segunda capa.
Los surfactantes utilizados para la humectación de pigmentos, la estabilidad de la dispersión y la humectación del sustrato reducen la tensión superficial y, al hacerlo, estabilizan las lamellas que atrapan el aire. Esta es la misma química que mejora el flujo y el nivelado, por lo que la selección del desespumante siempre es un acto de equilibrio y no un problema simple de maximización. Según la guía de selección de SpecialChem, la prioridad cuando se requiere alto brillo y un recubrimiento limpio es desairear la microespuma, no solo eliminar la macroespuma.
- La macroespuma se rompe rápido y rara vez sobrevive hasta la película seca.
- La microespuma persiste a través del nivelado y el secado, produciendo pinholes y cráteres.
- Las lamellas estabilizadas por surfactantes crean las mismas condiciones que los desespumantes deben romper sin dañar la adhesión entre capas.
La consecuencia práctica es que las pruebas de recubrimiento no pueden ser una ocurrencia tardía. Una formulación que pasa una simple comprobación de altura de espuma en el laboratorio aún puede fallar una prueba de adhesión de sobrecapa semanas después si los componentes de desespumante migratorios han alterado la química superficial de la primera capa.
Químicas de desespumantes y sus compensaciones de recubribilidad
Los desespumantes de silicona, construidos sobre backbones de polisiloxano (PDMS), siguen siendo el punto de referencia para la eficiencia de desaireación debido a su muy baja tensión superficial y su fuerte incompatibilidad con la mayoría de los sistemas de ligante, lo cual es exactamente lo que rompe las lamellas de espuma. Ese mismo comportamiento de baja energía es lo que crea el riesgo de recubrimiento: la conocida actividad superficial de la dimeticona significa que tiende a migrar hacia la superficie de la película, donde una dosis excesiva puede dejar parches de baja energía que una segunda capa no humectará adecuadamente.
Las químicas sin silicona, incluyendo aceite mineral, poliolefina y tipos de poliacrilato, generalmente muestran mejor compatibilidad con la resina base y menor riesgo de contaminación superficial, por lo que SpecialChem las identifica como la familia preferida cuando la recubribilidad, la claridad y la retención del brillo superan a la potencia bruta de desespumado. Los desespumantes poliméricos se sitúan entre los dos extremos, a menudo diseñados para una amplia compatibilidad tanto en la pasta de molienda como en la fase de dilución.
- Silicona (PDMS): mayor desaireación, mayor migración y riesgo de recubrimiento a dosis excesiva.
- Aceite mineral y tipos de poliolefina: techo de eficacia menor, mejor claridad de película y retención de adhesión.
- Desespumantes poliméricos: flexibilidad de incorporación diseñada, a menudo cerrando la brecha de rendimiento con las siliconas.
- Partículas hidrófobas (ceresinas, sílice) extienden la actividad en el tiempo pero requieren sus propias comprobaciones de compatibilidad.
Ningún desespumante es universalmente correcto. Cada selección depende de la química del ligante, la carga de surfactante y la ventana de cizalla de producción que el lote realmente verá.
Cómo influyen los desespumantes en la recubribilidad y modos de fallo típicos
Los fallos de recubrimiento relacionados con desespumantes siguen una secuencia reconocible, y relacionar un defecto observado con su causa probable acorta considerablemente la solución de problemas.
- La migración superficial de material de baja energía crea parches que una segunda capa no puede humectar, produciendo retracción de bordes, ojos de pez o un levantamiento franco en la interfaz.
- El craterado y los cambios localizados de brillo por lo general apuntan a incompatibilidad o sobredosis: el desespumante rompió la espuma localmente pero dejó un gradiente de energía superficial que la capa superior no puede nivelar.
- Los sistemas de curado UV y otros de alta reticulación son especialmente sensibles, porque la química superficial presente en el instante del curado queda efectivamente bloqueada, dejando poca oportunidad para que los aditivos migratorios se difundan de nuevo al seno antes del recubrimiento.
La investigación sobre aditivos que se concentran en la superficie confirma este mecanismo: según una reseña de CoatingsTech, los surfactantes de alto rendimiento y los aditivos a base de siloxano pueden concentrarse en la superficie de la película tras la aplicación, mejorando el nivelado a corto plazo mientras reducen la adhesión entre capas más adelante. Un estudio de viabilidad relacionado sobre recubrimientos UV encontró que los aditivos de silicona pueden causar problemas de humectación en estos sistemas de curado rápido, y que ajustar el secado o la secuencia de reticulación, o añadir una imprimación, puede recuperar la capacidad de recubrimiento sin reformular el paquete de desespumante. Para un análisis más profundo de cómo los aditivos activos en superficie moldean la humectabilidad, consulte nuestra guía de agentes humectantes para recubrimientos.
Selección e incorporación: criterios prácticos, dosificación y controles de proceso
Una elección de desespumante que parece correcta sobre el papel aún puede fallar si la incorporación es incorrecta. Comience con una lista de verificación que cubra las restricciones reales de la formulación, no solo su tendencia a la espuma.
- El nivel de brillo objetivo, la química del ligante y el perfil de surfactante fijan el techo de cuánta incompatibilidad puede tolerar el sistema.
- El contenido de sólidos, la concentración de volumen de pigmento y el método de aplicación (pulverización, rodillo, inmersión) cambian las condiciones de cizalla y de espesor de película que el desespumante debe sobrevivir.
- El calendario de curado previsto importa más para sistemas UV y de alto horneado, donde hay poco tiempo para que la química superficial se equilibre antes del recubrimiento.
El punto de incorporación es tan decisivo como la química. La reseña de PCI Magazine sobre química de desespumantes señala que la cizalla durante la incorporación gobierna qué tan bien se compatibiliza un desespumante: demasiada cizalla sobre-emulsifica la fase activa y reduce la eficacia, mientras que muy poca deja gotas sin dispersar que se convierten en sitios de cráter. La adición en la pasta de molienda generalmente da una dispersión más completa bajo alta cizalla, mientras que la adición en la dilución preserva más el tamaño de gota nativo del desespumante para el control continuo de la microespuma.
Pro Tip: Ejecute un lote a pequeña escala que imite la geometría de la cuchilla de producción y la potencia de entrada antes de comprometerse con la producción a gran escala, ya que la cizalla a escala piloto rara vez coincide con la cizalla a escala de planta.
La dosificación cualitativa debe comenzar baja y aumentar solo según sea necesario, con una retención de sudado (sweat-in) y una comprobación acelerada de migración superficial (temperatura elevada, corta permanencia, luego recubrimiento) integradas en cada matriz de tamizado. Nuestra guía de control de espuma durante el mezclado profundiza en cómo estas variables de proceso interactúan con la selección de surfactante.
Evaluación del rendimiento: pruebas de laboratorio y normas (incluida ISO 16927)
El tamizado práctico comienza con observaciones simples y rápidas: altura de espuma tras un ciclo de mezcla definido, tasa de desaireación visual e inspección temprana de la película bajo luz rastrillada para cráteres, pinholes u ojos de pez. Estas detectan problemas graves antes de que una formulación llegue siquiera a una prueba de recubrimiento.
ISO 16927:2014 es la referencia normalizada para esta evaluación. ISO 16927 especifica un método definido para determinar la capacidad de recubrimiento y la recubribilidad de pinturas y barnices, cubriendo el procedimiento de aplicación, la observación durante la ventana de recubrimiento y la evaluación posterior al secado de la adhesión y los defectos superficiales. Construir una afirmación en torno a la recubribilidad sin este tipo de comprobación normalizada deja la afirmación sin respaldo.
- Registre el perfil de cizalla y el método de dispersión utilizados para construir cada lote de prueba.
- Aplique por el mismo método que el producto final usará en servicio, no un sustituto simplificado de laboratorio.
- Varíe el tiempo hasta el recubrimiento sistemáticamente y anote el punto en que comienzan a aparecer la adhesión o los defectos superficiales.
Una matriz de prueba que captura estas cuatro variables, química, cizalla, método de aplicación y tiempo hasta el recubrimiento, convierte un resultado simple de pasa o falla en datos listos para la toma de decisiones.
Solución de problemas: correcciones cuando los desespumantes generan defectos superficiales o de recubrimiento
Cuando una formulación ya presenta problemas de recubrimiento en producción, trabaje a través de las opciones correctivas en orden de menor perturbación antes de reformular desde cero.
- Reduzca primero la dosis de desespumante, ya que la sobredosis es la causa raíz más común de los defectos por migración superficial.
- Cambie el punto de incorporación de la pasta de molienda a la dilución, o viceversa, para cambiar el tamaño de gota y la dispersión.
- Cambie de familia química, pasando de silicona a un tipo sin silicona o polimérico, cuando la migración persiste a dosis baja.
- Añada un compatibilizante, ajuste el tiempo de permanencia antes del recubrimiento, o extienda el curado para permitir que la química superficial se equilibre.
Cuando estos pasos no resuelven el problema, el siguiente movimiento es un desespumante de ingeniería a medida adaptado al sistema específico de ligante y surfactante, lo que nuestra lista de verificación de tamizado de formulación de desespumante a medida detalla a fondo.
Astra R&D: flujo de trabajo práctico y puntos de validación
Nuestro equipo de I+D trabaja con los formuladores a través de un flujo de trabajo estructurado de laboratorio a producción: tamizado inicial en laboratorio contra el ligante objetivo, ensayos de ampliación de cizalla coincidentes con el equipo real de planta, comprobaciones de recubrimiento tipo ISO y validación final de producción antes del compromiso de lote completo. Esta secuencia detecta los problemas de dosis e incorporación descritos anteriormente antes de que lleguen a producción.
Lo que la investigación realmente dice que los formuladores deben priorizar
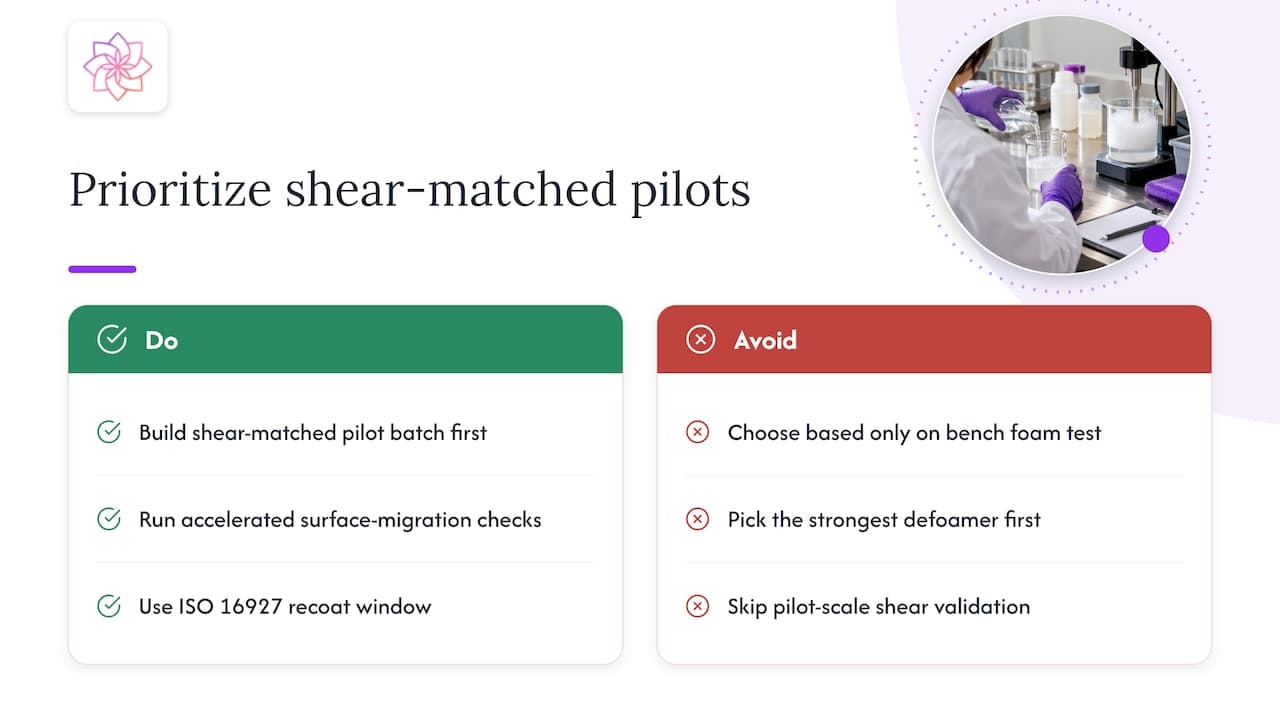
El consejo convencional de elija el desespumante más fuerte pone la prioridad al revés para el trabajo sensible al recubrimiento. La potencia bruta de desespumado es la variable fácil de optimizar y la más probable a crear un problema de migración superficial seis semanas después. Lo que la evidencia realmente respalda es que la cizalla de incorporación y la disciplina de dosis importan tanto como la familia química, y los formuladores que omiten la validación de cizalla a escala piloto son los que ven a un desespumante repentinamente causar cráteres a escala de producción completa cuando nada en la fórmula cambió.
El paso más sobrevalorado en la mayoría de los programas de tamizado es la rápida prueba de altura de espuma ejecutada una vez a escala de banco y nunca repetida bajo la cizalla de producción. El paso más subestimado es la comprobación acelerada de migración superficial emparejada con una ventana de recubrimiento tipo ISO 16927. Si tuviéramos que nombrar una prioridad para un formulador con tiempo de laboratorio limitado, sería esta: construya el lote piloto con cizalla coincidente antes del debate de química, no después.
— Astra R&D Team
Opciones de producto construidas en torno a un rendimiento seguro para recubrimiento
Fabricamos ambas familias químicas que este artículo analiza. ASTRA DF NS® ofrece desaireación sin silicona para formulaciones donde el riesgo de migración superficial debe permanecer cerca de cero, mientras que ASTRA DF® ofrece un rendimiento de silicona de baja dosis diseñado para sistemas que necesitan una eliminación más fuerte sin sacrificar las ventanas de recubrimiento. Combinados con los dispersantes ASTRA DISP®, estas líneas se cualifican juntas en nuestro laboratorio antes de llegar a su lote.
Apoyamos el tamizado de muestras y los ensayos técnicos con cizalla coincidente para que pueda validar un desespumante candidato contra su propio ligante y método de aplicación antes de comprometerse con el volumen de producción. Consulte nuestro catálogo de productos completo o solicite una muestra para iniciar un ensayo contra su formulación actual.
FAQ
¿Cuál es el propósito de un desespumante?
Un desespumante descompone la macroespuma y elimina la microespuma estabilizada generada durante el mezclado, la aplicación y la formación de película. Su objetivo es evitar que el aire atrapado quede atrapado en la película húmeda, lo que de otro modo causa pinholes, cráteres y defectos de brillo que también comprometen la recubribilidad.
¿Qué se puede utilizar como agente desespumante?
Las químicas de desespumado comunes incluyen compuestos de silicona (polisiloxano), mezclas de aceite mineral, tipos de poliolefina y poliacrilato, y desespumantes poliméricos, a menudo combinados con partículas hidrófobas como ceresinas o sílice. La elección correcta depende de la compatibilidad con el ligante, la claridad requerida y la cizalla de producción que la formulación verá.
¿Cuál es otro nombre para un desespumante?
Los desespumantes también se denominan comúnmente agentes anti-espumantes, y los términos se usan indistintamente en la literatura de recubrimientos y en las fichas técnicas. Ambos se refieren a aditivos que controlan la macroespuma y la microespuma durante la formulación y la aplicación.
¿Qué contiene un desespumante?
Un desespumante típico contiene un componente activo desespumante, como un polisiloxano, aceite mineral o resina polimérica, disperso en un vehículo junto con partículas hidrófobas que ayudan a nuclear y romper las lamellas de espuma. La composición exacta varía según la familia química y se elige para coincidir con el sistema de ligante y la ventana de incompatibilidad requerida para una desaireación eficaz.
¿Qué norma de ensayo mide la recubribilidad?
ISO 16927:2014 especifica el método normalizado para determinar la capacidad de recubrimiento y la recubribilidad de pinturas y barnices, cubriendo la aplicación, la observación durante el recubrimiento y la evaluación posterior al secado de la adhesión y los defectos. Los formuladores lo utilizan para generar datos de recubrimiento comparables y defendibles en lugar de depender solo de comprobaciones informales de banco.
Fuentes
- Defoamers/Anti-foaming Agents: How to Select the Right Grade? — SpecialChem
- ISO 16927:2014 - Paints and varnishes — Determination of the overcoatability and recoatability of a coating
- Understanding defoamer chemistry — PCI Magazine
- Paint
Recomendado
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.