Desgasificación en recubrimientos en polvo: causas, prevención y reparación
La desgasificación en recubrimientos en polvo es la liberación de aire, humedad o vapor atrapados en el sustrato, o en los contaminantes presentes en él, mientras la película se funde y cura. El gas atraviesa el polvo fundido antes de que la película gelifique y deja burbujas, ampollas o poros. Se previene controlando tres variables: el estado del sustrato, la secuencia térmica antes y durante el curado, y el comportamiento de liberación de gas de la formulación en polvo. Esta guía abarca el mecanismo, los sustratos y contaminantes implicados, un método para separar la desgasificación de defectos que se le parecen, las medidas de prevención y la vía de retrabajo una vez curada la película.
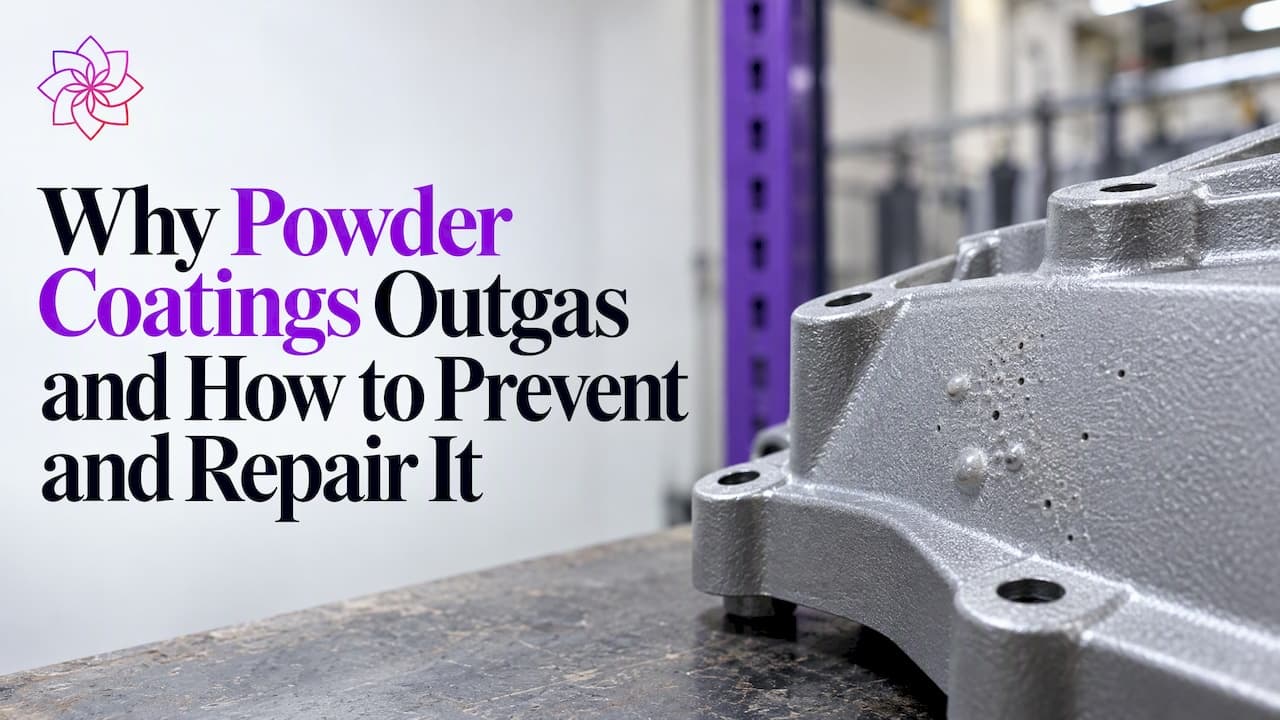
La desgasificación en recubrimientos en polvo es la liberación de aire, humedad o vapor atrapados en el sustrato, o en los contaminantes presentes en él, mientras la película se funde y cura. El gas atraviesa el polvo fundido antes de que la película gelifique y deja burbujas, ampollas o poros. Se previene controlando tres variables: el estado del sustrato, la secuencia térmica antes y durante el curado, y el comportamiento de liberación de gas de la formulación en polvo. Esta guía abarca el mecanismo, los sustratos y contaminantes implicados, un método para separar la desgasificación de defectos que se le parecen, las medidas de prevención y la vía de retrabajo una vez curada la película.
En resumen
- La desgasificación se produce cuando el gas atrapado en piezas fundidas porosas, acero galvanizado o contaminación superficial se expande durante el curado y escapa a través de la película fundida antes de que gelifique.
- Los defectos típicos son poros, protuberancias, burbujas y ampollas, a veces con pérdida de adhesión entre capas.
- La prevención se basa en una limpieza exhaustiva, el precalentamiento (prehorneado) de la pieza por encima de la temperatura de curado del polvo, la aplicación mientras la pieza aún está caliente y el mantenimiento del espesor de película dentro de especificación.
- Las formulaciones en polvo tolerantes a la desgasificación utilizan aditivos que abren una vía temporal para el gas y luego la sellan, pero amplían la tolerancia en lugar de eliminar la necesidad de controlar el proceso.
- Un defecto de desgasificación ya curado no puede parchearse de forma fiable: se elimina la capa dañada, se limpia y se desgasifica el sustrato, y la pieza se recubre de nuevo.
El glosario del Powder Coating Institute define el gassing como el aire o gas que escapa de debajo de un recubrimiento y produce ampollas, burbujas u orificios pequeños, y señala que ocurre con frecuencia en piezas fundidas de zinc o aluminio o en acero galvanizado. En la práctica de taller se emplea el término desgasificación (outgassing) para el mismo fenómeno.
El mecanismo es físico. Una película de polvo se funde y fluye dentro de una ventana definida antes de que el entrecruzamiento eleve su viscosidad y fije la superficie. Todo gas liberado durante esa ventana debe atravesar una película líquida. Si el gas llega temprano, la película aún fluye y el hueco se cierra. Si llega tarde, cuando la viscosidad ya está aumentando, la burbuja queda congelada en su sitio como ampolla o revienta y deja un poro similar a un cráter que la película ya no puede rellenar.
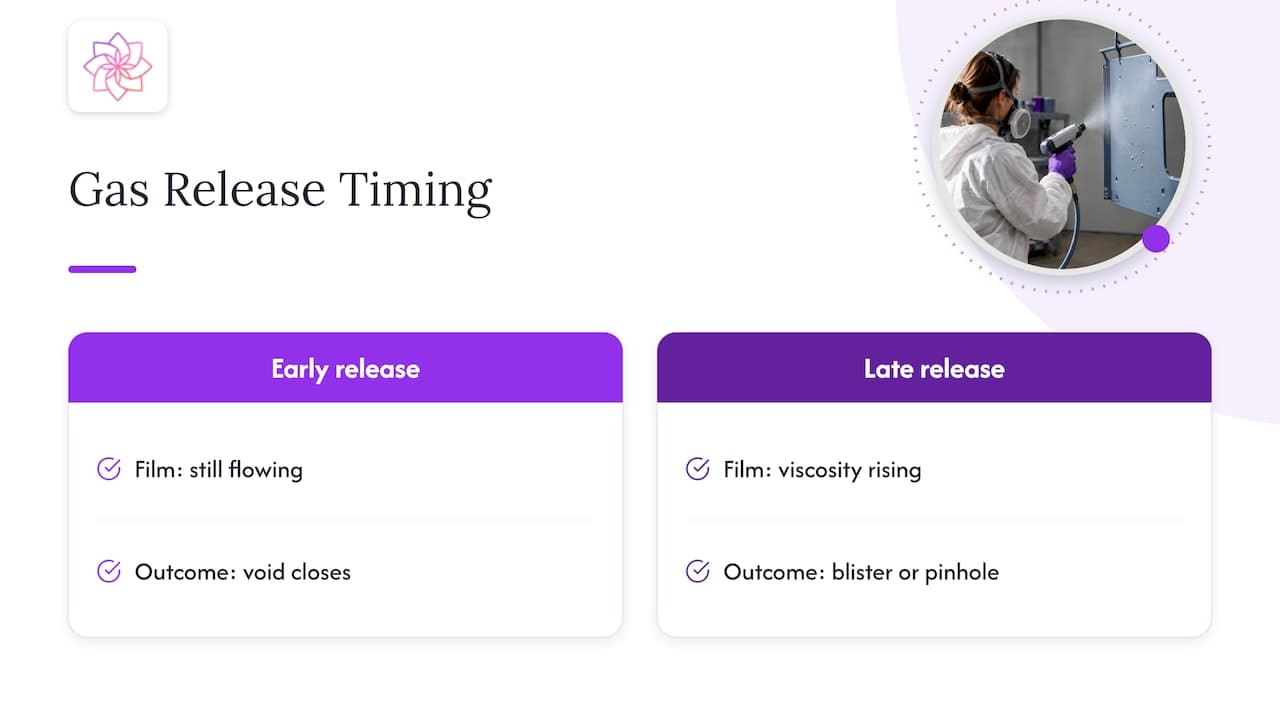
Según Products Finishing, la desgasificación se produce cuando el aire o gas atrapado en hierro, acero o aluminio porosos se expande durante el calentamiento, y los defectos típicos resultantes incluyen protuberancias, burbujas y poros, a menudo acompañados de pérdida de adhesión entre capas. La gravedad varía según la fuente: la desgasificación del acero galvanizado y de las piezas fundidas puede ir de poros finos a ampollas grandes.
Sustratos y condiciones que la provocan
Existen varias fuentes independientes de gas, y un mismo defecto suele implicar más de una. El artículo de Products Finishing atribuye la desgasificación al gas o aire atrapado en metal de fundición poroso, a los gases de los sustratos galvanizados, a contaminantes superficiales como aceite y grasa, y a un espesor de recubrimiento elevado.
| Fuente | Mecanismo | Ubicación típica |
|---|---|---|
| Piezas fundidas porosas (acero, aluminio, zinc, aleación de magnesio) | El aire atrapado en la microporosidad se expande al calentar y migra a la superficie | Aleatoria en la pieza, a menudo cerca de secciones gruesas |
| Acero galvanizado por inmersión en caliente | Los óxidos residuales retienen aire o humedad que se libera como vapor durante el curado | En toda la superficie de zinc, peor donde la capa de zinc es gruesa |
| Cordones y uniones de soldadura | El gas o el líquido queda retenido en rendijas y en el metal de soldadura poroso | A lo largo de las soldaduras y de las uniones solapadas |
| Aceite, grasa, desmoldantes | Los contaminantes se vaporizan con el calor de curado | Localizados o en toda la pieza, según su origen |
| Exceso de espesor de película | Una película más gruesa alarga la vía de escape y gelifica con gas aún en su interior | Zonas de alto espesor, huecos, bordes con efecto jaula de Faraday |
La lista de sustratos proviene de Powder Coated Tough, que señala el acero galvanizado por inmersión en caliente y las piezas de metal fundido, incluidas las de acero, aluminio, zinc y aleación de magnesio, como las más propensas. El mismo artículo indica que los óxidos metálicos que permanecen sobre el acero galvanizado pueden retener aire o humedad y liberar vapor de agua o aire durante el curado, causando ampollas o huecos.
Las superficies de zinc merecen una nota aparte porque son químicamente activas. ASTM D7803-25, la práctica estándar para preparar acero galvanizado por inmersión en caliente para recubrimiento en polvo, establece que la capa de zinc cambia constantemente y que, durante las etapas de formación de pátina, debe eliminarse la capa de óxido/hidróxido deficientemente adherida para lograr una adhesión adecuada. Una superficie que parece limpia puede, por tanto, conservar todavía una capa que retiene gas y debilita la adhesión.
Los factores del proceso también importan. La IFS Troubleshooting Guide, una referencia de fabricantes de polvo, incluye el aceite o la humedad en las líneas de aire comprimido, la limpieza o el pretratamiento deficientes, la humedad en el polvo, la porosidad del sustrato y el espesor de película excesivo entre las causas que contribuyen a cráteres, poros y microporos. En la práctica, esto significa que una planta puede observar defectos similares a la desgasificación en un sustrato perfectamente sano cuando el problema está en el suministro de aire o en el almacenamiento del polvo.
Cómo distinguir la desgasificación de los cráteres y otros defectos
La acción correctiva falla cuando el defecto se diagnostica mal. Precalentar una pieza no corrige nada si la causa real es una contaminación por silicona, y un cambio de pretratamiento no hace nada por una pieza fundida porosa.
Una distinción práctica de campo, tomada de una guía de identificación de defectos de recubrimiento en polvo, es que un poro por desgasificación atraviesa la película hasta el sustrato y puede mostrar un canal cilíndrico con aumento, a menudo sobre zonas porosas como soldaduras, piezas fundidas y superficies galvanizadas. Los cráteres por contaminación son depresiones poco profundas en forma de cuenco con rebordes elevados que no alcanzan el sustrato y pueden aparecer en cualquier sustrato.
El patrón y la ubicación aportan evidencia:
- Defectos en todas las piezas: Products Finishing informa de que los defectos que aparecen en todas las piezas sugieren que estas no se limpian adecuadamente, mientras que los defectos en zonas aisladas probablemente se deban a un desmoldante.
- Defectos solo en piezas fundidas, soldaduras o piezas galvanizadas: la porosidad del sustrato o los óxidos de zinc son los principales sospechosos.
- Defectos que siguen a las zonas de película gruesa: el espesor contribuye, y deben revisarse los ajustes de las pistolas o el montaje de las piezas.
Pruebas de aislamiento
Tres pruebas sencillas acotan el campo antes de introducir cualquier cambio en el proceso.
- Omitir el pretratamiento. The Fabricator describe el envío de un panel de prueba limpio, pretratado en laboratorio, a través de la línea mientras se omite el pretratamiento habitual. Si el panel se mantiene libre de defectos, es probable que el defecto esté ligado al pretratamiento y no a la propia línea de recubrimiento.
- Probar el polvo sobre un panel estándar. Products Finishing aconseja que, si los paneles de acero laminado en frío recubiertos con el espesor de película y la temperatura de curado previstos muestran poros al microscopio, se consulte al proveedor del polvo, ya que el propio material puede ser el origen.
- Usar una probeta limpia y sencilla. Un enfoque basado en probetas sostiene que los poros en una probeta limpia apuntan a un problema de proceso o de material, mientras que una probeta que sale limpia orienta hacia la geometría o el sustrato de la pieza.
La misma fuente describe una auditoría de curado, en la que termopares sobre la pieza verifican el perfil del horno y su uniformidad en ancho y altura. Un horno que funciona de forma desigual puede gelificar la película antes de tiempo en una zona y atrapar gas allí, por lo que la auditoría forma parte de cualquier investigación que arroje resultados inconsistentes.
Prevenir la desgasificación antes de aplicar el polvo
Limpiar a fondo
Los contaminantes superficiales como aceite, grasa y otros materiales extraños pueden vaporizarse durante el curado y causar defectos de desgasificación, y Products Finishing recomienda una limpieza adecuada de la superficie para eliminarlos antes del recubrimiento. En las piezas fundidas, los aceites de mecanizado residuales y los compuestos de pulido pueden alojarse en los poros y reaparecer durante el calentamiento, por lo que la limpieza por sí sola puede no bastar, lo que conduce a la etapa térmica siguiente. En las piezas galvanizadas, la eliminación de las capas sueltas de óxido o hidróxido, tal como describe ASTM D7803-25, forma parte de la preparación y no es un añadido opcional.
La calidad del aire comprimido es un control relacionado. El aceite o la humedad en las líneas de aire introducen contaminación después de que la pieza se haya limpiado, por lo que deben revisarse los filtros y las trampas de humedad del sistema de aire siempre que aparezcan cráteres o poros sin una causa evidente en el sustrato.
Precalentar (prehornear) para expulsar primero el gas
La contramedida más utilizada es liberar el gas atrapado antes de que el polvo esté sobre la pieza. Products Finishing da como orientación calentar el sustrato al menos 15 °C (30 °F) por encima de la temperatura del metal de la pieza especificada en la ficha técnica del polvo y, a continuación, recubrirla antes de que se enfríe. La lógica térmica es simple: el gas que ya ha escapado no puede perturbar la película, y el polvo encuentra entonces un sustrato que ya no libera vapor en su punto de gelificación.
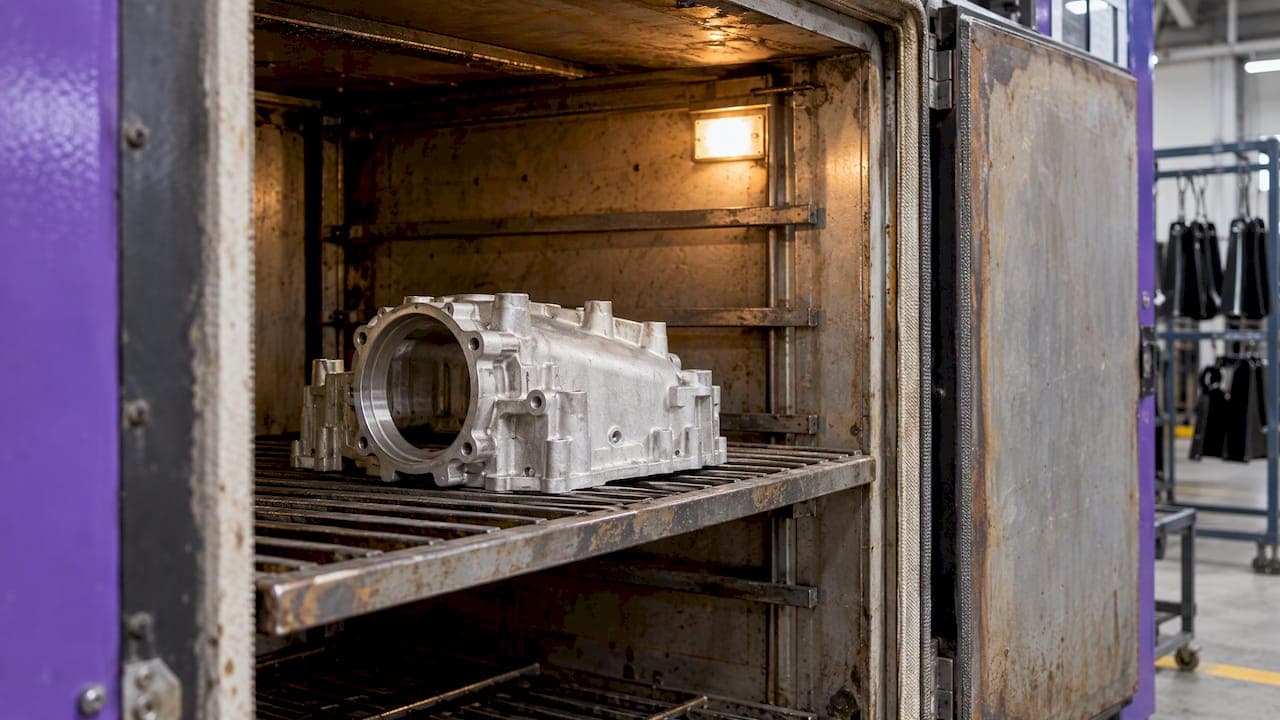
El momento es tan importante como la temperatura. El mismo artículo aconseja recubrir mientras la pieza sigue caliente, aproximadamente 25 a 30 °F por encima del ambiente, para evitar la reabsorción de humedad o aire en la porosidad del sustrato. Una pieza fundida prehorneada que se deja enfriar en una planta húmeda puede volver a absorber humedad y reproducir el defecto original.
Una secuencia típica para una pieza fundida porosa es:
- Limpiar y secar la pieza.
- Hornear a la temperatura de curado del polvo o por encima, según la ficha técnica y la orientación anterior.
- Retirar y dejar que la pieza se enfríe solo hasta el rango tibio, no hasta temperatura ambiente.
- Aplicar el polvo con el espesor de película especificado.
- Curar según el programa estándar.
Algunas piezas son demasiado porosas para un solo prehorneado. Para tales piezas pueden considerarse ciclos repetidos, pero la ficha técnica del proveedor del polvo debe fijar las condiciones de horneado, porque el sobrehorneado puede afectar a ciertas químicas y colores.
Controlar el espesor de película
El espesor de película es una variable fácil de ajustar y a menudo descuidada. Las películas gruesas retienen el gas más tiempo y gelifican antes de que escape. Revisar los ajustes de las pistolas, la orientación de las piezas y la separación en el bastidor, y comprobar el espesor en huecos y bordes, reduce la dispersión de espesor en una pieza. Cuando la desgasificación persiste con el espesor especificado, una película más fina dentro del rango recomendado por el proveedor es un ensayo legítimo.
Seleccionar un sistema de polvo tolerante
Cuando los controles del sustrato y del proceso no pueden eliminar por completo la liberación de gas, la formulación puede ampliar la tolerancia. Los polvos tolerantes a la desgasificación (OGF) incorporan aditivos que crean un paso blando y fluido para que escape el gas y luego se colapsan para sellar el hueco, como describe Powder Coated Tough. La misma fuente señala que estos polvos emplean una sustancia cerosa para permitir la salida del gas y que algunos fabricantes de polvo suministran un aditivo para su incorporación en planta.
Hay límites. Un polvo tolerante eleva la cantidad de gas que la película puede soportar, pero no cambia el hecho de que un sustrato muy contaminado o gravemente poroso seguirá desgasificando con violencia. El aditivo también modifica el comportamiento superficial, por lo que deben confirmarse el brillo, la textura, la recoatabilidad y la resistencia al rayado en la pieza real. Lo mejor es tratar el aditivo como una capa más de una defensa, situada después de la limpieza y el precalentamiento.
Reparar un defecto de desgasificación ya curado
Una vez que una película ha curado con poros o ampollas, el retoque cosmético rara vez perdura, porque la causa subyacente permanece en el sustrato y el hueco suele llegar hasta el metal. La recomendación publicada por un fabricante de polvo es eliminar la capa dañada, limpiar y desgasificar el sustrato y aplicar después un nuevo recubrimiento en polvo.
El orden de las operaciones importa. Eliminar la capa sin un posterior horneado de desgasificación solo expone el mismo metal poroso al mismo calor. Trate el retrabajo como una repetición del proceso con una condición de sustrato corregida, y registre los parámetros de horneado que finalmente produjeron un panel sin defectos para poder aplicarlos al siguiente lote.
Un flujo de diagnóstico para líneas de producción
Una secuencia constante reduce los cambios por ensayo y error:
- Examinar los defectos con aumento: ¿atraviesan hasta el sustrato (desgasificación) o forman cuencos poco profundos con rebordes elevados (contaminación)?
- Mapear el patrón: todas las piezas, zonas aisladas, o solo ciertos sustratos y geometrías.
- Probar una probeta limpia y un panel sin pretratamiento.
- Auditar el perfil del horno con termopares sobre la pieza.
- Revisar los filtros de la línea de aire, las trampas de humedad y las condiciones de almacenamiento del polvo.
- Introducir una etapa de precalentamiento para piezas porosas o galvanizadas y verificar el tiempo entre el horno y la cabina.
- Revisar la distribución del espesor de película.
- Solo entonces evaluar un cambio de formulación con el proveedor del polvo.
Perspectiva: dónde encaja la química de aditivos
Abordamos la desgasificación desde el lado de la formulación, y nuestra visión es que la mayoría de los casos recurrentes no se resuelven con un solo aditivo. En nuestra experiencia trabajando con formuladores de recubrimientos, adhesivos, tintas, plásticos y compuestos, los defectos de este tipo son problemas de tensión superficial y liberación de gas que aparecen siempre que una película se fija antes de que sus volátiles escapen. La espuma atrapa aire por diseño, y una película que no puede liberarlo conserva el defecto.
Por eso los desespumantes, los dispersantes y los modificadores reológicos se evalúan en conjunto y no de forma aislada. Un desespumante, de silicona o no siliconado, controla la incorporación y la liberación de aire; un dispersante afecta a la humectación del pigmento y a la viscosidad que la película muestra durante el flujo; y un modificador reológico determina cuánto tiempo permanece abierta la película. Cada elección tiene un compromiso: por ejemplo, los desespumantes de silicona pueden agravar la craterización o los problemas de repintado en sistemas sensibles, lo que explica la existencia de grados no siliconados y por qué la cualificación respaldada por laboratorio sobre el sustrato y el programa de curado del propio cliente forma parte de nuestro proceso.
Nuestra recomendación para responsables de compras y directores técnicos es especificar primero el modo de fallo, medir el costo de uso de una solución, incluidos retrabajo y desecho, y elegir después el aditivo y la dosificación que lo resuelvan. Una dosificación optimizada y la consistencia entre lotes reducen la variabilidad que hace tan difícil el diagnóstico en primer lugar.
— Astra R&D Team
Soporte de aditivos para formuladores
Para los fabricantes que trabajan en formulaciones de recubrimientos, adhesivos, tintas, plásticos y compuestos, suministramos dispersantes, desespumantes de silicona y no siliconados, modificadores reológicos y aditivos funcionales, con consultas técnicas y solicitudes de muestras para cualificar un grado frente a un defecto concreto. La gama completa, incluidos los desespumantes ASTRA DF y ASTRA DF NS, figura en nuestra página de productos, y la línea de dispersantes ASTRA DISP aborda la humectación del pigmento y el comportamiento de flujo de la película. Para información de fondo sobre la selección de componentes funcionales, véase la guía sobre diluyentes reactivos y aditivos funcionales. Los formuladores pueden abrir una conversación de cualificación a través de la página principal de Astra Chemical.
FAQ
¿El precalentamiento siempre evita la desgasificación?
No. El precalentamiento elimina buena parte del gas que, de otro modo, escaparía durante el curado, pero solo funciona si la pieza se recubre mientras sigue caliente, ya que el enfriamiento permite que la humedad o el aire vuelvan a entrar en el metal poroso. Las piezas fundidas muy porosas o las piezas contaminadas pueden seguir desgasificando, y la ficha técnica del polvo debe regir la temperatura de horneado.
¿Qué sustratos tienen más probabilidad de desgasificar?
El acero galvanizado por inmersión en caliente y los metales fundidos son los principales responsables. Entre ellos se incluyen las piezas fundidas de acero, aluminio, zinc y aleación de magnesio, así como los cordones de soldadura y cualquier pieza con aceite en sus poros.
¿En qué se diferencia un poro por desgasificación de un cráter?
Un poro por desgasificación atraviesa la película hasta el sustrato y suele situarse sobre una soldadura, una pieza fundida o una superficie galvanizada. Un cráter es un cuenco poco profundo con un reborde elevado que no alcanza el metal y puede aparecer en cualquier sustrato, normalmente por contaminación como aceite o silicona.
¿Se puede retocar un defecto de desgasificación?
La corrección fiable exige retrabajo. Se elimina la capa dañada, se limpia y se desgasifica el sustrato y se aplica un nuevo recubrimiento en polvo, porque la fuente de gas permanece en el metal bajo una reparación puntual.
¿Los aditivos desgasificantes resuelven el problema por sí solos?
Amplían la tolerancia del polvo al proporcionar una vía de escape temporal para el gas, que luego se sella. No sustituyen la limpieza, el precalentamiento ni el control del espesor de película, y deben verificarse en la pieza acabada en cuanto a aspecto y recoatabilidad.
Fuentes
- Glosario de términos y definiciones del recubrimiento en polvo, Powder Coating Institute
- Cómo afrontar la desgasificación: causas raíz y técnicas de mitigación, Powder Coated Tough
- Desgasificación y defectos del recubrimiento en polvo, Products Finishing
- ASTM D7803-25, Práctica estándar para la preparación de productos de hierro y acero recubiertos de zinc (galvanizado por inmersión en caliente)
- Guía de identificación de defectos del recubrimiento en polvo
- Cómo corregir fallos de adhesión y burbujas en el recubrimiento en polvo sobre zinc, Products Finishing
- ¿Qué hay detrás del defecto del recubrimiento en polvo?, The Fabricator
- Eliminación de poros, Products Finishing
- Poros en el recubrimiento en polvo y cómo prevenirlos
- La desgasificación en recubrimientos en polvo y cómo prevenirla
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.