Control de viscosidad de la base de molino: reemplace un objetivo por ventanas de cizalla
Una viscosidad estable de la base de molino parte de definir un perfil reológico específico de cizalla, seleccionar la química de dispersante y modificador reológico adecuada al pigmento y al equipo, y controlar la cizalla del molino, la temperatura y el tiempo de residencia, verificando todo ajuste contra el medidor de molienda y los puntos finales de tamaño de partícula. Estos objetivos deben vincularse a pruebas medibles, incluyendo barridos de reómetro rotacional, lecturas de medidor de molienda y datos de tamaño de partícula, y nuestro equipo de Astra R&D aporta soporte técnico y guía de muestras cuando una formulación necesita una calibración más cercana.
Una viscosidad estable de la base de molino parte de definir un perfil reológico específico de cizalla, seleccionar la química de dispersante y modificador reológico adecuada al pigmento y al equipo, y controlar la cizalla del molino, la temperatura y el tiempo de residencia, verificando todo ajuste contra el medidor de molienda y los puntos finales de tamaño de partícula. Estos objetivos deben vincularse a pruebas medibles, incluyendo barridos de reómetro rotacional, lecturas de medidor de molienda y datos de tamaño de partícula, y nuestro equipo de Astra R&D aporta soporte técnico y guía de muestras cuando una formulación necesita una calibración más cercana.
TL;DR:
- Perfile la cizalla baja, media y alta con un reómetro rotacional, luego compruebe el medidor de molienda o el tamaño de partícula; muchas formulaciones de recubrimientos apuntan a 50 a 500 nanómetros.
- Pruebe el dispersante en lotes de laboratorio de 200 a 500 gramos, añadiendo incrementos del 0,25 % por peso de pigmento y registrando viscosidad y medidor de molienda tras cada adición.
- Elija un modificador reológico para el rango de cizalla media del molino, y añada anti-espuma durante la molienda en dosis pequeñas para evitar mala humectación o viscosidad inestable.
- Muestree cada 15 a 20 minutos durante la molienda, registrando tasa de cizalla, temperatura y medidor de molienda en conjunto para establecer una ventana de control de proceso reproducible.
- Durante la escala, iguale la energía aportada por unidad de volumen, pero evalúe el tiempo de residencia y la geometría del molino por separado, porque la energía igual no garantiza puntos finales coincidentes.
La selección del dispersante comienza con la química superficial del pigmento y la compatibilidad del solvente. Un pigmento ácido generalmente se empareja con un esqueleto de dispersante básico, y la polaridad del aglutinante debe coincidir con los grupos ancla del dispersante o la humectación se estanca antes de que empiece la molienda. Los rangos de dosis iniciales se fijan típicamente como porcentaje del peso del pigmento, y luego se refinan mediante una titulación de lote pequeño: añada dispersante de forma incremental, registre la caída de viscosidad en cada adición y deténgase cuando las adiciones adicionales ya no produzcan un cambio significativo.
Los modificadores reológicos se dividen en dos grandes familias, espesantes asociativos y modificadores poliméricos o a base de arcilla, y la elección importa más durante la molienda de lo que la mayoría de los formuladores supone. Según la guía de reología de SpecialChem, los modificadores se dosifican típicamente antes de dispersar y se seleccionan para actuar en el rango de cizalla media del equipo de mezcla, ya que una viscosidad baja ayuda a la humectación inicial de partículas pero es la viscosidad media la que realmente separa los aglomerados durante la molienda. Añadir un modificador solo de alta cizalla demasiado pronto desperdicia energía y deja los cúmulos de pigmento intactos.
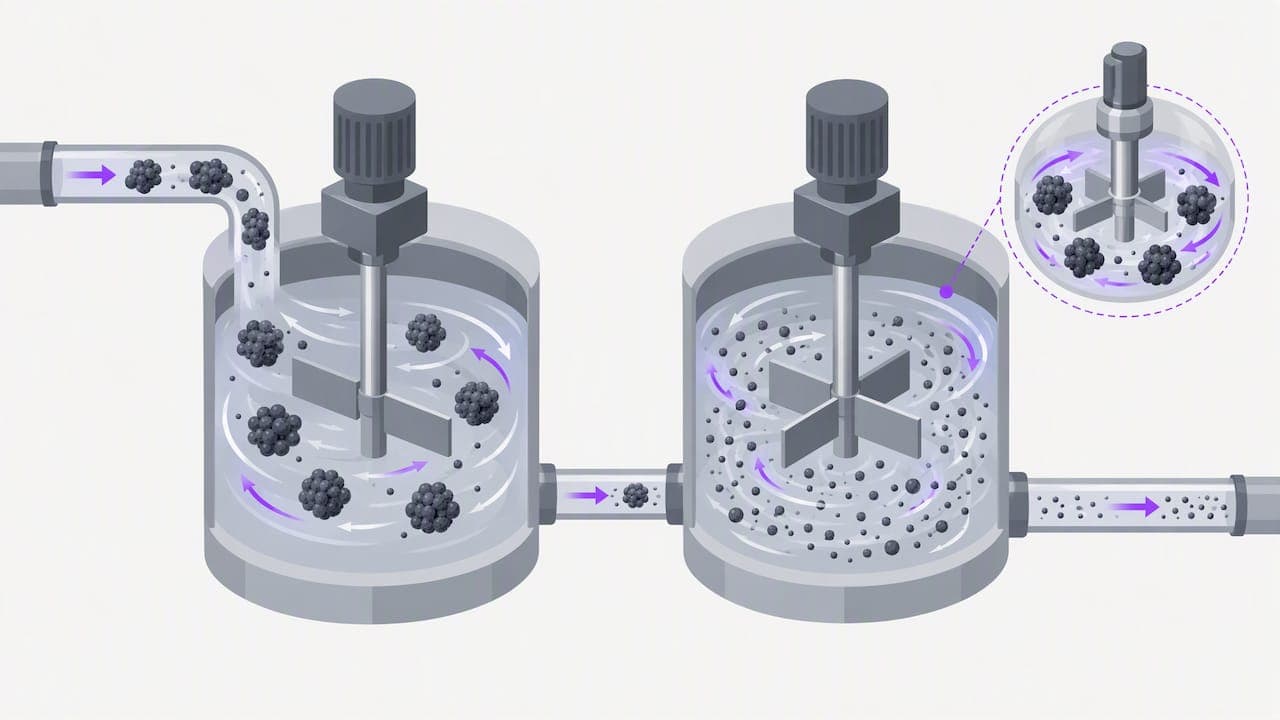
Los anti-espuma pertenecen más tarde en la secuencia, se añaden durante la molienda en lugar de en la etapa de humectación, porque una adición prematura puede interferir con la humectación del pigmento y sesgar las lecturas de viscosidad aparente tomadas después. Sobredosificar un anti-espuma es un error común: el exceso puede desestabilizar la base de molino y producir una lectura de viscosidad favorable que no se mantiene una vez que el lote se diluye.
Una lista de verificación práctica de secuencia:
- Humecte el pigmento en un vehículo de baja viscosidad para promover una penetración rápida y uniforme.
- Titule el dispersante en incrementos pequeños, graficando la viscosidad tras cada adición.
- Introduzca el modificador reológico una vez que la dispersión primaria está en curso, adaptado al rango de cizalla media del molino.
- Añada anti-espuma durante la molienda, en incrementos mínimos, y reconfirme la viscosidad tras cada dosis.
Pro Tip: Ejecute la titulación en un lote pequeño de banco antes de comprometer una carga completa de molino; un ensayo de 200 gramos detecta errores de dosificación que un lote de 200 litros no puede absorber fácilmente.
Controles de proceso que cambian la viscosidad: cizalla, temperatura, tiempo de residencia y energía aportada
La viscosidad no es un número único. Varía con la tasa de cizalla aplicada, por lo que una base de molino puede verse fluida en un dispersor de alta velocidad y espesa en cuanto reposa en un tambor. El estudio de correlación de ScienceDirect confirma que la viscosidad de la base de molino depende de la tasa de cizalla, el tiempo y la temperatura en conjunto, y que las interacciones del pigmento elevan la viscosidad mientras los dispersantes la contrarrestan formando una barrera repulsiva alrededor de cada partícula. Cualquier especificación de viscosidad que omita la tasa de cizalla a la que se midió está incompleta.
Cuatro variables de proceso merecen monitoreo directo:
- La tasa de cizalla, que varía según el tipo de equipo (dispersor de alta velocidad, molino de perlas, molino de tres rodillos) y debe coincidir con el rango efectivo del dispersante.
- La temperatura, gestionada mediante enfriamiento por camisa o interrupción del lote, ya que la acumulación de calor durante la molienda puede adelgazar el lote temporalmente y enmascarar un problema subyacente de viscosidad.
- El tiempo de residencia, fijado por un punto final de dispersión en lugar de un reloj, ya que el estudio de dispersión de pigmento de WMU encontró que un tiempo de residencia excesivo arriesga una dispersión excesiva del lote e introduce defectos de brillo o velo.
- La energía aportada por unidad de volumen, que debe registrarse en kilovatios-hora por metro cúbico para que un proceso pueda reproducirse a otra escala.
Muestrear cada 15 a 20 minutos durante la molienda activa, junto con una comprobación de medidor de molienda en cada extracción, da suficientes puntos de datos para trazar una ventana de control en lugar de depender de una sola lectura de fin de lote. Registrar la cizalla, la temperatura y el valor del medidor de molienda en conjunto en cada punto de muestra, como recomienda el trabajo de correlación de ScienceDirect, es lo que convierte mediciones dispersas en una especificación reproducible.
Medición de la viscosidad y especificación de un perfil reológico para las bases de molino
Un perfil reológico manejable reporta la viscosidad en tres ventanas de cizalla en lugar de un número: cizalla baja (predice asentamiento y resistencia al goteo), cizalla media (relevante para mezcla y bombeo) y cizalla alta (relevante para aplicación). Un barrido de reómetro rotacional captura las tres en una sola corrida, mientras que un viscosímetro de banco tipo Brookfield es adecuado para comprobaciones rutinarias de planta una vez que el perfil de reómetro ha establecido el rango aceptable.
- Use un reómetro rotacional para barridos de cizalla durante el desarrollo y siempre que cambie una formulación.
- Use un viscosímetro tipo Brookfield para comprobaciones de producción diarias contra una ventana establecida.
- Confirme el punto final de dispersión con una lectura de medidor de molienda y, donde esté disponible, datos de tamaño de partícula por láser.
- Equilibre las muestras a una temperatura consistente antes de medir; unos pocos grados de variación pueden desplazar una lectura lo suficiente para disparar una decisión de retrabajo falsa.
El tamaño de partícula en el rango de 50 a 500 nanómetros afecta fuertemente la fuerza del color, el brillo y la viscosidad en muchas formulaciones de recubrimientos, según la investigación de parámetros de dispersión, lo que significa que una lectura de viscosidad por sí sola no puede confirmar una dispersión aceptable sin una comprobación de tamaño de partícula o medidor de molienda correspondiente.
Tácticas de formulación y guía de Astra R&D: dosificación, resolución de problemas y escala
Se recomienda un protocolo de dosificación escalonado construido en torno a cuatro puntos de control: humectación, titulación primaria del dispersante, una comprobación de viscosidad y molienda previas al molino, y adición incremental del modificador reológico. Una corrida típica a escala de laboratorio usa muestras de 200 a 500 gramos con dispersante añadido en incrementos del 0,25 % por peso de pigmento, registrando viscosidad y lectura de medidor de molienda tras cada paso antes de pasar al siguiente.
Cuando un lote corre más espeso de lo esperado, sugerimos trabajar las variables de proceso antes de reformular:
- Confirme que el tiempo de humectación fue suficiente antes de introducir el dispersante.
- Compruebe si la temperatura se desvió fuera del delta establecido durante la molienda.
- Verifique que el dispersante se añadió de forma incremental en lugar de en una sola carga masiva.
- Registre la tasa de cizalla, la temperatura y el valor del medidor de molienda en conjunto en el punto donde apareció el problema, coincidiendo con el enfoque de documentación que recomienda la investigación de ScienceDirect.
La escala introduce sus propias variables. La energía por unidad de volumen debe igualarse entre el equipo de laboratorio y de producción, la equivalencia del tiempo de residencia debe comprobarse en lugar de asumirse, y las diferencias en el tamaño de la media de molienda o la geometría del molino deben contabilizarse por separado, ya que un molino de perlas y un molino de tres rodillos no alcanzarán el mismo punto final al mismo tiempo de residencia incluso con la misma energía aportada.
Las familias de productos cubren cada etapa de esta secuencia: dispersantes para humectación y estabilización primaria del pigmento, modificadores reológicos para el control de cizalla media durante la molienda, anti-espuma para la gestión de espuma posmolino y aditivos reactivos para formulaciones que requieren química reactiva. Los formuladores que enfrentan una duda de dosificación pueden solicitar muestras y consultoría técnica para abordar sus sistemas específicos de pigmento y aglutinante.
Pro Tip: Mantenga un registro continuo de incremento de dispersante, viscosidad y lectura de medidor de molienda para cada lote; tres o cuatro corridas registradas suelen revelar el patrón de dosificación que un solo lote no muestra.
Perspectiva del formulador: equilibrar la calidad de dispersión con el caudal de producción
Perseguir un solo número de viscosidad malgasta tiempo y energía del molino. El enfoque más duradero define un perfil específico de cizalla por adelantado y lo comprueba contra puntos finales de tamaño de partícula y apariencia, no contra un cronómetro. Los pasos de titulación pequeños y registrados detectan problemas antes de que lleguen a un lote completo, y traer a un proveedor técnico como nuestro equipo de Astra R&D a los ensayos de etapa temprana tiende a acortar el camino a una escala reproducible.
— Astra R&D Team
Cómo Astra Chemical puede ayudar: líneas de productos, muestras y soporte técnico
Se suministra química de aditivos para cada etapa del control de la base de molino: dispersantes para la dispersión, modificadores reológicos para la reología de cizalla media, anti-espuma para la gestión de espuma y aditivos reactivos para sistemas reactivos, con guía de dosificación disponible del soporte técnico.
Los formuladores que enfrentan un problema de viscosidad persistente, o que escalan una formulación a un molino nuevo, pueden revisar nuestro catálogo completo de aditivos o solicitar muestras directamente desde la página de producto ASTRA DISP® para iniciar una consultoría técnica.
FAQ
¿Qué causa que la viscosidad de la base de molino suba inesperadamente durante la molienda?
Un aumento de viscosidad durante la molienda por lo general señala humectación incompleta del pigmento, refloculación o dispersante insuficiente en lugar de una necesidad de más solvente. El estudio de correlación de ScienceDirect recomienda investigar la efectividad del dispersante y las condiciones de proceso antes de ajustar la formulación.
¿Cómo mido correctamente la viscosidad de la base de molino?
Use un reómetro rotacional para capturar un barrido de cizalla a través de tasas bajas, medias y altas, y confirme el resultado contra una comprobación de medidor de molienda o tamaño de partícula. Equilibre la muestra a una temperatura consistente antes de medir, ya que unos pocos grados de variación pueden desplazar la lectura.
¿Cuándo deben añadirse los modificadores reológicos durante la preparación de la base de molino?
Los modificadores reológicos se dosifican típicamente alrededor de la etapa de dispersión, antes de completar la dispersión, y se adaptan al rango de cizalla media del equipo de mezcla según la guía de reología de SpecialChem. Añadirlos demasiado pronto o en el rango de cizalla incorrecto desperdicia energía y deja los aglomerados de pigmento intactos.
¿Qué rango de tamaño de partícula debe apuntar una base de molino?
Los rangos de tamaño de partícula objetivo varían según la aplicación, pero muchas formulaciones de recubrimientos apuntan a una distribución en el rango de 50 a 500 nanómetros, lo que afecta la fuerza del color, el brillo y la viscosidad según la investigación de dispersión de pigmento. Molinar más allá del punto donde el tamaño de partícula se estabiliza arriesga defectos de brillo o velo sin mejorar la calidad de dispersión.
¿Cómo puedo monitorear la consistencia del proceso entre lotes de producción?
Registrar la tasa de cizalla, la temperatura y el valor del medidor de molienda en conjunto en cada punto de muestra crea una ventana de control reproducible, y algunos formuladores combinan esto con un software de seguimiento de calidad estructurado como las plataformas SPC comparadas aquí para registrar datos de lote en el tiempo. Una cadencia de muestreo consistente, típicamente cada 15 a 20 minutos durante la molienda activa, detecta la deriva antes de que afecte a un lote completo.
Fuentes
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.