Compras primero: escala la producción de aditivos sin retrasos de suministro
Escalar la producción de aditivos especiales es un ejercicio de reingeniería, no una versión más grande del lote de laboratorio. El éxito depende de tres pilares innegociables: un control de ingeniería del calor, la mezcla y el tiempo de residencia; evidencia piloto validada antes de comprometer el capital; y una cadena de suministro cualificada y redundante. Los equipos técnicos a menudo apoyan directamente este trabajo, ofreciendo pruebas de compras y orientación de formulación que detectan los modos de fallo antes de que lleguen a la planta.
Escalar la producción de aditivos especiales es un ejercicio de reingeniería, no una versión más grande del lote de laboratorio. El éxito depende de tres pilares innegociables: un control de ingeniería del calor, la mezcla y el tiempo de residencia; evidencia piloto validada antes de comprometer el capital; y una cadena de suministro cualificada y redundante. Los equipos técnicos a menudo apoyan directamente este trabajo, ofreciendo pruebas de compras y orientación de formulación que detectan los modos de fallo antes de que lleguen a la planta.
TL;DR:
- Validar la transferencia de calor, la mezcla y los controles del tiempo de residencia mediante pruebas piloto es esencial, ya que estos factores no escalan linealmente y afectan a la calidad.
- Aplicar criterios de aceptación estrictos y verificar la disponibilidad del equipo antes de las órdenes de producción evita desviaciones y reduce costosos retrabajos a gran volumen.
- Automatizar métodos de control de calidad como viscosidad, trazado del tamaño de partícula y contenido de sólidos a escala mejora la consistencia de los lotes y permite ajustes en tiempo real.
- Cualificar proveedores desde el principio y pedir equipos de larga entrega antes de la aprobación final evita cuellos de botella de suministro que retrasan los plazos de escalado.
- Incorporar automatización y herramientas digitales en el control del proceso ayuda a predecir fallos, pero requiere una comprensión sólida del proceso para evitar errores rápidos y no detectados.
Los gerentes de compras y los directores técnicos que impulsan un programa de escalado necesitan una estructura de puertas de aprobación antes de pedir el equipo, no después. La causa más común de transiciones fallidas es saltarse pasos de validación que parecían innecesarios a escala de banco, y descubrir la brecha solo cuando los lotes comerciales empiezan a desviarse de las especificaciones, un patrón bien documentado en análisis de riesgos del escalado de químicos especiales.
Usa esta secuencia para estructurar la revisión previa al escalado:
- Fija la base de diseño. Define la especificación del producto, la tasa de producción objetivo, los límites de batería y los requisitos de servicios (vapor, agua refrigerada, aire comprimido, nitrógeno) antes de comenzar cualquier dimensionamiento de recipientes.
- Ejecuta la batería de pruebas piloto. Realiza calorimetría de reacción, estudios con trazadores para la distribución del tiempo de residencia, ensayos de espumado bajo agitación representativa de producción y pruebas de manejo de sólidos para cualquier adición de polvo o resina.
- Establece criterios de aceptación por adelantado. Define umbrales numéricos de aprobación/rechazo para el desarrollo de viscosidad, el tamaño de partícula y la calidad de dispersión antes de la prueba piloto, no después de revisar los datos.
- Confirma la disponibilidad del equipo y de los servicios. Verifica que el área de intercambio de calor, el par y la potencia del agitador y la capacidad de los servicios coincidan con la demanda calculada a escala de producción, según el marco de escalado de procesos químicos.
- Valida los métodos de QA a escala. Confirma que cada método analítico de banco tiene un equivalente a escala de planta que produce resultados comparables.
- Audita la capacidad de los proveedores. Cualifica una fuente principal y al menos una alternativa para cada materia prima con plazos de entrega superiores a cuatro semanas.
Criterios de puerta de aprobación que vale la pena imponer:
- Ninguna liberación de capital hasta que los criterios de aceptación piloto se cumplan y estén documentados.
- Ninguna prueba de producción sin un método de QC validado a escala para el atributo crítico de calidad.
- Ninguna incorporación de proveedor sin una auditoría completa de capacidad y calidad.
¿Cómo se traducen los resultados piloto a la ingeniería a escala de planta?
La transferencia de calor, la mezcla y el tiempo de residencia no escalan linealmente, y este desajuste es la mayor fuente de decepciones en el escalado. La generación de calor de una reacción exotérmica o de una etapa de dispersión de alto cizallamiento escala con el volumen, mientras que la eliminación de calor a través de las paredes del recipiente escala con el área superficial. Un aumento de diez veces en el volumen del lote puede dejar una camisa con aproximadamente la mitad de la capacidad de refrigeración relativa que tenía a escala piloto, una relación expuesta con claridad en reglas empíricas para el escalado. Los tiempos de mezcla y la RTD se amplían a medida que los recipientes se vuelven más altos y anchos, lo que significa que una formulación que se dispersó limpiamente en un reactor piloto de 50 litros puede mostrar bolsas sin mezclar, sobrecalentamiento localizado o gelificación prematura a 5.000 litros.
Para modificadores reológicos viscosos y ciertos sistemas reactivos, el procesamiento continuo cambia el mecanismo por completo en lugar de luchar contra la curva de escalado. La extrusión reactiva de doble tornillo ha demostrado ganancias importantes de energía y rendimiento frente a los reactores por lotes para la producción de espesantes tipo HEUR, porque el tiempo de residencia y el cizallamiento se convierten en parámetros de proceso ajustables en lugar de consecuencias de la geometría del recipiente. La contrapartida es la intensidad de capital y una curva de puesta en marcha más pronunciada, por lo que esta vía se adapta más a químicas de alto volumen y bien caracterizadas que a producciones especiales de bajo volumen.
Medidas correctivas prácticas para los equipos que permanecen con reactores por lotes:
- Dimensiona camisas y serpentines de forma conservadora, usando datos de calorimetría de reacción en lugar de tasas de eliminación de calor a escala piloto extrapoladas por volumen.
- Apunta a relaciones consistentes de potencia por volumen en lugar de igualar las RPM absolutas del agitador entre los recipientes piloto y de planta.
- Introduce adiciones escalonadas o dosificadas para los componentes reactivos en lugar de una dosificación de una sola vez.
- Añade mezcladores estáticos aguas abajo del recipiente principal para corregir la cola de la distribución del tiempo de residencia.
- Vuelve a seleccionar la geometría del impulsor para la nueva relación de aspecto del tanque en lugar de reutilizar el diseño piloto.
Consejo profesional: Ejecuta un modelo de reducción de escala antes de comprometerte con el diseño de la planta. Construye un sistema de escala de banco que imite deliberadamente el tiempo de mezcla y la relación de eliminación de calor esperados de la planta, y prueba tu formulación contra él. Es mucho más barato descubrir un problema de espumado en una réplica de 2 litros que en un reactor de 10.000 litros.
¿Qué métodos de control de calidad y análisis predicen realmente la consistencia del lote?
Los métodos de banco que funcionaban bien durante el desarrollo de la formulación a menudo fallan en cuanto aumentan los volúmenes de producción. Las comprobaciones manuales de viscosidad con un husillo portátil o las lecturas de tamaño de partícula de un solo punto son con frecuencia demasiado lentas e imprecisas para detectar la deriva entre lotes antes de que se envíe un lote defectuoso, una brecha señalada en la guía de caracterización del tamaño de partícula para el control de calidad de producción.
Los métodos que vale la pena automatizar o mover a la línea incluyen:
- Ensayos de concentración del contenido activo del aditivo, ejecutados con una frecuencia ligada al tamaño del lote en lugar de un horario diario fijo.
- Medición de viscosidad en línea o junto a la línea sincronizada con la etapa de mezcla o extrusión, no solo en el embalaje final.
- Distribución del tamaño de partícula para dispersiones y sistemas con carga de pigmento, monitoreada contra una banda definida de control estadístico de procesos.
- Contenido de sólidos y pH, ambos baratos de automatizar y muy sensibles a la variación de lotes de materias primas.
Cada método de banco programado para uso en producción necesita una validación paralela a escala de planta antes de convertirse en la puerta de liberación. Las desviaciones que pasan sin detectarse durante varios lotes se vuelven costosas de rastrear hasta una causa raíz, según la documentación de riesgos de escalado de transiciones de piloto a producción. Los datos de QC deberían alimentar directamente las decisiones de liberación de lotes y las pruebas continuas de aceptación de proveedores, cerrando el circuito entre lo que la planta produce y lo que entrega el suministro de materias primas.
¿Cómo deben las compras evitar cuellos de botella de suministro durante el escalado?
La inestabilidad de la cadena de suministro, no el fallo del equipo, descarrila más plazos de escalado que cualquier otra variable de ingeniería. Los largos plazos de entrega de reactores especializados, agitadores o instrumentación analítica pueden añadir meses a un calendario de puesta en marcha si el pedido comienza solo después de que los datos piloto confirmen la viabilidad, un riesgo señalado en el análisis de Deloitte sobre la realineación de las cadenas de suministro globales.
Los equipos de compras deben avanzar en cuatro frentes en paralelo con el trabajo de ingeniería:
- Cualificar al menos una fuente alternativa de materia prima para cada insumo con dependencia de un único proveedor, siguiendo un proceso estructurado de cualificación de proveedores.
- Realizar los pedidos de equipos de larga entrega tan pronto como se cumplan los criterios de aceptación piloto, en lugar de esperar la aprobación final del diseño de la planta.
- Revisar las especificaciones de embalaje, transporte y almacenamiento en almacén para volúmenes a granel; un cambio de tambores a contenedores o vagones cisterna a granel cambia los requisitos de manipulación y la exposición de la vida útil.
- Negociar cláusulas contractuales que cubran la variabilidad de la demanda y las cantidades mínimas de pedido, y construir reservas de inventario de contingencia para los dos o tres primeros trimestres de producción comercial.
Reducir la exposición a dependencias de fuente única desde el principio suele ahorrar más tiempo de calendario que cualquier corrección de ingeniería hecha más tarde. Los equipos que rastrean los plazos de entrega de aditivos por categorías de materias primas pueden construir calendarios de pedidos que se mantengan por delante del aumento de producción en lugar de reaccionar a él.
¿Qué pasos de seguridad y regulatorios corresponden a la puesta en marcha?
Los perfiles de peligro cambian con la escala de maneras fáciles de subestimar. Una reacción que permaneció cómodamente controlada en un recipiente piloto con camisa puede generar calor más rápido de lo que una camisa más grande puede eliminarlo, lo que significa que los sistemas de alivio, la refrigeración de emergencia y los enclavamientos necesitan reevaluación en cada cambio de escala, no solo en la puesta en marcha final.
- Reevalúa la clasificación de peligros para la nueva escala y confirma el dimensionamiento de las válvulas de alivio y la capacidad de refrigeración de emergencia frente a las peores tasas de generación de calor.
- Involucra a los equipos de EHS y regulatorios desde el principio, especialmente en torno a la capacidad de tratamiento de residuos y el manejo de emisiones, ya que los requisitos de registro regulatorio pueden moldear las decisiones de materiales y procesos mucho antes del arranque.
- Construye una lista de verificación de puesta en marcha que cubra la calibración de instrumentos, el ajuste de los lazos de control y puntos de retención definidos antes de avanzar a la siguiente etapa del proceso.
- Prueba deliberadamente los casos anómalos: pérdida de energía, fallo del agitador y escenarios de adición retrasada, no solo la ventana operativa esperada.
- Establece el control de cambios y la documentación de registros de lote desde el primer día para que la planta se mantenga lista para auditorías.
Consejo profesional: Una única prueba piloto exitosa es evidencia, no prueba. Trátala como un punto de datos en un rango de incertidumbre y diseña tus pruebas de puesta en marcha para sondear intencionadamente los bordes de ese rango en lugar de confirmar el centro.
Cómo Astra-chemical reduce el riesgo durante el escalado
Los equipos técnicos pueden trabajar junto a los grupos de compras y formulación a través de las mismas puertas descritas anteriormente, suministrando muestras piloto, protocolos de transferencia de producción y criterios de aceptación definidos en lugar de una hoja de datos genérica. Los formuladores que enfrentan inestabilidad de dispersión, defectos relacionados con la espuma o deriva reológica a mayores volúmenes reciben aportes directos de ingeniería sobre qué química de aditivo y dosificación realmente se mantienen más allá de la etapa piloto.
- Soporte de muestras a escala piloto dimensionado para el plan de pruebas de escalado real de un cliente, no un kit de laboratorio de talla única.
- Protocolos de transferencia de producción que mapean las tasas de dosificación de banco a los puntos de adición a escala de planta.
- Pruebas de aceptación orientadas a compras que cubren las métricas de QC para proveedores de aditivos para recubrimientos, incluida la consistencia entre lotes de producción.
- Soporte de formulación para problemas de dispersibilidad, control de espuma y reología que comúnmente solo aparecen después de que comienza el escalado.
| Desafío de escalado | Línea de productos de Astra-chemical | Qué aborda |
|---|---|---|
| Inestabilidad de dispersión de pigmentos o cargas a mayores contenidos de sólidos | ASTRA DISP® | Consistencia de mojado y dispersión entre tamaños de lote |
| Espumado durante la mezcla de alto cizallamiento o la reducción | ASTRA DF® / ASTRA DF NS® | Antiespumante de silicona o sin silicona adaptado a la sensibilidad de la formulación |
| Deriva de viscosidad o problemas de sag/nivelación a escala | ASTRA REO® | Control reológico ajustado a los perfiles de cizallamiento de producción |
| Transferencia de química reactiva al procesamiento continuo | ASTRA REACT® | Rendimiento del aditivo reactivo bajo condiciones de extrusión o continuas |
¿Cómo se integra la fabricación aditiva con las líneas de producción existentes?
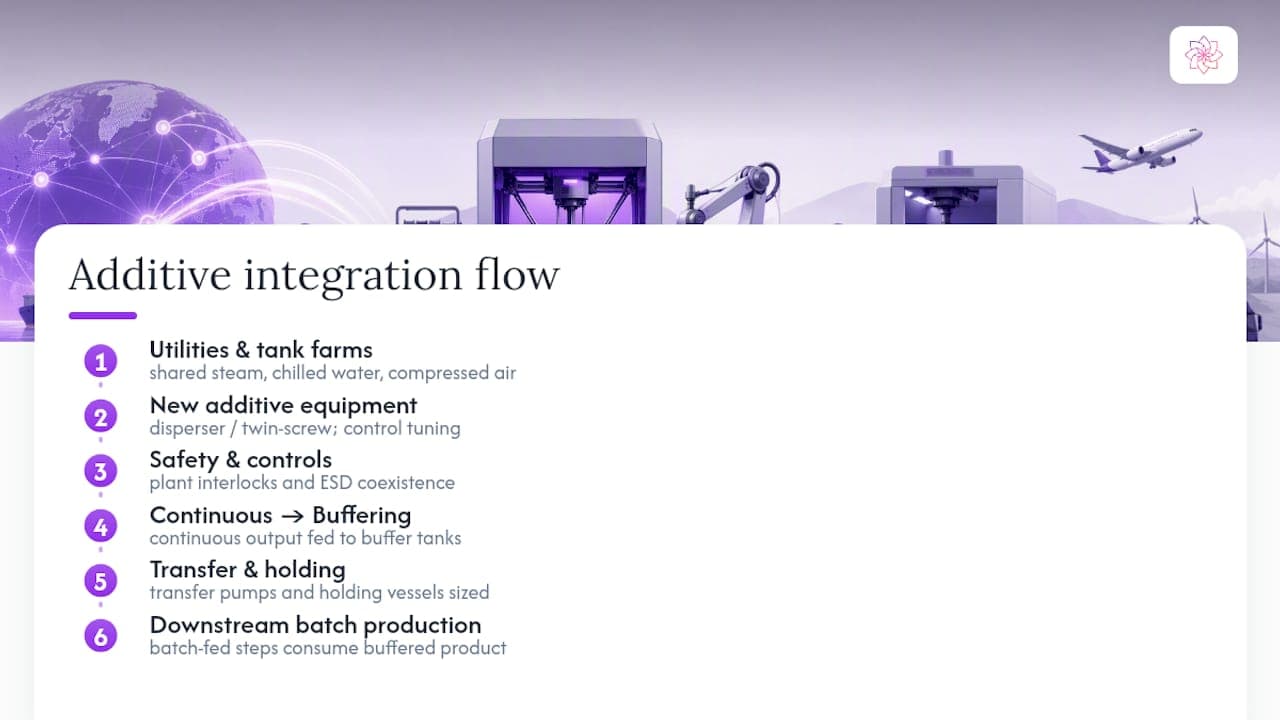
Reacondicionar un nuevo proceso aditivo en una planta establecida rara vez significa construir una unidad independiente. La mayoría de los formuladores integran nuevas etapas de dispersión, reducción o extrusión en las redes de servicios, tanques y sistemas de manejo de materiales existentes, lo que significa que el plan de escalado debe tener en cuenta la demanda compartida de vapor, agua refrigerada y aire comprimido en lugar de tratar la nueva línea como un sistema aislado.
La compatibilidad de tuberías e instrumentación es el primer punto de control. Un nuevo dispersor de alto cizallamiento o una unidad de doble tornillo instalados junto a reactores por lotes heredados necesitan su propio ajuste de lazos de control, pero también deben coexistir con los enclavamientos de seguridad de toda la planta y las secuencias de parada de emergencia sin crear modos de fallo conflictivos. Omitir esta revisión es una razón común por la que la puesta en marcha se retrasa.
El flujo de materiales importa tanto como los servicios. Introducir una etapa de extrusión reactiva continua junto a tanques por lotes cambia cómo se mueve el producto intermedio por la planta, a menudo requiriendo nuevos tanques de amortiguación, bombas de transferencia o recipientes de espera dimensionados para el desajuste entre la salida continua y las etapas posteriores alimentadas por lotes. Los químicos formuladores deberían mapear estos puntos de transición durante la etapa de base de diseño, no después de que llegue el equipo.
El control de la contaminación cruzada merece especial atención cuando una nueva línea de aditivos comparte tramos de tubería, recipientes de mezcla o sistemas de limpieza con la producción existente. El arrastre de un antiespumante o dispersante entre familias de productos puede causar defectos que parecen un problema de calidad de materia prima cuando la causa real es una segregación de líneas o una validación de limpieza inadecuadas entre cambios de producto.
¿Qué papel desempeñan la automatización y la digitalización en el escalado?
El control de proceso automatizado convierte el escalado de un ejercicio reactivo de resolución de problemas en un aumento monitoreado y basado en datos. Los sensores en línea de viscosidad, concentración y tamaño de partícula alimentan sistemas de control que pueden ajustar las tasas de adición o la velocidad de agitación en tiempo real, detectando la deriva antes de que produzca un lote fuera de especificación en lugar de después de que QC lo señale horas más tarde.
El modelado predictivo añade otra capa de protección. Los datos de proceso estructurados combinados con experimentación de alto rendimiento y optimización asistida por IA pueden señalar puntos probables de fallo, como una zona de mezcla propensa al sobrecalentamiento localizado, antes de que se ejecute un solo lote a escala de planta, un enfoque detallado en métodos de optimización predictiva de procesos. Para los químicos formuladores que gestionan una planta multiproducto, este tipo de capa predictiva acorta el número de corridas de prueba físicas necesarias para confirmar una hipótesis de escalado.
La digitalización también cambia cómo se gestionan los registros de lote y el control de cambios. Los registros electrónicos de lote con captura automatizada de datos reducen los errores de transcripción manual que plagan a los sistemas en papel durante las caóticas primeras semanas de una nueva línea, y hacen que la preparación para auditorías sea un subproducto de la operación normal en lugar de una carrera de último minuto antes de una visita de un cliente o regulador.
La advertencia aquí: la automatización amplifica la disciplina de proceso que ya exista. Un proceso mal caracterizado con controles automatizados simplemente falla más rápido y con advertencias menos obvias que uno manual. La automatización debe seguir a una comprensión validada del proceso, no sustituirla.
¿Qué factores de sostenibilidad deberían moldear un plan de escalado?
Las restricciones ambientales y regulatorias moldean cada vez más qué químicas siquiera llegan a la etapa de escalado. Los requisitos de registro bajo marcos como TSCA pueden ralentizar o redirigir la adopción de materiales, y alinear las decisiones de química con los impulsores regulatorios y de sostenibilidad desde el principio evita una reformulación costosa después de que el equipo de capital ya se haya pedido.
La intensidad energética es una palanca directa de escalado, no solo un argumento de sostenibilidad. Los procesos continuos como la extrusión reactiva han mostrado reducciones de energía medibles frente a los reactores por lotes para grados de aditivos viscosos, lo que significa que el caso de sostenibilidad y el caso de rendimiento a menudo apuntan a la misma decisión de ingeniería en lugar de competir entre sí.
La capacidad de tratamiento de residuos necesita dimensionarse para el nuevo volumen de producción, cubriendo la recuperación de disolventes, la carga de tratamiento de aguas residuales y el manejo de emisiones de cualquier componente volátil. Una planta que manejaba cómodamente los flujos de residuos a escala piloto puede encontrar su capacidad de tratamiento insuficiente una vez que los volúmenes de producción se triplican.
La sostenibilidad de la cadena de suministro vale la pena incorporarla a los criterios de cualificación de proveedores junto con las verificaciones de calidad y capacidad. Las decisiones de abastecimiento que consideran la distancia de transporte, los residuos de embalaje y las prácticas ambientales del proveedor, siguiendo prácticas de cadena de suministro sostenible, tienden a resistir mejor el futuro endurecimiento regulatorio que el abastecimiento basado puramente en el precio unitario.
¿Cómo se prepara al personal para un proceso escalado?
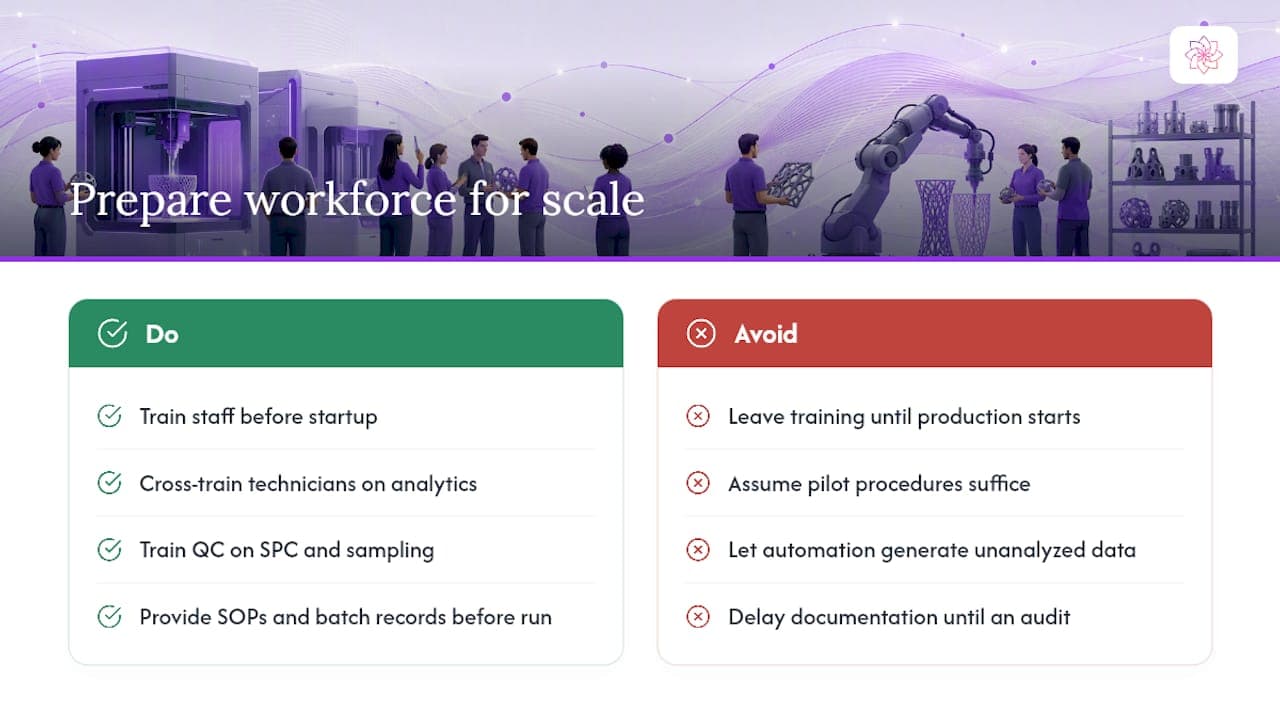
El equipo nuevo y el mayor rendimiento cambian lo que los operadores, técnicos y personal de calidad necesitan saber, y las brechas de capacitación se manifiestan más rápido durante las primeras semanas de operación a escala comercial. Los operadores que manejaban un recipiente piloto por intuición necesitan procedimientos documentados y repetibles para el equivalente a escala de planta, ya que la tolerancia a la improvisación se reduce a medida que suben el valor del lote y el rendimiento.
La capacitación cruzada importa más de lo que la mayoría de los planes de escalado presupuestan. Una línea que añade analítica en línea, dosificación automatizada o extrusión continua necesita técnicos capaces de interpretar los datos de los sensores y el comportamiento de los lazos de control, no solo realizar comprobaciones manuales. Construir esta competencia antes del arranque, en lugar de durante, evita el período incómodo en el que un sistema automatizado genera datos que nadie en el turno sabe cómo usar.
La gestión del cambio se extiende también al personal de calidad y compras. Un equipo de QC acostumbrado a pruebas de banco de un solo punto necesita capacitación estructurada en límites de control estadístico de procesos y planes de muestreo automatizados antes de que estos se conviertan en la puerta de liberación de lotes. El personal de compras que cualifica nuevos proveedores para abastecimiento de mayor volumen necesita listas de verificación de auditoría actualizadas que reflejen los requisitos de calidad a escala comercial, no las tolerancias más laxas aceptables a volúmenes piloto.
La disciplina de documentación es la parte que más se descuida bajo presión de calendario. Los registros de lote, los procedimientos operativos estándar y los protocolos de respuesta a casos anómalos deben existir y capacitarse antes de la primera corrida de lote comercial, no redactarse retroactivamente cuando una auditoría o una queja de un cliente obligue a hacerlo.
Por qué la cualificación de proveedores merece más peso del que la mayoría de los programas de escalado le dan
Los equipos de ingeniería tienden a tratar la cualificación de proveedores como una formalidad de compras que corre en paralelo con el trabajo "real" del diseño del proceso. Ese ordenamiento está al revés. Un proceso validado que funciona con una materia prima no cualificada o de fuente única sigue siendo un proceso frágil, sin importar cuán bien cuadren las matemáticas de transferencia de calor.
Los programas que se mantienen bajo presión comercial son los que hacen de la evidencia piloto y las auditorías de proveedores condiciones de puerta para la liberación de capital, no vías paralelas que pueden retrasarse sin consecuencia. Los protocolos de transferencia de producción de Astra-chemical existen precisamente porque esta disciplina se omite con la frecuencia suficiente como para ser previsible, no rara.
— Astra R&D Team
Obtén muestras piloto y pruebas de compras de Astra-chemical
Las muestras, los datos técnicos y el soporte de formulación pueden venir directamente de los fabricantes de dispersantes, antiespumantes y modificadores reológicos de los que dependen los programas de escalado, en lugar de una capa de distribuidores.
Para los equipos que trabajan con la lista de verificación anterior, el siguiente paso práctico es solicitar muestras piloto dimensionadas para una prueba de producción real en lugar de un kit de laboratorio genérico, y luego evaluarlas contra los criterios de aceptación establecidos durante la etapa de base de diseño. El equipo técnico de Astra-chemical también puede programar una revisión de formulación para repasar las preocupaciones de dispersión, control de espuma o reología específicas de una línea de producción dada, apoyándose en líneas de productos como los dispersantes ASTRA DISP® y los antiespumantes ASTRA DF®. Explora el centro completo de productos para comparar químicas contra un plan de escalado actual, o solicita muestras directamente para iniciar una prueba de compras en tu propio calendario.
Fuentes
- Riesgos del escalado de químicos especiales: del piloto a la producción
- Reglas empíricas para el escalado
- Diseño y operación óptimos de procesos de extrusión reactiva: aplicación a la producción de HEUR
- Diseño, escalado y puesta en marcha de procesos químicos
FAQ
¿Cuánto tiempo lleva escalar un proceso aditivo?
Los plazos varían ampliamente según la complejidad de la química y los plazos de entrega del equipo, pero la mayoría de los programas necesitan validación piloto, adquisición de equipo y puesta en marcha como fases secuenciales en lugar de superpuestas. Los pedidos de equipos de larga entrega y la cualificación de proveedores son los dos pasos más propensos a extender el calendario si se inician tarde.
¿Cuál es la mayor causa de fallo en el escalado de aditivos?
Los cambios no lineales en la transferencia de calor, la mezcla y la distribución del tiempo de residencia causan la mayoría de los fallos de escalado, ya que la eliminación de calor escala con el área superficial mientras que la generación de calor escala con el volumen, según los fundamentos de ingeniería de escalado. Las formulaciones que se dispersan o reaccionan limpiamente a escala piloto a menudo muestran zonas sin mezclar o excursiones térmicas una vez que el tamaño del recipiente aumenta.
¿Necesito nuevos métodos de QC para lotes a escala comercial?
Sí. Los métodos de banco como las comprobaciones manuales de viscosidad o las lecturas de tamaño de partícula de un solo punto típicamente necesitan automatizarse y revalidarse a escala de planta, ya que a menudo son demasiado lentos o imprecisos para detectar la deriva de lotes, según la guía de caracterización del tamaño de partícula.
¿Cómo apoya Astra-chemical los proyectos de escalado?
Astra-chemical proporciona muestras piloto dimensionadas para el plan de pruebas real de un cliente, protocolos de transferencia de producción y pruebas de aceptación orientadas a compras a través de sus líneas de productos, junto con soporte de formulación para problemas de dispersión, espuma y reología que comúnmente aparecen durante el escalado.
¿Debería elegir procesamiento continuo o por lotes para el escalado?
Depende del volumen y la química: los métodos continuos como la extrusión reactiva han mostrado ventajas de energía y rendimiento para ciertos modificadores reológicos viscosos, según los datos del caso de estudio de extrusión reactiva, pero el procesamiento por lotes sigue siendo más práctico para químicas de menor volumen o menos caracterizadas.
Recomendados
¿Probando aditivos para esta aplicación?
Envíenos su desafío de formulación actual y nuestro equipo técnico le recomendará un paquete de productos ASTRA para pruebas de laboratorio.