油墨黏度控制:测量、调节与配方
油墨黏度控制是指通过[连续监测并按规定的限值进行修正](https://rheonics.com/solutions-item/optimising-printing-applications-through-inline-process-monitoring/),将油墨的流动阻力保持在预定范围内的做法,从而使油墨转移、色强度与干燥性能从第一印到最后印都保持稳定。这项工作由两方面共同承担:印刷车间通过计量加入溶剂、水或新墨来抵消漂移;配方实验室则通过设计颜料分散、泡沫行为与流变性能,使油墨从一开始就较少发生漂移。本指南兼顾两者,适用于柔版印刷、凹版印刷与瓦楞纸板印刷。
油墨黏度控制是指通过连续监测并按规定的限值进行修正,将油墨的流动阻力保持在预定范围内的做法,从而使油墨转移、色强度与干燥性能从第一印到最后印都保持稳定。这项工作由两方面共同承担:印刷车间通过计量加入溶剂、水或新墨来抵消漂移;配方实验室则通过设计颜料分散、泡沫行为与流变性能,使油墨从一开始就较少发生漂移。本指南兼顾两者,适用于柔版印刷、凹版印刷与瓦楞纸板印刷。
要点速览
- 黏度决定油墨转移、颜色密度、干燥与浪费,因此每一次印刷过程中都要规定、测量并修正黏度,而不能只在调机时进行。
- 温度、溶剂蒸发、剪切历史与储存条件是漂移的主要成因;自动控制依靠频繁的小幅修正来补偿,而不是偶尔进行大幅调整。
- 正确的目标值来自油墨制造商,取决于油墨类型、网纹辊或版辊规格、印刷速度、基材与温度。
- 配方可以减轻印刷机的负担:分散良好的颜料、受控的泡沫以及有意设计的流变曲线,使黏度更容易保持。
黏度是油墨对流动的阻力。在柔版、凹版与瓦楞纸板印刷中,这一术语涵盖三项相互关联的工作:在规定条件下测量油墨、将读数与规定窗口进行比对,以及在读数超出窗口时对油墨进行调整。所谓调整,通常是指向已经变稠的油墨中加入溶剂或水以稀释,或者在油墨被过度稀释时加入新墨以恢复固体分。
某黏度计制造商发布的瓦楞纸板印刷指南指出,操作人员应保持与可接受的印刷适性相一致的黏度,并在需要时加入新墨、确认油墨与基材相匹配、核实配方,并按作业规范检查或调整 pH。因此,黏度是若干相互关联的油墨参数之一,而不是一个孤立的数值。
在线仪器带来进一步的改进。实时监测以基线为参照测量黏度,而不是仅依赖绝对值,从而使趋势在演变为缺陷之前就可见。
为什么黏度决定颜色、转移与浪费
黏度是一种替代指标,用来反映赋予油墨颜色的那个量。它是油墨固体分百分比的指示值,而颜料含量就包含在这些固体分之中。当黏度发生漂移时,颜料浓度也随之漂移。
其后果是可以测量的:
- 颜色变化。 TAGA 论文中报道的一项凹版印刷机试验发现,手动控制黏度时的颜色变化显著大于自动控制溶剂添加时的情况。同一研究还描述了黏度如何影响油墨转移、阶调增益、色域以及印刷图像质量。
- 过度稀释。 根据同一 TAGA 研究,过度稀释会降低颜料浓度并可能使颜色变弱,这正是溶剂必须按计量分次加入的原因。
- 浪费与成本。 黏度调整不当会导致印刷质量不达标、油墨消耗过多以及不必要的成本,而严格控制则可缩短调机时间并减少废品。
- 瓦楞纸板缺陷。 一家柔版与瓦楞纸板用黏度计供应商指出,黏度控制不良是造成条痕、光晕、蹭脏、鱼眼与色偏的原因之一,同时还会增加油墨用量与浪费。
柔版印刷还有其自身的敏感性。快干油墨与软质版材广泛应用于包装及其他基材,这意味着如果黏度不稳定,图像与信息可能印刷不一致,印件可能被拒收。
是什么使黏度发生漂移
黏度不是油墨的固定属性。它会随温度、剪切速率、流动条件与压力而变化。在运行中的印刷机上,有四种机理占主导地位。
温度
较热的油墨黏度较低,较冷的油墨黏度较高。一家油墨制造商的技术文章指出,这些变化会限制油墨的输送并导致密度波动或供墨不足,而其他条件还会造成滴墨、飞墨、溅墨、堆积或背面粘脏。温度波动会对黏度产生剧烈影响,因此在自动化系统中,加热或冷却的油墨回路以及温度补偿读数十分常见。
溶剂或水的蒸发
TAGA 的凹版研究解释说,印刷过程中的蒸发会改变油墨浓度,因此需要添加溶剂以维持工作条件。所以,墨斗或墨腔中的油墨运行时间越长,浓度就越高,除非不断补充。
机边滞留时间
油墨在机边放置数小时或数天时,受环境条件影响,黏度和 pH 可能发生变化。一家标签印刷商的测量指南建议,印刷商应在既定公差范围内记录并调整这些参数,同时记录密度、干燥温度、网纹辊规格及其他印刷条件。
储存
储存条件在油墨到达印刷机之前就已很重要。就塑性溶胶而言,一家油墨供应商建议使用密封容器,并在 65°F 至 90°F(18°C 至 32°C)之间储存,并警告高温、冰冷的地面、阳光直射以及部分固化都可能改变黏度与印刷适性。水性油墨与溶剂型油墨各有其储存限制,由各产品的技术数据表规定。
测量黏度:仪器、单位与标准
只有当方法可重复时,读数才有意义。在线与实验室工作会使用多种仪器类别,各自报告的物理量略有不同。
| 仪器类型 | 所报告的物理量 | 典型用途 |
|---|---|---|
| 旋转黏度计 | 动力黏度(Pa·s) | 实验室与质量控制 |
| 流杯 | 以秒计的流出时间 | 机边人工检测 |
| 音叉传感器 | 动力黏度与比重 | 在线监测 |
| 声波传感器 | 动力黏度与密度的乘积 | 在线监测 |
| 落棒黏度计 | 浆状油墨的表观黏度与非牛顿行为 | 生产控制、供需双方验收 |
上述仪器清单与单位惯例(动力黏度以 Pa·s 计、运动黏度以斯托克斯或 m²/s 计、流杯秒数)参照一项关于凹版印刷在线传感器的学术评估,该文还指出,音叉传感器可计算动力黏度与比重,而声波传感器测量的是动力黏度与密度的乘积。当把某台仪器的读数与为另一台仪器编写的规格进行比对时,这一区别至关重要。
对于浆状油墨,ASTM D4040-10(2019) 规定了用落棒黏度计测定表观黏度与非牛顿行为的方法,适用于生产控制与供需双方验收。
剪切历史也会影响所得到的数值。美国国家标准局的一份报告发现,可重复的油墨黏度测量需要对测量程序和剪切历史加以控制,并且在足够高的剪切速率下进行短暂旋转预处理,可以减少不稳定的法向力并获得稳定的数值。实际上,如果两个实验室一个搅拌样品而另一个不搅拌,那么对同一种触变性油墨的读数可能不一致。
人工控制与自动控制
流杯之所以仍被广泛使用,是因为其成本低、速度快,但其结果取决于操作人员的计时、杯的状态以及取样间隔。TAGA 研究人员的观点是,自动控制优于人工流杯测量,因为频繁的小幅修正可以补偿蒸发,而操作人员与流杯的误差会造成更大的黏度波动以及相应的颜色变化。
在凹版印刷中,具备自动控制的准确、可重复的黏度计可将黏度控制在很窄的范围内,有助于在长时间印刷中确保颜色质量稳定。
柔版印刷线上也有集成系统。一家网纹辊与油墨管理供应商介绍了一种装置,它在油墨分配系统中用振动传感器测量黏度,并对黏度和温度进行控制,适用于水性油墨与溶剂型油墨,并指出此类系统可减少维护与清洗时间。
无论是人工还是自动,一套可行的控制规程都遵循相同的顺序:
- 在第一次读数之前,对油墨进行状态调节并记录温度。
- 在开机时测量,并与规定的窗口进行比对。
- 分小份加入溶剂、水或新墨,并留出混合时间。
- 按固定间隔重新测量,或使用在线传感器连续测量。
- 将黏度与密度、pH 和温度一并记录,以便将漂移追溯到具体原因。
选择合适的黏度目标值
目标值并不是一个通用数字。印刷商应使用油墨制造商建议的黏度,并在开机时及整个印刷过程中按约定公差进行监测,因为正确的数值取决于油墨类型、网纹辊规格、印刷速度、基材和温度。
测量条件同样值得关注。一份关于油墨分析的技术白皮书建议,数值应在模拟印刷头处工况的条件下测量。现代印刷机的剪切速率可高达 10^5 至 10^6 s^-1,而油墨可能需要较高的低剪切黏度以保证稳定性,同时需要较低的高剪切黏度以利于印刷。同一文件还指出,不存在通用的油墨配方:油墨需要一种在储存稳定性与印刷性能之间取得平衡的流变曲线。
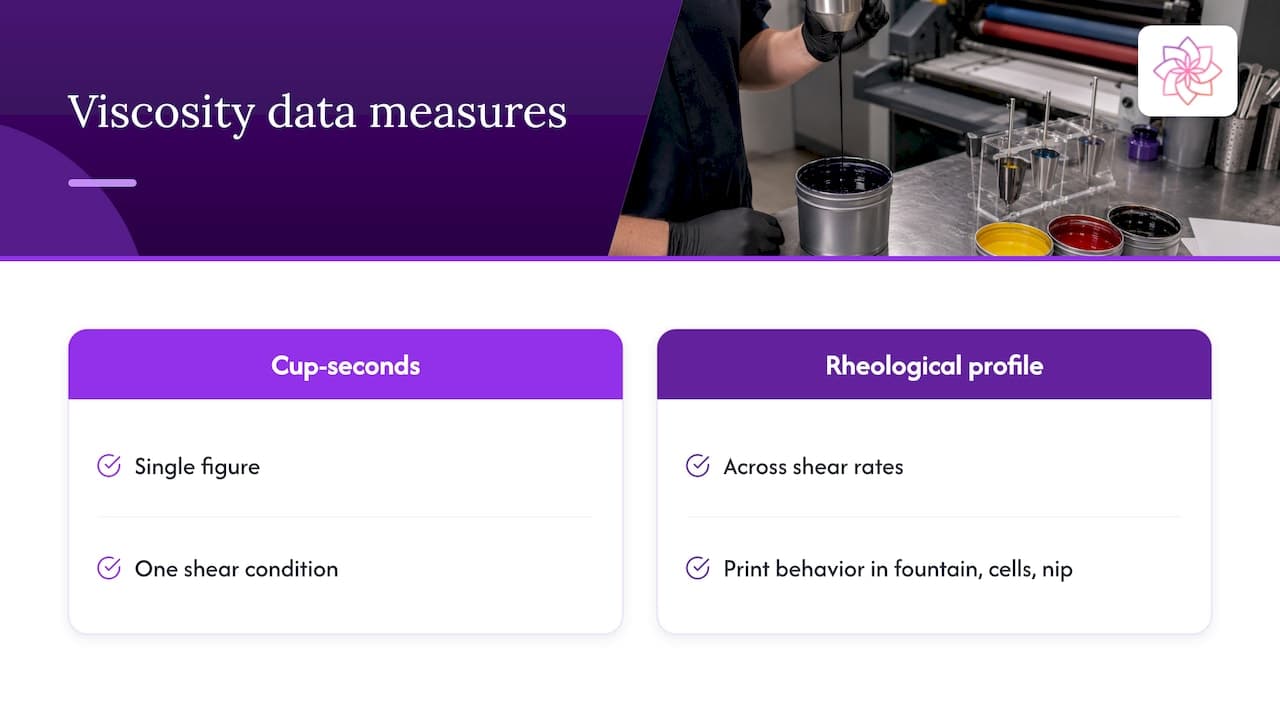
这是正确解读技术数据表的关键。单一流杯秒数描述的是油墨在某一剪切条件下的状态,而跨越各剪切速率的流变曲线则描述油墨在墨斗、网纹辊网穴或凹版网穴中以及在压印点处的行为。
使黏度更易保持的配方手段
机边修正是治标,配方则通过收窄黏度可能变化的幅度来治本。对油墨制造商而言,有四个杠杆值得关注。
颜料分散
稳定化不足的颜料会发生絮凝,而絮凝会提高低剪切黏度并削弱颜色展现。润湿与分散助剂吸附在颜料表面并使其稳定、防止再次团聚,目的是使油墨的流变性能在储存期间以及印刷过程的各个剪切循环中保持稳定。在 ASTRA 系列中,ASTRA DISP® 是用于含颜料配方的分散剂系列。
颜料与填料的选择
颜料本身也有贡献。在白墨中,二氧化钛的牌号选择会改变黏度,因为不同牌号的表面处理与吸油量不同。一家二氧化钛生产商的油墨手册说明,其经氧化铝/二氧化硅处理的牌号推荐用于哑光柔版油墨,并指出将两个牌号搭配使用可让配方师优化遮盖力与油墨黏度。因此,颜料选择与分散剂选择应一并进行验证。
泡沫控制
经泵送、循环和刮刀刮涂的油墨会卷入空气。泡沫会扭曲表观黏度读数,因为卷入的空气会改变在线传感器与流杯的响应,并会在基材上造成针孔与涂布不均。消泡剂按化学体系选择:硅酮型在低添加量下作用强烈,但需要针对表面缺陷风险进行相容性测试;非硅酮型则适用于不宜含硅酮的体系。ASTRA 系列两者兼备:分别用于硅酮型与非硅酮型消泡的 ASTRA DF® 与 ASTRA DF NS®。
流变改性
流变改性剂构建上述曲线:静止时具有足够结构以防止颜料沉降,在印刷的高剪切下则表现剪切变稀。ASTRA REO® 系列正是为此设计。添加量通过试验确定,因为效果取决于树脂、溶剂或水体系以及颜料含量。同时从事涂料与油墨工作的读者,可以在活性稀释剂与功能助剂指南中找到相关的添加量与选择逻辑,更多技术资料见 ASTRA CHEMICAL 技术博客。
诊断与黏度相关的缺陷
下表将常见的印刷机症状与黏度相关成因及首要检查项对应起来。这仅是排查的起点,不能替代油墨供应商的指导。
| 症状 | 黏度相关成因 | 首要检查项 |
|---|---|---|
| 印刷过程中颜色逐渐变深 | 蒸发使油墨浓缩 | 测量间隔以及溶剂或水的添加速率 |
| 修正后颜色偏弱 | 过度稀释降低了颜料浓度 | 加入新墨以恢复固体分 |
| 密度波动或供墨不足 | 油墨过冷、变稠,限制了输送 | 墨斗或墨腔中的油墨温度 |
| 条痕、光晕、蹭脏 | 黏度超出窗口、污染 | 对照规格核对读数、过滤 |
| 针孔、涂布不均 | 卷入的空气或泡沫 | 循环、泵回流管路几何形状、消泡剂 |
| 黏度读数不稳定 | 剪切历史或传感器污染 | 样品状态调节与传感器清洁 |
温度相关的症状遵循前文所引制造商的叙述,条痕与蹭脏条目遵循黏度计供应商的瓦楞纸板分析;其余条目反映的是标准的工艺推理,应结合实际使用油墨的技术数据表加以确认。
观点:黏度稳定性始于配方
我们在支持涂料、胶粘剂与油墨制造商的过程中体会到,印刷机上报告的黏度问题往往是配方问题在后期才表现出来。当颜料仅获得勉强稳定的分散,或泡沫仅靠通用助剂控制时,印刷机操作人员接手的就是一个会漂移的体系,而再好的黏度计也无法修复正在重新团聚的分散体。
因此,我们把油墨黏度视为分散剂、消泡剂与流变改性剂的联合规格,每一项都针对实际的树脂体系、颜料与工艺进行验证。ASTRA DISP®、ASTRA DF®、ASTRA DF NS® 与 ASTRA REO® 的设计初衷就是在以实验室数据为支撑的验证中一并评估,并在添加量方面提供支持,目标是尽可能低的总使用成本,而不是每公斤最低的价格。
批次一致性与其化学性质同样重要。针对某一批助剂调好的工艺控制回路,只有在下一批表现相同时才能保持可预测性,我们的文档与技术支持正是围绕这一要求组织的。
Astra R&D Team
为油墨体系验证助剂
结构化的验证可以缩短试错所耗费的时间。以下顺序适用于大多数油墨体系。
- 明确目标:印刷机类型、油墨类别(溶剂型、水性、能量固化型)、基材,以及油墨规格中的黏度窗口。
- 建立基线:在关键的剪切条件下测量未改性油墨,并记录温度。
- 通过梯度试验评估分散剂添加量,监测黏度、色强度以及热老化后的稳定性。
- 以最低有效量加入消泡剂,并检查表面缺陷与重涂行为。
- 调整流变性能,以恢复静止时的结构和印刷时的剪切变稀。
- 在印刷机上验证,记录黏度、密度、pH 与温度并与基线比对。
鉴于前文所述的剪切历史敏感性,每一步都重复相同的测量方法,比选择哪种仪器更为重要。
面向油墨配方师的 ASTRA 助剂
ASTRA CHEMICAL 生产用于涂料、胶粘剂、油墨、塑料与复合材料的分散剂、硅酮型与非硅酮型消泡剂、流变改性剂以及功能助剂,并为工业制造商提供技术咨询与样品申请服务。正在评估黏度问题的配方师可以查看 ASTRA 完整产品系列,并申请用于验证的实验室样品。
各产品页面列出了每条产品线的化学体系,技术支持团队可协助针对具体油墨体系制定添加量与相容性方案。
常见问题
印刷过程中应多久测量一次油墨黏度?
该间隔由油墨供应商与印刷机确定,但原则是一致的:在开机时以及整个印刷过程中按约定公差测量。挥发较快的体系需要更短的间隔或连续在线测量,因为蒸发会使油墨在印刷过程中不断浓缩。
流杯够用吗,还是必须采用在线测量?
对于稳定、短版活件,流杯足以维持可接受的窗口。对于长版印刷和严格的颜色公差,TAGA 研究更倾向于自动控制,因为频繁的小幅修正可以避免操作人员与流杯误差所造成的较大波动。
助剂能在不稀释油墨的前提下降低黏度吗?
在许多体系中可以。分散剂可以降低由稳定化不足的颜料所带来的黏度,使油墨得以保留颜料浓度,而不必用溶剂稀释。效果取决于树脂与颜料体系,因此添加量应通过实验室测试确定。
为什么同一种油墨在两个实验室的读数不同?
原因通常在于方法而非油墨。仪器类型、剪切速率、温度与样品预处理都会改变所报告的数值,美国国家标准局的报告发现,要使结果可重复,必须对程序和剪切历史加以控制。
某种油墨应使用多高的黏度?
应采用该油墨制造商针对该油墨、网纹辊或版辊、速度、基材与温度所给出的数值。通用数值并不可靠,因为不存在通用的油墨配方。