研磨基料黏度控制:用剪切窗口取代单一目标
稳定的研磨基料黏度,源于界定一个特定剪切下的流变剖面,选择适配颜料与设备的分散剂与流变改性剂化学,并控制研磨剪切、温度与停留时间,每一项调整都以刮板细度与粒径终点加以核对。这些目标应与可测量的测试挂钩,包括旋转流变仪扫描、刮板细度读数与粒径数据;当配方需要更精密的校准时,我们的 Astra R&D 团队会提供技术支持与样品指导。
稳定的研磨基料黏度,源于界定一个特定剪切下的流变剖面,选择适配颜料与设备的分散剂与流变改性剂化学,并控制研磨剪切、温度与停留时间,每一项调整都以刮板细度与粒径终点加以核对。这些目标应与可测量的测试挂钩,包括旋转流变仪扫描、刮板细度读数与粒径数据;当配方需要更精密的校准时,我们的 Astra R&D 团队会提供技术支持与样品指导。
TL;DR:
- 用旋转流变仪刻画低、中、高剪切,再核对刮板细度或粒径;许多涂料配方以 50 至 500 纳米为目标。
- 在 200 至 500 克实验室批次上测试分散剂,按颜料质量以 0.25% 递增,并在每次添加后记录黏度与刮板细度。
- 为研磨的中剪切区间选择流变改性剂,并在研磨期间小量添加消泡剂,以避免润湿不良或黏度不稳。
- 研磨期间每 15 至 20 分钟取样一次,同时记录剪切速率、温度与刮板细度,以建立可复现的过程控制窗口。
- 放大时匹配单位体积的能量输入,但单独评估停留时间与研磨几何,因为相等能量并不保证终点一致。
分散剂的选择始于颜料表面化学与溶剂相容性。酸性颜料通常配对碱性分散剂骨架,且黏结剂的极性必须与分散剂的锚定基团匹配,否则润湿会在研磨开始前就停滞。起始加量范围通常设为颜料质量的百分比,再通过小批量滴定精炼:逐步添加分散剂,记录每次添加后的黏度下降,一旦进一步添加不再产生有意义的变化即停止。
流变改性剂分为两大族:缔合型增稠剂,以及聚合物或黏土基改性剂,而这一选择比多数配方师设想的更关乎研磨阶段。正如 SpecialChem 流变指南 所述,改性剂通常在分散前加量,并选定在混合设备的中剪切区间发挥作用,因为低黏度有助于初始颗粒润湿,而中黏度才是研磨中真正分离团聚体的关键。过早添加仅适用于高剪切的改性剂只会浪费能量,并让颜料团块原封不动。
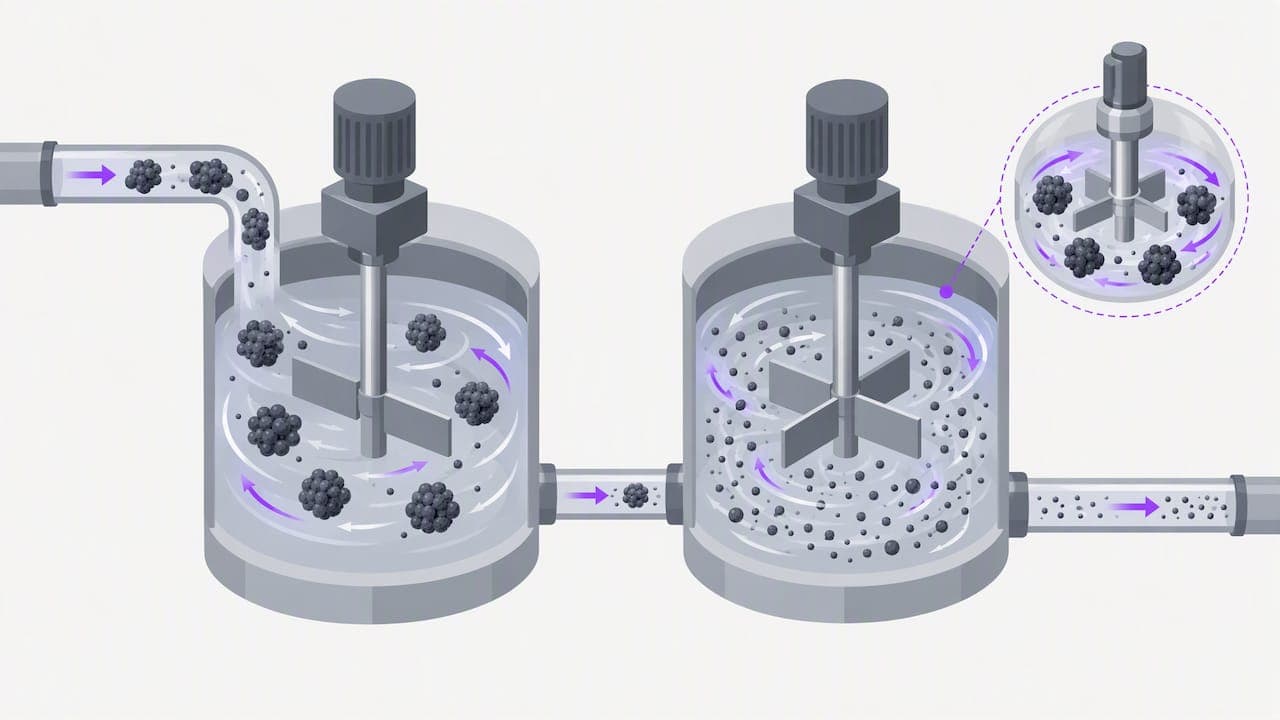
消泡剂属于流程中更靠后的环节,在研磨而非润湿阶段添加,因为过早添加会干扰颜料润湿,并使之后测得的表观黏度读数产生偏差。消泡剂过量是常见错误:过量的消泡剂会破坏研磨基料的稳定性,产生看似良好、但在批次兑稀后便无法维持的黏度读数。
实操排序检查清单:
- 在低黏度载剂中润湿颜料,以促进快速、均匀的渗透。
- 以小增量滴定分散剂,在每次添加后绘制黏度曲线。
- 一旦主分散启动,引入流变改性剂,并匹配研磨的中剪切区间。
- 在研磨期间以最小增量添加消泡剂,并在每次加量后重新核对黏度。
专业提示: 在投入整批研磨料之前,先在小台式批次上运行滴定;一个 200 克试验能捕捉 200 升批次难以吸收的加量错误。
改变黏度的过程控制:剪切、温度、停留时间与能量输入
黏度并非单一数字。它会随所施加剪切速率而变,这正是一款研磨基料在高速分散机上显得稀薄、一静置进桶却变稠的原因。ScienceDirect 相关性研究 证实,研磨基料黏度同时取决于剪切速率、时间与温度,且颜料相互作用会升高黏度,而分散剂通过在每个颗粒周围形成排斥势垒来抵消它。任何遗漏了测量时所处剪切速率的黏度指标,都是不完整的。
有四个过程变量值得直接监控:
- 剪切速率,随设备类型(高速分散机、珠磨机、三辊机)而异,必须与分散剂的有效范围匹配。
- 温度,通过夹套冷却或批次中断来管理,因为研磨期间的热量积聚会暂时稀化批次并掩盖潜在的黏度问题。
- 停留时间,由分散终点而非时钟设定,因为 WMU 颜料分散研究 发现,过长的停留时间有过度分散批次、并引入光泽或雾影缺陷的风险。
- 单位体积能量输入,应以千瓦时每立方米跟踪,以便在不同规模上复现工艺。
在活跃研磨期间每 15 至 20 分钟取样,配合每次拉样的刮板细度检查,能提供足够的数据点来绘制控制窗口,而非依赖单一的批次末端读数。正如 ScienceDirect 相关性研究所建议的,在每个取样点同时记录剪切、温度与刮板细度值,正是把零散测量变成可复现指标的做法。
黏度测量与为研磨基料规定流变剖面
一个可行的流变剖面,应报告三个剪切窗口下的黏度而非单一数字:低剪切(预测沉降与抗流挂)、中剪切(关乎混合与泵送)、高剪切(关乎施工)。旋转流变仪扫描可在一次运行中捕捉全部三者,而一旦流变剖面确立了可接受范围,Brookfield 或同类台式黏度计便足以进行常规工厂核查。
- 在开发阶段及配方变更时,使用旋转流变仪进行剪切扫描。
- 针对既定窗口,使用 Brookfield 式黏度计进行日常生产核查。
- 用刮板细度读数,并在可得时用激光粒径数据,确认分散终点。
- 测量前将样品平衡至一致温度;几度的偏差就足以使读数偏移,触发错误的返工决策。
根据分散参数研究,50 至 500 纳米的粒径范围强烈影响许多涂料配方的着色力、光泽与黏度,这意味着仅凭黏度读数、而无相应的粒径或刮板细度核对,无法确认分散可接受。
配方策略与 Astra R&D 指导:加量、排障与放大
建议采用围绕四个检查点构建的逐步加量协议:润湿、主分散剂滴定、研磨前黏度与细度检查,以及增量式流变改性剂添加。典型的实验室规模运行使用 200 至 500 克样品,分散剂按颜料质量以 0.25% 递增,在每一步记录黏度与刮板细度读数,再进入下一步。
当批次比预期更稠时,我们建议先排查过程变量,再重新配方:
- 确认在引入分散剂之前,润湿时间已充足。
- 检查研磨期间温度是否漂出了既定区间。
- 核实分散剂是增量添加,而非一次性整批投入。
- 在问题出现点同时记录剪切速率、温度与刮板细度值,并采用 ScienceDirect 研究建议的文件方法。
放大引入其特有的变量。实验室与生产设备之间的单位体积能量应相互匹配,停留时间等效性应加以验证而非假定,并单独考虑研磨介质尺寸或研磨几何的差异,因为即便能量输入相同,珠磨机与三辊机也无法在相同停留时间达到同一终点。
产品系列覆盖这一序列的每个阶段:用于颜料主润湿与稳定的分散剂、用于研磨中剪切控制的流变改性剂、用于磨后泡沫管理的消泡剂,以及用于需反应化学的配方的反应型添加剂。在加量问题上推进的配方师,可索取样品与技术咨询,以应对其特定的颜料与黏结剂体系。
专业提示: 为每批次持续记录分散剂增量、黏度与刮板细度读数;三到四次有记录的运转,通常能揭示单次批次无法展现的加量规律。
配方师视角:平衡分散质量与生产通量
追逐单一黏度数字,只会浪费研磨时间与能量。更稳健的做法是预先界定一个特定剪切的剖面,并对照粒径与外观终点(而非秒表)加以核对。小而持续的记录式滴定,能在问题波及整批之前捕获它;让像我们 Astra R&D 团队这样的技术供应商尽早介入试验,往往能缩短通向可复现放大的路径。
— Astra R&D Team
Astra Chemical 如何提供帮助:产品系列、样品与技术支持
针对研磨基料控制的每个阶段,均提供添加剂化学:用于分散的分散剂、用于中剪切流变的流变改性剂、用于泡沫管理的消泡剂,以及用于反应体系的反应型添加剂,并配有来自技术支持团队的加量指导。
正经历顽固黏度问题、或将配方放大到新研磨机的配方师,可浏览我们的完整添加剂目录,或直接通过 ASTRA DISP® 产品页索取样品,以启动技术咨询。
常见问题
研磨期间研磨基料黏度为何意外升高?
研磨期间黏度升高,通常意味着颜料润湿不完全、再絮凝或分散剂不足,而非需要更多溶剂。ScienceDirect 相关性研究建议,在调整配方之前,先调查分散剂有效性与工艺条件。
如何正确测量研磨基料黏度?
使用旋转流变仪捕捉跨越低、中、高剪切速率的剪切扫描,并以刮板细度或粒径核对结果确认。测量前将样品平衡至一致温度,因为几度的变化就会使读数偏移。
研磨基料制备期间何时添加流变改性剂?
流变改性剂通常在分散阶段、于完全分散完成前加量,并依据 SpecialChem 流变指南匹配混合设备的中剪切区间。添加过早或处于错误剪切区间,只会浪费能量并让颜料团聚体原封不动。
研磨基料应以什么粒径范围为目标?
目标粒径范围因应用而异,但许多涂料配方以 50 至 500 纳米的分布为目标,依据颜料分散研究,这影响着色力、光泽与黏度。在粒径稳定后继续研磨,会在不改善分散质量的情况下带来光泽或雾影缺陷风险。
如何跨生产批次监控过程一致性?
在每个取样点同时记录剪切速率、温度与刮板细度值,可建立可复现的控制窗口;部分配方师将此与结构化质量跟踪软件(如这里对比的 SPC 平台)配对,以随时间的推移记录批次数据。一致的取样节奏(活跃研磨期间通常每 15 至 20 分钟一次)能在影响整批之前捕捉到漂移。