混合速度与泡沫:控制涂料中的空气夹带
混合速度通过两种相互竞争的效应影响泡沫:更高的叶轮或叶片速度带来更大的剪切,从而改善润湿、解聚与均质化,但同时也会把更多空气卷入批次,并将这些空气打碎成更难释放的微小气泡。因此,实际目标既不是最低速度,也不是最高速度,而是在液面保持闭合、夹带空气仍可控前提下的最高速度,并配以与该体系相匹配的消泡剂。本文阐述其机理、选型程序、测试与放大方法,以及消泡剂化学对涂料、胶粘剂、油墨与复合材料配方师的作用。
混合速度通过两种相互竞争的效应影响泡沫:更高的叶轮或叶片速度带来更大的剪切,从而改善润湿、解聚与均质化,但同时也会把更多空气卷入批次,并将这些空气打碎成更难释放的微小气泡。因此,实际目标既不是最低速度,也不是最高速度,而是在液面保持闭合、夹带空气仍可控前提下的最高速度,并配以与该体系相匹配的消泡剂。本文阐述其机理、选型程序、测试与放大方法,以及消泡剂化学对涂料、胶粘剂、油墨与复合材料配方师的作用。
要点速览
- 泡沫需要机械能和起稳定作用的表面活性剂;在配方中,润湿剂、分散剂与乳化剂提供稳定作用,而搅拌器提供能量。
- 泡沫问题与其说单由转速驱动,不如说是由叶端速度、涡流深度、叶轮位置和液位驱动,因此应先调整几何与加入顺序,再考虑降低速度。
- 分步选择速度:逐步提高直到涡流开始卷入空气,再回退到液面闭合的位置,并用细度而非外观来确认分散质量。
- 每一项变更都应用密度(每加仑重量)和涂膜外观来验证,并按叶端速度和单位体积功率放大,而不是按转速放大。
- 选型正确且在合适阶段加入的消泡剂可以拓宽可用速度窗口;过量或不相容的消泡剂则会造成缩孔与雾影。
泡沫是气体在液体中的分散体,其形成取决于两个条件。第一是能量输入:产生泡沫需要机械能,而表面活性剂通过稳定液膜促进泡沫的生成。第二是持久性:只有当气泡之间的液膜能够抵抗变薄与破裂时,泡沫才能存续。在洗发水和啤酒这类消费型泡沫中,包覆气泡的表面活性剂分子通过阻碍聚并使泡沫稳定。
在涂料或胶粘剂批次中,同一原理同样适用,只是稳定剂的种类比大多数体系更多。分散剂、润湿剂、缔合型增稠剂、乳化剂以及树脂乳液中的残留表面活性剂都会吸附在气液界面上。颜料与填料还带来额外贡献:表面部分润湿的颗粒可以锚定在泡壁上,而黏度上升会减慢排液和气泡上浮。结果是:一个稳定且分散良好的配方,几乎从定义上也就具备良好的持泡能力。
实践中通常区分两类泡沫:
- 表面泡沫,即批次顶部的一层大泡。它可见,通常在停止搅拌后自行塌陷,主要影响操作与灌装体积。
- 夹带空气(微泡),即分散在本体中的细微气泡。它在混合过程中往往不可见,但会提高表观黏度、降低密度,并在干燥后的涂膜中表现为针孔、缩孔、气泡或光泽下降。
第二类才具有商业重要性,因为它决定了下游的缺陷率。
混合速度如何影响泡沫与空气夹带
速度通过若干不同的机理作用于泡沫,把它们区分开来,就能解释为什么单纯降低转速有时并不奏效。
涡流的形成与表面夹带
在低黏度下,靠近液面的轴向或径向叶轮会产生涡流。随着速度提高,涡流不断加深,直到触及叶轮,或液面湍动到足以把空气卷入液体。这一临界点常被称为空气夹带的起始点,它取决于叶轮直径、叶轮上方的液深、容器几何形状以及是否设置挡板。一旦越过该点,随着速度继续提高,空气输入量会陡增,而不是成比例增加。
剪切诱导的气泡破碎
当剪切场很强时,夹带的空气不会保持大泡状态。叶片附近的高局部剪切会把气泡打碎成更小的气泡。小气泡上升缓慢——在黏性液体中,上升速度随气泡直径的平方下降——而且被吸附的表面活性剂稳定得更有效。因此,空气进入后以高叶端速度运行的批次,可能比运行更慢的批次夹带更多微泡,尽管较慢的批次看起来更湍动。
黏度与分散阶段
在研磨或分散阶段,黏度被有意保持在高位,以便剪切高效地传递到团聚体上。在这种状态下,混入的空气无法逸出,因为气泡上浮受到阻滞。在这一阶段夹带的空气最难在后续去除。在调漆阶段,黏度下降,气泡移动更自由,但同时加入了富含表面活性剂的树脂和助剂溶液,从而提高了稳定作用。每个阶段都有自己的失效模式,这就是一个固定速度很少能适用于整个循环的原因。
是叶端速度,不是转速
转速描述的是轴的旋转,而颗粒所经历的剪切与叶片叶端速度有关,后者同时随转速和叶片直径变化。两台转速相同但叶片直径不同的分散机,会产生不同的叶端速度、不同的剪切和不同的空气夹带。只报转速而不报直径,得到的数字无法在设备之间移植。
在改变速度之前可减少泡沫的搅拌器几何与操作实践
若干调整可以在不牺牲剪切的前提下降低空气夹带,在决定接受更低速度之前应先评估这些调整。
- 叶轮浸没深度。 让叶片远离液面,使涡流无法触及叶片。高速分散机的一个常见起点是:叶片直径与容器直径保持一定比例,液面高度维持特征的甜甜圈流型,叶片距底部约一个叶片直径。确切的比值应来自设备制造商。
- 液位与装料量。 叶片上方的液位过低容易产生涡流。装料量应为形成的泡沫留出自由空间。
- 加入顺序。 在涡流边缘缓慢加入粉料,条件允许时在液面以下加入,而不是从高处倾倒。干粉会把吸附的空气带入批次。在配方允许的情况下,把富含表面活性剂的组分放在高剪切阶段之后加入。
- 叶轮类型。 锯齿盘、斜叶涡轮和低剪切锚式搅拌器在输送空气的量上差别很大。让叶片与阶段相匹配(分散还是调漆),往往比改变速度更有效。
- 挡板与偏置安装。 破坏旋流可以抑制深中心涡流,同时保持本体流动。
- 液面保护。 回流管和加料管应在液面以下排料,而不是在液面之上。
- 真空或加压。 在设备允许的情况下,于减压条件下混合可在高剪切阶段之中或之后去除空气,这对胶粘剂和复合材料树脂尤其有用。
为特定配方选择混合速度
以下程序利用多数实验室都具备的小试设备,给出一个有依据的速度设定。
第 1 步:界定质量标准
在改变速度之前设定可测量的目标:细度(Hegman 或等效方法)、规定剪切速率下的黏度、相对理论值的密度,以及刮涂后的涂膜外观。随后以这些指标来调节速度,而不是以容器中批次的外观来调节。
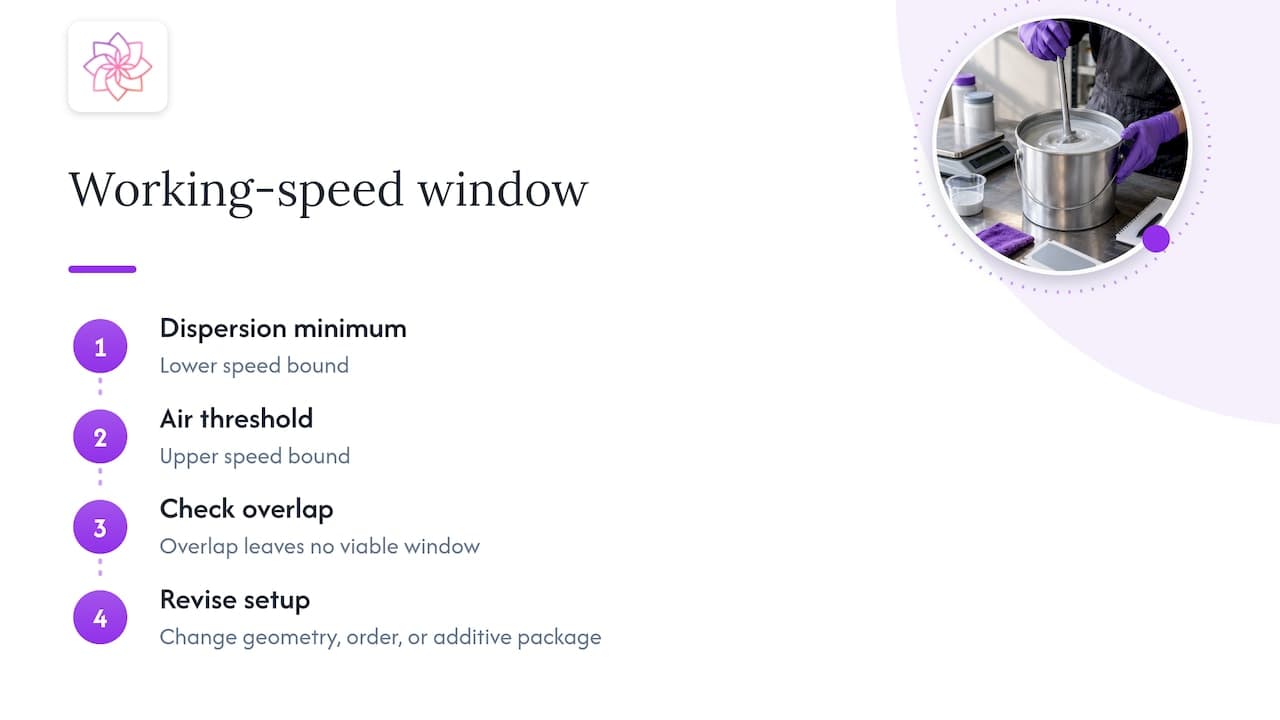
第 2 步:确定空气夹带阈值
在浸没深度正确的情况下以低速启动,逐步提高速度,每一档保持固定时间。记录涡流首次触及叶片或液面开始翻卷时的速度。这就是当前几何与液位条件下的上限。
第 3 步:找出分散所需的最低速度
在每一档速度下取样,随时间测量细度和黏度发展。许多颜料体系会在某一水平进入平台期,此后额外的能量几乎不再带来进一步解聚。高于平台的速度只会增加空气和热量,而没有收益。
第 4 步:选择操作窗口
工作速度位于分散最低速度与夹带阈值之间。如果两者重叠、没有窗口,那么需要修改的是几何、加入顺序,或分散剂与消泡剂组合,而不是速度。
第 5 步:按阶段设定速度
为粉料混入、高剪切分散和调漆分别记录速度。常见的模式是:缓慢混入,粉料润湿后提高速度,调漆与加助剂时降低速度。
| 阶段 | 典型目标 | 泡沫风险 | 速度策略 |
|---|---|---|---|
| 粉料混入 | 润湿颜料和填料而不带入空气 | 空气随粉料带入 | 低速、受控加入 |
| 高剪切分散 | 解聚 | 微泡被困于高黏度中 | 保持液面闭合的最高速度 |
| 调漆 | 与树脂和助剂均质化 | 表面活性剂引起的表面泡沫 | 降低速度,液面下加入 |
| 最终调整与脱气 | 释放夹带空气 | 残留微泡 | 缓慢搅拌,可选真空 |
在不损失分散质量的前提下减少泡沫
降低速度是最简单的应对方式,却常常效果最差,因为它削减了分散所依赖的剪切。更可靠的优先顺序如下。
- 如上所述,修正几何与液位。
- 复核表面活性剂负荷。超出颜料表面需求的润湿剂或分散剂会游离在液体中并稳定泡沫。添加量优化往往同时降低泡沫与成本。
- 选择适合该体系的消泡剂,并在气液界面需要它的阶段加入。
- 只有到此之后才降低速度,且只降低到刚好恢复液面闭合的最小幅度。
消泡剂的作用
消泡剂的作用方式是进入泡膜、在其上铺展并使液膜失稳,从而使气泡聚并并释放。要发挥这一功能,它必须与介质足够不相容以到达界面,同时又必须足够分散以遍布整个批次。相容性太强,则效果不佳;不相容太强或分散过粗,则会以液滴形式残留,造成缩孔、鱼眼或光泽损失。
使用两大类化学体系:
- 硅酮类消泡剂在低添加量下具有强破泡力和持久性,尤其在水性体系中,但在不允许硅酮污染的场合存在表面缺陷和重涂问题的风险。
- 非硅酮类消泡剂(矿物油型、聚合物型及其他有机类型)避免与硅酮相关的缺陷,在对重涂性或附着力敏感的体系中更受青睐,有时需要更高的添加量。
ASTRA Chemical 供应这两类产品:用于硅酮类消泡的 ASTRA DF® 与用于非硅酮应用的 ASTRA DF NS®。选择取决于基料类型、重涂要求、基材以及泡沫出现的阶段。
消泡剂的加入时机与添加量
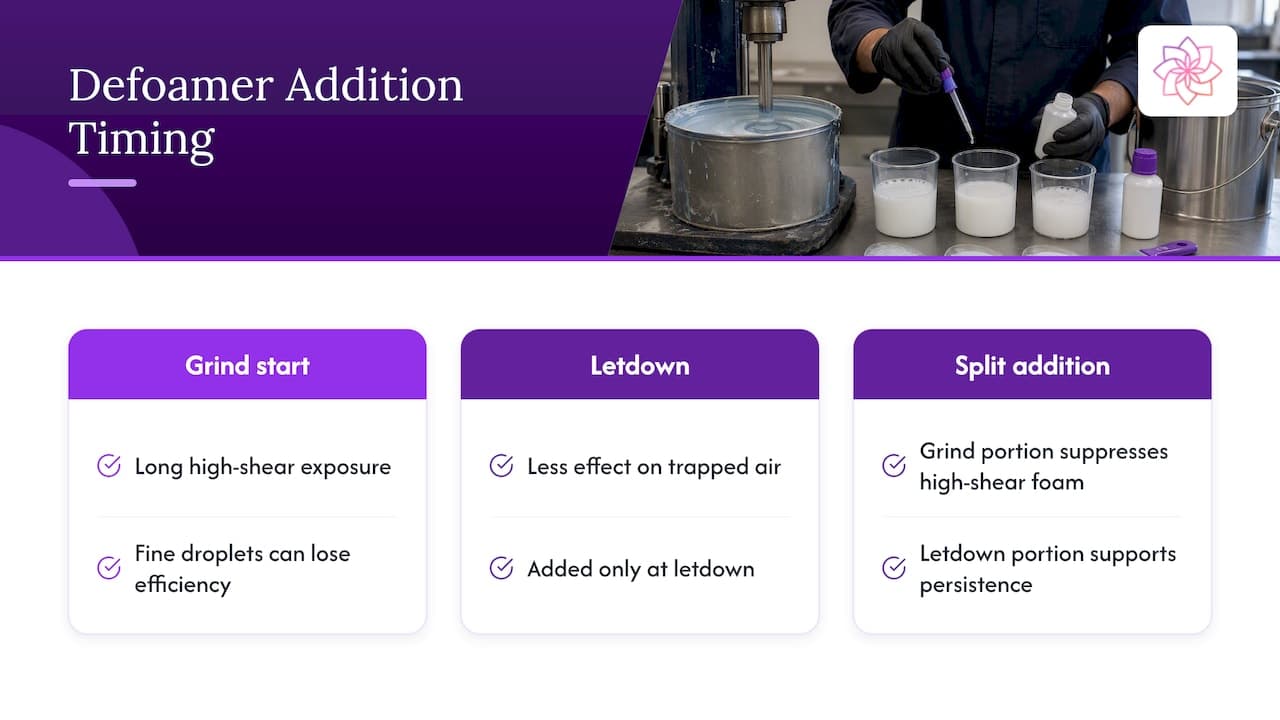
时机与选型同样重要。在研磨开始时加入的消泡剂长时间暴露于高剪切,可能被分散成极细的液滴而损失效率;而只在调漆时加入的消泡剂,对分散过程中夹带的空气作用较小。许多配方师采用分次加入:一部分在研磨阶段抑制高剪切过程中的泡沫,一部分在调漆阶段提供持久性。添加量应通过梯度试验确定,因为过量添加是缺陷的常见原因,而这些缺陷常被错误地归咎于树脂或基材。
变更的测试与放大
速度或消泡剂的变更要靠数据来验证,同一批数据也用于指导放大。
实验室测试
- 密度(每加仑重量)杯:将实测密度与理论密度比较,差值即为夹带空气的体积。这是微泡最快的定量测量方法。
- 泡沫高度与塌陷时间:在带刻度的容器中以固定速度和时间混合固定体积,记录初始泡沫高度和塌陷时间,可用于比较不同消泡剂候选品。
- 刮涂与涂膜检查:以受控厚度涂布,固化后检查缩孔、针孔和光泽损失。
- 脱气前后的黏度:静置时黏度上升或脱气后黏度下降,说明空气对表观流变有贡献。
- 储存稳定性:消泡剂效率可能随老化下降,因此应在热老化循环之后复测。
放大原则
实验室的成功不能靠匹配转速来移植。稳妥的做法是:
- 对由分散驱动的步骤,先匹配叶端速度,再在放大规模上以细度验证剪切结果。
- 检查几何相似性:叶片与容器直径比、液面高度和叶片离底间隙。若无法保持,则调整速度以保住分散结果,并重新确定夹带阈值。
- 考虑批量大小与热量。较大的批次会保留高剪切产生的热量,从而降低黏度、改变消泡剂的分配,并可能移动泡沫平衡点。
- 在首批生产批次上重新进行密度与刮涂测试,并在放大规模上调整消泡剂添加量,而不是假定实验室添加量可以直接移植。
- 记录速度、几何、加入顺序和时间,使工艺在班次与工厂之间可重现。
观点:混合速度问题通常追溯到何处
在我们与涂料、胶粘剂和油墨配方师的合作中,客户反映的问题通常是泡沫,但原因往往是一种相互作用:分散剂用量设在颜料需求之上、叶片离液面太近、消泡剂加在会被剪切破坏的阶段,或者把实验室速度直接搬到生产而不管叶端速度。靠降低转速来处理症状,往往只是把问题转移到分散质量上,造成研磨粗糙、颜色展现下降,随后又要求增加助剂。
我们的做法是把分散剂和消泡剂当作一个体系,在客户自己的树脂与颜料中、按客户自己的设备设置一并验证。这意味着做添加量梯度而不是给出单一推荐数值,在工艺需要时分次加入消泡剂,并为每个阶段记录操作窗口。目标是在更低的总使用成本下获得与优质助剂相当的性能,而这要通过优化的添加量和批次一致性来实现,而不是靠更高的加量。
— Astra R&D Team
验证分散剂与消泡剂组合
希望拓宽速度窗口的配方师,可以通过有实验室验证和技术支持的方式评估 ASTRA 产品系列。ASTRA DISP® 分散剂系列针对颜料润湿与稳定,而上述消泡剂系列针对空气释放。包括流变改性剂和功能助剂在内的完整产品系列列于 ASTRA CHEMICAL 产品页面,可针对具体配方安排样品申请和技术咨询。
常见问题
什么混合速度能防止涂料批次产生泡沫?
不存在通用的转速,因为阈值取决于叶片直径、浸没深度、液位、黏度以及所存在的表面活性剂。可用的速度是在液面保持闭合、同时仍能达到细度等分散目标前提下的最高速度。它需要通过在实际配方和设备上分步测试来确定。
更高的混合速度总会产生更多泡沫吗?
一般来说,能量输入越多产生的泡沫越多,但这种关系并非线性。在空气夹带阈值以下,增加速度产生的泡沫很少;超过阈值后,空气输入量急剧上升。叶片位置、挡板和液位会显著移动该阈值。
消泡剂应在高速混合之前还是之后加入?
往往两者都需要。在研磨阶段加入的一部分用于控制高剪切过程中的泡沫,在调漆阶段加入的一部分则在含表面活性剂组分加入后提供持久性。这种分次加入应通过密度和刮涂测试确认,因为在高剪切下过早加入会降低消泡剂效率。
何时更宜选用非硅酮消泡剂?
当重涂性、附着力或缩孔敏感性使硅酮污染成为风险时,通常选择非硅酮类型。硅酮类型则常用于在低添加量下获得强破泡力。这一决定应在实际体系中通过刮涂验证。
如何测量批次的空气含量?
最便捷的方法是把每加仑重量杯中的实测密度与配方的理论密度相比较。实测值偏低说明存在夹带空气。通过涂膜检查针孔与缩孔,可确认其对成品的影响。