粉末涂料中的放气:成因、预防与修复
粉末涂料中的放气,是指在涂膜熔融与固化过程中,截留的空气、水分或蒸气从基材本身或基材上的污染物中释放出来的现象。气体在涂膜胶凝之前穿过熔融的粉末,留下气泡、鼓泡或针孔。控制三个变量即可预防:基材状态、固化前与固化过程中的热历程,以及粉末配方的放气行为。本文涵盖其机理、涉及的基材与污染物、区分放气与相似缺陷的方法、预防步骤,以及涂膜固化后的返修路径。
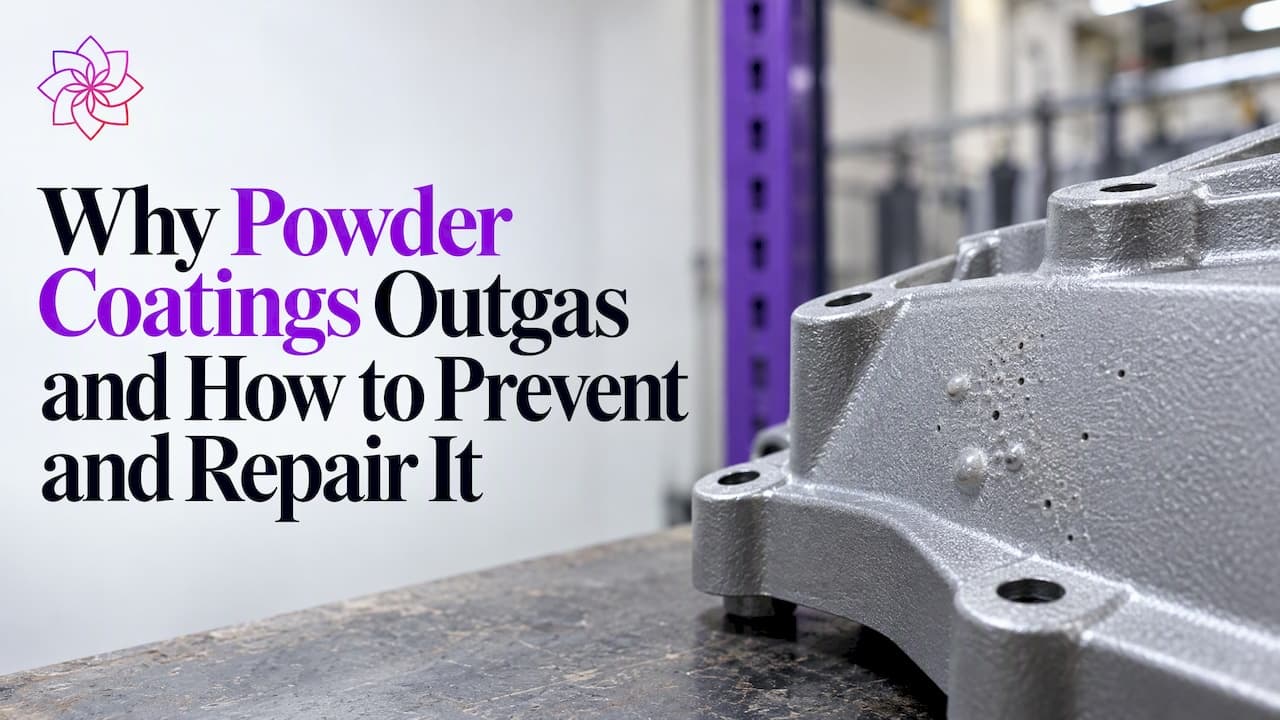
粉末涂料中的放气,是指在涂膜熔融与固化过程中,截留的空气、水分或蒸气从基材本身或基材上的污染物中释放出来的现象。气体在涂膜胶凝之前穿过熔融的粉末,留下气泡、鼓泡或针孔。控制三个变量即可预防:基材状态、固化前与固化过程中的热历程,以及粉末配方的放气行为。本文涵盖其机理、涉及的基材与污染物、区分放气与相似缺陷的方法、预防步骤,以及涂膜固化后的返修路径。
要点速览
- 当多孔铸件、镀锌钢或表面污染物中截留的气体在固化时膨胀,并在涂膜胶凝之前从熔融涂膜中逸出时,就会发生放气。
- 典型缺陷是针孔、凸起、气泡和鼓泡,有时还伴随层间附着力丧失。
- 预防的关键在于彻底清洁、将工件预热(预烘)到高于粉末固化温度、在工件仍然温热时喷涂,以及将膜厚控制在规格之内。
- 宽容放气的粉末配方使用助剂为气体打开一条临时通道然后再将其封闭,但它们只是扩大了容忍度,并不能取代工艺控制。
- 已固化的放气缺陷无法可靠地修补:必须剥离受损涂层、清洁并使基材放气,然后重新喷涂。
粉末涂料协会(Powder Coating Institute)的术语表把“气体逸出”(gassing)定义为空气或气体从涂层下方逸出并产生鼓泡、气泡或小孔,并指出这种情况常见于锌或铝铸件以及镀锌钢。在车间实践中,同一现象被称为放气(outgassing)。
其机理是物理性的。粉末涂膜在交联提高其黏度并固定表面之前,会在一个确定的窗口内熔融并流平。在这一窗口内释放的任何气体都必须穿过液态涂膜。如果气体来得早,涂膜仍在流动,空洞会闭合;如果气体来得晚,黏度正在上升,气泡要么原地凝固成为鼓泡,要么破裂留下涂膜已无法填充的、类似缩孔的针孔。
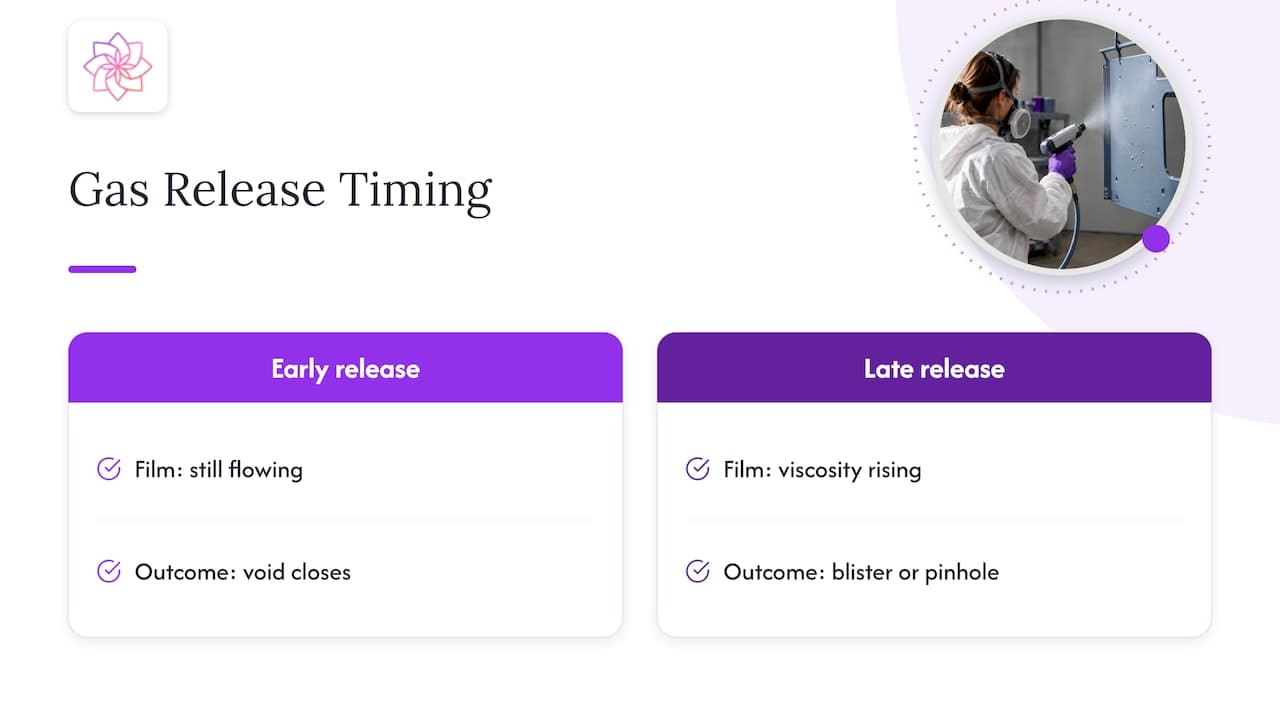
据 Products Finishing介绍,当截留在多孔的铁、钢或铝中的空气或气体在加热时膨胀,就会发生放气,由此产生的典型缺陷包括凸起、气泡和针孔,且往往伴随层间附着力丧失。严重程度随来源而异:镀锌钢与铸件的放气可能从细微针孔一直到大的鼓泡。
导致放气的基材与条件
气体的来源有若干种且相互独立,而单一缺陷往往涉及不止一种。Products Finishing 的文章把放气归因于多孔铸造金属中截留的气体或空气、镀锌基材中的气体、油和油脂等表面污染物,以及过大的膜厚。
| 来源 | 机理 | 典型位置 |
|---|---|---|
| 多孔铸件(钢、铝、锌、镁合金) | 截留在微孔中的空气在加热时膨胀并迁移到表面 | 铸件上随机分布,常在厚壁部位附近 |
| 热浸镀锌钢 | 残留的氧化物滞留空气或水分,固化时以蒸气形式释放 | 遍布锌层表面,锌层较厚处更严重 |
| 焊缝与接缝 | 气体或液体滞留在缝隙和多孔焊缝金属中 | 沿焊缝与搭接缝分布 |
| 油、油脂、脱模剂 | 污染物在固化热量下汽化 | 视来源而定,呈局部或整体分布 |
| 膜厚过大 | 较厚的涂膜延长了逸出路径,在气体尚未排出时即已胶凝 | 厚涂区域、凹陷处、法拉第笼效应边缘 |
上述基材清单来自 Powder Coated Tough,该文指出热浸镀锌钢以及铸造金属件(包括钢、铝、锌和镁合金铸件)最容易出现放气。同一篇文章还指出,残留在镀锌钢上的金属氧化物会滞留空气或水分,并在固化过程中释放水蒸气或空气,从而造成鼓泡或空洞。
锌表面值得单独说明,因为它具有化学活性。ASTM D7803-25,即热浸镀锌钢粉末涂装前处理的标准做法,指出锌层在不断变化,在锈层形成阶段,必须去除附着不良的氧化物/氢氧化物层才能获得良好的附着力。因此,看起来干净的表面仍可能带有一层滞留气体并削弱附着力的膜层。
工艺侧的成因同样重要。粉末制造商 IFS 的故障排查指南把压缩空气管路中的油或水分、清洁或前处理不良、粉末中的水分、基材孔隙率以及过大的膜厚列为缩孔、针孔和微针孔的成因。在实践中,这意味着当供气或粉末储存出现问题时,工厂可能在完全完好的基材上看到类似放气的缺陷。
区分放气与缩孔及其他缺陷
误判缺陷会让纠正措施失效。如果真正的原因是硅酮污染,预热工件并不能解决任何问题;而前处理变更对多孔铸件也毫无作用。
一份粉末涂装缺陷识别指南给出了实用的现场区分方法:放气形成的针孔穿透涂膜直达基材,放大后可能看到圆柱形通道,且常出现在焊缝、铸件和镀锌表面等多孔区域;污染造成的缩孔则是浅的碗状凹陷,边缘隆起,不触及基材,可出现在任何基材上。
分布规律与位置可提供补充证据:
- 所有工件都有缺陷: Products Finishing指出,如果所有工件的各个部位都出现缺陷,说明工件清洁不充分;而缺陷仅出现在孤立区域时,很可能是脱模剂造成的。
- 仅铸件、焊缝或镀锌件有缺陷: 首要怀疑对象是基材孔隙率或锌层氧化物。
- 缺陷随厚膜区域出现: 膜厚是促成因素,应复核喷枪设置或工件挂具。
隔离试验
在做出任何工艺变更之前,三个简单试验可以缩小范围。
- 绕过前处理。 The Fabricator介绍了一种做法:让一块经实验室前处理洁净的测试板在旁路正常前处理的情况下通过生产线。如果该板保持无缺陷,则缺陷很可能与前处理有关,而不是涂装线本身。
- 在标准板上测试粉末。 Products Finishing 建议,如果在按目标膜厚和固化温度涂装的冷轧钢板上用显微镜观察到针孔,就应咨询粉末供应商,因为材料本身可能就是问题来源。
- 使用洁净的简单试片。 基于试片的做法认为,洁净试片上出现针孔指向工艺或材料问题,而洁净试片无针孔则指向工件的几何形状或基材。
同一来源还介绍了固化审计:在工件上布置热电偶,验证炉温曲线及其在宽度和高度方向上的均匀性。炉温不均匀会使涂膜在某一区域过早胶凝并把气体困在那里,因此当调查结果反复不一致时,固化审计应纳入其中。
在喷涂粉末之前预防放气
彻底清洁
油、油脂及其他异物等表面污染物会在固化过程中汽化并造成放气缺陷,Products Finishing 建议在喷涂前进行适当的表面清洁以将其去除。对于铸件,残留的机加工油和抛光膏可能积存在孔隙中,并在加热时重新逸出,因此仅靠清洁可能不够,这就需要下述的热处理步骤。对于镀锌件,按 ASTM D7803-25 所述去除疏松的氧化物或氢氧化物层,属于前处理的一部分,而不是可选的附加项。
压缩空气质量是一项相关的控制点。管路中的油或水分会在工件清洁之后引入污染,因此每当出现缩孔或针孔而基材原因又不明显时,都应检查空气系统中的过滤器和除水器。
预热(预烘)以先行驱出气体
最广泛采用的对策是在粉末附着到工件之前释放截留气体。Products Finishing 给出的指导是:将基材加热到比粉末技术数据表所规定的工件金属温度至少高 15°C(30°F),然后在冷却之前进行喷涂。其热学逻辑很直接:已经逸出的气体无法再扰动涂膜,粉末随后面对的是一个在其胶凝点已不再释放蒸气的基材。
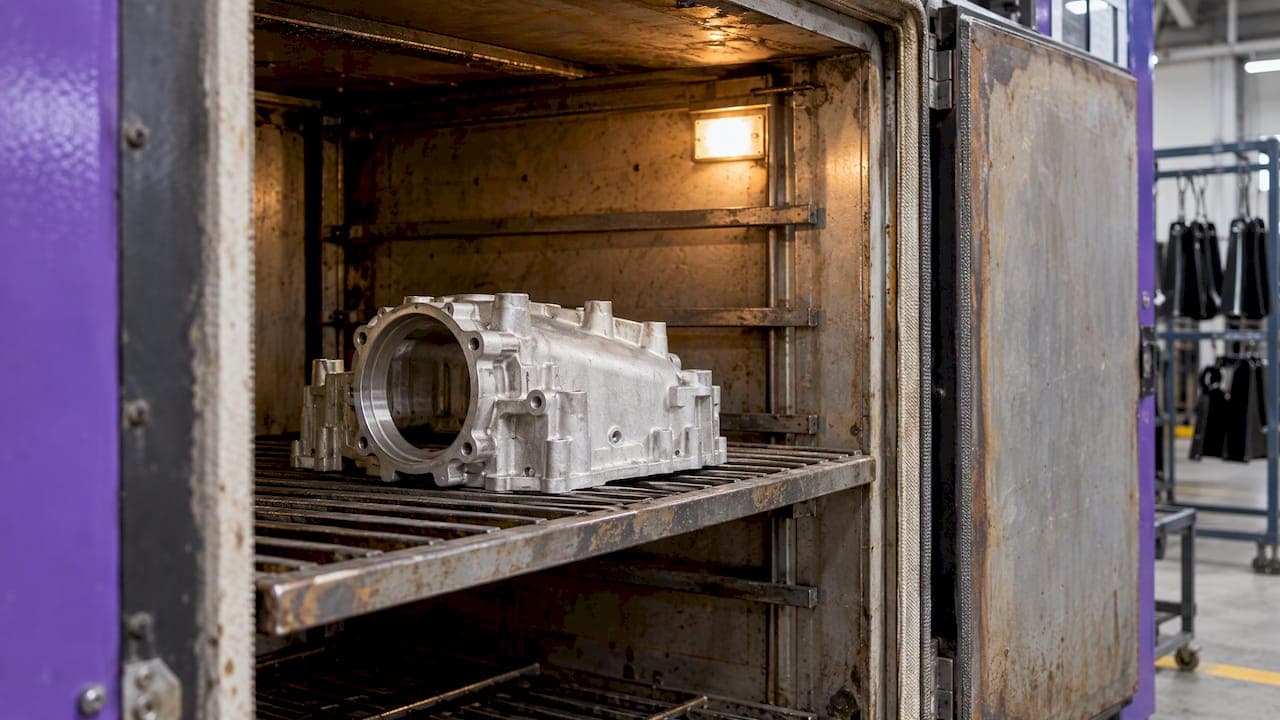
时机与温度同样重要。同一篇文章建议在工件仍然温热(约高于环境温度 25 至 30°F)时喷涂,以防止水分或空气被重新吸回基材孔隙。在潮湿车间中放置冷却的预烘铸件可能再次吸湿,并重现原来的缺陷。
多孔铸件的典型流程是:
- 清洁并干燥工件。
- 按技术数据表和上述指导,在等于或高于粉末固化温度下烘烤。
- 取出工件,只让其冷却到温热区间,而不是冷却到环境温度。
- 按规定膜厚喷涂粉末。
- 按标准规范固化。
有些工件孔隙过多,单次预烘不够。对此类铸件可以考虑重复循环,但烘烤条件应由粉末供应商的技术数据表规定,因为过烘会影响某些化学体系和颜色。
控制膜厚
膜厚是一个容易调整却常被忽视的变量。厚涂膜滞留气体更久,并在气体逸出之前就已胶凝。复核喷枪设置、工件朝向和挂具间距,并检查凹陷与边缘处的膜厚,可以减小单件工件上的膜厚分布差异。如果在规定膜厚下放气仍然存在,在供应商推荐范围内采用更薄的涂膜是合理的尝试。
选择宽容型粉末体系
当基材与工艺控制无法完全消除气体释放时,配方可以扩大容忍度。据 Powder Coated Tough介绍,宽容放气(OGF)粉末加入了能够为气体打开一条柔软流体通道、随后塌陷封闭空洞的助剂。同一来源指出,这类粉末使用一种蜡状物质让逸出的气体通过,部分粉末制造商还供应可在现场加入的助剂。
但这是有极限的。宽容型粉末提高了涂膜可容忍的气体量,但并不能改变一个事实:严重污染或孔隙极多的基材仍会剧烈放气。此类助剂还会改变表面行为,因此应在实际工件上确认光泽、纹理、重涂性和抗划伤性。最好把这类助剂当作整套防护中的一环,置于清洁与预热之后。
修复已固化的放气缺陷
一旦涂膜带着针孔或鼓泡固化,外观修补很少能持久,因为根本原因仍留在基材中,而空洞通常直达金属。一家粉末制造商给出的建议是剥离受损涂层、清洁并使基材放气,然后重新喷涂粉末涂层。
工序顺序很重要。只剥离而不做后续的放气烘烤,只是把同一块多孔金属再次暴露于同样的热量。应把返修视为在修正了基材状态之后重走一遍工艺,并记录最终得到无缺陷板的烘烤参数,以便用于下一批次。
生产线的诊断流程
一致的顺序可以减少反复试错的变更:
- 在放大条件下检查缺陷:它们是穿透到基材(放气),还是形成边缘隆起的浅碗状凹陷(污染)?
- 标出分布规律:所有工件、孤立区域,还是仅特定基材和几何形状。
- 做洁净试片与前处理旁路试板试验。
- 用工件上的热电偶审计炉温曲线。
- 检查空气管路过滤器、除水器和粉末储存条件。
- 对多孔或镀锌工件引入预热步骤,并核实从烘炉到喷房的时间。
- 复核膜厚分布。
- 只有到此之后,才与粉末供应商一起评估配方变更。
观点:助剂化学的切入点
我们从配方一侧看待放气,我们的观点是:大多数反复出现的情况并不能靠单一助剂解决。在服务涂料、胶粘剂、油墨、塑料与复合材料配方师的经验中,这类缺陷属于表面张力与气体释放问题,只要涂膜在其挥发分离开之前就定型,问题就会出现。泡沫按设计就是要截留空气,而无法释放空气的涂膜就会把缺陷保留下来。
正因如此,消泡剂、分散剂与流变改性剂应当放在一起评估,而不是孤立地评估。消泡剂(硅酮类或非硅酮类)控制空气的夹带与释放,分散剂影响颜料润湿以及涂膜在流平过程中的黏度表现,流变改性剂决定涂膜保持开放的时间长短。每一种选择都有取舍,例如硅酮消泡剂在敏感体系中可能加剧缩孔或重涂问题,这正是非硅酮品种存在的原因,也是我们坚持在客户自己的基材和固化规范上做实验室验证的原因。
我们对采购经理和技术总监的建议是:先界定失效模式,测算解决方案的总使用成本(包括返工和废品),然后选择能够针对该问题的助剂与添加量。优化的添加量和批次一致性可以减少那种一开始就让诊断变得困难的波动性。
— Astra R&D Team
为配方师提供的助剂支持
对于从事涂料、胶粘剂、油墨、塑料与复合材料配方的制造商,我们供应分散剂、硅酮与非硅酮消泡剂、流变改性剂和功能助剂,并提供技术咨询与样品申请,以针对特定缺陷验证某一牌号。包括 ASTRA DF 与 ASTRA DF NS 消泡剂在内的完整产品系列列于我们的产品页面,ASTRA DISP 分散剂系列则针对颜料润湿与涂膜流动行为。有关功能组分选型的背景资料,请参阅活性稀释剂与功能助剂指南。配方师可通过 Astra Chemical 首页发起验证讨论。
常见问题
预热总能防止放气吗?
不能。预热可以去除大量原本会在固化时逸出的气体,但只有在工件仍然温热时就进行喷涂才有效,因为冷却会让水分或空气重新进入多孔金属。孔隙极多的铸件或受污染的工件仍可能放气,烘烤温度应以粉末的技术数据表为准。
哪些基材最容易放气?
热浸镀锌钢和铸造金属是主要的来源,包括钢、铝、锌和镁合金铸件,以及焊缝和任何孔隙中含油的工件。
放气针孔与缩孔有何不同?
放气针孔穿透涂膜直达基材,且常位于焊缝、铸件或镀锌表面上。缩孔是边缘隆起的浅碗状凹陷,不触及金属,可出现在任何基材上,通常由油或硅酮等污染引起。
放气缺陷可以修补吗?
可靠的处理需要返修。必须剥离受损涂层、清洁并使基材放气,然后重新喷涂粉末涂层,因为在点修补之下,气体来源仍留在金属中。
脱气助剂能单独解决问题吗?
它们通过为气体提供一条随后自行封闭的临时逸出通道,扩大了粉末的容忍度。它们不能取代清洁、预热或膜厚控制,并且应在成品工件上验证外观与重涂性。