انبعاث الغازات في الطلاء المسحوقي: الأسباب والوقاية والإصلاح
انبعاث الغازات في الطلاء المسحوقي هو تحرر هواء أو رطوبة أو بخار محتجز في الركيزة، أو في شوائب عليها، أثناء انصهار الغشاء ومعالجته. ويمرّ الغاز عبر المسحوق المنصهر قبل أن يتجلتن الغشاء، فيترك فقاعات أو نفطات أو ثقوباً دبوسية. وتُمنع هذه الظاهرة بضبط ثلاثة متغيرات: حالة الركيزة، والتسلسل الحراري قبل المعالجة وأثناءها، وسلوك تحرر الغاز في صياغة المسحوق. ويغطي هذا الدليل الآلية، والركائز والشوائب المعنية، وطريقة للتمييز بين انبعاث الغازات والعيوب المشابهة، وخطوات الوقاية، ومسار إعادة العمل بعد تمام معالجة الغشاء.
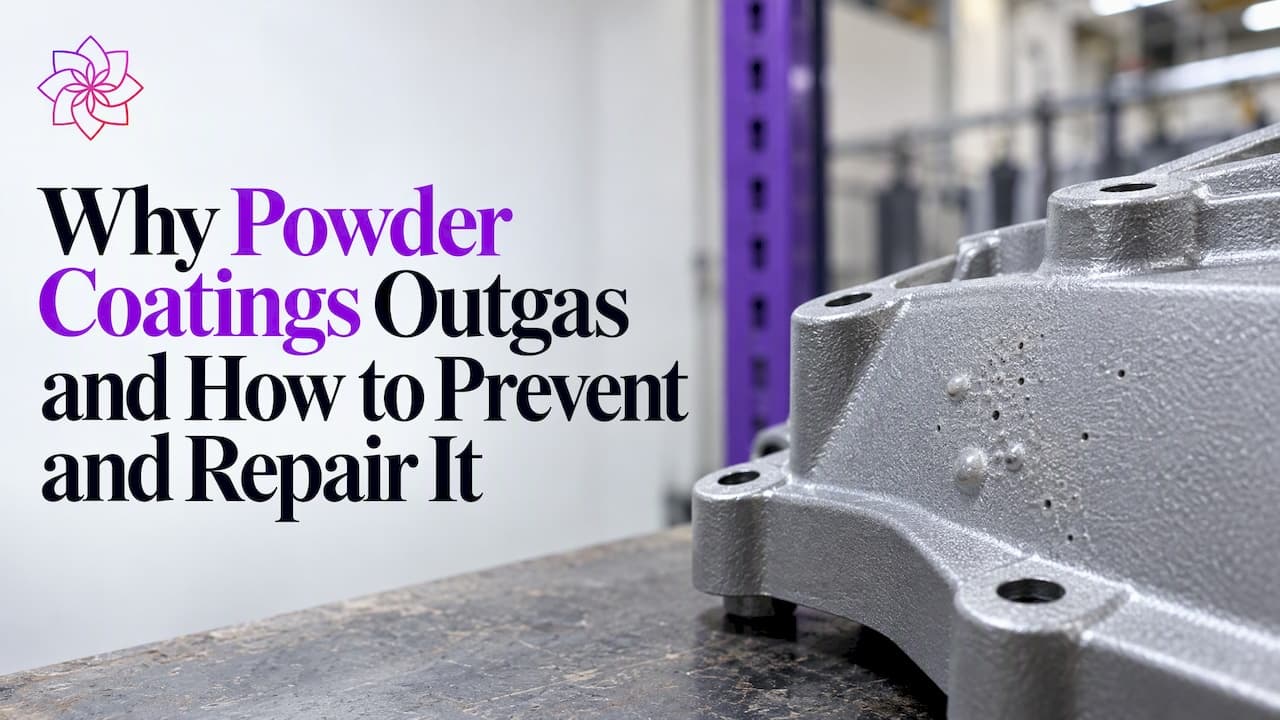
انبعاث الغازات في الطلاء المسحوقي هو تحرر هواء أو رطوبة أو بخار محتجز في الركيزة، أو في شوائب عليها، أثناء انصهار الغشاء ومعالجته. ويمرّ الغاز عبر المسحوق المنصهر قبل أن يتجلتن الغشاء، فيترك فقاعات أو نفطات أو ثقوباً دبوسية. وتُمنع هذه الظاهرة بضبط ثلاثة متغيرات: حالة الركيزة، والتسلسل الحراري قبل المعالجة وأثناءها، وسلوك تحرر الغاز في صياغة المسحوق. ويغطي هذا الدليل الآلية، والركائز والشوائب المعنية، وطريقة للتمييز بين انبعاث الغازات والعيوب المشابهة، وخطوات الوقاية، ومسار إعادة العمل بعد تمام معالجة الغشاء.
الخلاصة السريعة
- يحدث انبعاث الغازات عندما يتمدد غاز محتجز في المسبوكات المسامية أو الفولاذ المجلفن أو الشوائب السطحية أثناء المعالجة ويهرب عبر الغشاء المنصهر قبل تجلتنه.
- العيوب النموذجية هي الثقوب الدبوسية والنتوءات والفقاعات والنفطات، وأحياناً مع فقدان التصاق ما بين الطبقات.
- تقوم الوقاية على التنظيف الشامل، والتسخين المسبق (الخبز المسبق) للقطعة فوق درجة حرارة معالجة المسحوق، والطلاء بينما لا تزال القطعة دافئة، وإبقاء سماكة الغشاء داخل المواصفة.
- تستخدم صياغات المساحيق المتسامحة مع انبعاث الغازات إضافات تفتح مساراً مؤقتاً للغاز ثم تغلقه، لكنها توسّع التسامح ولا تُلغي الحاجة إلى ضبط العملية.
- لا يمكن ترقيع عيب انبعاث الغازات بعد معالجته بشكل موثوق: فتُنزع الطبقة التالفة، وتُنظَّف الركيزة ويُخرج غازها، ثم تُعاد القطعة إلى الطلاء.
جدول المحتويات
- ما هو انبعاث الغازات وكيف يظهر
- الركائز والظروف المسببة له
- التمييز بين انبعاث الغازات والتجاويف والعيوب الأخرى
- الوقاية من انبعاث الغازات قبل تطبيق المسحوق
- إصلاح عيب انبعاث غازات بعد المعالجة
- سير عمل تشخيصي لخطوط الإنتاج
- وجهة نظر: أين تقع كيمياء الإضافات
- دعم الإضافات للصياغيين
- الأسئلة الشائعة
- المصادر
ما هو انبعاث الغازات وكيف يظهر
يعرّف معجم معهد الطلاء المسحوقي التحرر الغازي (gassing) بأنه تسرب هواء أو غاز من تحت الطلاء، وأنه يُكوّن نفطات أو فقاعات أو ثقوباً صغيرة، ويلاحظ أنه يحدث كثيراً مع المسبوكات الزنكية أو الألومنيومية أو الفولاذ المجلفن. ويُستخدم مصطلح انبعاث الغازات للحدث نفسه في ممارسة الورشة.
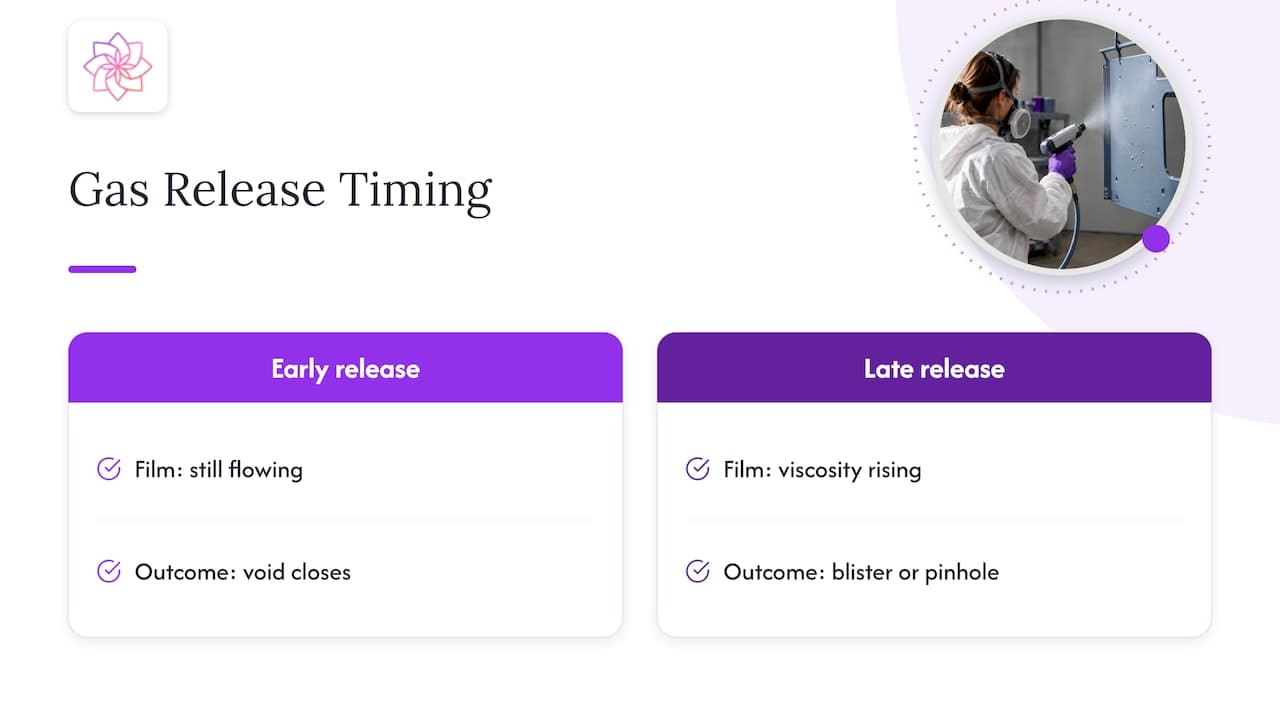
والآلية فيزيائية. فغشاء المسحوق ينصهر ويتدفق داخل نافذة محددة قبل أن يرفع التشابك لزوجته ويثبّت السطح. وأي غاز يُتحرر خلال تلك النافذة يجب أن يعبر غشاءً سائلاً. فإن وصل الغاز مبكراً، بقي الغشاء متدفقاً وانغلق الفراغ. وإن وصل متأخراً، حين تكون اللزوجة في ارتفاع، فإن الفقاعة إما تتجمد في مكانها كنفطة، وإما تنفجر فتترك ثقباً دبوسياً شبيهاً بالتجويف لا يستطيع الغشاء ملأه بعد ذلك.
ووفقاً لـ Products Finishing، يحدث انبعاث الغازات عندما يتمدد هواء أو غاز محتجز في حديد أو فولاذ أو ألومنيوم مسامي أثناء التسخين، وتشمل العيوب النموذجية الناتجة النتوءات والفقاعات والثقوب الدبوسية، غالباً مع فقدان التصاق ما بين الطبقات. وتتفاوت الشدة بحسب المصدر: فـانبعاث الغازات من الفولاذ المجلفن والمسبوكات يمكن أن يتراوح من ثقوب دبوسية دقيقة إلى نفطات كبيرة.
الركائز والظروف المسببة له
توجد عدة مصادر مستقلة للغاز، وكثيراً ما يتضمن العيب الواحد أكثر من مصدر. وتعزو مقالة Products Finishing انبعاث الغازات إلى الغاز أو الهواء المحتجز في المعدن المسبوك المسامي، وإلى غازات في الركائز المجلفنة، وإلى شوائب سطحية مثل الزيت والشحم، وإلى سماكة الطلاء العالية.
| المصدر | الآلية | الموقع النموذجي |
|---|---|---|
| المسبوكات المسامية (الفولاذ، الألومنيوم، الزنك، سبائك المغنيسيوم) | يتمدد الهواء المحتجز في المسامية الدقيقة عند التسخين ويهاجر إلى السطح | عشوائياً في أنحاء المسبوكة، غالباً قرب المقاطع السميكة |
| الفولاذ المجلفن بالغمس الساخن | تحتفظ الأكاسيد المتبقية بهواء أو رطوبة تُحرَّر كبخار أثناء المعالجة | على امتداد السطح الزنكي، وأسوأ حيث تكون طبقة الزنك سميكة |
| خطوط اللحام والوصلات | يُحتجز غاز أو سائل في الشقوق وفي معدن اللحام المسامي | على طول اللحامات والوصلات المتراكبة |
| الزيت والشحم وعوامل فصل القوالب | تتبخر الشوائب تحت حرارة المعالجة | موضعية أو على كامل القطعة، بحسب المصدر |
| سماكة غشاء زائدة | الغشاء الأسمك يطيل مسار الهروب ويتجلتن والغاز لا يزال في داخله | مناطق البناء الثقيل، والمناطق الغائرة، وحواف قفص فاراداي |
وقائمة الركائز مأخوذة من Powder Coated Tough، التي تسمّي الفولاذ المجلفن بالغمس الساخن والمسبوكات المعدنية، بما فيها مسبوكات الفولاذ والألومنيوم والزنك وسبائك المغنيسيوم، بأنها الأكثر عرضة. وتلاحظ المقالة نفسها أن أكاسيد المعدن المتبقية على الفولاذ المجلفن يمكن أن تحتفظ بالهواء أو الرطوبة وتحرر بخار الماء أو الهواء أثناء المعالجة، فتُسبب نفطات أو فراغات.
وتستحق الأسطح الزنكية ملاحظة منفصلة لأنها نشطة كيميائياً. فمعيار ASTM D7803-25، وهو الممارسة المعيارية لتحضير الفولاذ المجلفن بالغمس الساخن للطلاء المسحوقي، ينص على أن طبقة الزنك تتغير باستمرار، وأنه خلال مراحل الباتينا التكوينية يجب إزالة طبقة الأكسيد/الهيدروكسيد ضعيفة الالتصاق لتحقيق التصاق سليم. ولذلك قد يحمل سطح يبدو نظيفاً طبقةً تحتجز الغاز وتُضعف الالتصاق.
ولا تقل العوامل المرتبطة بالعملية أهمية. فدليل استكشاف الأخطاء وإصلاحها لـ IFS، وهو مرجع لمصنّع مساحيق، يدرج الزيت أو الرطوبة في خطوط الهواء المضغوط، وسوء التنظيف أو المعالجة المسبقة، والرطوبة في المسحوق، ومسامية الركيزة، وسماكة الغشاء المفرطة ضمن الأسباب المساهمة في التجاويف والثقوب الدبوسية والثقوب الدبوسية الدقيقة. وعملياً يعني هذا أن مصنعاً قد يرى عيوباً شبيهة بانبعاث الغازات على ركيزة سليمة تماماً عندما يكون إمداد الهواء أو تخزين المسحوق هو السبب.
التمييز بين انبعاث الغازات والتجاويف والعيوب الأخرى
يفشل الإجراء التصحيحي عندما يُشخَّص العيب تشخيصاً خاطئاً. فتسخين قطعة مسبقاً لا يعالج شيئاً إذا كان السبب الحقيقي تلوثاً بالسيليكون، وتغيير المعالجة المسبقة لا يفعل شيئاً لمسبوكة مسامية.
وثمة تمييز ميداني عملي، ورد في دليل تعريف عيوب الطلاء المسحوقي، وهو أن الثقب الدبوسي الناتج عن انبعاث الغازات ينفذ عبر الغشاء إلى الركيزة وقد يُظهر تحت التكبير قناة أسطوانية، غالباً فوق مناطق مسامية مثل اللحامات والمسبوكات والأسطح المجلفنة. أما تجاويف التلوث فهي انخفاضات ضحلة بشكل وعاء ذات حواف مرتفعة لا تصل إلى الركيزة ويمكن أن تحدث على أي ركيزة.
ويضيف النمط والموقع دليلاً:
- عيوب على جميع القطع: تفيد Products Finishing بأن العيوب التي تظهر في كل مكان على جميع القطع تشير إلى أن القطع لا تُنظَّف تنظيفاً كافياً، في حين تُعزى العيوب في مناطق معزولة على الأرجح إلى منتج فصل قوالب.
- عيوب على المسبوكات أو اللحامات أو القطع المجلفنة فقط: مسامية الركيزة أو أكاسيد الزنك هما المشتبه بهما الرئيسيان.
- عيوب تتبع مناطق الغشاء السميك: السماكة عامل مساهم، وينبغي مراجعة إعدادات المسدس وتعليق القطع.
اختبارات العزل
ثلاثة اختبارات بسيطة تضيّق المجال قبل إجراء أي تغيير في العملية.
- تجاوز المعالجة المسبقة. يصف The Fabricator تمرير لوح اختبار نظيف معالج مسبقاً مخبرياً عبر الخط مع تجاوز المعالجة المسبقة العادية. فإن بقي اللوح خالياً من العيوب، كان العيب مرتبطاً على الأرجح بالمعالجة المسبقة لا بخط الطلاء نفسه.
- اختبار المسحوق على لوح قياسي. تنصح Products Finishing بأنه إذا أظهرت ألواح الفولاذ المدرفل على البارد، المطلية عند سماكة الغشاء ودرجة حرارة المعالجة المقصودتين، ثقوباً دبوسية تحت المجهر، فينبغي استشارة مورّد المسحوق، لأن المادة نفسها قد تكون المصدر.
- استخدام كوبون نظيف وبسيط. يرى نهج قائم على الكوبون أن الثقوب الدبوسية على كوبون نظيف تشير إلى مشكلة في العملية أو المادة، في حين يشير الكوبون النظيف إلى هندسة القطعة أو ركيزتها.
ويصف المصدر نفسه تدقيقاً للمعالجة، تُستخدم فيه مزدوجات حرارية على القطعة للتحقق من منحنى الفرن وانتظامه عبر العرض والارتفاع. فالفرن غير المنتظم قد يجلتن الغشاء مبكراً في منطقة ما ويحتجز الغاز هناك، لذا ينتمي هذا التدقيق إلى أي تحقيق يعطي نتائج غير متسقة.
الوقاية من انبعاث الغازات قبل تطبيق المسحوق
التنظيف الشامل
الشوائب السطحية مثل الزيت والشحم ومواد غريبة أخرى يمكن أن تتبخر أثناء المعالجة وتسبب عيوب انبعاث الغازات، وتوصي Products Finishing بتنظيف السطح تنظيفاً سليماً لإزالتها قبل الطلاء. وفي المسبوكات، قد تبقى زيوت التشغيل ومحاليل التلميع المتبقية داخل المسام وتعيد الظهور أثناء التسخين، لذا قد لا يكفي التنظيف وحده، وهو ما يقود إلى الخطوة الحرارية أدناه. وفي القطع المجلفنة، تُعدّ إزالة طبقات الأكسيد أو الهيدروكسيد الرخوة، كما يصف ASTM D7803-25، جزءاً من التحضير لا إضافة اختيارية.
وتُعدّ جودة الهواء المضغوط ضابطاً ذا صلة. فالزيت أو الرطوبة في خطوط الهواء يُدخلان تلوثاً بعد تنظيف القطعة، لذا ينبغي فحص المرشحات ومصائد الرطوبة في نظام الهواء كلما ظهرت تجاويف أو ثقوب دبوسية دون سبب واضح في الركيزة.
التسخين المسبق (الخبز المسبق) لطرد الغاز أولاً
الإجراء الأكثر انتشاراً هو تحرير الغاز المحتجز قبل وجود المسحوق على القطعة. وتعطي Products Finishing الإرشاد بتسخين الركيزة إلى درجة أعلى بـ 15°C (30°F) على الأقل من درجة حرارة معدن القطعة المحددة في ورقة البيانات التقنية للمسحوق، ثم طلائها قبل أن تبرد. والمنطق الحراري مباشر: فالغاز الذي هرب بالفعل لا يمكن أن يعبث بالغشاء، ثم يجد المسحوق ركيزةً لم تعد تحرر بخاراً عند نقطة تجلتنها.
والتوقيت لا يقل أهمية عن درجة الحرارة. فالمقالة نفسها تنصح بالطلاء بينما لا تزال القطعة دافئة، بنحو 25 إلى 30°F فوق درجة حرارة المحيط، لمنع إعادة امتصاص الرطوبة أو الهواء في مسامية الركيزة. فالمسبوكة المخبوزة مسبقاً والمتروكة لتبرد في مصنع رطب قد تمتص الرطوبة من جديد وتعيد إنتاج العيب الأصلي.
والتسلسل النموذجي للمسبوكة المسامية هو:
- نظّف القطعة وجفّفها.
- اخبز عند درجة حرارة معالجة المسحوق أو أعلى منها، وفق ورقة البيانات التقنية والإرشاد أعلاه.
- أخرج القطعة واسمح لها بالتبريد إلى النطاق الدافئ فقط، لا إلى درجة حرارة المحيط.
- طبّق المسحوق بسماكة الغشاء المحددة.
- عالج وفق الجدول القياسي.
وبعض القطع مسامية أكثر من أن تتحمل خبزاً مسبقاً واحداً. ويمكن النظر في دورات متكررة لمثل هذه المسبوكات، لكن ورقة البيانات التقنية لمورّد المسحوق ينبغي أن تحدد ظروف الخبز، لأن الخبز المفرط قد يؤثر في كيميائيات وألوان معينة.
ضبط سماكة الغشاء
سماكة الغشاء متغير يسهل ضبطه وغالباً يُهمل. فالأغشية السميكة تحتجز الغاز مدة أطول وتتجلتن قبل أن يهرب. ومراجعة إعدادات المسدس واتجاه القطعة وتباعد الحوامل، وفحص البناء في المناطق الغائرة والحواف، تقلّل تفاوت السماكة على القطعة. وحيث يستمر انبعاث الغازات عند السماكة المحددة، فإن غشاءً أرق داخل النطاق الموصى به من المورّد تجربة مشروعة.
اختيار نظام مسحوق متسامح
حيث لا تستطيع ضوابط الركيزة والعملية إزالة تحرر الغاز تماماً، يمكن للصياغة أن توسّع التسامح. فالمساحيق المتسامحة مع انبعاث الغازات (OGF) تضم إضافات تُنشئ ممراً لَيّناً مائعاً لهروب الغاز ثم تنطوي لتغلق الفراغ، كما يصف Powder Coated Tough. ويلاحظ المصدر نفسه أن هذه المساحيق تستخدم مادة شمعية للسماح للغاز المتصاعد بالهروب، وأن بعض مصنّعي المساحيق يوفّرون إضافة للإدماج في الموقع.
وثمة حدود. فالمسحوق المتسامح يرفع كمية الغاز التي يستطيع الغشاء تحمّلها، لكنه لا يغيّر حقيقة أن ركيزة شديدة التلوث أو شديدة المسامية ستظل تُطلق الغاز بعنف. كما أن الإضافة تغيّر سلوك السطح، لذا ينبغي تأكيد اللمعان والملمس وقابلية إعادة الطلاء ومقاومة الخدش على القطعة الفعلية. والأفضل التعامل مع الإضافة كطبقة واحدة في دفاع، موضوعة بعد التنظيف والتسخين المسبق.
إصلاح عيب انبعاث غازات بعد المعالجة
بعد أن يتجلتن الغشاء وبه ثقوب دبوسية أو نفطات، نادراً ما يصمد الترقيع التجميلي، لأن السبب الكامن يبقى في الركيزة والفراغ يمتد عادةً إلى المعدن. والتوصية المنشورة من أحد مصنّعي المساحيق هي نزع الطبقة التالفة، وتنظيف الركيزة وإخراج غازها، ثم تطبيق طلاء مسحوقي جديد.
وترتيب العمليات مهم. فالنزع دون خبز لإخراج الغاز بعده لا يفعل سوى تعريض المعدن المسامي نفسه للحرارة نفسها. تعامل مع إعادة العمل كتكرار للعملية بحالة ركيزة مصححة، وسجّل معاملات الخبز التي أنتجت في النهاية لوحاً خالياً من العيوب كي تُطبَّق على الدفعة التالية.
سير عمل تشخيصي لخطوط الإنتاج
تسلسل متسق يقلّل التغييرات القائمة على التجربة والخطأ:
- افحص العيوب تحت التكبير: هل تنفذ إلى الركيزة (انبعاث غازات) أم تشكّل أطباقاً ضحلة بحواف مرتفعة (تلوث)؟
- ارسم خريطة النمط: كل القطع، أم مناطق معزولة، أم ركائز وأشكال هندسية معينة فقط.
- شغّل كوبوناً نظيفاً ولوحاً بتجاوز المعالجة المسبقة.
- دقّق منحنى الفرن بمزدوجات حرارية على القطعة.
- افحص مرشحات خط الهواء ومصائد الرطوبة وظروف تخزين المسحوق.
- أدخل خطوة تسخين مسبق للقطع المسامية أو المجلفنة، وتحقق من التوقيت من الفرن إلى الكابينة.
- راجع توزيع سماكة الغشاء.
- عندئذٍ فقط قيّم تغييراً في الصياغة مع مورّد المسحوق.
وجهة نظر: أين تقع كيمياء الإضافات
نقارب انبعاث الغازات من جانب الصياغة، ورأينا أن معظم الحالات المتكررة لا تُحل بإضافة واحدة. فمن تجربتنا في دعم الصياغيين عبر الطلاءات واللواصق والأحبار واللدائن والمركّبات، فإن عيوباً من هذا النوع هي مشكلات توتر سطحي وتحرر غاز تظهر كلما تصلّب غشاء قبل خروج موادها المتطايرة. فالرغوة تحتجز الهواء بحكم التصميم، والغشاء الذي لا يستطيع تحريره يحتفظ بالعيب.
ولهذا تُقيَّم مضادات الرغوة والمشتتات ومعدّلات اللزوجة معاً لا بمعزل عن بعضها. فمضاد الرغوة، سيليكونياً كان أو غير سيليكوني، يضبط احتجاز الهواء وتحرره، والمشتت يؤثر في ترطيب الصبغة وفي اللزوجة التي يُظهرها الغشاء أثناء التدفق، ومعدّل اللزوجة يشكّل مدة بقاء الغشاء مفتوحاً. ولكل خيار مقايضة؛ فمثلاً قد تفاقم مضادات الرغوة السيليكونية التجاويف أو مشكلات إعادة الطلاء في الأنظمة الحساسة، ولهذا توجد درجات غير سيليكونية، ولهذا أيضاً يُعدّ التأهيل المدعوم مخبرياً على ركيزة العميل وجدول معالجته جزءاً من عملنا.
وتوصيتنا لمديري المشتريات والمديرين التقنيين هي تحديد نمط الفشل أولاً، وقياس التكلفة الكلية للاستخدام لأي حل، بما في ذلك إعادة العمل والتلف، ثم اختيار الإضافة والجرعة التي تعالجه. والجرعة المحسّنة واتساق الدفعات يقلّلان التباين الذي يجعل التشخيص بهذه الصعوبة في المقام الأول.
— Astra R&D Team
دعم الإضافات للصياغيين
نورّد للمصنّعين العاملين على صياغات الطلاءات واللواصق والأحبار واللدائن والمركّبات المشتتات ومضادات الرغوة السيليكونية وغير السيليكونية ومعدّلات اللزوجة والإضافات الوظيفية، مع استشارات تقنية وطلبات عينات لتأهيل درجة معينة مقابل عيب محدد. والتشكيلة الكاملة، بما فيها مضادات الرغوة ASTRA DF وASTRA DF NS، مدرجة في صفحة منتجاتنا، وخط المشتتات ASTRA DISP يعالج ترطيب الصبغة وسلوك تدفق الغشاء. ولمعلومات خلفية عن اختيار المكوّنات الوظيفية، راجع الدليل عن المخففات التفاعلية والإضافات الوظيفية. ويمكن للصياغيين فتح نقاش تأهيل عبر الصفحة الرئيسية لـ Astra Chemical.
الأسئلة الشائعة
هل يمنع التسخين المسبق انبعاث الغازات دائماً؟
لا. فالتسخين المسبق يزيل كثيراً من الغاز الذي كان سيهرب أثناء المعالجة، لكنه ينجح فقط إذا طُليت القطعة وهي لا تزال دافئة، لأن التبريد يسمح للرطوبة أو الهواء بالدخول من جديد إلى المعدن المسامي. وقد تظل المسبوكات شديدة المسامية أو القطع الملوثة تُطلق الغاز، وينبغي أن تحكم ورقة البيانات التقنية للمسحوق درجة حرارة الخبز.
أي الركائز أكثر عرضة لانبعاث الغازات؟
الفولاذ المجلفن بالغمس الساخن والمعادن المسبوكة هما المصدران الرئيسيان. وتشمل مسبوكات الفولاذ والألومنيوم والزنك وسبائك المغنيسيوم، فضلاً عن خطوط اللحام وأي قطعة بها زيت في مسامها.
كيف يختلف الثقب الدبوسي الناتج عن انبعاث الغازات عن التجويف؟
الثقب الدبوسي الناتج عن انبعاث الغازات ينفذ عبر الغشاء إلى الركيزة ويقع غالباً فوق لحام أو مسبوكة أو سطح مجلفن. أما التجويف فهو وعاء ضحل بحافة مرتفعة لا يصل إلى المعدن ويمكن أن يظهر على أي ركيزة، عادةً بسبب تلوث كالزيت أو السيليكون.
هل يمكن ترقيع عيب انبعاث الغازات؟
التصحيح الموثوق يتطلب إعادة عمل. فتُنزع الطبقة التالفة، وتُنظَّف الركيزة ويُخرج غازها، ويُطبَّق طلاء مسحوقي جديد، لأن مصدر الغاز يبقى في المعدن تحت أي ترقيع موضعي.
هل تحل إضافات إزالة الغاز المشكلة من تلقاء نفسها؟
إنها توسّع تسامح المسحوق بتوفير مسار هروب مؤقت للغاز ينغلق بعد ذلك. لكنها لا تغني عن التنظيف أو التسخين المسبق أو ضبط سماكة الغشاء، وينبغي التحقق منها على القطعة النهائية من حيث المظهر وقابلية إعادة الطلاء.
المصادر
- معجم مصطلحات وتعريفات الطلاء المسحوقي، معهد الطلاء المسحوقي
- التعامل مع انبعاث الغازات: الأسباب الجذرية وتقنيات التخفيف، Powder Coated Tough
- انبعاث الغازات وعيوب الطلاء المسحوقي، Products Finishing
- ASTM D7803-25، الممارسة المعيارية لتحضير منتجات الحديد والفولاذ المطلية بالزنك (المجلفنة بالغمس الساخن)
- دليل تعريف عيوب الطلاء المسحوقي
- معالجة حالات فشل الالتصاق والفقاعات في الطلاء المسحوقي على الزنك، Products Finishing
- ما الذي يقف خلف عيب الطلاء المسحوقي؟، The Fabricator
- القضاء على الثقوب الدبوسية، Products Finishing
- الثقوب الدبوسية في الطلاء المسحوقي وكيفية منعها
- انبعاث الغازات في الطلاءات المسحوقية وكيفية منعه
هل تختبر إضافات لهذا التطبيق؟
أرسل لنا تحديات تركيبتك الحالية وسيوصي فريقنا الفني بحزمة منتجات ASTRA لفحصها في المختبر.