المشتريات أولاً: توسيع إنتاج الإضافات دون تأخيرات التوريد
توسيع نطاق إنتاج الإضافات المتخصصة هو تمرين إعادة هندسة، وليس نسخة أكبر من الدفعة المخبرية. يعتمد النجاح على ثلاث ركائز غير قابلة للتفاوض: التحكم الهندسي في الحرارة والخلط وزمن المكوث؛ وأدلة تجارب أولية موثقة قبل الالتزام برأس المال؛ وسلسلة توريد مؤهلة ومدعومة ببدائل. وكثيراً ما تقدم الفرق الفنية الدعم المباشر لهذا العمل، فتوفر اختبارات مشتريات وإرشادات تركيبات تكتشف أنماط الفشل قبل وصولها إلى أرضية المصنع.
توسيع نطاق إنتاج الإضافات المتخصصة هو تمرين إعادة هندسة، وليس نسخة أكبر من الدفعة المخبرية. يعتمد النجاح على ثلاث ركائز غير قابلة للتفاوض: التحكم الهندسي في الحرارة والخلط وزمن المكوث؛ وأدلة تجارب أولية موثقة قبل الالتزام برأس المال؛ وسلسلة توريد مؤهلة ومدعومة ببدائل. وكثيراً ما تقدم الفرق الفنية الدعم المباشر لهذا العمل، فتوفر اختبارات مشتريات وإرشادات تركيبات تكتشف أنماط الفشل قبل وصولها إلى أرضية المصنع.
الخلاصة:
- التحقق من انتقال الحرارة والخلط والتحكم في زمن المكوث عبر الاختبارات الأولية أمر ضروري، لأن هذه العوامل لا تتدرج خطياً وتؤثر في الجودة.
- فرض معايير قبول صارمة والتحقق من جهوزية المعدات قبل أوامر الإنتاج يمنع الانحراف ويقلل إعادة العمل المكلفة عند الأحجام الكبيرة.
- أتمتة أساليب ضبط الجودة مثل اللزوجة ورسم توزيع حجم الجزيئات ومحتوى المواد الصلبة على النطاق الكبير تحسن اتساق الدفعات وتتيح تعديلات في الوقت الفعلي.
- التأهيل المبكر للموردين وطلب المعدات ذات فترات التوريد الطويلة قبل الموافقة النهائية يتجنب اختناقات التوريد التي تؤخر الجداول الزمنية للتوسع.
- دمج الأتمتة والأدوات الرقمية في التحكم بالعملية يساعد على التنبؤ بالأعطال، لكنه يتطلب فهماً متيناً للعملية لتجنب أخطاء سريعة غير مكتشفة.
جدول المحتويات
- ما المطلوب لتوسيع إنتاج الإضافات بنجاح؟
- كيف تترجم نتائج التجارب الأولية إلى هندسة على المستوى الصناعي؟
- ما أساليب ضبط الجودة والتحليلات التي تتنبأ فعلياً بثبات الدفعات؟
- كيف ينبغي للمشتريات منع اختناقات التوريد أثناء التوسع؟
- ما خطوات السلامة والتنظيم المطلوبة عند التشغيل؟
- كيف يقلل Astra-chemical المخاطر أثناء التوسع
- كيف يندمج التصنيع الإضافي مع خطوط الإنتاج القائمة؟
- ما دور الأتمتة والرقمنة في التوسع؟
- ما عوامل الاستدامة التي ينبغي أن تشكل خطة التوسع؟
- كيف تهيئ القوى العاملة لعملية موسعة؟
- لماذا يستحق تأهيل الموردين أهمية أكبر مما تمنحه معظم برامج التوسع
- احصل على عينات تجريبية واختبارات مشتريات من Astra-chemical
- المصادر
- الأسئلة الشائعة
ما المطلوب لتوسيع إنتاج الإضافات بنجاح؟
مديرو المشتريات والمديرون الفنيون الذين يطلقون برنامج توسع يحتاجون إلى هيكل بوابات قبل طلب المعدات، لا بعده. السبب الأكثر شيوعاً لفشل التحولات هو تخطي خطوات التحقق التي بدت غير ضرورية على المستوى المخبري، ثم اكتشاف الفجوة فقط بعد أن تبدأ الدفعات التجارية في الانحراف عن المواصفات، وهو نمط موثق جيداً في تحليل مخاطر توسيع إنتاج المواد الكيميائية المتخصصة.
استخدم هذه السلسلة لهيكلة المراجعة قبل التوسع:
- ثبّت أساس التصميم. حدد مواصفة المنتج ومعدل الإنتاج المستهدف وحدود المنشأة ومتطلبات المرافق (البخار والماء المبرد والهواء المضغوط والنيتروجين) قبل البدء بأي تحجيم للأوعية.
- نفّذ حزمة الاختبارات الأولية. أجرِ قياس المسعر للتفاعل ودراسات المتتبعات لتوزيع زمن المكوث وتجارب الرغوة تحت خلط يمثل ظروف الإنتاج واختبارات مناولة المواد الصلبة لأي إضافة مسحوق أو راتنج.
- حدد معايير القبول مسبقاً. عرّف عتبات رقمية للنجاح/الفشل لبناء اللزوجة وحجم الجزيئات وجودة التشتيت قبل التشغيل الأولي، لا بعد مراجعة البيانات.
- أكّد جهوزية المعدات والمرافق. تحقق من أن مساحة التبادل الحراري وعزم وقدرة الخلاط وسعة المرافق تطابق الطلب المحسوب على مستوى الإنتاج، وفقاً لإطار توسيع العمليات الكيميائية.
- تحقق من أساليب ضمان الجودة على النطاق. أكّد أن كل طريقة تحليلية مخبرية لها مكافئ على مستوى المصنع ينتج نتائج قابلة للمقارنة.
- دقّق قدرة الموردين. أخّص المصدر الأساسي ومصدراً بديلاً واحداً على الأقل لكل مادة خام تتجاوز فترات توريدها أربعة أسابيع.
معايير البوابات التي يستحق فرضها:
- لا صرف لرأس المال قبل استيفاء معايير القبول الأولية وتوثيقها.
- لا تجربة إنتاجية دون أسلوب ضبط جودة معتمد على النطاق للخاصية الجوهرية الحرجة.
- لا ضمّ للموردين دون اكتمال تدقيق القدرة والجودة.
كيف تترجم نتائج التجارب الأولية إلى هندسة على المستوى الصناعي؟
انتقال الحرارة والخلط وزمن المكوث لا تتدرج خطياً، وهذا عدم التطابق هو أكبر مصدر منفرد لخيبة التوسع. فتوليد الحرارة من تفاعل طارد للحرارة أو خطوة تشتيت عالية القص يتدرج مع الحجم، بينما يتدرج سحب الحرارة عبر جدران الوعاء مع مساحة السطح. زيادة حجم الدفعة عشرة أضعاف قد تترك للغلاف نصف القدرة النسبية على التبريد التي كانت لديه على المستوى الأولي تقريباً، وهي علاقة موضحة بوضوح في قواعد عامة للتوسع. وتتسع أزمنة الخلط وتوزيع زمن المكوث كلما صارت الأوعية أطول وأعرض، ما يعني أن تركيبة تشتتت بنقاء في مفاعل أولي سعة 50 لتراً قد تظهر مناطق غير ممزوجة أو فرط تسخين موضعياً أو تجليناً مبكراً عند 5000 لتر.
بالنسبة لمعدّلات الريولوجيا اللزجة وبعض الأنظمة التفاعلية، تغيّر المعالجة المستمرة الآلية تماماً بدلاً من مجاراة منحنى التوسع. فالبثق التفاعلي ثنائي اللولب أظهر مكاسب كبيرة في الطاقة ومعدل الإنتاج مقارنة بالمفاعلات الدفعية لإنتاج المثخّنات من نوع HEUR، لأن زمن المكوث والقص يتحولان إلى معاملات عملية قابلة للضبط بدلاً من نتائج هندسة الوعاء. أما الثمن فهو كثافة رأس المال ومنحنى تشغيل أكثر انحداراً، لذا يناسب هذا المسار الكيميائيات كبيرة الحجم جيدة التوصيف أكثر من الإنتاج المتخصص محدود الحجم.
إجراءات تصحيحية عملية للفرق المتمسكة بالمفاعلات الدفعية:
- صمّم الأغلفة والملفات بهوامش أمان، اعتماداً على بيانات مسعر التفاعل بدلاً من معدلات سحب الحرارة على المستوى الأولي المسقطة بحسب الحجم.
- استهدف نسب قدرة ثابتة لكل وحدة حجم بدلاً من مطابقة دورات الخلاط المطلقة بين أوعية المستوى الأولي وأوعية المصنع.
- أدخل الإضافة المرحلية أو المقننة للمكونات التفاعلية بدلاً من الجرعة دفعة واحدة.
- أضف خلاطات ساكنة بعد الوعاء الأساسي لتصحيح الذيل الطويل لتوزيع زمن المكوث.
- أعد اختيار هندسة المروحة لنسبة أبعاد الخزان الجديدة بدلاً من إعادة استخدام التصميم الأولي.
نصيحة احترافية: شغّل نموذجاً مصغراً قبل الالتزام بتصميم المصنع. ابنِ نظاماً مخبرياً يحاكي عمداً زمن الخلط المتوقع ونسبة سحب الحرارة في المصنع، ثم اختبر تركيبتك مقابله. فاكتشاف مشكلة رغوة في نموذج سعة 2 لتر أرخص بكثير من اكتشافها في مفاعل سعة 10000 لتر.
ما أساليب ضبط الجودة والتحليلات التي تتنبأ فعلياً بثبات الدفعات؟
الأساليب المخبرية التي عملت جيداً أثناء تطوير التركيبة كثيراً ما تنهار لحظة زيادة أحجام الإنتاج. فحوصات اللزوجة اليدوية بمغزل محمول أو قراءات حجم الجزيئات من نقطة واحدة غالباً ما تكون بطيئة جداً وغير دقيقة بما يكفي لرصد الانحراف بين الدفعات قبل شحن كمية رديئة، وهي فجوة وردت في إرشادات توصيف حجم الجزيئات لضبط جودة الإنتاج.
الأساليب التي تستحق الأتمتة أو النقل إلى الخط تشمل:
- تحاليل التركيز لمحتوى الإضافة الفعالة، تُجرى بتردد مرتبط بحجم الدفعة بدلاً من جدول يومي ثابت.
- قياس اللزوجة داخل الخط أو قرب الخط متزامن مع خطوة الخلط أو البثق، لا عند التعبئة النهائية فقط.
- توزيع حجم الجزيئات للمشتتات والأنظمة المحمّلة بالأصباغ، متتبع مقابل نطاق محدد للتحكم الإحصائي بالعملية.
- محتوى المواد الصلبة ودرجة الحموضة، كلاهما رخيص الأتمتة وشديد الحساسية لتبدّل كميات المواد الخام.
كل أسلوب مخبري مبرمج للاستخدام الإنتاجي يحتاج تشغيلاً تحققياً موازياً على مستوى المصنع قبل أن يصبح بوابة الإفراج عن الدفعات. فالانحرافات التي تمر دون اكتشاف لعدة دفعات تصبح مكلفة التتبع حتى السبب الجذري، بحسب وثائق مخاطر التوسع للتحولات من المرحلة الأولية إلى الإنتاج. وينبغي أن تغذي بيانات ضبط الجودة مباشرة قرارات الإفراج عن الدفعات واختبارات قبول الموردين المستمرة، فتُغلق الحلقة بين ما ينتجه المصنع وما توصل به إمدادات المواد الخام.
كيف ينبغي للمشتريات منع اختناقات التوريد أثناء التوسع؟
عدم استقرار سلسلة التوريد، لا تعطل المعدات، هو ما يخرج جداول التوسع عن مسارها أكثر من أي متغير هندسي منفرد. ففترات التوريد الطويلة للمفاعلات المتخصصة أو الخلاطات أو أجهزة التحليل قد تضيف شهوراً إلى جدول التشغيل إذا بدأ الطلب فقط بعد أن تؤكد البيانات الأولية الجدوى، وهو خطر أُشير إليه في تحليل ديلويت لإعادة تشكيل سلاسل التوريد العالمية.
ينبغي لفرق المشتريات التحرك على أربعة جبهات بالتوازي مع العمل الهندسي:
- أخّص مصدراً بديلاً واحداً على الأقل لكل مدخل يعتمد على مورد واحد، باتباع عملية تأهيل موردين منظمة.
- ضع طلبات المعدات ذات التوريد الطويل فور استيفاء معايير القبول الأولية، بدلاً من انتظار الاعتماد النهائي لتصميم المصنع.
- أعد صياغة مواصفات التعبئة والنقل والتخزين في المستودعات للأحجام الكبيرة؛ فالانتقال من البراميل إلى الحاويات أو عربات السكك الحديدية السائبة يغيّر متطلبات المناولة والتعرض أثناء مدة الصلاحية.
- تفاوض على بنود تعاقدية تغطي تقلبات الطلب وحدود الطلب الدنيا، وابنِ احتياطيات مخزون طارئة لأول ربعين إلى ثلاثة أرباع سنوية من الإنتاج التجاري.
تقليل التعرض لتبعيات المصدر الواحد مبكراً يوفر عادة وقتاً في الجدول أكثر من أي إصلاح هندسي لاحق منفرد. الفرق التي تتتبع فترات توريد الإضافات عبر فئات المواد الخام تستطيع بناء جداول طلب تسبق منحى الارتفاع الإنتاجي بدلاً من التفاعل معه.
ما خطوات السلامة والتنظيم المطلوبة عند التشغيل؟
تتغير بيانات المخاطر مع الحجم بطرق يسهل التقليل من شأنها. فتفاعل بقي تحت السيطرة براحة في وعاء أولي مغطى بغلاف تبريد قد يولد الحرارة أسرع مما يستطيع غلاف أكبر سحبها، ما يعني أن أنظمة التنفيس والتبريد الطارئ والمقاطعات الآلية تحتاج إعادة تقييم عند كل تغيير في الحجم، لا عند التشغيل النهائي فقط.
- أعد تقييم تصنيف المخاطر للحجم الجديد وأكّد تحجيم صمامات التنفيس وسعة التبريد الطارئ مقابل معدلات توليد الحرارة في أسوأ الحالات.
- أشرك فرق البيئة والصحة والسلامة والفرق التنظيمية مبكراً، خاصة حول سعة معالجة النفايات ومناولة الانبعاثات، إذ إن متطلبات التسجيل التنظيمي قد تشكل خيارات المواد والعمليات قبل بدء التشغيل بوقت طويل.
- ابنِ قائمة تحقق للتشغيل تغطي معايرة الأجهزة وضبط حلقات التحكم ونقاط توقف محددة قبل الانتقال إلى خطوة العملية التالية.
- اختبر الحالات الشاذة عمداً: انقطاع التيار وتعطل الخلاط وسيناريوهات الإضافة المتأخرة، لا نافذة التشغيل المتوقعة فقط.
- أرسِ ضبط التغييرات وتوثيق سجلات الدفعات منذ اليوم الأول ليبقى المصنع جاهزاً للتدقيق.
نصيحة احترافية: تشغيلة أولية ناجحة واحدة دليل، لا برهان. تعامل معها كنقطة بيانات واحدة في نطاق عدم تأكد، وصمم اختبارات التشغيل لتستكشف عمداً أطراف ذلك النطاق بدلاً من تأكيد وسطه.
كيف يقلل Astra-chemical المخاطر أثناء التوسع
يمكن للفرق الفنية العمل جنباً إلى جنب مع مجموعات المشتريات والتركيبات عبر البوابات الموصوفة أعلاه بالضبط، موفرة عينات أولية وبروتوكولات نقل الإنتاج ومعايير قبول محددة بدلاً من ورقة بيانات عامة. وصانعو التركيبات الذين يواجهون عدم استقرار التشتيت أو عيوباً متعلقة بالرغوة أو انحرافاً ريولوجياً عند الأحجام الأكبر يحصلون على مدخلات هندسية مباشرة حول أي كيمياء إضافية وأي جرعة تصمد فعلاً بعد المرحلة الأولية.
- دعم عينات على المستوى الأولي بحجم يطابق خطة الاختبارات الفعلية للعميل للتوسع، لا عدة مخبرية واحدة للجميع.
- بروتوكولات نقل الإنتاج التي تربط معدلات الجرعة المخبرية بنقاط الإضافة على مستوى المصنع.
- اختبارات قبول موجهة للمشتريات تغطي مقاييس ضبط الجودة لموردي إضافات الطلاء، بما في ذلك الاتساق عبر كميات الإنتاج.
- دعم تركيبات لقضايا قابلية التشتيت وضبط الرغوة والريولوجيا التي تظهر عادة فقط بعد بدء التوسع.
| تحدي التوسع | خط منتجات Astra-chemical | ما يعالجه |
|---|---|---|
| عدم استقرار تشتيت الأصباغ أو الحشوات عند نسب مواد صلبة أعلى | ASTRA DISP® | اتساق الترطيب والتشتيت عبر أحجام الدفعات |
| الرغوة أثناء الخلط عالي القص أو التخفيف | ASTRA DF® / ASTRA DF NS® | مانع رغوة سيليكوني أو غير سيليكوني مطابق لحساسية التركيبة |
| انحراف اللزوجة أو مشكلات الترهّل/التسوية على النطاق | ASTRA REO® | تحكم ريولوجي مضبوط وفق ملامح القص الإنتاجية |
| نقل الكيمياء التفاعلية إلى المعالجة المستمرة | ASTRA REACT® | أداء الإضافة التفاعلية في ظروف البثق أو المعالجة المستمرة |
كيف يندمج التصنيع الإضافي مع خطوط الإنتاج القائمة؟
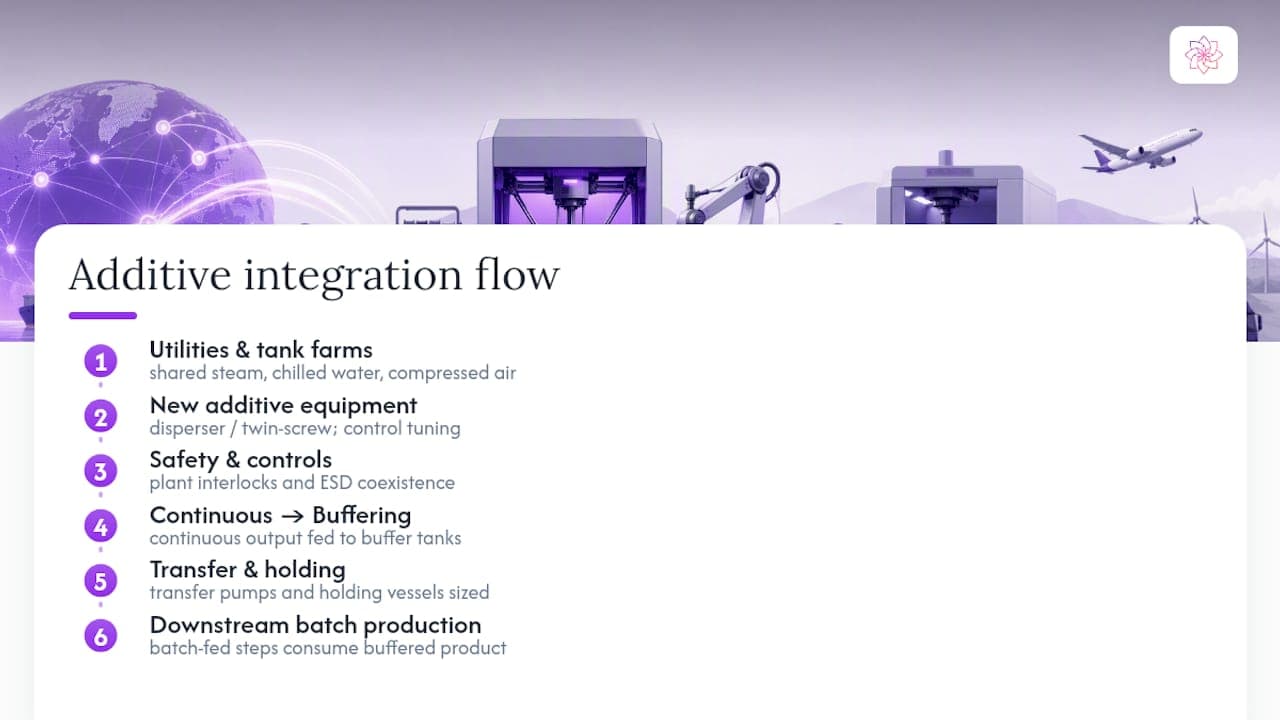
إدخال عملية إضافية جديدة إلى مصنع قائم نادراً ما يعني بناء وحدة منفصلة. فأغلب صانعي التركيبات يدمجون خطوات التشتيت أو التخفيف أو البثق الجديدة في شبكات المرافق ومزارع الخزانات وأنظمة مناولة المواد القائمة، ما يعني أن خطة التوسع لا بد أن تراعي الطلب المشترك على البخار والماء المبرد والهواء المضغوط بدلاً من اعتبار الخط الجديد نظاماً معزولاً.
توافق الأنابيب والأجهزة هو نقطة الفحص الأولى. فالمشتت الجديد عالي القص أو وحدة ثنائية اللولب المركبة بجوار مفاعلات دفعية قائمة تحتاج ضبط حلقات تحكم خاصاً بها، لكنها تحتاج أيضاً إلى التعايش مع مقاطعات السلامة على مستوى المصنع وتسلسلات الإيقاف الطارئ دون خلق أنماط فشل متضاربة. وتخطي هذه المراجعة سبب شائع لتأخر التشغيل عن الجدول.
تدفق المواد لا يقل أهمية عن المرافق. فإدخال خطوة بثق تفاعلي مستمر بجوار خزانات دفعية يغير كيفية انتقال المنتج الوسيط عبر المصنع، وغالباً ما يتطلب خزانات تخميد ومضخات نقل أو أوعية احتجاز جديدة محجّمة لعدم التطابق بين الناتج المستمر والخطوات اللاحقة المغذاة دفعياً. وعلى كيميائيي التركيبات رسم هذه النقاط الانتقالية خلال مرحلة أساس التصميم، لا بعد وصول المعدات.
ضبط التلوث المتبادل يستحق اهتماماً خاصاً عندما يتقاسم خط الإضافات الجديد مسارات الأنابيب أو أوعية الخلط أو أنظمة التنظيف مع الإنتاج القائم. فانتقال مانع رغوة أو مشتت بين عائلات المنتجات قد يسبب عيوباً تبدو مشكلة جودة في مادة خام بينما السبب الحقيقي هو فصّل غير كافٍ بين الخطوط أو تحقق تنظيف غير كافٍ بين عمليات تبديل الإنتاج.
ما دور الأتمتة والرقمنة في التوسع؟
يحول التحكم الآلي بالعملية التوسع من تمرين إصلاح تفاعلي إلى ارتفاع خاضع للمراقبة وموجه بالبيانات. فالحساسات داخل الخط للزوجة والتركيز وحجم الجزيئات تغذي أنظمة تحكم تستطيع تعديل معدلات الإضافة أو سرعة الخلط في الوقت الفعلي، فترصد الانحراف قبل أن ينتج دفعة خارج المواصفات بدلاً من أن ترفعه ضبط الجودة بعد ساعات.
تضيف النمذجة التنبؤية طبقة حماية أخرى. فبيانات العملية المهيكلة المقترنة بالتجارب عالية الإنتاجية والتحسين المدعوم بالذكاء الاصطناعي تستطيع تحديد نقاط فشل محتملة، كمنطقة خلط معرضة لفرط تسخين موضعي، قبل تشغيل دفعة واحدة على مستوى المصنع، وهو مقارب مفصل في أساليب التحسين التنبؤي للعمليات. ولباني التركيبات الذين يديرون مصنعاً متعدد المنتجات، تختصر هذه الطبقة التنبؤية عدد التشغيلات التجريبية الفعلية اللازمة لتأكيد فرضية توسع.
تغير الرقمنة أيضاً طريقة إدارة سجلات الدفعات وضبط التغييرات. فسجلات الدفعات الإلكترونية مع الالتقاط الآلي للبيانات تقلل أخطاء النسخ اليدوي الذي يعاني منه النظم الورقية خلال الأسابيع الأولى الفوضوية لخط جديد، وتجعل الجاهزية للتدقيق ناتجاً جانبياً للتشغيل العادي بدلاً من تهرّع قبل زيارة عميل أو جهة تنظيمية.
التحذير هنا: الأتمتة تضخم أي انضباط عملي موجود أصلاً. فالعملية سيئة التوصيف بضوابط آلية تفشل ببساطة أسرع وبتحذيرات أقل وضوحاً من عملية يدوية. ينبغي أن تتبع الأتمتة فهماً تحققياً للعملية، لا أن تحل محلّه.
ما عوامل الاستدامة التي ينبغي أن تشكل خطة التوسع؟
تشكل القيود البيئية والتنظيمية بشكل متزايد أي الكيميائيات تصل أصلاً إلى مرحلة التوسع. فمتطلبات التسجيل بموجب أطر مثل TSCA قد تبطئ تبني المواد أو تعيد توجيهه، ومواءمة خيارات الكيمياء مع المحركات التنظيمية ومحركات الاستدامة مبكراً تجنب إعادة تركيبة مكلفة بعد طلب معدات رأس المال أصلاً.
كثافة الطاقة رافعة مباشرة للتوسع، لا مجرد نقطة حديث استداموية. فالعمليات المستمرة كالبثق التفاعلي أظهرت خفضاً ملموساً في الطاقة مقارنة بالمفاعلات الدفعية لدرجات الإضافات اللزجة، ما يعني أن ملف الاستدامة وملف معدل الإنتاج كثيراً ما يشيران إلى القرار الهندسي نفسه بدلاً من التنافس ضده.
تحتاج سعة معالجة النفايات إلى تحجيم لحجم الإنتاج الجديد، شاملاً استرجاع المذيبات وحمل معالجة مياه الصرف ومناولة الانبعاثات لأي مكونات متطايرة. فمصنع تعامل بأريحية مع تدفقات نفايات المستوى الأولي قد يجد سعة معالجته أصغر من اللازم بمجرد أن يتضاعف حجم الإنتاج ثلاث مرات.
يستحق استدامة سلسلة التوريد أن تُبنى في معايير تأهيل الموردين إلى جانب فحوصات الجودة والقدرة. فقرارات التوريد التي تراعي مسافة النقل ونفايات التعبئة والممارسات البيئية للمورد، باتباع ممارسات سلسلة التوريد المستدامة، تصمد عادة أفضل أمام التشديد التنظيمي المستقبلي من التوريد القائم على سعر الوحدة وحده.
كيف تهيئ القوى العاملة لعملية موسعة؟
المعدات الجديدة ومعدل الإنتاج الأعلى يغيران ما يحتاج المشغلون والفنيون وموظفو الجودة إلى معرفته، وتظهر فجوات التدريب أسرع ما تكون خلال الأسابيع الأولى من التشغيل على المستوى التجاري. فالمشغلون الذين أداروا وعاءً أولياً بالحدس يحتاجون إجراءات موثقة قابلة للتكرار لمكافئه على مستوى المصنع، إذ إن سماح الارتجال يتقلص كلما ارتفعت قيمة الدفعة ومعدل الإنتاج.
التدريب المتقاطع أهم مما تخصص له معظم خطط التوسع. فالخط الذي يضيف تحليلات داخل الخط أو جرعاً آلياً أو بثقاً مستمراً يحتاج فنيين قادرين على تفسير بيانات الحساسات وسلوك حلقات التحكم، لا مجرد إجراء فحوصات يدوية. وبناء هذه الكفاءة قبل بدء التشغيل، لا خلاله، يمنع الفترة المحرجة التي يولد فيها نظام آلي بيانات لا يعرف أحد في الوردية كيف يتصرف بها.
وتمتد إدارة التغيير إلى موظفي الجودة والمشتريات أيضاً. ففريق ضبط الجودة المعتاد على الاختبار المخبري من نقطة واحدة يحتاج تدريباً منظماً على حدود التحكم الإحصائي بالعملية وخطط المعاينة الآلية قبل أن تصبح بوابة إفراج الدفعات. وموظفو المشتريات الذين يؤهلون موردين جدد للتوريد بأحجام أكبر يحتاجون قوائم تحقق تدقيق محدثة تعكس متطلبات الجودة على المستوى التجاري، لا السماحيات الأوسع المقبولة عند الأحجام الأولية.
انضباط التوثيق هو الجزء الأكثر تعرضاً للتقصير تحت ضغط الجدول الزمني. فسجلات الدفعات وإجراءات التشغيل القياسية وبروتوكولات الاستجابة للحالات الشاذة يجب أن توجد ويُدرَّب عليها قبل تشغيل أول دفعة تجارية، لا أن تُصاغ بأثر رجعي بمجرد أن يفرض تدقيق أو شكوى عميل الموضوع.
لماذا يستحق تأهيل الموردين أهمية أكبر مما تمنحه معظم برامج التوسع
تميل الفرق الهندسية إلى معاملة تأهيل الموردين كإجراء شكلي للمشتريات يسير بالتوازي مع العمل «الحقيقي» لتصميم العملية. هذا الترتيب معكوس. فالعملية المتحقق منها العاملة على مادة خام غير مؤهلة أو أحادية المصدر تبقى عملية هشة، مهما كانت حسابات انتقال الحرارة متينة.
البرامج التي تصمد تحت الضغط التجاري هي التي تجعل من الأدلة الأولية وتدقيقات الموردين شروطاً بوابية لصرف رأس المال، لا مسارات موازية يمكن أن تتأخر دون عاقبة. بروتوكولات نقل الإنتاج من Astra-chemical موجودة تحديداً لأن هذا الانضباط يُتخطى بالقدر الكافي ليكون متوقعاً، لا نادراً.
— Astra R&D Team
احصل على عينات تجريبية واختبارات مشتريات من Astra-chemical
العينات والبيانات الفنية ودعم التركيبات يمكن أن تأتي مباشرة من مصنّعي المشتتات وموانع الرغوة ومعدّلات الريولوجيا التي تعتمد عليها برامج التوسع، بدلاً من طبقة موزعين.
للفرق التي تنجز قائمة التحقق أعلاه، الخطوة التالية العملية هي طلب عينات أولية محجّمة لتجربة إنتاج فعلية بدلاً من عدة مخبرية عامة، ثم تشغيلها مقابل معايير القبول المحددة خلال مرحلة أساس التصميم. ويمكن للفريق الفني في Astra-chemical أيضاً جدولة مراجعة تركيبة لاستعراض مخاوف التشتيت أو ضبط الرغوة أو الريولوجيا الخاصة بخط إنتاج معين، بالاستناد إلى خطوط منتجات مثل المشتتات ASTRA DISP® وموانع الرغوة ASTRA DF®. تصفح مركز المنتجات الكامل لمقارنة الكيميائيات بخطة توسع قائمة، أو اطلب العينات مباشرة لبدء اختبار مشتريات وفق جدولك الزمني الخاص.
المصادر
- مخاطر توسيع إنتاج المواد الكيميائية المتخصصة: من المرحلة الأولية إلى الإنتاج
- قواعد عامة للتوسع
- التصميم والتشغيل الأمثل لعمليات البثق التفاعلي: التطبيق على إنتاج HEUR
- تصميم العمليات الكيميائية والتوسع والتشغيل
الأسئلة الشائعة
كم يستغرق توسيع عملية إضافية؟
تتفاوت الجداول الزمنية تفاوتاً واسعاً بحسب تعقيد الكيمياء وفترات توريد المعدات، لكن معظم البرامج تحتاج التحقق الأولي وشراء المعدات والتشغيل كمراحل متتابعة لا متداخلة. وطلبات المعدات ذات التوريد الطويل وتأهيل الموردين هما الخطوتان الأكثر احتمالاً لإطالة الجدول إذا بدأت متأخرتين.
ما أكبر سبب لفشل توسيع الإضافات؟
التغيرات غير الخطية في انتقال الحرارة والخلط وتوزيع زمن المكوث تسبب معظم إخفاقات التوسع، لأن سحب الحرارة يتدرج مع مساحة السطح بينما يتدرج توليد الحرارة مع الحجم، وفقاً لأساسيات هندسة التوسع. فالتركيبات التي تتشتت أو تتفاعل بنقاء على المستوى الأولي كثيراً ما تظهر مناطق غير ممزوجة أو انحرافات حرارية بمجرد أن يكبر حجم الوعاء.
هل أحتاج أساليب ضبط جودة جديدة للدفعات التجارية؟
نعم. فالأساليب المخبرية مثل فحوصات اللزوجة اليدوية أو قراءات حجم الجزيئات من نقطة واحدة تحتاج عادة إلى الأتمتة وإعادة التحقق على مستوى المصنع، لأنها كثيراً ما تكون بطيئة جداً أو غير دقيقة لرصد انحراف الدفعات، بحسب إرشادات توصيف حجم الجزيئات.
كيف يدعم Astra-chemical مشاريع التوسع؟
يوفر Astra-chemical عينات أولية محجّمة وفق خطة التجارب الفعلية للعميل، وبروتوكولات نقل الإنتاج، واختبارات قبول موجهة للمشتريات عبر خطوط منتجاته، إلى جانب دعم تركيبات لقضايا التشتيت والرغوة والريولوجيا التي تظهر عادة أثناء التوسع.
هل أختار المعالجة المستمرة أم الدفعية للتوسع؟
يعتمد ذلك على الحجم والكيمياء: الأساليب المستمرة كالبثق التفاعلي أظهرت مزايا في الطاقة ومعدل الإنتاج لبعض معدّلات الريولوجيا اللزجة، وفقاً لـبيانات دراسة حالة البثق التفاعلي، لكن المعالجة الدفعية تبقى أكثر عملية للكيميائيات محدودة الحجم أو الأقل توصيفاً.
مقالات مقترحة
هل تختبر إضافات لهذا التطبيق؟
أرسل لنا تحديات تركيبتك الحالية وسيوصي فريقنا الفني بحزمة منتجات ASTRA لفحصها في المختبر.