الثقوب الإبرية في الطلاءات: الأسباب والتشخيص والحلول الصياغية
الثقوب الإبرية في الطلاءات هي فراغات صغيرة تشبه التجاويف أو تخترق الغشاء بالكامل، وتتكوّن عندما يتسرّب الهواء أو بخار المذيب أو غاز آخر من الغشاء قبل أن يتصلّب. والسبب في الغالبية العظمى من الحالات واحد من أربعة: مواد متطايرة محتجزة تحت سطح تكوّن عليه غشاء سطحي قبل الأوان، أو هواء مُدخل أثناء الخلط أو التطبيق، أو تلوّث على الركيزة أو في هواء التغذية، أو غاز ينبعث من ركيزة مسامية. ولكل سبب بصمة مختلفة، ولكل منها تصحيح مختلف في العملية أو في الصياغة. يغطي هذا الدليل الدهان السائل والطلاء البودرة، ويعرض تسلسلاً تشخيصياً يفصل بين الأسباب قبل اختيار أي علاج.
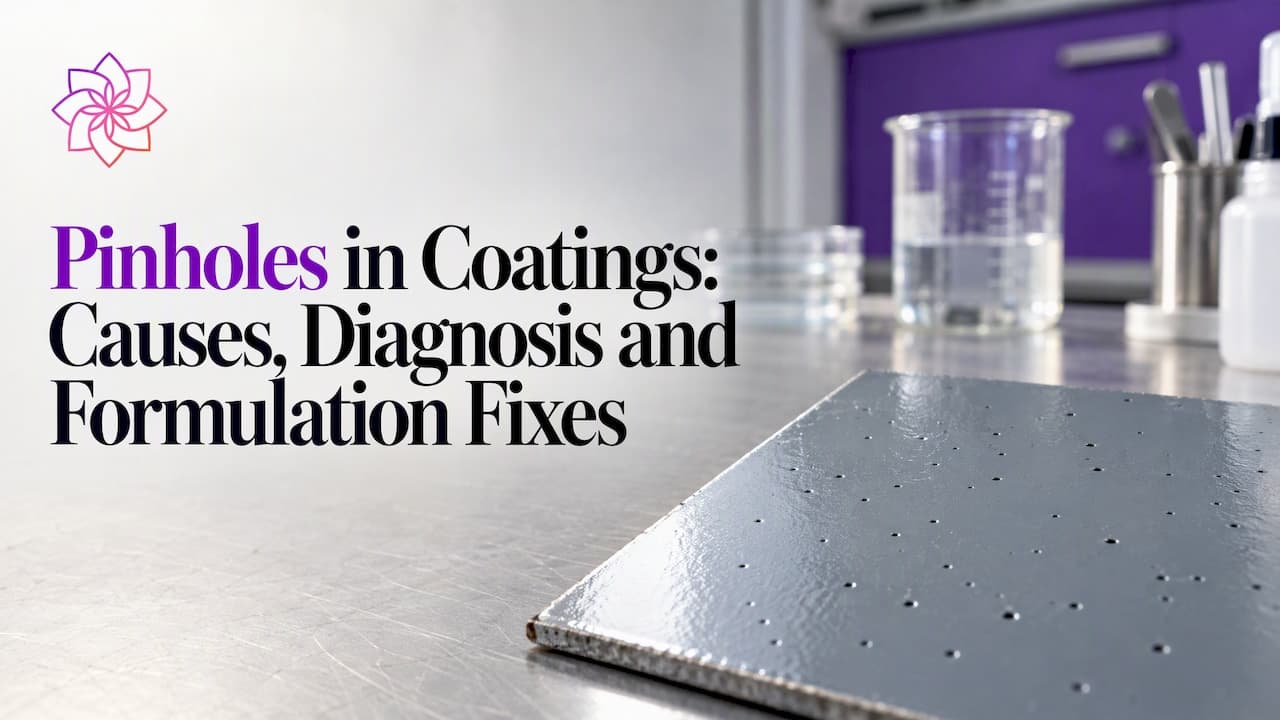
الثقوب الإبرية في الطلاءات هي فراغات صغيرة تشبه التجاويف أو تخترق الغشاء بالكامل، وتتكوّن عندما يتسرّب الهواء أو بخار المذيب أو غاز آخر من الغشاء قبل أن يتصلّب. والسبب في الغالبية العظمى من الحالات واحد من أربعة: مواد متطايرة محتجزة تحت سطح تكوّن عليه غشاء سطحي قبل الأوان، أو هواء مُدخل أثناء الخلط أو التطبيق، أو تلوّث على الركيزة أو في هواء التغذية، أو غاز ينبعث من ركيزة مسامية. ولكل سبب بصمة مختلفة، ولكل منها تصحيح مختلف في العملية أو في الصياغة. يغطي هذا الدليل الدهان السائل والطلاء البودرة، ويعرض تسلسلاً تشخيصياً يفصل بين الأسباب قبل اختيار أي علاج.
الخلاصة السريعة
- تتكوّن الثقوب الإبرية عندما يتسرّب غاز أو بخار مذيب عبر غشاء بدأ بالفعل في التصلّب، أو عندما يُحتجز الهواء تحته.
- في الطلاءات السائلة، العوامل المعتادة هي فرقعة المذيب، والرطوبة في هواء الذرّ، والسماكة المفرطة للغشاء، والتطاير غير الكافي، والمذيبات غير المتوافقة.
- في الطلاء البودرة، العوامل المعتادة هي هواء الضغط الملوّث، وبناء الغشاء السميك، وجداول تصليد غير صحيحة، والركائز المسامية.
- شخّص بالترتيب: إمداد الهواء، ثم التطبيق، ثم سماكة الغشاء، ثم التطاير والتصليد، ثم الركيزة، ثم الصياغة. وبعد ذلك فقط عدّل حزمة المضافات.
- عندما يكون السبب هواءً مُدخلاً أو رغوة غير مستقرة في الغشاء المبلّل، فإن نظام مضاد رغوة ومشتت متوافق جيداً هو التصحيح من جانب الصياغة.
جدول المحتويات
- ما هي الثقوب الإبرية وكيف تختلف عن العيوب المرتبطة بها
- أسباب الثقوب الإبرية في الدهانات والطلاءات السائلة
- أسباب الثقوب الإبرية في الطلاءات البودرة
- تسلسل تشخيصي للثقوب الإبرية
- الفحص والكشف
- روافع الصياغة التي تحدّ من الثقوب الإبرية
- معالجة الثقوب الإبرية في الطلاءات القائمة
- دعم مضافات مخصص من ASTRA Chemical
- وجهة نظر من مختبر الصياغة
- الأسئلة الشائعة
- المصادر
ما هي الثقوب الإبرية وكيف تختلف عن العيوب المرتبطة بها
يعرّف معهد الطلاء البودرة الثقوب الإبرية بأنها تكوّن ثقوب صغيرة تخترق كامل سماكة الطلاء، وتظهر كعيوب دقيقة ذات نتوءات في غشاء مصلّد، وكثيراً ما يسببها هواء محتجز تحت السطح. وهذا التعريف يفصل الثقوب الإبرية عن العيوب التي تصيب الطبقة العليا من الغشاء فقط.
في الأنظمة المذيبية، تُوصف الآلية عادةً بأنها فرقعة المذيب. وتوضح إرشادات استكشاف الأخطاء من Sherwin-Williams والجمعية الأمريكية للطلاءات أن الطبقات السطحية تتكوّن عليها قشرة بسرعة مفرطة، فتحتجز المذيب الذي ينفجر لاحقاً عبر السطح ويترك ثقوباً إبرية أو فتحات تشبه التجاويف. وبعد أن يتحوّل الغشاء إلى هلام، لا يستطيع أن يتدفق عائداً لإغلاق الفتحة. فالغشاء لا يشفى ذاتياً، ولذلك يثبت الفراغ في مكانه عند التصليد.
الثقوب الإبرية مقابل العيوب المجاورة
تبدو عدة عيوب متشابهة للوهلة الأولى، ويؤدي الخلط في تحديدها إلى علاج خاطئ. والجدول أدناه يفصل بينها بحسب الأصل وبحسب أول ما ينبغي فحصه.
| العيب | المظهر النموذجي | الأصل الأساسي | أول فحص |
|---|---|---|---|
| الثقوب الإبرية | فراغات صغيرة عميقة، غالباً تخترق الغشاء | مذيب أو غاز متسرب، هواء محتجز | التطاير، سماكة الغشاء، إمداد الهواء، مسامية الركيزة |
| التجاويف | انخفاضات دائرية بحافة مرتفعة، غالباً مع نواة مرئية | تدرجات في التوتر السطحي بسبب التلوث | تلوث بالزيت أو السيليكون أو مواد التشحيم؛ سلوك الترطيب |
| عيون السمك | فراغات دائرية أكبر تكشف الركيزة | ملوثات منخفضة الطاقة السطحية | نظافة الركيزة، مصادر السيليكون في المصنع |
| الانتفاخات | قباب مرتفعة | غاز أو رطوبة أو أملاح قابلة للذوبان تحت الغشاء | رطوبة الركيزة، التأثيرات الأسموزية، الالتصاق |
| قشر البرتقال | ملمس متموج منتظم | سوء التسوية والتدفق | اللزوجة، معاملات التطبيق، منحنى التصليد |
| الرغوة الدقيقة | كثافة عالية من فقاعات صغيرة متجمدة في الغشاء | هواء مستقر في الغشاء المبلّل | طاقة الخلط، حزمة العوامل الفاعلة بالسطح، اختيار مضاد الرغوة |
التمييز بين الثقوب الإبرية والتجاويف مهم عملياً. فالتجاويف تشير عموماً إلى التلوث والتوتر السطحي، ويُعالج ذلك بالتنظيف والتحكم في الترطيب. أما الثقوب الإبرية فتشير عموماً إلى حركة الغاز، ويُعالج ذلك بحركية التجفيف وبناء الغشاء وجودة الهواء وإزالة الهواء.
أسباب الثقوب الإبرية في الدهانات والطلاءات السائلة
تسرد مقالة في Products Finishing عن الثقوب الإبرية في غشاء الدهان الأسباب المتكررة في التطبيق بالرشّ: الرطوبة في هواء الذرّ في مسدس الرشّ، وانخفاض ضغط هواء الذرّ، والأسطح غير النظيفة، والغازات المتسربة من المسبوكات المسامية المطبوخة، والمذيبات المحتجزة، وقصر زمن التطاير، والمذيبات غير المتوافقة، وسماكة الغشاء المفرطة. وتتجمّع هذه في أربع آليات.
احتجاز المذيب وفرقعته
عندما يجف سطح الغشاء أسرع من الطبقة التي تحته، تتكوّن قشرة. ويستمر المذيب المتبقي تحت القشرة في التبخر، فيبني ضغط بخار ويؤدي في النهاية إلى تمزيق السطح. والظروف التي تشجع ذلك معروفة جيداً:
- درجات حرارة فرن أو تصليد مرتفعة تُطبَّق قبل تطاير كافٍ.
- مذيبات سريعة منخفضة الغليان في مزيج يفتقر إلى مذيبات مُبطِّئة أبطأ لموازنة التجفيف.
- سماكة غشاء مبلّل تتجاوز المدى الموصى به، فتُطيل المسار الذي يجب أن يقطعه المذيب.
- تدفق هواء مرتفع أو درجة حرارة كابينة مرتفعة تُسرّع تجفيف السطح.
ومنطق التصحيح هو الإبقاء على السطح منفذاً للهواء للمدة التي تحتاجها الطبقة السفلية لإطلاق موادها المتطايرة. وهذا يعني تطايراً أطول، ومزيج مذيبات أكثر توازناً، وتدرجاً مضبوطاً لدرجة الحرارة نحو مرحلة التصليد.
الهواء والرطوبة من معدات التطبيق
الرطوبة والزيت في هواء الذرّ مصدر متكرر للثقوب الإبرية في التطبيق بالرشّ. فقطرات الماء المترسبة في الغشاء المبلّل تتبخر أثناء التصليد وتترك فراغات صغيرة. والعلاج المذكور في المصدر نفسه من Products Finishing ميكانيكي: تصريف الرطوبة من خطوط الهواء، وضبط ضغط الذرّ، وتنظيف الركيزة، وإزالة الغازات من المسبوكات المسامية، وإتاحة تطاير كافٍ للمذيب، واستخدام المذيبات الموصى بها.
الهواء المُدخل والرغوة غير المستقرة في الغشاء المبلّل
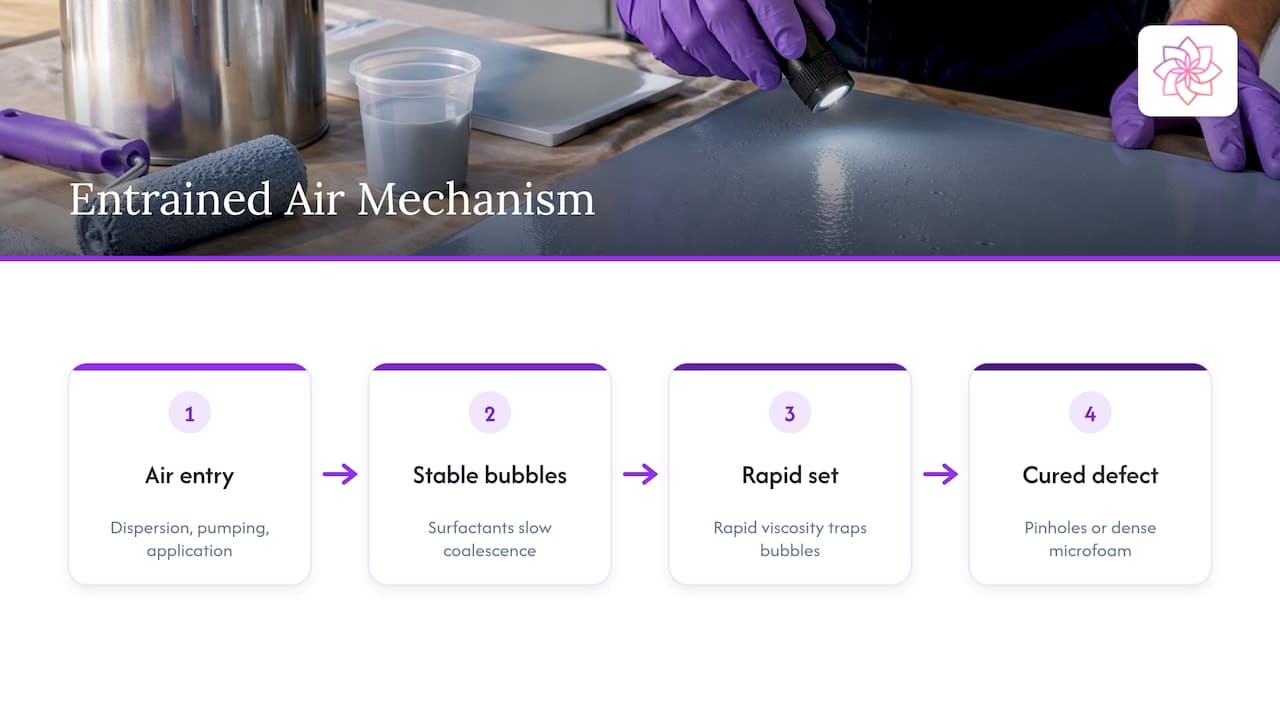
الهواء المُدخل أثناء التشتيت أو التخفيف أو الضخ أو التطبيق بالأسطوانة أو بالرشّ يمكن أن يبقى في الغشاء المبلّل إذا ثبّتته الصياغة. فالعوامل الفاعلة بالسطح وعوامل الترطيب وبعض مشتتات الصبغة تخفض التوتر السطحي وتُبطئ اندماج الفقاعات. وإذا كان بناء اللزوجة سريعاً، كما في الأنظمة عالية المواد الصلبة أو اللزوجية الزمنية، فلا تستطيع الفقاعات أن تصعد قبل أن يتصلّب الغشاء. والرغوة تحتجز الهواء بحكم التصميم عندما يكون الغشاء البيني حول الفقاعة مستقراً، ثم تظهر الفقاعة في الطلاء المصلّد كثقب إبري أو كحقل كثيف من الرغوة الدقيقة.
وهذه هي الآلية الأكثر تأثراً المباشر بحزمة المضافات. وهي أيضاً الأكثر تشخيصاً خطأً كمشكلة تطبيق، لأن العيب لا يظهر إلا بعد تطبيق الطلاء وتجفيفه.
انبعاث الغازات من الركيزة
الركائز المسامية مثل المسبوكات والخشب والخرسانة والبناء بالطوب وبعض مواد حشو الهياكل تحتفظ بالهواء والرطوبة. وأثناء الطهي أو التصليد، يعمل التسخين على تمدد الغاز المحتجز، فيمرّ بعد ذلك عبر الغشاء المبلّل أو اللين. وسدّ الركيزة مسبقاً أو طهيها مسبقاً أو إزالة الغازات منها، أو تطبيق أساس مانع يسدّ المسامية، يعالج المصدر مباشرة.
أسباب الثقوب الإبرية في الطلاءات البودرة
لا يحتوي الطلاء البودرة على مذيب، لذا تختلف التفسيرات. ويحدد دليل استكشاف الأخطاء من TCI Powder الأسباب الشائعة للثقوب الإبرية في البودرة بأنها الملوثات في هواء الضغط، والسماكة المفرطة للغشاء، ودرجات حرارة الفرن أو أزمنة التصليد غير الصحيحة، ومسامية سطح الركيزة.
جودة هواء الضغط
الزيت والماء في هواء التمييع والنقل يصلان إلى البودرة، ويغيّران سلوك شحنها، ويتركان عيوباً في الغشاء المنصهر. ويحدد معهد الطلاء البودرة في مواصفاته أن هواء الضغط في أنظمة البودرة يجب أن تكون نقطة الندى 35°F كحد أدنى وأن تقل الملوثات أو الزيت عن 0.1 ppm. ومجففات الهواء والمرشحات المدمجة وفحوص التصريف الروتينية هي الضوابط المعيارية، ويجب التحقق من نقطة الندى بدلاً من افتراضها.
سماكة الغشاء وجدول التصليد
بناء الغشاء الزائد يحتجز الهواء بين جزيئات البودرة أثناء انصهار الغشاء وتحوّله إلى هلام. ولأنه لا يوجد مذيب نلومه، فإن الغاز المحتجز هو هواء من فراش البودرة، أو رطوبة مُمتزّة، أو نواتج ثانوية متطايرة من تفاعل التشابك، مثل عوامل الحجب أو نواتج التكاثف بحسب الكيمياء. والغشاءات الأسمك تتطلب مسارات هروب أطول، والتحوّل السريع إلى هلام عند درجة حرارة فرن مرتفعة يسدّ السطح قبل اكتمال إزالة الغازات. والتحقق من دورة التصليد الفعلية بمنصّة قياس حرارية للفرن، بدلاً من الاعتماد على نقطة ضبط الفرن، يُظهر منحنى درجة حرارة المعدن الذي تتعرض له القطعة فعلاً.
مسامية الركيزة والمعالجة المسبقة
الألومنيوم المصبوب والفولاذ المجلفن وغيرهما من المعادن المسامية أو المنبعثة للغازات تُطلق غازاً أثناء التصليد. والتسخين المسبق للقطعة لطرد الغاز قبل تطبيق البودرة، واستخدام بودرة أقل انبعاثاً للغازات أو من درجة إزالة الغازات، وتطبيق طبقة أولى أرق، هي طرق واسعة الاستخدام. والنظافة مهمة أيضاً: فاختبار «خالٍ من انقطاع الماء»، الذي ينساب فيه الماء على القطعة النظيفة بدلاً من أن يتكوّر، هو فحص بصري شائع لنظافة السطح قبل الطلاء.
عوامل صياغة البودرة
يضيف مصنّعو البودرة عوامل إزالة الغازات، عادةً البنزوين أو مضافات مكافئة، وعوامل تدفق وتسوية، ومعدّلات شمعية، للسماح للهواء بالهروب قبل تحوّل الغشاء إلى هلام. والتوازن مهم لأن مضاف التدفق الذي يحسّن التسوية قد يسدّ السطح بسرعة أكبر. وحين يستمر نمط متكرر من الثقوب الإبرية بعد فحوص العملية، فإن صياغة البودرة ودرجة الطحن ومقدار تحميل المضافات تدخل جميعها في التحقيق.
تسلسل تشخيصي للثقوب الإبرية
توصي إرشادات استكشاف الأخطاء من TCI Powder بفحص إمداد الهواء الملوّث، وتقنيات أو ضغوط التطبيق غير الصحيحة، ومزائج المذيبات غير الملائمة لظروف الورشة، وسماكة الغشاء المفرطة، ودرجات حرارة التطاير أو الفرن غير الصحيحة. وتضيف أنه ينبغي فحص الركيزة بحثاً عن المسامية أو الرطوبة، والتحقق من جدول الطهي بحثاً عن التصليد الزائد أو الناقص. وفيما يلي ترتيب عملي للعمل على هذه البنود.
- حدّد طبيعة العيب. افحص بتكبير من 10x إلى 30x. وحدد ما إذا كانت الفراغات تخترق حتى الركيزة، وما إذا كانت مفتوحة أو مغطاة، وما إذا كانت تتجمع في هندسة معينة مثل الحواف أو اللحامات أو المناطق السميكة.
- ارسم خريطة النمط. التوزيع العشوائي المنتظم يميل إلى الإشارة إلى أسباب تتعلق بالهواء أو الصياغة. والتجمع على المسبوكات أو اللحامات أو الدُروز يميل إلى الإشارة إلى انبعاث الغازات من الركيزة. والتوزيع الذي يتبع نمط الرشّ يميل إلى الإشارة إلى معدات التطبيق.
- افحص إمداد الهواء. صرّف المصائد، وافحص المرشحات، وقس نقطة الندى ومحتوى الزيت عند نقطة الاستخدام.
- تحقق من سماكة الغشاء. قس سماكة الغشاء الجاف على القطعة وقارنها بالمدى المذكور في صحيفة البيانات. والمناطق السميكة الموضعية مصادر شائعة للفشل حتى عندما يكون المتوسط مقبولاً.
- راجع التطاير والتصليد. أكّد زمن التطاير ودرجة حرارته في الأنظمة السائلة، ومنحنى درجة حرارة القطعة الحقيقي في الأنظمة السائلة والبودرية معاً.
- اختبر الركيزة. اطهُ عينة مسبقاً، أو اسدّدها، أو غيّر المعالجة المسبقة، وراقب ما إذا كان العيب يختفي.
- اعزل الصياغة. طبّق الطلاء نفسه على لوح زجاجي نظيف أو لوح معدني مسدود ببناء غشاء مضبوط. فإذا استمرت الثقوب الإبرية هناك، كانت الصياغة، لا العملية، هي السبب الأساسي.
الخطوة الأخيرة هي الأكثر قيمة للمصيغين والمصنّعين. فالعيب الذي يظهر على لوح اختبار نظيف مسدود تحت ظروف تطبيق مضبوطة لا يمكن أن يُنسب إلى أرضية المصنع.
الفحص والكشف
يكشف الفحص البصري الثقوب الإبرية المفتوحة على السطح، لكنه لا يكشف الانقطاعات المخفية داخل غشاء سميك. وعلى الركائز الموصلة، يُعدّ اختبار العيوب الكهربائي الطريقة المعتادة لتحديد مواضع الثقوب الإبرية والانقطاعات. وتنشر جمعية حماية المواد والأداء المعيار NACE SP0188-2024، الذي يغطي اختبار العيوب الكهربائي على الركائز الموصلة، وتُصدر الهيئة المعيارية نفسها إرشادات التقييم البصري للثقوب الإبرية في طلاءات الخرسانة والبناء. وأي طريقة تُطبَّق يعتمد على الركيزة وسماكة الغشاء وبيئة الخدمة. وفي الخزانات وخطوط الأنابيب وخدمة الغمر، تكون الثقوب الإبرية عيوباً وظيفية، لأنها تمنح الإلكتروليت مساراً مباشراً إلى الركيزة. وفي الطلاءات التزيينية، تكون عيباً في المظهر بالأساس، وإن كانت قد تصبح أيضاً مواقع لبدء التآكل أو الانتفاخ.
روافع الصياغة التي تحدّ من الثقوب الإبرية
عندما تكون فحوص العملية نظيفة ويستمر العيب، تبقى الصياغة هي المتغير المتبقي. وأربعة روافع تستحق الانتباه.
اختيار مضاد الرغوة
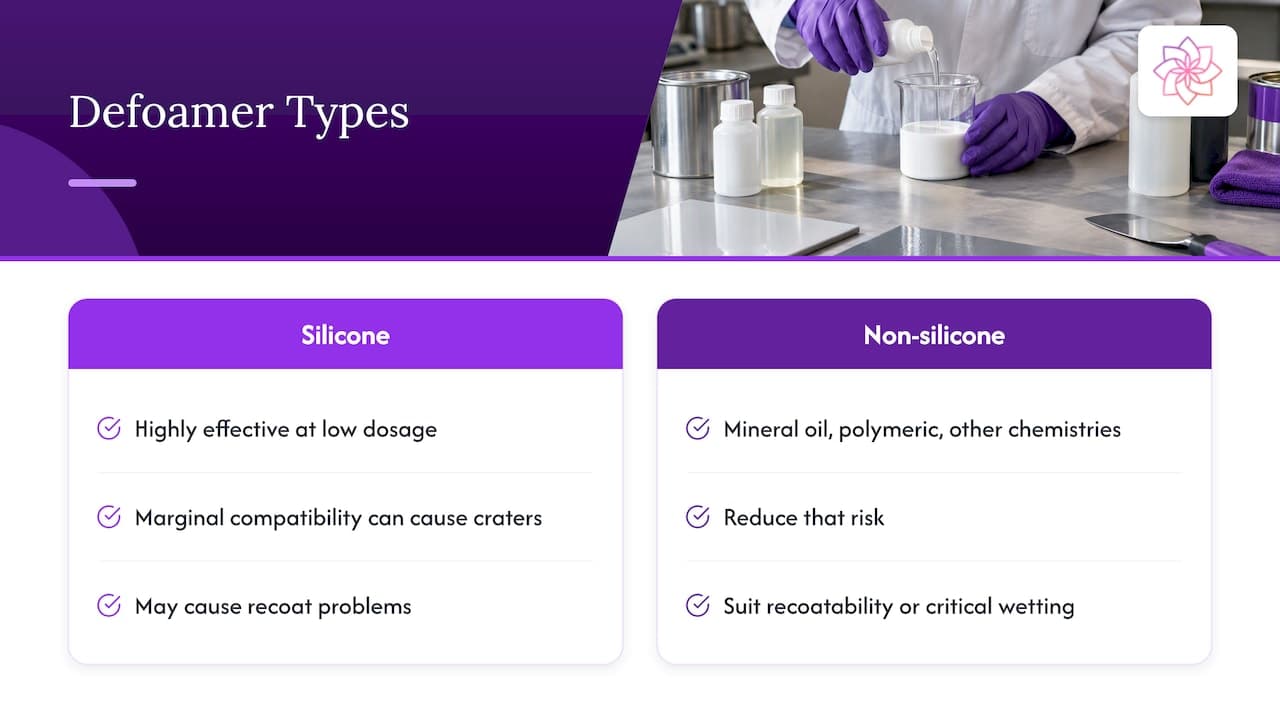
تعمل مضادات الرغوة بدخولها إلى صفيحة الفقاعة، وجسرها، وزعزعة استقرارها، بحيث تندمج الفقاعات المُدخلة وتتحرر. ومضادات الرغوة السيليكونية عالية الفعالية عموماً عند جرعة منخفضة، لكنها قد تسهم في التجاويف أو مشكلات إعادة الطلاء عندما يكون التوافق حدّياً. أما مضادات الرغوة غير السيليكونية، القائمة على الزيت المعدني أو كيمياء بوليمرية أو غيرها، فتقلل هذا الخطر وتناسب التطبيقات التي تكون فيها إعادة الطلاء أو الترطيب الحرج مصدر قلق. والاختيار يعتمد على نظام الراتنج، ومحتوى الصبغة، وطريقة التطبيق، وجدول التصليد. وسلسلتا ASTRA DF وASTRA DF NS جزء من مجموعة منتجات ASTRA ومخصصتان لتغطية الخيارات السيليكونية وغير السيليكونية.
الجرعة ونقطة الإضافة كلتاهما مهمتان. فمضاد الرغوة المضاف في مرحلة الطحن يتحكم في الرغوة أثناء التشتيت، بينما مضاد الرغوة المضاف بعد التخفيف يعالج الرغوة المتولدة في التعبئة والتطبيق. والجرعة الزائدة من مضاد رغوة ضعيف التوافق قد تُنشئ عيوباً سطحية كان المفترض أن يمنعها، لذا فإن دراسات السلّم عبر نطاق من الجرعات هي المقاربة السليمة.
كفاءة المشتت والتحكم في اللزوجة
المشتت الذي يرطّب الصبغة ويثبتها بكفاءة يسمح بلزوجة طحن أقل ومحتوى صبغة أعلى، مع هواء أقل محتجز في التجمعات. والصبغة سيئة التشتيت تحتفظ بالهواء على سطح الجزيئات، ويُطلق ذلك الهواء عند التطبيق. كما أن إزالة التجمّع الفعّالة تحسّن التدفق والتسوية، فتمنح الغشاء وقتاً أطول ليغلق فوق العيوب الصغيرة. وتعالج سلسلة ASTRA DISP هذه المرحلة من العملية.
نافذة الريولوجيا والتسوية
ملف الريولوجيا الذي يتعافى بسرعة مفرطة بعد القص يثبّت الفقاعات والمخالفات السطحية في مكانها. أما الملف ذو التدفق الكافي عند القص المنخفض فيسمح للغشاء بالتسوية وإخراج الهواء قبل أن تُعاد البنية. ولذلك تُضبط معدّلات اللزوجة وفقاً لزمن التطاير وبناء الغشاء في التطبيق المستهدف، لا تُختار بمعزل عن ذلك.
توازن المذيب وحركية تكوّن الغشاء
في الأنظمة المذيبية، يحدد منحنى تبخر المزيج المدة التي يبقى فيها السطح مفتوحاً. واستبدال جزء من مذيب سريع بمُبطِّئ أبطأ يمكن أن يوسّع نافذة التحرر دون تغيير نظام الراتنج. كما أن توافق المذيب مع الراتنج مهم، لأن المذيبات غير المتوافقة من بين الأسباب المذكورة في إرشادات Products Finishing.
معالجة الثقوب الإبرية في الطلاءات القائمة
في الغشاء المصلّد الذي به ثقوب إبرية، يعتمد التصحيح على العمق والخدمة. ففي الدهان السائل، الإصلاح المعتمد هو الصنفرة وإعادة الطلاء بعد تحديد السبب وإزالته، وإلا فسيعود العيب. وفي الطلاء البودرة، يتضمن التصحيح عادةً تعديل بناء الغشاء أو معاملات التصليد أو معالجة الركيزة، ثم إعادة الطلاء وفقاً لتوصيات مورّد البودرة. وإعادة الطلاء دون تغيير الظروف التي أنتجت العيب تعيد إنتاجه عادةً، وأحياناً بكثافة أكبر.
دعم مضافات مخصص من ASTRA Chemical
تصنّع Astra Chemical مشتتات ومضادات رغوة سيليكونية وغير سيليكونية ومعدّلات لزوجة ومضافات وظيفية للطلاءات واللاصقات والأحبار والبوليمرات والمواد المركبة. وتدعم الشركة المصيغين بالاستشارة الفنية وطلبات العينات وإرشاد الصياغة المخصص، وتؤكد أن أعمال التأهيل لديها مدعومة مخبرياً. ويمكن للفرق التي تتعامل مع مشكلة ثقوب إبرية أو رغوة دقيقة مستمرة أن تراجع مجموعة منتجات ASTRA الكاملة لمطابقة الكيمياء مع نظام الراتنج وطريقة التطبيق، أو التواصل مع الفريق الفني عبر موقع Astra Chemical لطلب عينات لدراسة سلّم الجرعات.
يستفيد اختيار المنتج لنظام معين من بروتوكول اختبار محدد: نظام الراتنج والصبغة، ومعدات الخلط، وطريقة التطبيق، ونافذة سماكة الغشاء، وجدول التصليد. وتقديم هذه التفاصيل في البداية يقصّر دورة التأهيل.
وجهة نظر من مختبر الصياغة
في خبرتنا مع تحقيقات العيوب، كثيراً ما تُعالج الثقوب الإبرية في المرحلة الخاطئة. فالمتغيرات العملية مثل جودة الهواء والتطاير وبناء الغشاء تستحق التحقق أولاً، واختبار اللوح النظيف هو أسرع طريقة لتحديد ما إذا كان السبب الجذري في الصياغة.
وعندما يكون كذلك، فنادراً ما تكون حزمة المضافات مشكلة مكوّن واحد. فمضاد الرغوة والمشتت ومعدّل اللزوجة تتفاعل: فالمشتت الذي يخفض لزوجة الطحن يغيّر طريقة تحرر الهواء، وملف الريولوجيا يحدد المدة التي يمكن أن يستمر فيها ذلك التحرر. لذلك نوصي بتقييم الثلاثة معاً، بسلالم جرعات ونطاق مضبوط لبناء الغشاء، بدلاً من تعديل مضاد واحد بمعزل عن الآخر.
ومقاربتنا هي إقران خيارات مضادات الرغوة السيليكونية وغير السيليكونية باختيار المشتت ومعدّل اللزوجة، مدعومة بالتأهيل المخبري والاتساق بين الدفعات. والهدف هو أداء مماثل للعلامات الممتازة بتكلفة استخدام إجمالية أقل، يُحقَّق عبر جرعة مُحسَّنة لا عبر تحميل أعلى.
Astra R&D Team
الأسئلة الشائعة
ما الذي يسبب الثقوب الإبرية في الدهان؟
الأسباب الأكثر شيوعاً هي المذيب المحتجز تحت سطح يتكوّن عليه غشاء سطحي بسرعة مفرطة، والرطوبة في هواء الذرّ في مسدس الرشّ، وسماكة الغشاء المفرطة، وقصر زمن التطاير، والمذيبات غير المتوافقة، والغاز المتسرب من الركائز المسامية. والهواء المُدخل الذي تثبته العوامل الفاعلة بالسطح في الغشاء المبلّل يمكن أن يظهر أيضاً كثقوب إبرية بعد التجفيف. ويسرد Products Finishing هذه الأسباب للتطبيق بالرشّ.
ما الذي يسبب الثقوب الإبرية في الطلاء البودرة؟
الملوثات في هواء الضغط، والسماكة المفرطة للغشاء، ودرجات حرارة الفرن أو أزمنة التصليد غير الصحيحة، والركائز المسامية هي الأسباب المعتادة، وفقاً لـدليل استكشاف الأخطاء من TCI Powder. وفحص نقطة ندى الهواء وقياس بناء الغشاء ورسم منحنى حرارة الفرن هي الخطوات الأولى.
كيف يمكن منع الثقوب الإبرية في الطلاء البودرة؟
استخدم هواء ضغط بنقطة ندى منخفضة وخالياً من الزيت، وتحقق من دورة التصليد بمنصّة قياس حرارية للفرن، وأبقِ بناء الغشاء ضمن المدى المذكور في صحيفة البيانات، وعالج القطع المسامية مسبقاً أو أزل غازاتها. ويعطي معهد الطلاء البودرة نقطة ندى لا تقل عن 35°F وأقل من 0.1 ppm من الزيت أو الملوثات كهدف لهواء الضغط.
كيف تختلف الثقوب الإبرية عن التجاويف وعيون السمك؟
الثقوب الإبرية فراغات صغيرة يسببها أساساً غاز أو مذيب متسرب أو هواء محتجز. أما التجاويف وعيون السمك فيسببها أساساً تلوث سطحي يُنشئ فروقاً موضعية في التوتر السطحي، فينسحب الغشاء بعيداً عن النقطة الملوثة. وعلاج الثقوب الإبرية يتعلق بالتجفيف وإزالة الغازات، بينما يتعلق علاج التجاويف بالنظافة والترطيب.
هل يمكن لمضاد الرغوة أن يزيل الثقوب الإبرية؟
يمكن لمضاد الرغوة أن يزيل الثقوب الإبرية التي تنشأ عن هواء مُدخل أو مستقر في الغشاء المبلّل. ولا يمكنه تصحيح الثقوب الإبرية الناتجة عن انبعاث غازات من الركيزة أو هواء ملوّث أو بناء غشاء مفرط، فهذه تتطلب تغييرات في العملية. ويُظهر اختبار اللوح النظيف أي الحالات ينطبق عليها.
المصادر
- معجم المصطلحات، معهد الطلاء البودرة
- الأسئلة المتكررة، معهد الطلاء البودرة
- دليل استكشاف الأخطاء، Sherwin-Williams
- الثقوب الإبرية في غشاء الدهان، Products Finishing
- دليل تطبيق واستكشاف أخطاء الطلاءات البودرة الإلكتروستاتيكية، TCI Powder
- معيار التقييم البصري للثقوب الإبرية في طلاء الخرسانة أو البناء، AMPP
هل تختبر إضافات لهذا التطبيق؟
أرسل لنا تحديات تركيبتك الحالية وسيوصي فريقنا الفني بحزمة منتجات ASTRA لفحصها في المختبر.